


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему точность сверления на станках с ЧПУ определяет качество сборки корпусной мебели
Время:Nov 19, 2026
Автор:
Количество просмотров:
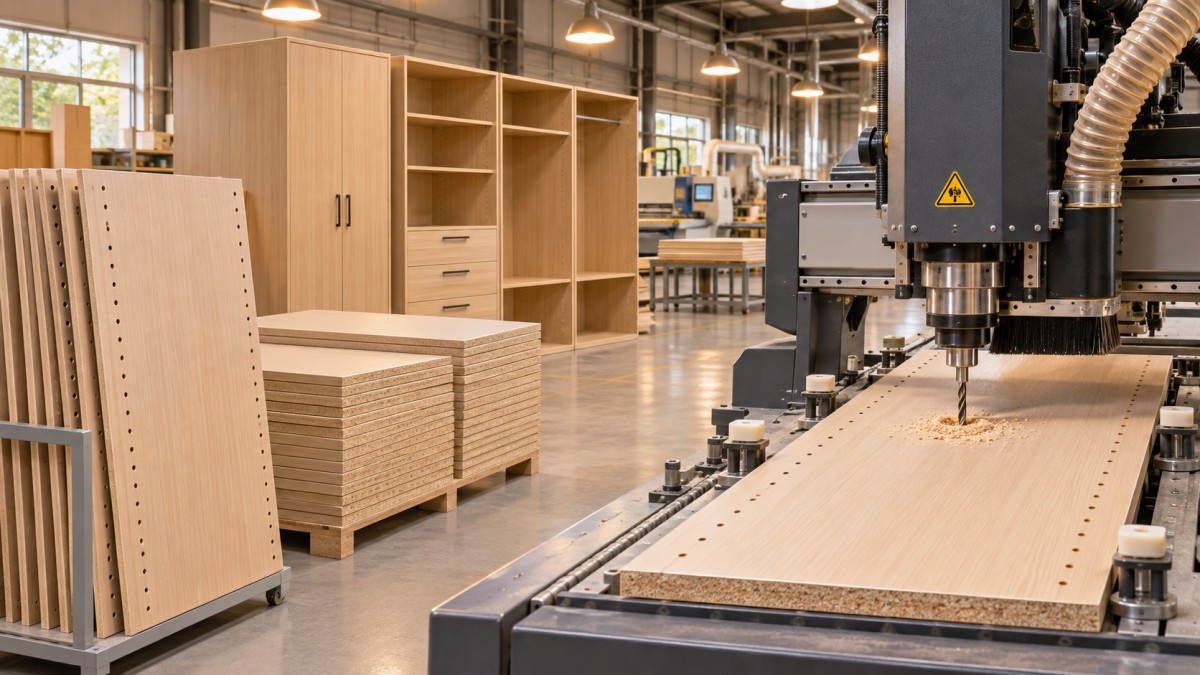
В производстве корпусной мебели качество сборки корпуса определяется задолго до того, как будет затянут первый шуруп. Если положение отверстий смещается хотя бы на доли миллиметра, панели не состыкуются, соединения ослабнут, а переделка отнимет время и снизит прибыль. Именно поэтому точность сверления на станках с ЧПУ при сборке корпусов так важна для технических специалистов, оценивающих оборудование: она позволяет преобразовывать проектные данные в повторяемые схемы отверстий, обеспечивать постоянную глубину сверления и надежную посадку шкантов и соединителей в каждой партии. При точном сверлении сборка становится предсказуемой, проходит быстрее и гораздо меньше зависит от ручной подгонки.
На чертеже корпус выглядит просто: две боковины, верхняя и нижняя панели, задняя стенка и несколько полок или перегородок. В мастерской эта простота обманчива. Каждое соединение зависит от того, насколько совпадают отверстия, просверленные в отдельных панелях, часто в разные циклы, когда панели соединяют под прямым углом. Скрыть ошибку непросто. Шкант, вошедший под небольшим углом, выведет боковину из прямого угла. Слишком глубокое отверстие под эксцентриковый соединитель не позволит ему затянуться. Смещение отверстий под монтажную планку петли всего на полмиллиметра приведет к тому, что дверца с одной стороны будет выступать, а с другой — прилегать слишком плотно. Сборщик может силой свести детали, зажать их струбцинами и добавить клей, но напряжение в соединении останется. Со временем, под воздействием транспортировки и повседневной эксплуатации, оно проявится в виде щели, люфта или дверцы, которую снова придется регулировать.
Что на самом деле означает точность при изготовлении корпуса
О точности часто говорят как об одном показателе, но при изготовлении корпуса она складывается из нескольких составляющих. В первую очередь важно положение отверстия. Оно должно находиться в правильном месте относительно кромки панели, используемой как базовая при сборке, а не просто относительно нуля станка. Глубина важна, поскольку шканты, шурупы Confirmat и эксцентриковые соединители требуют контролируемой глубины посадки. Диаметр тоже имеет значение: в слегка увеличенном отверстии шкант не будет держаться, а в немного уменьшенном отверстии панель может расколоться или шкант войдет под углом. Перпендикулярность важна потому, что даже отверстие, просверленное с отклонением от вертикали на долю градуса, не будет точно совпадать с ответным отверстием в сопрягаемой панели.
Повторяемость — это аспект, который специалисты, оценивающие оборудование, часто недооценивают. Станок может идеально просверлить одну панель, но не справиться с серийным производством. Важно, совпадает ли пятидесятая панель с первой, одинаковы ли результаты в левой и правой частях рабочей зоны и сохраняется ли качество после продолжительной смены и после утреннего прогрева станка. Абсолютная точность на одной тестовой детали показывает возможности станка в идеальных условиях. Повторяемость результатов в партии показывает, что фактически получит сборочный участок. Для корпусов, где одна и та же схема отверстий повторяется на сотнях одинаковых боковин, верхних и нижних панелей и полок, второй показатель обычно полезнее.
Накопление погрешностей — еще одна ловушка. Одно отверстие, смещенное на 0,2 мм, может не вызвать заметной проблемы. Но если четыре отверстия подряд смещены примерно на одинаковое расстояние в одном направлении, полка может сдвинуться настолько, что у передней кромки появится ступенька. Погрешности также складываются между панелями. Если отверстия в боковине просверлены немного выше, а в верхней панели — немного ниже, собранный корпус отклонится от прямого угла на сумму этих смещений. Поэтому проверки одного отверстия штангенциркулем недостаточно. Важно измерить всю схему относительно базовой кромки и по всей панели — именно это определяет, состыкуются ли детали без подгонки.
Где небольшие ошибки становятся заметны при сборке
Чаще всего смещение первым проявляется у передней кромки. Мебель из плитных материалов сначала оценивают на глаз, а уже потом рулеткой. Если верхняя панель и боковина не находятся заподлицо, полка образует заметную линию тени или фасад дверцы не совпадает с соседним, покупатель это заметит, даже если конструкция прочна. Сборщики часто исправляют такие недостатки шлифованием, подрезкой или повторным сверлением. Это увеличивает время работы и ухудшает исходную конструкцию. В серийном производстве подобные исправления сложно точно учесть в затратах, поскольку они складываются из множества небольших задержек, а не из одного очевидного отказа.
Фурнитура усугубляет проблему. В современных корпусах используется множество покупных комплектующих: петли, направляющие для ящиков, полкодержатели и разборные соединители. Все они рассчитаны на стандартное расстояние между отверстиями и стандартную глубину. При смещении отверстий фурнитура все же устанавливается, но не занимает предусмотренное положение. Направляющая ящика, закрепленная в неровно расположенных отверстиях, будет заедать при нагрузке на ящик. Монтажная планка петли, установленная в несоосные отверстия, приведет к тому, что дверца быстро разрегулируется после нескольких открываний. Вину возлагают на фурнитуру или панель, а истинную причину — почти совпадающую, но нестабильную схему отверстий — легко не заметить.
Задние стенки и внутренние перегородки выявляют еще одну слабую сторону. Задняя стенка, призванная придать корпусу прямоугольную форму, выполнит эту задачу только при совпадении паза или крепежных отверстий с боковинами. Если они не совпадают, сборщику приходится выбирать: силой устанавливать заднюю стенку или оставить корпус слегка перекошенным. Ни один вариант не подходит. Перекошенный корпус не будет ровно стоять на полу, дверцы не сохранят соосность, а высокий шкаф может раскачиваться. В этом смысле точность сверления касается не только самих отверстий. Важно, будет ли собранный корпус прямоугольным, устойчивым и готовым к установке следующих деталей без усилий. Станок: что позволяет сохранять допуски в течение смены
Станок с ЧПУ сохраняет допуски благодаря сочетанию жесткости конструкции, кинематики и зажима, а не только программному обеспечению. Жесткость важна, поскольку при сверлении возникают осевое усилие и вибрация. Если рама, портал или сверлильная головка прогибаются под нагрузкой, положение и перпендикулярность отверстий будут меняться в зависимости от диаметра сверла, плотности панели и скорости подачи. Станок, хорошо работающий с тонкой мягкой панелью, может вести себя иначе при обработке плотной толстой плиты. Оценивая оборудование, следует обращать внимание на конструкцию станка и его работу в реальных условиях резания, а не только на показатели позиционирования при перемещении без нагрузки.
Зажиму и базированию нужно уделять не меньше внимания, чем сверлильной головке. Панели необходимо надежно удерживать в плоскости и позиционировать относительно базовой кромки или упора. Вакуумный зажим, механические прижимы и установочные штифты подходят для этой задачи, но каждый из этих способов может давать сбой по-своему. Утечка вакуума, изношенный упор или слегка изогнутая панель могут сместить заготовку сильнее, чем погрешность позиционирования станка. С пылью связана еще одна проблема. Мелкая пыль под панелью или вокруг базового упора может приподнять панель или сместить ее положение. Эффективное удаление пыли и привычка очищать базовые поверхности — не просто вопросы порядка. Это часть обеспечения точности в условиях серийного производства.
Износ и температура тоже влияют на результат с течением времени. Сверла затупляются, в подшипниках появляется люфт, шарико-винтовые передачи и направляющие изнашиваются, а температура станка после нескольких часов работы отличается от температуры только что запущенного оборудования. Это не означает, что станок непригоден. Это означает, что специалисту, оценивающему оборудование, необходимо выяснить, как поддерживаются допуски: как часто проверяется калибровка, как контролируется износ инструмента, как станок компенсирует прогрев и какое обслуживание требуется от оператора по условиям поставщика. Станок с понятным и практичным регламентом обслуживания обычно дольше сохраняет точность, чем станок, работа которого зависит от единственной первоначальной настройки.
Данные, инструмент и панель: три источника смещения, за которые часто винят станок
Не каждая проблема при сборке начинается со сверлильной головки. В первую очередь следует проверить проектные данные. Если в файле CAD схема отверстий задана относительно другой базовой кромки, чем та, которую используют на станке, или если зеркальное отображение панели выполнено неправильно, отверстия будут точно просверлены не там, где нужно. То же происходит, когда чертеж изменили, но используют старую программу, или когда спецификацию соединителя обновили, а глубину и диаметр отверстий не скорректировали. Краткая проверка программы по актуальному чертежу и пробная сборка первой партии могут предотвратить сверление всей серии панелей по устаревшей схеме.
Второй источник — инструмент. Геометрия и острота сверла, а также его биение влияют на диаметр отверстия, качество кромок и глубину. Тупое сверло не режет, а продавливает материал, выделяет тепло и оставляет шероховатые стенки, которые плохо удерживают шкант. Сверло с биением делает отверстия увеличенного диаметра. Важно и удаление стружки, особенно при сверлении глубоких отверстий в ДСП или МДФ. Если стружка не удаляется, сверло может отклониться, отверстие перегреться, а глубина — измениться. Замена сверл по графику, основанному на фактической наработке, обычно обходится дешевле, чем переделка уже собранных корпусов из-за ожидания заметного дефекта.
Третья переменная — сама панель. Толщина может меняться в пределах партии и даже одной плиты. Влажность, условия хранения, а также различия между МДФ, ДСП и фанерой влияют на резание и посадку шканта. Панель, впитавшая влагу, может слегка разбухнуть, изменив фактическую глубину несквозного отверстия. Плита с твердым поверхностным слоем и более мягкой сердцевиной может чисто сверлиться со стороны входа, но скалываться на выходе сверла. Это не неисправности станка, но они меняют условия, с которыми ему приходится справляться. Реалистичная оценка проводится на тех плитах, которые фактически использует предприятие, а не на идеальном образце, с обязательной проверкой обработки этого материала.
Как оценить станок до принятия решения о покупке
Полезную оценку следует начинать с настоящего корпуса, а не с одного пробного отверстия. Попросите подготовить полный комплект панелей для типового изделия: боковины, верхнюю и нижнюю панели, полки и заднюю стенку. Просверлите их по обычной для предприятия программе и на используемом им материале, соберите без дополнительного шлифования и принудительной подгонки и проверьте результат. Оцените, насколько заподлицо расположены передние кромки, проверьте прямоугольность измерением диагоналей, зазоры дверец и посадку направляющих ящиков. Затем повторите испытание позднее в тот же день или на второй партии. Если второй комплект собирается так же чисто, как первый, это более весомый показатель, чем любое единичное измерение.
Проводите измерения по всей рабочей зоне, а не только в центре. Просверлите одну и ту же схему отверстий в углах и по краям стола и сравните результаты. Проверьте глубину в нескольких точках, а не только в одной, и повторите проверку после того, как сверло поработает некоторое время. Проверяйте расстояние между двумя отверстиями, которые должны соответствовать фурнитуре, а не только расстояние от каждого отверстия до кромки. Такая проверка занимает больше времени, но позволяет выявить ошибки, реально влияющие на сборку. Она также дает предприятию исходные данные, к которым можно вернуться, если качество впоследствии ухудшится.
Поддержка и непрерывность работы не менее важны, чем первый тест. Сверлильный станок — часть производственной линии; его точность зависит от настройки, обучения и доступности запасных частей при необходимости. Qingdao Zhongding Machinery Co., Ltd. — профессиональный производитель и экспортер оборудования для деревообработки с более чем 20-летним опытом работы в отрасли; его продукция широко используется в производстве мебели, деревообрабатывающих мастерских и промышленных производственных линиях по всему миру. Это имеет значение для данной оценки, поскольку долгосрочная ценность такой покупки определяется профессиональной технической поддержкой, поставками запасных частей и оперативным послепродажным обслуживанием, а не только состоянием поставленного станка. Специалисту, оценивающему оборудование, следует узнать, как проверяется калибровка после установки, какое обучение проходят операторы и насколько быстро можно заменить изношенный шпиндель, неисправный датчик или поврежденный зажим, чтобы производство не простаивало несколько дней.
Также стоит выяснить, что произойдет при изменении ассортимента продукции. Сегодня предприятие может выпускать преимущественно шкафы для одежды, а завтра ему потребуется сверлить другую схему отверстий для кухонных корпусов, мебели для ванных комнат или офисной мебели. Станок, который легко перепрограммировать, на котором просто менять инструмент и который легко перенастроить под новую базовую кромку, сохранит точность и при переходе на другие изделия. Станок, точный только при одной фиксированной схеме, утратит это преимущество сразу после изменения номенклатуры. В данном случае гибкость — не рекламное преимущество, а практическое условие стабильного качества сборки в течение длительного времени.
Качество корпуса редко определяется одной серьезной неисправностью. Оно зависит от десятков небольших решений при сверлении: где установлен ноль, как зажата панель, насколько остро сверло, правильно ли проверена программа и как обслуживается станок. Если все это выполнено правильно, сборка становится повторяемым процессом. Если нет, даже опытные сборщики будут тратить время на исправление проблем, которые не должны были покидать сверлильный участок. Для специалиста, оценивающего оборудование, важен не вопрос о том, может ли станок один раз точно просверлить отверстие. Важно, способен ли он просверливать одну и ту же схему на всю глубину и в заданном диаметре по всей панели, в течение полной смены и всей производственной партии, используя материалы и фурнитуру, которые предприятие применяет на практике.
Следующая страница:Уже последняя
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.