


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
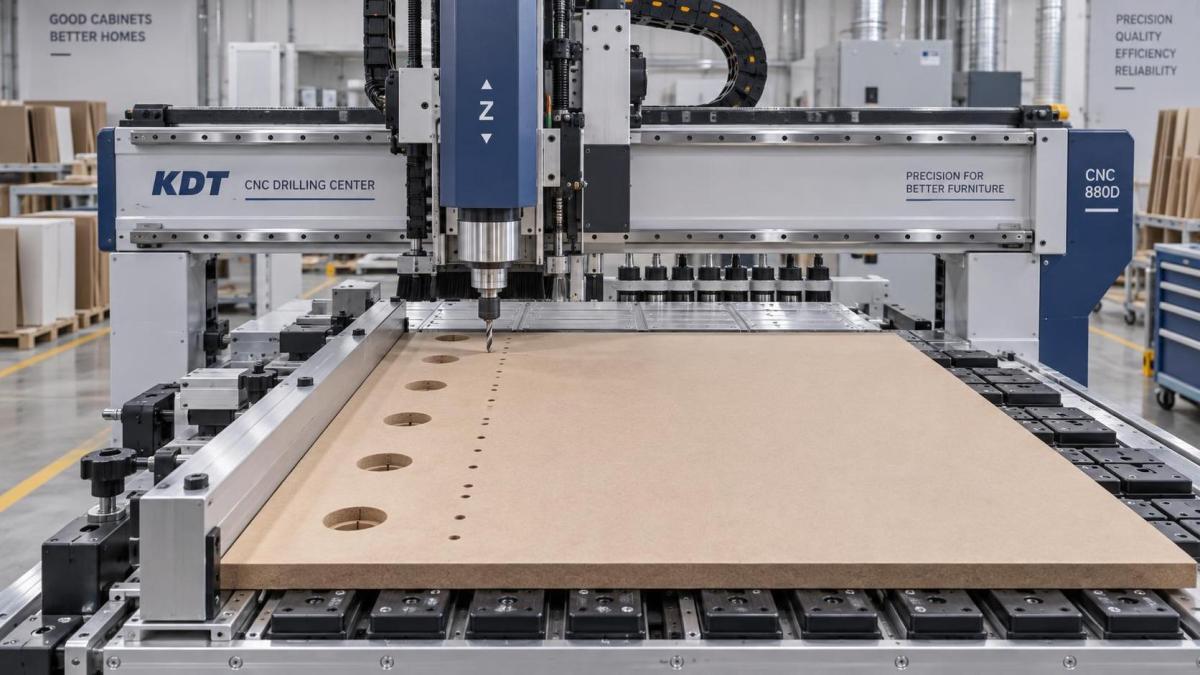
Сверлильный станок с ЧПУ для кухонных шкафов: как выбрать подходящую модель для высокоточного сверления отверстий под петли и штифты для полок
Выбор подходящего сверлильного станка с ЧПУ для кухонных шкафов — это не выбор самой дорогой или наиболее функциональной модели, а соответствие возможностей станка вашим реальным производственным условиям: требованиям к допускам отверстий, производительности по панелям, вариативности материалов и уровню квалификации операторов. Для специалистов по закупкам, оценивающих варианты, ключевой вопрос прост: *Какая конфигурация обеспечивает повторяемость ±0.1mm для отверстий под чашки петель (35 mm) и отверстий под полкодержатели (5 mm), минимизируя время наладки при смене заказов и сохраняя точность в течение смен продолжительностью 8–12 часов?*
Многие мебельные цеха сталкиваются с одинаковым узким местом: нестабильное позиционирование отверстий приводит к перекосу дверей, шатанию полок и дорогостоящим доработкам — особенно при переходе между бескаркасными конструкциями и конструкциями с лицевой рамой или при обработке смешанных партий материалов (MDF, фанера, ДСП). Если после 50 панелей вы наблюдаете отклонение глубины чашки петли >0.2mm или угловое смещение рядов отверстий под полкодержатели, проблема, вероятно, заключается не только в износе инструмента, а в том, как станок обеспечивает жёсткость закрепления заготовки, стабильность выравнивания шпинделя и координатное базирование при длительной работе.
Начните с обязательных требований, а не с функций
Прежде чем сравнивать бренды или уровни автоматизации, подтвердите три базовых критерия. Это не маркетинговые заявления, а механические и эксплуатационные пороговые параметры, которые напрямую определяют, сможет ли сверлильный станок с ЧПУ удерживать заданные характеристики при ежедневной эксплуатации:
- Жёсткая система линейного перемещения: Ищите закалённые шлифованные направляющие (а не просто профильные алюминиевые экструзии) с линейными подшипниками с предварительным натягом. Станки с недорогими рельсовыми системами часто демонстрируют заметный дрейф позиционирования после 200+ циклов из-за теплового расширения и люфта подшипников — особенно в мастерских без кондиционирования.
- Точное управление глубиной по оси Z: Необходима сервоприводная ось Z с обратной связью по замкнутому контуру. Пневматические приводы глубины или приводы на шаговых двигателях не могут поддерживать постоянное усилие или повторять глубину с точностью ±0.05 mm при различной плотности панелей или на разных стадиях износа сверла.
- Система фиксированной базовой поверхности: Для установки нуля по X/Y станок должен использовать физическую обработанную базовую кромку, а не программные смещения. Если перед началом сверления каждой новой панели требуется ручное измерение щупом или повторная калибровка камеры, потери времени цикла быстро накапливаются, а в цепочку допусков вносится человеческий фактор.
Это не «желательные опции». Это минимальные требования к конструкции и системе управления, необходимые для повторяемого расположения отверстий под петли и полкодержатели — независимо от опыта оператора или качества программного интерфейса.
Где автоматизация даёт реальную ценность, а где — нет
Автоматическая загрузка, сканирование штрихкодов или интеграция с раскроем могут выглядеть привлекательными, но их ROI полностью зависит от вашего рабочего процесса. Если ваш цех обрабатывает 15–30 уникальных заказов на шкафы в день с частой сменой материалов и небольшими размерами партий (<20 панелей/заказ), полная автоматизация может повысить сложность без сокращения трудозатрат. Вместо этого отдайте приоритет функциям, уменьшающим *ручные операции на одну панель*:
- Быстросменные модули сверлильных головок: Замена между чашками петель 35 mm и отверстиями под полкодержатели 5 mm должна занимать менее 90 секунд — без повторной калибровки всей головки. Станки с модульными предварительно выровненными держателями инструмента исключают простои, вызванные повторной установкой нуля для отдельных шпинделей.
- Калибровка щупом непосредственно на станке: Встроенный контактный щуп, проверяющий перпендикулярность шпинделя и смещение глубины при запуске — и при необходимости после каждой 10-й панели, — выявляет дрейф до того, как он приведёт к браку. Это ценнее «высокоскоростного» шпинделя, если текущий уровень брака связан с необнаруженным дрейфом оси Z.
- Контроль ресурса инструмента на основе фактической нагрузки подачи: Не только по количеству оборотов. Контроль крутящего момента в реальном времени позволяет системе регулировать скорость подачи или сигнализировать о затуплении свёрл *до* ухудшения качества стенок отверстий, что критично для чистых кромок чашек петель в панелях с меламиновым покрытием.
Автоматизация окупается только тогда, когда она устраняет операцию, которая сейчас требует квалифицированного труда, вносит вариативность или создаёт узкое место. Если ваши операторы тратят больше времени на ручное выравнивание панелей, чем на их загрузку, инвестируйте в более совершенные системы зажима и базирования, а не в роботизированные манипуляторы.
Свойства материала важнее паспортных характеристик
Точность сверления определяется не только характеристиками станка — она также зависит от реакции ваших материалов. MDF сверлится чисто, но сжимается под усилием зажима; слои фанеры расслаиваются, если скорость подачи не соответствует направлению волокон; ДСП выделяет пыль, которая забивает вакуумные каналы и снижает стабильность всасывания. Станок, удерживающий ±0.1mm на испытательных стальных пластинах, может обеспечивать ±0.25mm на ДСП толщиной 18 mm, если его вакуумный стол не имеет сегментированных зон или не компенсирует неравномерную плоскостность панели.
Запрашивайте у поставщиков данные валидации — не на идеальных лабораторных образцах, а на реальных производственных панелях: каково измеренное стандартное отклонение положения отверстий на 100 последовательных панелях MDF размером 2440 × 1220 mm при использовании стандартных свёрл для чашек петель 35 mm с типичными скоростями подачи? Если они не могут предоставить это число или называют его «зависящим от станка», гарантия допуска является теоретической, а не эксплуатационной.
Интеграция — это не только совместимость программного обеспечения
Фразы «работает с вашей ERP» или «экспортирует DXF» ничего не значат, если конвейер данных не сохраняет проектный замысел размеров. Ошибки в шаге отверстий под полкодержатели часто возникают на предыдущих этапах: если ваше программное обеспечение для проектирования выводит ряды отверстий под полкодержатели как сгруппированные объекты, а не как отдельные координатные точки, некоторые интерфейсы CAM интерпретируют расстояние между рядами как межосевое расстояние, тогда как другие — как расстояние между кромками, создавая суммарное смещение 2–3 mm по шести отверстиям. Проверьте, как контроллер станка интерпретирует начало координат, масштабирование единиц (mm или inch) и правила именования слоёв из вашей существующей среды CAD/CAM.
Также учитывайте физическую интеграцию: принимает ли станок стандартные шаблоны системы 32 mm? Может ли он сверлить чашки петель и ряды отверстий под полкодержатели за один проход без поворота панели? Если ваш текущий процесс основан на ручной установке кондукторов для рядов отверстий под полкодержатели, станок, требующий отдельной оснастки для каждой операции, увеличивает время наладки и создаёт риск смещения — даже если его автономная точность превосходна.
Доступ к сервисному обслуживанию — часть спецификации станка
Сверлильный станок с ЧПУ для кухонных шкафов не просто покупают — его внедряют в производственную линию, где время безотказной работы напрямую влияет на выполнение заказов. Срок поставки запчасти 48 часов для вышедшего из строя энкодера оси Z означает два дня остановки сверления под петли. Решения о закупке должны включать сервисную инфраструктуру: есть ли в радиусе 200 km авторизованный техник, имеющий на складе критически важные компоненты системы перемещения? Обновления прошивки доставляются удалённо или требуют выезда на объект? Поставляются ли сменные сверлильные патроны с предварительно откалиброванными значениями биения, задокументированными для каждого узла?
В Qingdao Zhongding Machinery это заложено в философию проектирования, а не добавлено задним числом. Каждый сверлильный станок с ЧПУ для кухонных шкафов поставляется с заводскими отчётами о проверке биения шпинделя, включает встроенные журналы диагностики, доступные через экспорт USB, и поддерживает удалённую настройку параметров обученными инженерами службы поддержки, сокращая время поиска неисправностей без ущерба для безопасности данных.
В конечном счёте, правильная модель — не та, у которой самый длинный список функций. Это модель, чья механическая надёжность, логика управления и архитектура сервисного обслуживания точно соответствуют тому, как в действительности работает ваш цех, а не тому, как, по представлению рекламного буклета, он должен работать.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.