


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Автоматический широколенточный шлифовальный станок 1300mm против ручной калибровки: как обратная связь по толщине в реальном времени сокращает брак при шлифовании фанеры на 37%
Время:Sep 14, 2026
Автор:
Количество просмотров:
Для руководителей проектов, контролирующих крупносерийное производство фанеры, нестабильная толщина шлифования — это не просто проблема качества, а системное ограничение, которое накапливается по всей цепочке создания стоимости. Циклы доработки задерживают отгрузки, избыточное снятие материала увеличивает расход абразивов до 28%, а ручная калибровка, различающаяся между сменами, снижает повторяемость ещё до обработки первой плиты. Первопричина заключается не в квалификации оператора, а в отсутствии замкнутого контура управления: традиционные широколенточные шлифовальные станки используют предварительно заданные положения роликов, не имея возможности обнаруживать или компенсировать изменения плотности панели, содержания влаги или износа ленты в реальном времени. Именно в этом разрыве — между статической настройкой и динамическими условиями процесса — возникает 37% брака при шлифовании.
Автоматический широколенточный шлифовальный станок 1300 мм решает эту проблему, встраивая обратную связь по толщине непосредственно в контур шлифования. В отличие от систем, измеряющих параметры только после обработки или требующих автономного отбора проб, он интегрирует бесконтактные лазерные датчики перемещения перед финальной шлифовальной головкой, фиксируя данные о толщине с частотой 120 Гц по каждой кромке плиты. Это не просто измерение — это входные данные для управления. Логика управления станка сопоставляет каждое показание с целевым профилем (например, ±0.08 mm для мебельной фанеры), затем регулирует пневматическое давление на прижимные ролики за <150 ms. Без вмешательства человека. Без периода повторной калибровки. Без предположения, что вчерашние настройки применимы сегодня.
Такая оперативность особенно важна там, где изменчивость максимальна: в перекрёстно-слоистых панелях с чередующимися слоями мягкой и твёрдой древесины, композитах с сердцевиной из шпона и разбуханием клеевых швов или смесях MDF с неравномерным распределением смолы. В этих случаях ручная калибровка предполагает однородность, тогда как фактическое отклонение толщины по одной плите размером 2440 × 1220 mm может превышать 0.3 mm вследствие особенностей размыкания пресса, колебаний влажности окружающей среды при хранении или небольшого смещения слоёв сердцевины. Фиксированный зазор роликов либо недостаточно шлифует наиболее тонкие зоны, оставляя остатки клея, либо чрезмерно шлифует самые толстые, обнажая волокна сердцевины. Обратная связь в реальном времени устраняет этот компромисс. Она рассматривает каждую плиту как уникальный профиль, а не как статистическое среднее, и адаптируется за время прохождения 300 mm по ходу ленты.
Внедрение заключается не в замене станков, а в переопределении ответственности за процесс. Руководители проектов часто недооценивают трудозатраты, связанные с соблюдением дисциплины калибровки. На линии с тремя сменами ручная проверка обычно проводится каждые 90 минут и требует, чтобы два оператора остановили подачу, измерили пять точек на каждой плите, зарегистрировали отклонения, отрегулировали ролики и подтвердили результат пробными прогонами. Это 22 минуты на смену — 66 минут в день — только для поддержания базовой стабильности. Более того, эти проверки проводятся *после* возникновения отклонений. К моменту обнаружения дрейфа 12–17 плит уже могут не соответствовать спецификации. Автоматическая система устраняет эту задержку. Калибровка становится непрерывной, незаметной и проверяемой: каждое измерение толщины снабжается временной меткой, сохраняется в локальном хранилище и может быть экспортировано в CSV для SPC-анализа. Нет отдельного «события калибровки» — есть только непрерывная валидация процесса.
Соответственно меняются и требования к обслуживанию. В ручных системах износ роликов остаётся незаметным, пока не ухудшится качество поверхности или не возрастёт уровень брака. Затем технические специалисты проводят реактивную диагностику: проверяют натяжение ленты, работу пневматического регулятора, концентричность роликов — уже после снижения выхода годной продукции. Автоматический шлифовальный станок выявляет закономерности износа раньше. Устойчивый рост требуемого давления для поддержания целевой толщины, отслеживаемый в течение 10,000 часов работы с плитами, сигнализирует о засаливании ленты или усталости покрытия роликов задолго до появления видимых дефектов отделки. Это переводит обслуживание от реагирования на отказы к прогнозному подходу. Планирование запасных частей улучшается, поскольку срок службы расходных материалов измеряется фактическими показателями использования, а не календарным временем или расчётными циклами.
Интеграция в существующие линии требует внимания к ограничениям интерфейса, а не к механической совместимости. Система требует стабильного питания 400 V/50 Hz с колебанием напряжения ≤3%; кратковременные скачки свыше 10% вызывают защитное отключение, останавливая обновление калибровки до стабилизации. Связь с PLC осуществляется по Modbus TCP, а не по проприетарным протоколам, что позволяет напрямую подключаться к системам MES для отслеживания выхода продукции в реальном времени, но только если главная система опрашивает данные с интервалом ≥500 ms. Более частый опрос переполняет буфер и приводит к потере показаний. Скорость подачи должна оставаться в диапазоне 8–18 m/min: ниже 8 m/min время нахождения в зоне датчика превышает оптимальное окно регистрации; выше 18 m/min поперечная вибрация снижает достоверность измерений ниже ±0.05 mm. Это не произвольные ограничения — они отражают физику лазерной триангуляции на движущихся деревянных поверхностях и порог термической стабильности встроенного сигнального процессора.
Окупаемость проявляется не в заметном росте скорости, а в стабильности выхода годной продукции. Предприятие, выпускающее 85,000 m²/month фанеры толщиной 18 mm, сократило брак с 6.2% до 3.9% — на 37% в абсолютном выражении — не за счёт увеличения производительности, а благодаря устранению доработок, связанных с толщиной. Экономия труда была получена не за счёт сокращения персонала, а за счёт перенаправления двух технических специалистов с задач калибровки на планирование профилактического обслуживания и анализ SPC-диаграмм. Затраты на абразивы снизились на 19% в годовом сопоставлении не потому, что ленты служили дольше, а потому, что стабильное давление уменьшило локальный перегрев и преждевременное разрушение зерна. Наиболее важно, что повысилась надёжность поставок: за шесть месяцев доля просроченных отгрузок, связанных с доработкой после шлифования, снизилась с 11% до 3%, напрямую укрепив соблюдение договорных SLA.
Не меняется — и не должна меняться — роль оператора. Система не заменяет профессиональное суждение; она меняет область его применения. Вместо регулировки настроек на основе тактильной обратной связи или исторических средних значений операторы теперь отслеживают графики тенденций, интерпретируют группы отклонений (например, устойчивые показания низкой толщины по левой кромке, указывающие на смещение подающего конвейера) и запускают процедуры диагностики, когда разброс давления превышает 12% по скользящему среднему за 50 плит. Это работа более высокой ценности: устранение первопричин, а не маскировка симптомов.
Ограничение носит не технический, а процедурный характер. Предприятия, которые рассматривают обратную связь в реальном времени как улучшение по принципу «установил и забыл», не обновляя внутренние протоколы QA для включения журналов текущих измерений толщины в аудиторские записи и не пересматривая контрольные списки передачи смены с учётом показателей состояния калибровки, наблюдают снижение отдачи через 90 дней. Инструмент обеспечивает точность; её поддержание требует согласования рабочих процессов, ответственности и дисциплины измерений с новыми возможностями.
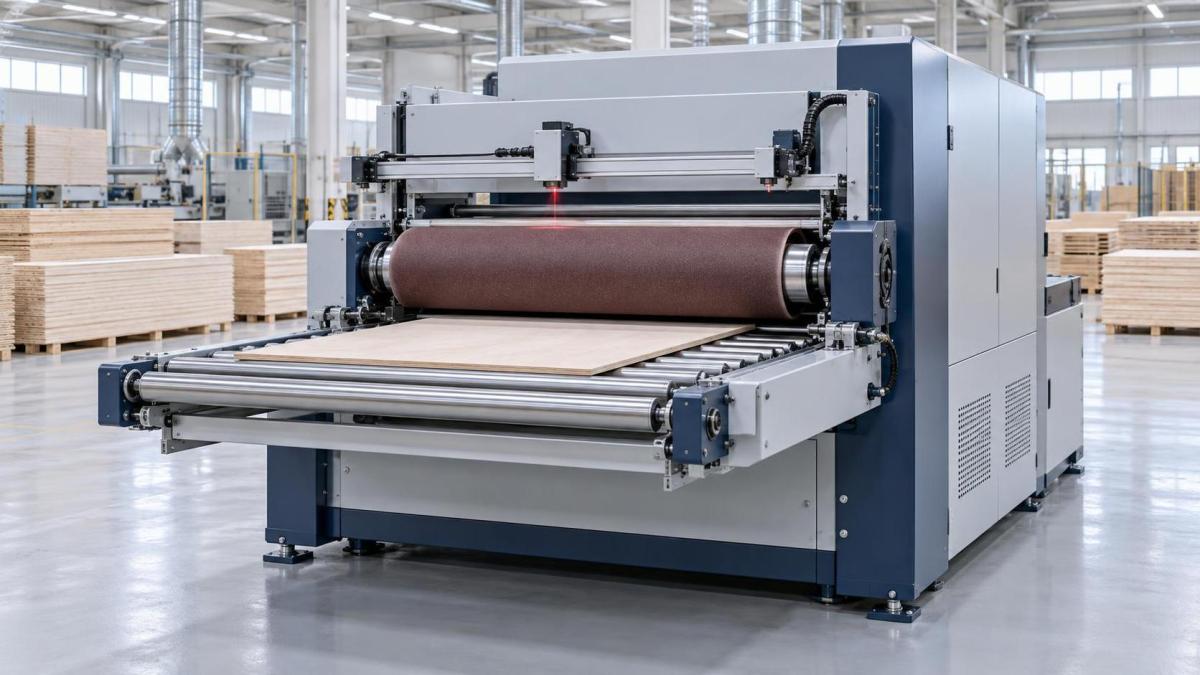
Для руководителей проектов, оценивающих модернизацию в условиях многономенклатурного производства фанеры, вопрос заключается не в том, снижает ли автоматизация брак, а в том, способен ли ваш текущий протокол калибровки выдержать изменчивость, присущую промышленным древесным композитам. Если вариация толщины рассматривается как шум, который следует усреднить, а не как сигнал, требующий действия, то снижение на 37% — это не результат, а показатель того, какую скрытую нестабильность процесса вы компенсировали. Автоматический широколенточный шлифовальный станок 1300 мм не устраняет изменчивость. Он делает её видимой, пригодной для принятия мер и контролируемой — в пределах времени цикла самого процесса.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.