


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как выровнять форматно-раскроечный станок для точности при производстве панелей экспортного качества?
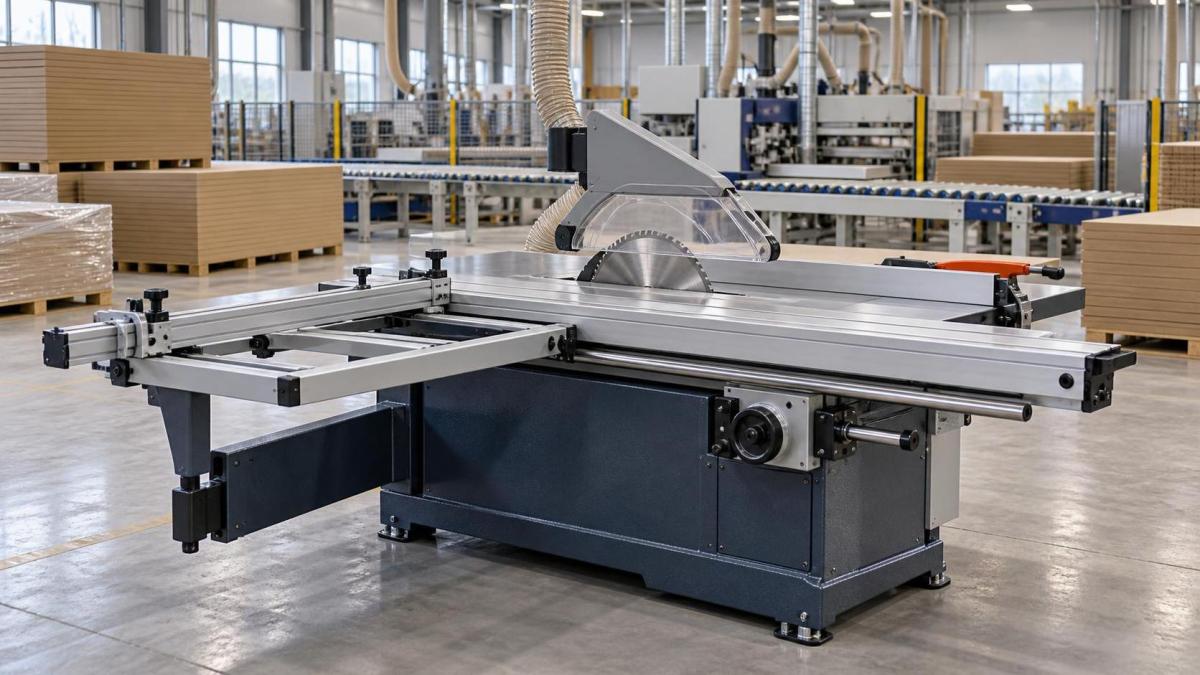
Достижение точности раскроя панелей экспортного класса начинается с правильной юстировки — итак, как выровнять форматно-раскроечный станок для обеспечения точности экспортного производства? Для мировых производителей мебели и панелей, полагающихся на стабильные допуски ±0.1 mm, нарушение выравнивания — это не просто проблема настройки, а первопричина перерасхода материалов, доработок и неудовлетворительных проверок контроля качества. В Qingdao Zhongding Machinery мы проектируем форматно-раскроечные станки специально для высокопроизводительных деревообрабатывающих линий, соответствующих экспортным требованиям, — а наши проверенные на практике протоколы юстировки обеспечивают повторяемость результатов между сменами, операторами и в различных климатических условиях. В этом руководстве мы пошагово рассмотрим механические методы и методы калибровки с использованием лазера, которым доверяют сертифицированные по ISO мастерские по всему миру.
Почему выравнивание напрямую влияет на соответствие экспортным требованиям
Производство панелей экспортного класса требует стабильности размеров тысяч деталей, особенно в плоскоупакованной мебели, системах кухонных шкафов и архитектурных столярных изделиях, поставляемых за рубеж. Отклонение 0.3 mm на листе MDF или фанеры размером 2440 × 1220 mm может показаться незначительным, однако оно накапливается при облицовывании кромки, раскрое на станках с ЧПУ или автоматизированной сборке. Когда упор, пила и рельсовая система форматно-раскроечного станка не согласованы между собой, совокупные ошибки проявляются в виде нестабильной ширины пропила, угловых резов или непараллельных кромок, что приводит к отклонению продукции при инспекциях покупателя или аудитах третьих сторон, таких как BSCI или Sedex. Нарушение выравнивания также ускоряет износ ремня, увеличивает нагрузку на двигатель и вызывает преждевременный выход из строя подшипников, повышая частоту технического обслуживания и время простоя в непрерывном производстве.
Основные точки выравнивания, которые необходимо проверить
В отличие от обычных циркулярных станков, форматно-раскроечные станки зависят от трёх взаимосвязанных осей: плоскости основной пилы, траектории рельса подвижного стола и ориентации продольного упора. Если хотя бы одна из них отклонена даже незначительно, остальные не смогут это компенсировать. В первую очередь сосредоточьтесь на следующих четырёх критически важных сопряжениях:
- Параллельность пилы и стола: Измеряется при полном выдвижении в переднем и заднем положениях подвижного стола.
- Перпендикулярность рельса к пиле: Подтверждается проверкой перпендикулярности между осью рельса и плоскостью пилы в нескольких точках по всей длине перемещения.
- Параллельность упора и пилы: Проверяется независимо от движения подвижного стола с использованием прецизионной линейки и индикатора часового типа.
- Перпендикулярность каретки для поперечного реза: Обеспечивает точное прямолинейное перемещение самой подвижной каретки, что критично при поперечном раскрое крупных панелей.
Пошаговая механическая калибровка (без лазера)
Для этого метода используются стандартные инструменты мастерской: слесарный угольник 300 mm, индикатор часового типа с точностью 0.02 mm и магнитным основанием, стальная линейка 1 m и острый карандаш. Выполняйте все проверки на холодном и полностью собранном станке, включая установленные защитное ограждение, расклинивающий нож и противоотбрасывающие упоры.
- Стабилизируйте основание: Выровняйте станок с помощью встроенных опор или прокладок. Убедитесь в отсутствии раскачивания при нажатии на каждый угол чугунного основания.
- Проверьте биение пилы и люфт шпинделя: Вручную вращайте пилу, измеряя индикатором биение по ободу (<0.05 mm допустимо). Чрезмерное биение делает недействительными все последующие этапы выравнивания.
- Проверьте параллельность пилы и стола: Закрепите стальную линейку заподлицо с боковой поверхностью пилы (не с зубьями), затем измерьте зазор между линейкой и поверхностью стола в переднем и заднем положениях подвижного стола. Постепенно регулируйте крепёжные болты рельса стола, пока зазор не будет оставаться ≤0.03 mm по всей длине перемещения.
- Выровняйте продольный упор: Установите упор под углом 90° с помощью слесарного угольника, приложенного к корпусу пилы (не к зубьям). Затяните механизм фиксации упора, затем повторно проверьте перпендикулярность на обоих концах упора. Если расхождение превышает 0.05°, ослабьте крепёжные винты упора и измените его положение — не пытайтесь выполнить регулировку только регулировочными ручками натяжения.
- Проверьте перпендикулярность рельса: Закрепите индикатор часового типа на неподвижном столе; расположите измерительный наконечник у поверхности рельса. Медленно перемещайте подвижный стол от переднего положения к заднему. Отклонение >0.04 mm на метр указывает на деформацию рельса или ошибку монтажа и требует профессиональной повторной калибровки.
Когда следует использовать лазерные инструменты выравнивания
Механические методы надёжны для регулярного технического обслуживания, однако лазерные системы особенно полезны, когда температура окружающей среды между сменами колеблется более чем на >5°C или когда станки работают вблизи бетонных полов, подверженных сезонной осадке. Лазерный проектор видимой линии класса II, установленный на шпинделе пилы, может проецировать опорную плоскость на поверхность стола и упор. Ключевые преимущества включают визуальное подтверждение точек схождения в реальном времени и выявление незначительного углового смещения, не обнаруживаемого индикаторами часового типа. Однако лазеры не заменяют механическую проверку: они подтверждают геометрию, но не могут выявить прогиб рельса или люфт подшипников. Всегда подтверждайте лазерные показания физическими измерениями перед окончательной регулировкой.
Экологические и эксплуатационные факторы, нарушающие выравнивание
Даже идеальная первоначальная юстировка ухудшается в реальных условиях эксплуатации. Наибольшее число повторных нарушений выравнивания обусловлено двумя факторами:
- Тепловое расширение: Чугунные столы расширяются примерно на ~11 µm/m·°C. Повышение температуры на 20°C от запуска утром до работы в полдень изменяет допуск между упором и пилой до 0.12 mm на упоре длиной 1.2 m — этого достаточно для нарушения экспортной спецификации. Перед окончательной проверкой выравнивания дайте станку прогреться в течение 30 minutes.
- Передача вибрации: Установка непосредственно на неизолированных бетонных полах передаёт низкочастотный резонанс на рельсы и подшипники. Мы рекомендуем резиновые виброизолирующие монтажные подкладки, рассчитанные на статическую нагрузку ≥1200 kg, особенно для станков, работающих >8 hours/day.
Периодичность и протокол документирования
Для экспортно-ориентированного производства выполняйте полное выравнивание еженедельно, а не только после замены пилы. Записывайте результаты в простой журнал: дату, температуру окружающей среды, измеренные отклонения в каждой точке и инициалы технического специалиста. Со временем тенденции покажут, является ли износ локальным (например, втулки рельсов) или системным (например, осадка фундамента). Qingdao Zhongding Machinery поставляет шаблоны для выравнивания и калиброванные эталонные блоки с каждой отгрузкой форматно-раскроечного станка — инструменты, разработанные в соответствии с допусками размеров, требуемыми в сертифицированных экспортных процессах.
Что делать при регулярном нарушении выравнивания
Если, несмотря на правильное выполнение процедуры, вам приходится выполнять повторное выравнивание чаще одного раза в неделю, проверьте следующие менее очевидные причины:
- Изношенные опорные ролики рельса — проверьте наличие бокового люфта или неравномерных следов контакта на поверхностях роликов.
- Ослабленные болты корпуса шпинделя — вибрация постепенно ослабляет их; ежемесячно затягивайте их моментом, указанным производителем.
- Загрязнённые линейные направляющие — скопление пыли или смолы изменяет ход рельса; очищайте безворсовой тканью и изопропиловым спиртом каждые 100 operating hours.
Не пытайтесь устанавливать прокладки или изгибать конструктивные компоненты. Постоянная нестабильность указывает на усталость компонентов, а не на ошибку оператора, и требует вмешательства квалифицированного сервисного специалиста.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.