


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Сверлильный станок с ЧПУ для корпусных панелей: когда выбирать многошпиндельную или одношпиндельную конфигурацию + ATC в зависимости от плотности отверстий и допусков
Выбор подходящего станка с ЧПУ для сверления отверстий в корпусных панелях зависит от двух тесно связанных переменных: плотности отверстий на квадратный метр и требований к допускам на позиционирование. В отличие от универсальных фрезерных станков с ЧПУ, сверление корпусных панелей требует стабильной повторяемости при выполнении тысяч одинаковых отверстий — часто в MDF, ДСП или фанере, — где даже отклонение в 0.15 mm может нарушить выравнивание петель, посадку направляющих ящиков или соединение эксцентриковых стяжек. Конфигурации с многошпиндельной головкой и с одним шпинделем + ATC по-разному реагируют на эти ограничения не потому, что одна из них изначально лучше, а потому, что их механическая архитектура накладывает различные физические ограничения на последовательность траекторий инструмента, термическую стабильность и жёсткость осей.
Плотность отверстий определяет, сколько точек сверления необходимо обработать на заданной площади без изменения положения панели. При плотности ниже 8 отверстий/m² (например, при базовой схеме отверстий под полкодержатели) обе конфигурации обеспечивают сопоставимое время цикла. Однако при плотности свыше 12 отверстий/m², характерной для панелей дверей с полным наложением или корпусов модульных кухонь, параллельная обработка на многошпиндельном станке становится решающим фактором. Головка с 6 шпинделями, одновременно сверлящая 6 отверстий, сокращает общий ход шпинделей примерно на ~83% по сравнению с последовательным сверлением. Однако это преимущество исчезает, когда положения отверстий существенно различаются по глубине, диаметру или угловой ориентации. В многошпиндельных агрегатах все шпиндели обычно фиксируются в одной плоскости по оси Z; они не могут независимо регулировать глубину каждого отверстия или переключаться в середине цикла между шкантами 3-mm и чашками петель 5-mm. Это ограничение требует либо нескольких наладок, либо компромисса в суммировании допусков, что особенно проблематично, когда для элементов смешанного диаметра требуется точность позиционирования ±0.1 mm.
Системы с одним шпинделем + ATC превосходят другие решения там, где гибкость важнее чистой скорости. Благодаря автоматической смене инструмента один высокоточный шпиндель может выполнять различные операции — сверление, зенкование, снятие фаски, нарезание резьбы — без ручного вмешательства. Что ещё важнее, он поддерживает стабильный характер теплового расширения: во время длительной работы нагревается только один шпиндель, а его положение активно компенсируется за счёт обратной связи линейных шкал по осям X/Y. Многошпиндельные головки, напротив, создают дифференциальный тепловой дрейф между несколькими моторизованными шпинделями, установленными на общей отливке. Даже при одинаковых двигателях и охлаждении незначительные различия в преднатяге подшипников или смазке приводят к неравномерному расширению, вызывая измеримый дрейф (до 0.08 mm за 4 часа) между крайними и центральными шпинделями. Для корпусных панелей, требующих жёстких суммарных допусков по 3+ соседним отверстиям (например, для монтажных планок петель европейского типа), этот дрейф напрямую влияет на функциональную посадку.
Взаимодействие с материалом дополнительно сужает область выбора. Панели толщиной более 25 mm или содержащие встроенную фурнитуру, такую как алюминиевые профили или стальные вставки, создают переменное сопротивление резанию. Многошпиндельный агрегат применяет одинаковую подачу и RPM ко всем инструментам, что создаёт риск вибрации в плотных зонах при недостаточном использовании крутящего момента в других. Система с одним шпинделем + ATC динамически регулирует подачу и контролирует нагрузку шпинделя для каждого инструмента, адаптируясь в реальном времени к неоднородности материала. Эта отзывчивость наиболее важна при обработке ламинированных панелей, где плотность сердцевины колеблется под слоями шпона, что часто приводит к сколам или увеличенным отверстиям на выходных поверхностях.
Габариты станка и интеграция также ограничивают выбор. Многошпиндельные станки требуют более крупных портальных конструкций для одновременного перемещения инструментов, часто превышающих 3,000 mm по ширине. Это затрудняет их модернизационную интеграцию в существующие линии, особенно если верхние конвейеры или автоматические системы загрузки занимают ограниченное пространство по высоте. Одношпиндельные системы, такие как ZDV6, компактно интегрируются в рабочие процессы с форматно-раскроечным столом, обеспечивая точное базирование панелей с помощью рабочих столов из закалённого чугуна (1006×580 mm) и увеличенных опорных поверхностей (1050×840 mm). Его ручная наклоняемая пильная группа (45°–90°) и возможность использования подрезной пилы (диск 120 mm, 8000 rpm) позволяют выполнять предварительный раскрой и профилирование кромок перед сверлением, сокращая количество операций перемещения и минимизируя накопленную ошибку позиционирования от повторного зажима.
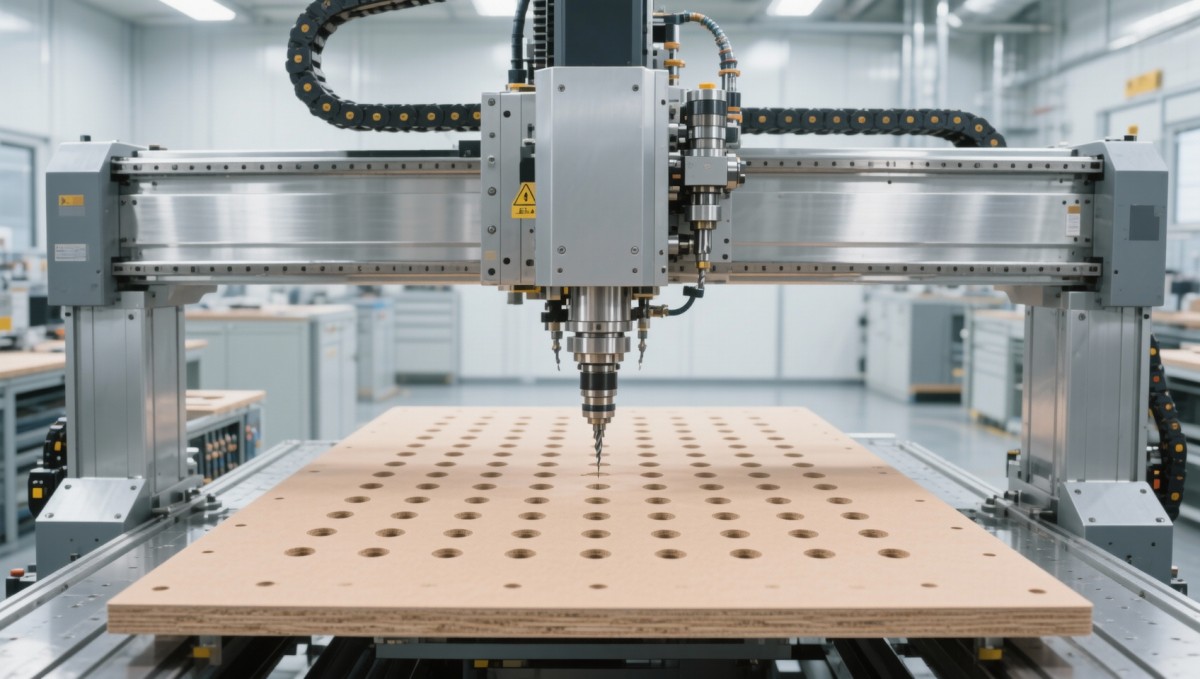
Проверка допусков выявляет ещё одно различие: методологию измерения. Производительность многошпиндельных станков обычно проверяется с помощью статических калибровочных блоков, размещённых под каждым шпинделем, что тестирует номинальное позиционирование, но не динамическую повторяемость под нагрузкой. Проверка системы с одним шпинделем + ATC требует испытания полного цикла: сверления 100+ одинаковых отверстий по всей рабочей зоне (общая способность реза 3200 mm), а затем измерения отклонения положения с использованием координатной метрологии. Реальные данные мебельных фабрик показывают, что одношпиндельные системы поддерживают максимальное отклонение ≤0.07 mm на перемещении 2000 mm при оснащении обратной связью по стеклянной шкале и шарико-винтовыми передачами с сервоприводом, тогда как многошпиндельные агрегаты показывают в среднем 0.12–0.18 mm при идентичных условиях испытаний, главным образом из-за ограничений жёсткости соединения в каретке шпинделей.
Эксплуатационная масштабируемость добавляет третье измерение. Когда производство переходит от стандартизированных мебельных линий к индивидуальным конфигурациям, требующим частых изменений программ, партий смешанных панелей или мелкосерийных запусков, способность ATC последовательно загружать 12+ инструментов устраняет время простоя на наладку. Многошпиндельные станки требуют специальной оснастки для каждого шаблона отверстий; переход со схемы петель 32-mm на вариант с доводчиком 27-mm требует физической перенастройки шпинделей, что часто занимает 45–90 минут. Эта задержка становится неприемлемой, когда размер партии опускается ниже 50 панелей.
В конечном счёте выбор не является бинарным — он зависит от контекста. Если ваш процесс обрабатывает >500 одинаковых панелей/день с равномерными схемами отверстий и диапазонами допусков ≥±0.2 mm, многошпиндельное решение обеспечивает преимущества по производительности. Но если вы регулярно работаете со шкафами смешанной спецификации, нуждаетесь в точности позиционирования ≤±0.1 mm для панелей с несколькими элементами или работаете в условиях, где термическая стабильность и неоднородность материала не контролируются, один шпиндель + ATC обеспечивает детерминированную точность, а не только теоретические характеристики. Решение зависит не от числа шпинделей, а от того, какая архитектура соответствует фактической геометрии ваших панелей, однородности материала и требованиям к цепочке допусков.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.