


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему интеграция программного обеспечения и жёсткость конструкции важны при принятии решений о закупке 3300-мм ЧПУ-форматно-раскроечного центра
Время:Sep 15, 2026
Автор:
Количество просмотров:
Конструкционная жёсткость напрямую влияет на точность реза на длине свыше 3300 мм
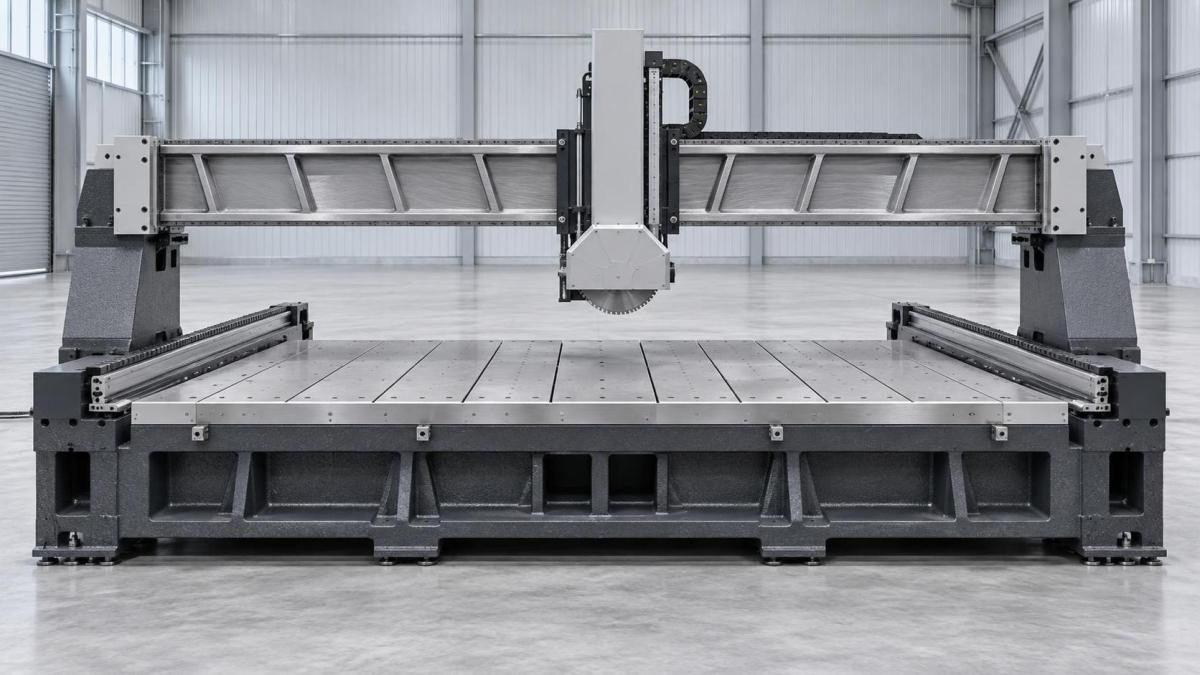
ЧПУ-раскроечный станок с прижимной балкой 3300 мм работает в широком рабочем диапазоне — часто раскраивая панели шириной до 3300 мм, при этом ход балки превышает 3500 мм для размещения инструмента и обеспечения перебега. В таком масштабе механический прогиб — не теоретическое явление, а измеримый, повторяемый и значимый фактор. Когда балка прогибается под нагрузкой при высокоскоростной подаче или интенсивном раскрое плотных материалов, таких как ламинированный МДФ, массив древесины или многослойные композиты, режущая головка отклоняется от запрограммированной траектории. Даже вертикальный прогиб 0,08 мм в середине пролёта приводит к угловой погрешности в плоскости реза, которая накапливается при длинных резах и нарушает перпендикулярность кромок. Это особенно критично для вложенных деталей, требующих точной стыковки при производстве корпусной или модульной мебели.
Жёсткость определяется не только толщиной рамы или маркой материала — она зависит от взаимодействия массы, геометрии и распределения напряжений. Основание из чугуна обеспечивает более высокое демпфирование, чем сварная стальная конструкция, но увеличивает вес (обычно 4200–4800 кг для полноразмерной модели 3300 мм), что влияет на требования к нагрузке на пол и транспортную логистику. Некоторые производители используют гибридные конструкции: стальные балки, усиленные внутренними рёбрами жёсткости и поперечными связями, в сочетании со станинами из гранита или полимербетона для обеспечения термической стабильности. Такие конструкции снижают резонансные частоты ниже рабочих частот шпинделя, минимизируя вибрационную волнистость поверхности на обработанных кромках.
Точность определяется не только разрешением линейного энкодера (обычно ±0,02 мм). Важна сохраняемая точность — насколько стабильно этот допуск выдерживается по всей длине перемещения по оси X, при изменении температуры окружающей среды, после нескольких часов непрерывной работы и при раскрое несимметричных нагрузок (например, панели 2440 × 1220 мм, смещённой к одной стороне балки). Конструкционная жёсткость определяет, остаётся ли повторяемость позиционирования в пределах ±0,03 мм в течение 3000 циклов или выходит за пределы ±0,1 мм из-за накопленного теплового расширения в недостаточно зафиксированных соединениях.
Интеграция программного обеспечения определяет, насколько эффективно используется эта жёсткость
Одно только оборудование не гарантирует качество выпускаемой продукции. Жёсткий станок с плохо интегрированным программным обеспечением становится узким местом, а не средством повышения производительности. Рассмотрим эффективность раскладки: ЧПУ-раскроечный станок с прижимной балкой 3300 мм должен обрабатывать сложные схемы расположения деталей, сформированные сторонним ПО для раскроя (например, OptiNest, TopSolid Wood или Cabinet Vision). Если встроенный контроллер станка не поддерживает прямой доступ к API или стандартизированные протоколы импорта (такие как DXF v2000+, задания на основе XML или интерфейсы предварительной обработки NC-кода), операторам приходится вручную конвертировать файлы, сопоставлять слои и выравнивать системы координат, что приводит к задержкам, человеческим ошибкам и несоответствию версий.
Ещё важнее контуры обратной связи в реальном времени. Когда станок обнаруживает аномальное потребление тока двигателем, указывающее на заклинивание пилы в плотном материале, управляющее ПО должно решить, следует ли приостановить работу, отвести инструмент, изменить скорость подачи или зарегистрировать событие для последующего анализа. Для этого требуется тесная интеграция между прошивкой управления движением, модулями ввода-вывода и уровнем приложения HMI. Станки с закрытыми программными стеками часто не имеют достаточной детализации журналов или возможностей экспорта, необходимых для анализа первопричин повторяющихся дефектов реза. Напротив, платформы с поддержкой OPC UA или MQTT обеспечивают беспрепятственный поток данных в системы MES или CMMS, связывая механические характеристики с производственными KPI, такими как выход годной продукции с первого прохода или плановые интервалы технического обслуживания.
Процедуры компенсации, зависящие от материала, также определяются глубиной интеграции. Породы твёрдой древесины различаются по плотности и направлению волокон; для алюминиевых композитных панелей требуются другие профили подачи и скорости, чем для древесно-стружечных плит с меламиновым покрытием. Если программное обеспечение не позволяет создавать библиотеки параметров, связанные с идентификационными метками материалов, или не применяет автоматически корректировки скорости подачи на основе измерения нагрузки в реальном времени, ответственность за выбор правильных настроек ложится на оператора. Это переносит риск с инженерной валидации на решения, принимаемые в цехе, что является известным источником вариативности в условиях большого ассортимента и малых объёмов производства.
Отделы закупок должны одновременно оценивать оба аспекта
При принятии решений о закупке конструкцию и программное обеспечение часто рассматривают как отдельные статьи расходов — стоимость рамы и стоимость лицензии. Однако их взаимодействие определяет совокупную стоимость владения. Более дешёвый станок с недостаточной жёсткостью может требовать более частой калибровки, давать больше отходов при широкоформатном раскрое и требовать квалифицированных операторов для компенсации нестабильной работы. В то же время прочная рама в сочетании с негибким программным обеспечением вынуждает использовать обходные решения: экспортировать задания только как G-код для повторной обработки через внешние постпроцессоры, поддерживать параллельные лицензии CAD/CAM или соглашаться на более длительное время настройки для каждой партии заданий.
При оценке предложений специалисты по закупкам должны запросить:
- отчёты об испытаниях на прогиб при статических и динамических нагрузках, а не только заявления «рассчитано на»;
- документацию по коэффициентам теплового расширения основных конструктивных компонентов;
- подтверждение испытаний совместимости программного обеспечения с существующими у покупателя системами раскроя и ERP;
- примеры файлов заданий, обработанных в полном цикле — от результата раскладки до завершённой последовательности резов, с временными метками и журналами ошибок;
- подтверждение, что библиотеки материалов включают как минимум три распространённые на предприятии основы (например, берёзовую фанеру 18 мм, МДФ 25 мм, АКМ 4 мм) и позволяют пользователям добавлять собственные материалы.
Различия в весе и габаритах отражают лежащие в основе конструктивные компромиссы. Одна модель имеет массу без рабочих жидкостей 4320 кг и габаритные размеры 4820 × 2650 × 2380 мм; другая весит 4690 кг, но имеет размеры 4950 × 2720 × 2410 мм, что указывает на более тяжёлое усиление и увеличенные опорные основания. Ни одна из них не является объективно лучше другой — каждая подходит для различных ограничений производственного помещения. Меньшая занимаемая площадь важна там, где пространство на полу ограничено; большая масса улучшает устойчивость к вибрациям там, где соседнее оборудование создаёт передаваемый через грунт шум.
Спецификации точности также существенно различаются. Для одного станка заявлена точность позиционирования ±0,02 мм по всей длине хода; для другого указано ±0,03 мм *при 20°C*, с примечанием, что отклонение увеличивается на 0,002 мм на каждый °C отклонения. Вторая спецификация учитывает реальные условия эксплуатации — это может быть проверено отделом закупок при оценке площадки.
Где интеграция и жёсткость объединяются на практике
В недавней оценке с участием трёх поставщиков, предлагавших ЧПУ-раскроечный станок с прижимной балкой 3300 мм, один поставщик предоставил как отчёты об испытаниях ISO 230-2, показывающие прогиб балки менее 0,05 мм при пролёте 2500 мм, так и демонстрацию в реальном времени обработки задания, сформированного Cabinet Vision, без промежуточного преобразования файлов. Программное обеспечение для раскроя запускало автоматические последовательности смены инструмента и корректировало скорость подачи на основе флагов толщины материала, встроенных в заголовок задания. Между загрузкой задания и первым резом ручное вмешательство не требовалось.
Другой поставщик соответствовал критериям жёсткости, но требовал вручную сопоставлять названия слоёв с назначениями инструмента — этот этап добавлял семь минут на каждое задание и приводил к нестабильности, когда операторы пропускали шаги проверки под давлением графика. Третий поставщик предлагал открытую архитектуру программного обеспечения, но демонстрировал измеримый прогиб балки (>0,12 мм) при испытаниях быстрых перемещений с неуравновешенными нагрузками, что вызывало заметную конусность при резах длиной 3000 мм на древесно-стружечной плите толщиной 19 мм.
Эти результаты не ограничивались лабораторными условиями. Они проявлялись в ежедневной эксплуатации: средний уровень отходов составил 2,1% на интегрированной жёсткой платформе против 4,7% и 5,3% на двух других, что напрямую влияло на затраты на сырьё, трудозатраты на одну годную деталь и надёжность поставок.
Для специалистов по закупкам вывод состоит не в том, чтобы «выбирать жёсткость *или* интеграцию». Необходимо оценивать, как каждый производитель разрешает противоречие между ними: обеспечивают ли конструктивные решения стабильное выполнение программного обеспечения и учитывает ли проектирование ПО механические ограничения. Именно эта точка сближения определяет, будет ли ЧПУ-раскроечный станок с прижимной балкой 3300 мм работать как высокоточный инструмент или станет лишь большим и дорогим резаком.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.