


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Почему интеграция подрезного узла важна при выборе форматно-раскроечного центра для обработки меламиновых плит
Время:Sep 15, 2026
Автор:
Количество просмотров:
Подрезка по линии — не опция, а конструктивное требование для обработки меламиновых плит
Меламинированные ДСП и МДФ — это не просто «стандартные панели». Их многослойная конструкция — хрупкая декоративная поверхность с низкой прочностью на растяжение, соединённая с более мягким сердечником, — создаёт специфический дефект при резке: сколы на кромке реза, особенно на верхней поверхности. Это не просто косметический дефект. Для руководителей проектов, контролирующих изготовление корпусной мебели, отделку интерьеров или производство модульной мебели, качество кромки напрямую влияет на время сборки, допуски для фурнитуры, приемку окончательной отделки и объём доработок. Балочная пила, которая чисто прорезает панель, но не контролирует разрушение поверхности вдоль линии пропила, производит детали, требующие ручной доработки, замедляет последующие операции и повышает риск брака — особенно при заданных жёстких допусках или видимых кромках.
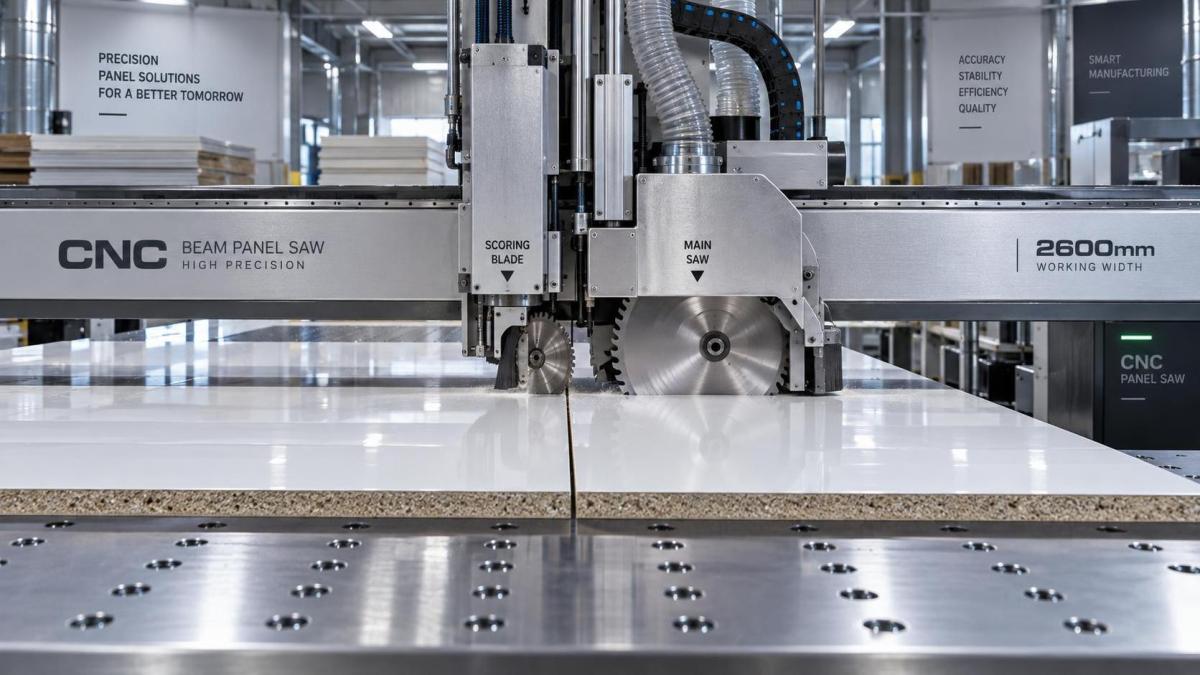
Обычные балочные пилы полагаются исключительно на геометрию пильного диска, скорость подачи и вакуумное прижимное удержание для минимизации сколов. На практике это работает непоследовательно при разных партиях панелей, изменениях влажности окружающей среды и даже незначительных различиях в составе смол у поставщиков. Основная проблема имеет механический характер: боковое усилие диска инициирует микротрещины перед траекторией реза, и после возникновения эти трещины непредсказуемо распространяются в меламиновом слое. Подрезка по линии устраняет проблему в её источнике — создавая контролируемую неглубокую канавку (обычно глубиной 0,3–0,6 мм) *до* основного реза, точно по предполагаемой линии реза. Эта канавка служит каналом снятия напряжений. При входе основного диска в материал разрушение происходит преимущественно по этому заранее заданному пути, а не хаотично по поверхности.
Почему решающее значение имеет интеграция, а не дополнительный модуль
Некоторые производители предлагают подрезку по линии в качестве дополнительной опции для дооснащения или отдельного модуля. Такой подход создаёт критические риски, связанные со временем и выравниванием. Если подрезная головка не синхронизирована механически с основной кареткой пилы — если её положение смещается хотя бы на 0,1 мм относительно линии реза вследствие теплового расширения, износа подшипников или ошибки калибровки, — подрезная линия не достигает цели. Результат? Видимое смещение между подрезной канавкой и кромкой реза, что сводит на нет её назначение и может даже ухудшить качество кромки, создавая две зоны разрушения.
Настоящая интеграция означает, что подрезной узел использует ту же жёсткую балочную конструкцию, систему линейных направляющих и контроллер движения CNC, что и основная пила. Оба инструмента перемещаются синхронно, получая обратную связь по положению от единой системы энкодеров. Это исключает накопленную погрешность и обеспечивает повторяемость с точностью до долей миллиметра на протяжении тысяч резов. Это также упрощает настройку: операторы задают одну траекторию реза в программе раскроя, а станок автоматически выполняет сначала подрезку, затем резку без ручного вмешательства или дополнительных операций выравнивания. Для руководителей проектов, работающих с несколькими файлами заказов с различной толщиной панелей и направлением текстуры, такая стабильность сокращает время программирования и зависимость от оператора.
Практические последствия для решений о закупках
При оценке балочной пилы для меламиновых плит интеграция подрезки по линии — не функция, которую следует просто отметить в списке, а функциональное предварительное условие, напрямую связанное с качеством выпуска и надёжностью процесса. Вот что отделам закупок следует проверять помимо маркетинговых заявлений:
- Жёсткость крепления инструмента: Подрезной узел крепится болтами непосредственно к раме основной балки или установлен на отдельной подконструкции, которая может прогибаться под нагрузкой?
- Синхронизация приводов: Используют ли подрезной диск и основной пильный диск один и тот же серводвигатель и электронную систему привода либо отдельные контроллеры, которые со временем могут рассинхронизироваться?
- Процедура калибровки: Поддерживает ли станок автоматическую калибровку нулевой точки для глубины подрезки и бокового смещения или требует ручной настройки микрометром и пробных резов?
- Разрешение регулировки глубины: Можно ли регулировать глубину подрезки с шагом менее 0,05 мм? Толщина меламиновых слоёв различается; слишком малая глубина не контролирует разрушение, а слишком большая может нарушить конструкционную целостность вблизи кромки.
Распространённая ошибка — считать, что все «балочные пилы с CNC» одинаково хорошо обрабатывают меламин. В действительности станки, разработанные преимущественно для массива древесины или толстой фанеры, часто не имеют точно настроенного управления движением и жёсткости инструмента, необходимых для стабильной подрезки. Их профили ускорения могут быть слишком агрессивными для деликатной подрезки поверхности, вызывая отклонения из-за вибраций. Руководителям проектов следует запрашивать образцы реза — не только на стандартных панелях толщиной 18 мм, но и на более тонких плитах 9 мм и высокоглянцевых покрытиях, где целостность кромки наиболее уязвима.
Роль рабочей ширины: почему 2600 мм важны не только с точки зрения производительности
Рабочая ширина важна не только для размещения больших листов. При обработке меламина балочная пила с рабочей шириной 2600 мм обеспечивает ощутимые преимущества в стабильности и точности. Более длинная балка повышает жёсткость на кручение, уменьшая прогиб при высокоскоростных перемещениях — что критично для сохранения микронного выравнивания между траекториями подрезки и резки. Она также позволяет увеличить расстояние между вакуумными опорами, улучшая распределение прижимного усилия по крупноформатным панелям без чрезмерного числа точек всасывания, которые деформируют тонкие основания.
Что ещё важнее, 2600 мм позволяют обрабатывать полноразмерные европейские стандартные меламиновые листы (2800 × 2070 мм) с достаточным вылетом для зажима и безопасной работы. Станки с более узкими балками вынуждают пользователей либо поворачивать листы, создавая риск углового смещения, либо обрезать листы увеличенного размера перед обработкой — добавляя операцию, не создающую ценности, которая увеличивает время обращения с материалом и вероятность повреждений. Для проектов с повторяющимися раскладками — таких как стандартизированные корпуса кухонных шкафов или системы офисных перегородок — такая рабочая ширина напрямую означает меньше поворотов листов, меньшую утомляемость оператора и более высокую эффективность раскроя.
Подача материала и качество кромки взаимозависимы
Эффективность подрезки по линии зависит от того, как панель подаётся в станок. Вакуумное удержание должно быть равномерным и достаточным, чтобы предотвратить подъём или вибрацию во время подрезки — лёгкого высокоскоростного прохода, создающего минимальное усилие, но требующего абсолютной стабильности. Панели с деформированными кромками или неравномерными подкладочными слоями могут слегка приподниматься под вакуумом, вызывая нестабильную глубину подрезки. Именно здесь интегрированная система перемещения материала становится частью решения: подающие ролики с регулируемым давлением, сегментированные вакуумные зоны, активируемые только под поддерживаемыми участками, и мониторинг натяжения в реальном времени помогают поддерживать плоскостность на протяжении всего цикла.
Также часто упускается из виду взаимодействие между подрезкой и последующей обработкой. Если панели предназначены для облицовки кромкой, подрезная линия должна точно совпадать с базовой кромкой кромкооблицовочного станка. Смещённая подрезка создаёт видимую ступеньку или зазор после облицовки, требуя шлифования или доработки. Интегрированные балочные пилы с синхронизированным позиционированием инструментов устраняют эту переменную — одна и та же базовая точка определяет как линию реза, так и линию подрезки, обеспечивая размерную непрерывность по всему рабочему процессу.
Эксплуатационный риск и первоначальная стоимость
Повышенная первоначальная стоимость интегрированной подрезки по линии часто оправдана не только более коротким временем цикла, но и снижением рисков на последующих этапах. Затраты на доработку сколов кромки не ограничиваются трудозатратами — они включают потери материала (одна забракованная боковая панель шкафа означает потерю 1,5 м² меламина), задержку передачи монтажникам и возможные договорные штрафы за поставки, не соответствующие требованиям. В крупносерийных проектах по отделке жилых помещений даже снижение процента брака, связанного с кромками, на 0,5% может окупить разницу в стоимости оборудования за 12–18 месяцев.
При принятии закупочных решений следует учитывать совокупную стоимость владения, а не только капитальные затраты. Запрашивайте у поставщиков документированные доказательства — не только лабораторные испытания, но и данные эксплуатации в аналогичных условиях, — демонстрирующие стабильность качества кромок между сменами, поставщиками панелей и при различных условиях окружающей среды. Запрашивайте протоколы валидации: как ежедневно проверяется глубина подрезки? Какие интервалы технического обслуживания применяются для подрезных дисков? Как проверяется и корректируется выравнивание между траекториями подрезки и резки?
Выбор системы, обеспечивающей стабильный результат
Для руководителей проектов, отвечающих за сдачу готовых интерьеров в срок и в соответствии со спецификацией, интеграция подрезки по линии — не техническая деталь, а встроенный механизм обеспечения качества. Она переносит контроль качества кромки из реактивного этапа проверки в проактивную, повторяемую часть процесса резки. При оценке вариантов сосредоточьтесь на механической интеграции, прозрачности калибровки и фактической производительности в изменяющихся условиях, а не только на номинальных характеристиках.
Балочная пила для меламиновых плит, такая как MJ6226, демонстрирует, как эти принципы воплощаются в физической конструкции: жёсткая моноблочная балочная конструкция, общая архитектура управления движением и специализированное вакуумное зонирование, откалиброванное для панелей с тонким лицевым слоем. Её рабочая ширина 2600 мм поддерживает стандартные форматы листов при сохранении жёсткости балки, а подрезной узел крепится непосредственно к основной несущей раме, исключая переменные независимого движения. Это не постепенные усовершенствования. Они отражают философию проектирования, ориентированную на устранение изменчивости в точке контакта материала с инструментом — там, где качество кромки определяется, а не проверяется.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.