


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
На каких станках по дереву можно изготавливать изогнутые поручни для лестниц?
Обрабатывающие центры с ЧПУ, копировально-фрезерные станки и специализированные станки для профилирования поручней могут изготавливать деревянные поручни для криволинейных лестниц, но рассчитаны на обработку разных геометрических форм. Трёхосевой фрезерный станок с ЧПУ может обрабатывать множество плоских криволинейных деталей при подходящей оснастке; пятиосевой обрабатывающий центр часто лучше подходит для поручней с подъёмом и скручиванием, а также для сложных переходов. Копировально-фрезерные станки и шпиндельные фрезеры также могут быть практичным решением, если шаблоны, крепление заготовки и доступ фрезы соответствуют конструкции.
Проблема выбора оборудования обычно возникает, когда чертёж поручня выходит за рамки простой кривой: поручень поднимается вокруг лестничного проёма, меняет уклон на площадке или имеет асимметричный профиль, который должен сохранять заданную ориентацию. Выбор оборудования только по мощности шпинделя или рабочей длине может привести к тому, что некоторые поверхности окажутся недоступны, а стыки будут смещены. Сначала определите, должна ли машина создавать изогнутую заготовку, профилировать уже изогнутую заготовку или выполнять обе операции.
Определите форму кривой до сравнения станков
Под «криволинейным поручнем» могут подразумеваться существенно различающиеся задачи обработки. Поручень, изогнутый в одной плоскости, не эквивалентен винтовому поручню, даже если на виде сверху они выглядят похоже. Следующие различия определяют требуемое количество осей, оснастку и маршрут обработки.
- Плоская кривая: Центральная линия поручня лежит в одной плоскости. К этой категории относятся плоские криволинейные поручни для площадок и некоторые криволинейные соединительные детали. Их контур часто можно обработать обычными методами фрезерования.
- Подъёмная или винтовая кривая: Поручень поворачивает в горизонтальной плоскости, одновременно набирая высоту. Требования к ориентации инструмента и свободному пространству возрастают, особенно при обработке нижней стороны и внутреннего радиуса.
- Переходная деталь: Поворотный элемент, отвод или соединение с изменением уклона связывает участки поручня с разными направлениями или наклонами. Эти короткие детали могут быть сложнее в обработке, чем длинная регулярная кривая.
- Изменение ориентации поперечного сечения: Некруглый профиль должен сохранять заданную ориентацию вдоль поручня. Для этого требуется больше контроля, чем при простом протягивании круглого сечения вдоль центральной линии.
По возможности предоставьте трёхмерную модель, включая готовый профиль, торцы соединений, детали стыковки и требуемую ориентацию. На чертеже только с видом сверху могут быть не видны изменения уклона или скручивания. Отделяйте размеры готового поручня от увеличенных размеров заготовки, необходимых для зажима и припуска на обработку.
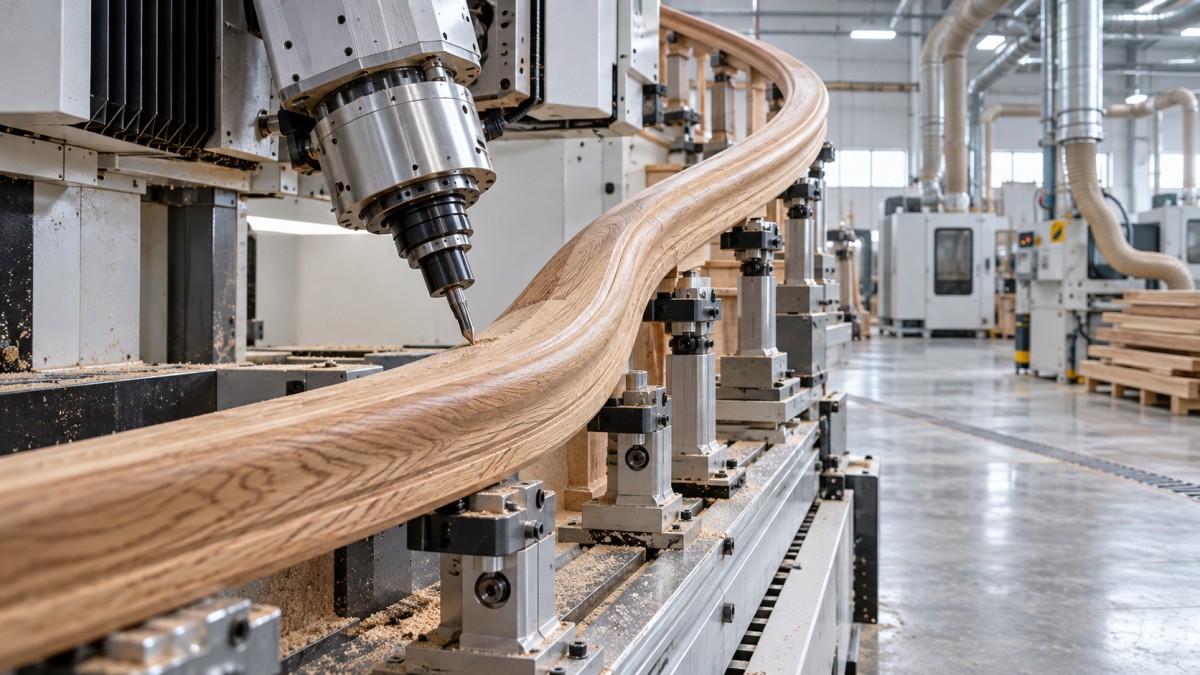
Какой станок подходит для каждой задачи обработки поручня?
Трёхосевой станок с ЧПУ: эффективен при хорошем доступе
Трёхосевой станок может вырезать криволинейный контур из толстой заготовки, выполнить черновую обработку верхней поверхности и обработать доступные элементы профиля. Переворот детали в позиционируемом приспособлении может обеспечить доступ к остальным поверхностям. Для плоских поручней и простых соединительных деталей это может быть эффективным решением без инвестиций в пятиосевое оборудование.
Слабое место такого подхода — повторное позиционирование. Каждая установка повышает риск ошибки базирования, особенно при обработке длинной и податливой детали. Уточните у поставщика, как будет позиционироваться деталь при второй установке и обеспечиваться плавный переход между обработанными поверхностями. Четвёртая ось может расширить возможности, но стандартный поворотный узел, предназначенный для прямых заготовок, не обязательно подходит для криволинейного поручня.
Пятиосевой станок с ЧПУ: больше возможностей для пространственной геометрии
Пятиосевая обработка позволяет инструменту подходить к поверхностям с разных направлений. Это может уменьшить количество переустановок и улучшить доступ к поручням с подъёмом, скрученным профилям и деталям сложной формы. Однако само по себе количество осей ещё не доказывает пригодность станка.
Некоторые конструкции можно обрабатывать индексно, то есть методом 3+2, когда головка позиционируется перед выполнением трёхосевого резания. Для других деталей выгоднее непрерывная пятиосевая обработка. Попросите продемонстрировать, какой метод требуется для предлагаемого процесса. Проверьте возможность столкновений корпуса шпинделя, держателя инструмента, зажимов и заготовки — а не только кончика фрезы.
Ещё одно ограничение — вылет инструмента. Геометрически станок может достигать поверхности, но для этого может потребоваться чрезмерный вылет, снижающий жёсткость и качество поверхности. Оцените реальную сборку инструмента и стратегию резания в предлагаемом приспособлении.
Копировальное оборудование и специализированные профилирующие станки
Копировально-фрезерные станки привлекательны для мастерских, которые регулярно изготавливают одни и те же соединительные детали или семейства криволинейных элементов. Точность зависит от мастер-модели, конструкции копировального механизма, геометрии фрезы и крепления заготовки. Не следует считать, что станок, копирующий контур в одной плоскости, способен воспроизводить трёхмерный поворотный элемент.
Специализированные станки для профилирования поручней могут быть эффективны, если изогнутая заготовка уже изготовлена и ей нужно придать равномерное поперечное сечение. Их возможности существенно различаются. Одни конфигурации подходят для плоских кривых, другие позволяют обрабатывать отдельные пространственные формы. Попросите подтвердить возможности станка на примере наименьшего радиуса и наиболее сложного перехода в предполагаемом ассортименте продукции.
Шпиндельный фрезер также может подойти для обработки соответствующих изогнутых заготовок, но не является универсальной заменой ЧПУ. Направляющие приспособления, прижимы, ограждения и опоры должны быть спроектированы для конкретной операции. Для коротких деталей неправильной формы или при значительных изменениях направления волокон может быть предпочтительнее другой процесс.
Обработка криволинейной формы — не то же самое, что гнутьё древесины
При сравнении деревообрабатывающего оборудования для лестниц разделяйте изготовление заготовки и окончательное формообразование. Фрезер удаляет материал, но не сгибает прямой поручень, придавая ему устойчивую криволинейную форму. Способ изготовления заготовки влияет на выход материала, направление волокон, припуск на обработку и необходимое предшествующее оборудование.
Обработка толстого массива может подойти для коротких соединительных деталей и некоторых широких кривых. Однако при вырезании из заготовки могут образовываться участки с короткими волокнами, особенно при крутых изменениях направления. Геометрическая точность не подтверждает конструкционную пригодность. Непрерывность волокон и конструкцию соединений необходимо оценивать с учётом предполагаемой нагрузки на поручень.
Гнутоклеёная ламельная заготовка изготавливается из тонких полос массива, склеенных вокруг формы. Для этого необходимы подготовка полос, подходящий клей, контролируемый зажим и устойчивая формующая оснастка. Этот метод отличается от обработки цельной заготовки из массива, хотя готовую деталь обычно обрабатывают на деревообрабатывающем оборудовании. Уточните, допускает ли спецификация ламинированную конструкцию.
Гнутьё с пропариванием — ещё один возможный способ для подходящих пород древесины и геометрических форм. Результат зависит от породы, качества заготовки, сечения, влажности, оснастки и контроля сушки. До окончательного профилирования необходимо учесть пружинение и изменение размеров. Ни один из методов гнутья не отменяет необходимости определить базы обработки после стабилизации заготовки.
Именно приспособление часто определяет, сможет ли станок обеспечить нужный результат
Длинный криволинейный поручень может прогибаться под действием сил резания, даже если сам станок обладает высокой жёсткостью. При опоре только на концах возможны вибрация, дребезг или локальная погрешность размеров. Опоры должны достаточно точно повторять форму заготовки, чтобы контролировать её движение и при этом не перекрывать доступ инструмента.
Вакуумного крепления не всегда достаточно. Узкое сечение, пористая древесина, неровная нижняя поверхность и обработка насквозь через герметизированную зону могут снизить силу удержания. Могут потребоваться механические зажимы, специальные опорные гнёзда, жертвенные элементы базирования или комбинированные системы. Необходимо проверить их расположение на всех этапах траектории инструмента.
До принятия предложения по станку обсудите следующие детали:
- Базы: Определите опорные поверхности или элементы базирования, используемые от черновой обработки до окончательного фрезерования стыков.
- Последовательность снятия: Установите, когда удаляются временные перемычки, удлинители или припуски для зажима и как почти готовый поручень будет оставаться закреплённым.
- Рабочая зона: Проверьте всю криволинейную заготовку, оснастку, сборку инструмента и перемещения головки, а не только сравнивайте длину поручня с длиной стола.
- Изготовление секциями: Если поручень превышает практические возможности станка, определите места соединений и способ выравнивания соседних секций.
Особого внимания требуют торцы соединений. Даже две секции поручня, обработанные с высокой точностью по отдельности, могут образовать заметную ступеньку, если их профили базированы по-разному. Обработка элементов соединения от единых баз модели уменьшает необходимость ручной подгонки при сборке.
Инструмент, древесина и отделка влияют на результат производства
На криволинейных поручнях направление волокон меняется вдоль одной траектории инструмента. Стратегия, обеспечивающая чистый рез на одном участке, может вырывать волокна на другом. На результат влияют острота инструмента, направление резания, нагрузка и наличие опоры в зоне выхода инструмента. Подачу и скорость шпинделя следует устанавливать для конкретной породы древесины, фрезы и станка, а не копировать из общих рекомендаций.
Профильные фрезы позволяют эффективно получать равномерное сечение там, где обеспечен доступ. Шаровые и другие фасонные фрезы обеспечивают гибкость при обработке пространственных форм, но могут оставлять гребешки, требующие шлифования. Объём последующей отделки зависит от шага траектории, диаметра фрезы и локальной кривизны. Визуально приемлемая поверхность после обработки не обязательно готова к нанесению покрытия.
Перед обработкой оцените влажность древесины, а после снятия зажимов — её стабильность. Изменение размеров древесины может повлиять на совмещение стыков или размеры профиля после внешне успешного цикла обработки. Перед чистовой обработкой ламельных заготовок также необходимо обеспечить надлежащее отверждение клея и кондиционирование.
Система удаления пыли должна обеспечивать отвод стружки из зоны резания при разных положениях головки. Для закрытого оборудования с ЧПУ убедитесь, что система аспирации и ограждения сохраняют эффективность при использовании предлагаемой оснастки. При ручном формообразовании проверьте, что криволинейную заготовку можно подавать и поддерживать без опасного приближения к фрезе.
Проводите приёмочные испытания на репрезентативной детали, а не на простом демонстрационном образце
Образец прямого поручня или широкой плоской кривой не подтверждает пригодность станка для изготовления винтовых лестничных поручней. Предоставьте тестовую деталь, включающую наименьший предусмотренный радиус, наиболее сложный переход уклона, фактический профиль и древесину, соответствующую условиям производства. Если важна непрерывность стыка, включите сопрягаемую секцию.
- Подтвердите полный маршрут обработки. Зафиксируйте подготовку заготовки, загрузку в приспособление, черновую обработку, повторное позиционирование, чистовую обработку и фрезерование стыков.
- Проверьте геометрию после снятия зажимов. Измерьте центральную линию, ориентацию поперечного сечения, критические радиусы и торцы соединений в соответствии с согласованными допусками чертежа.
- Осмотрите сложные поверхности. Проверьте внутренний радиус, нижнюю сторону, участки изменения направления волокон и границы установок на наличие вырывов, вибрационных следов или следов перехода между обработанными участками.
- Зафиксируйте объём оставшихся ручных работ. При сравнении трудозатрат учитывайте шлифование, подгонку, подготовку шаблонов и ручную корректировку.
- Подтвердите повторяемость. Повторная загрузка и обработка должны подтвердить стабильность позиционирования в приспособлении, а не только приемлемое качество одной детали после тщательной регулировки.
Для разнообразных поручней сложной пространственной формы и переходных деталей отдавайте предпочтение производительному пятиосевому процессу с проверенными CAM-системой и оснасткой. Для преимущественно плоских кривых сначала оцените возможности трёхосевой обработки. При серийном изготовлении криволинейных заготовок с постоянным профилем могут подойти специализированные профилирующие или копировальные станки. Решающее значение имеет подтверждённый полный и повторяемый процесс для самой сложной требуемой детали, а не маркировка станка или демонстрация резания без заготовки.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.