

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какие характеристики профессионального деревообрабатывающего оборудования важны для мебельных мастерских?
Какие характеристики профессионального деревообрабатывающего оборудования важны для мебельных цехов?
Для мебельных цехов выбор профессионального деревообрабатывающего оборудования требует большего, чем сравнение цен или основных функций. Техническую оценку следует начинать с задач, которые оборудование должно фактически выполнять: раскрой панелей, схемы сверления, подготовка кромок, обработка деталей из массива древесины, индивидуальные заказы, повторные заказы или сочетание всех этих задач. Точность резания, мощность шпинделя, совместимость с автоматизацией, удаление пыли, системы безопасности и доступ для обслуживания влияют на качество готовых панелей, производительность, потребность в рабочей силе и эксплуатационные расходы.
Сложность состоит в том, что технические характеристики могут делать весьма разные станки внешне похожими. Две форматно-раскроечные пилы могут иметь сопоставимую номинальную мощность двигателей, но существенно различаться по жесткости рамы, конструкции направляющих, удобству программного обеспечения, пригодности для деликатных ламинированных плит и стабильности результатов в течение длительной производственной смены. Поэтому обоснованная оценка выходит за рамки основных заявленных характеристик и рассматривает поведение станка в реальном ассортименте материалов и производственном процессе цеха.
Начинайте с производственного узкого места, а не с категории оборудования
Производство корпусной мебели представляет собой цепочку взаимозависимых операций. Высокопроизводительный станок с ЧПУ для нестинга не решит проблему узкого места на кромкооблицовочном участке. Быстрая панельная пила не может компенсировать неточное сверление или плохую идентификацию деталей. Прежде чем сравнивать оборудование, составьте схему маршрута от поступления листового материала до упаковки компонентов корпуса мебели. Отметьте, где детали ожидают в очереди, где операторы повторно выполняют измерения, где возникает доработка и какие операции зависят от одного высококвалифицированного специалиста.
Это упражнение часто меняет решение о покупке. Цех, обрабатывающий преимущественно стандартные панели для корпусов, может получить больше пользы от надежного раскроя, потока деталей на основе штрихкодов и повторяемого сверления, чем от чрезмерно сложного обрабатывающего центра. Цеху, производящему разнообразные кухни по индивидуальному заказу, могут быть важнее гибкая настройка, компактные габариты и быстрая смена программ, чем максимальная скорость подачи. В обоих случаях производительность следует оценивать по всей линии, а не на одной операции.
Также стоит отделять плановый объем выпуска от пикового спроса. Станок, рассчитанный только на средний недельный объем, может выглядеть достаточным на бумаге, но создавать задержки при включении в график крупного проекта, смены материала или партии доработки. Напротив, покупка оборудования для маловероятного пика без учета его загрузки может привести к замораживанию капитала в оборудовании, которое не улучшает повседневное производство.
Точность является характеристикой системы
Детали мебели должны точно сопрягаться не только при выходе со станции раскроя, но и после облицовывания кромок, сверления, сборки, транспортировки и монтажа. Поэтому заявленная точность позиционирования является лишь одной частью вопроса точности. Следует оценить раму станка, линейные направляющие, реечную или шарико-винтовую передачу, способ зажима, опору заготовки, процесс калибровки и влияние вибрации на рез.
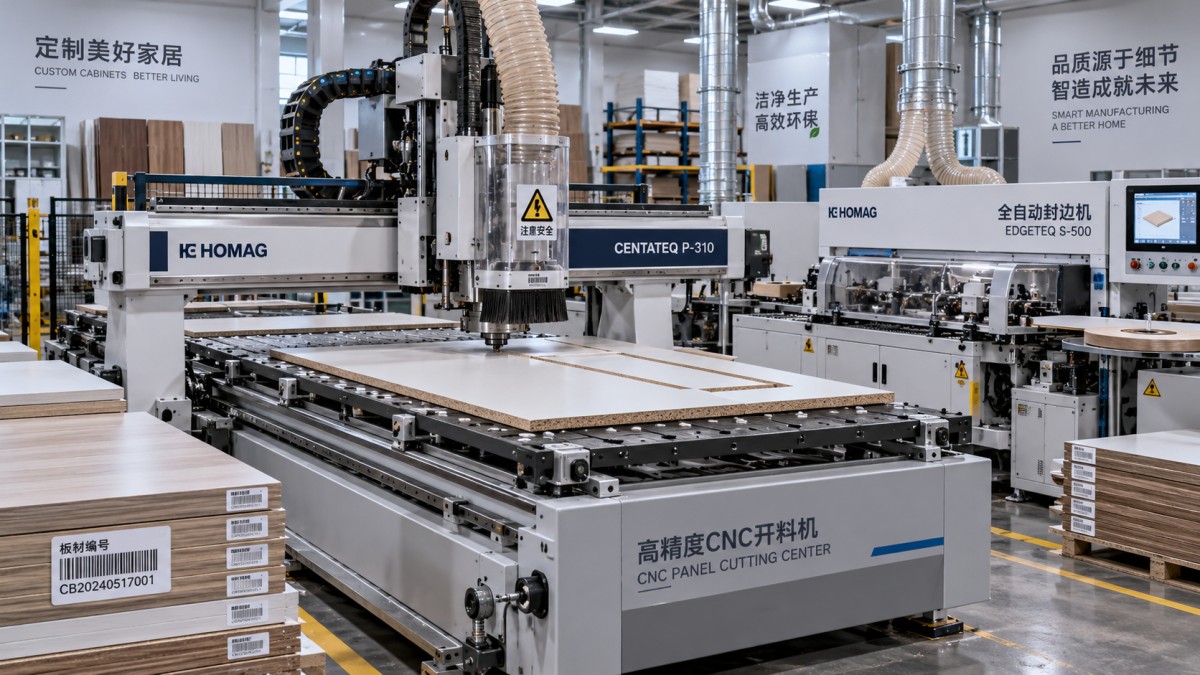
Для панельных пил практические вопросы включают в себя: обеспечивают ли задняя опора и толкатель стабильность панели, как прижимная балка контролирует перемещение и подходит ли подрезной узел для используемых плит. Для фрезерных станков с ЧПУ зоны вакуумного зажима, состояние жертвенного стола, биение инструмента, эффективность удержания заготовки и стратегия нестинга могут влиять на размеры деталей не меньше, чем заданные координаты. На сверлильном оборудовании необходимо тщательно проверить базирование по упору, выравнивание сверлильной головки и повторяемость позиционирования панели.
Спросите поставщиков, как проверяется точность при сборке, вводе в эксплуатацию и регулярном обслуживании. Еще важнее спросить, какие проверки цех сможет выполнять впоследствии без специализированного вмешательства. Станок, который легко проверять и повторно калибровать, как правило, проще поддерживать в производительном состоянии, чем оборудование, точность которого зависит от нечастой внешней поддержки.
Производительность резания: мощность должна соответствовать материалу и инструменту
Мощность двигателя шпинделя или главной пилы часто воспринимается как простой показатель качества станка. Это не так. Важнее, соответствуют ли мощность, характеристики крутящего момента, инструмент и возможности подачи предполагаемой нагрузке. ДСП с меламиновым покрытием, MDF, фанера, компакт-ламинат, шпонированная плита и детали из твердой древесины предъявляют к системе резания разные требования.
Недостаточная мощность привода может вынудить снизить скорость подачи, увеличить нагрев и сократить срок службы инструмента при обработке сложных материалов. Избыточная мощность без подходящего инструмента, удаления стружки или надежного закрепления заготовки не обеспечивает автоматически более чистую кромку. Оценивайте всю систему резания: интерфейс шпинделя, доступные диаметры инструмента, качество цанг или посадочного вала, возможности подрезки там, где это необходимо, управление подачей и доступность для безопасной смены пилы или фрезы.
При производстве на основе нестинга учитывайте, сколько инструментов требуется для типового задания и как смена инструмента влияет на продолжительность цикла. Устройство смены инструмента следует оценивать по надежности и процедурам восстановления, а не только по количеству позиций. Для горизонтальных или форматно-раскроечных пил качество пропила при запланированной производственной скорости подачи важнее, чем демонстрационный рез, выполненный медленно на легкообрабатываемой плите.
Полезные вопросы при оценке процесса резания
- Какие типы плит, толщины, покрытия и размеры панелей будут обрабатываться чаще всего?
- Может ли поставщик продемонстрировать обработку этих материалов предложенной пилой, фрезой, подрезным узлом или инструментом для нестинга?
- Как меняется качество реза по мере износа инструмента и как контролируется срок его службы?
- Сохраняет ли станок приемлемые результаты при обработке узких полос, небольших деталей или деталей с ограниченной площадью вакуумного контакта?
- Насколько легко операторы могут исправить ошибку настройки, не потеряв всю партию?
Автоматизация должна устранять повторяющуюся работу, а не повышать хрупкость процесса
Автоматизация ценна, когда она сокращает повторяющиеся операции перемещения, предотвращает ошибки переноса данных или стабилизирует процесс, который иначе сложно контролировать вручную. Она менее ценна, когда создает сложную зависимость, которую цех не способен диагностировать. Оптимальный уровень автоматизации различается для небольшого производства на заказ и фабрики, выпускающей повторяемые серии корпусной мебели.
Проследите путь от проектных данных до программы станка. Могут ли карты раскроя, файлы нестинга, данные сверления и этикетки поступать в производство без многократного ручного ввода? Совместимо ли программное обеспечение с действующей системой проектирования или производства цеха, или оператору придется заново создавать задания на станке? Ответ влияет как на трудозатраты, так и на риск ошибок. Полезно запросить демонстрацию на типовом мебельном заказе, включая изменения, обрезки, этикетки и перезапуск производства после прерывания.
Идентификация по штрихкоду может быть особенно полезна, когда детали перемещаются между раскроем, облицовыванием кромок, сверлением и сборкой. Однако она работает только тогда, когда этикетки остаются читаемыми, точки сканирования соответствуют рабочему процессу, а структура данных поддерживается в актуальном состоянии. Аналогично, автоматическая загрузка и разгрузка требуют внимания к состоянию стопок панелей, доступной площади пола, маршрутам перемещения материалов и действиям системы при обнаружении деформированных или поврежденных листов.
Удаление пыли и безопасность являются исходными параметрами проектирования
Удаление пыли иногда рассматривают как вопрос инфраструктуры, который можно решить после прибытия станка. Такой подход может привести к плохому удалению стружки, снижению видимости, накоплению пыли, увеличению объема уборки и нестабильной обработке. Размеры патрубков станка, ожидаемые требования к расходу воздуха, прокладку воздуховодов, шиберы, производительность фильтров и свойства обрабатываемых материалов следует рассматривать совместно с поставщиком системы аспирации и с учетом применимых местных требований.
Деревообрабатывающее оборудование также должно соответствовать безопасной схеме работы цеха. Оцените расположение кнопок аварийной остановки, ограждения, блокировки, доступ при смене инструмента, высоту загрузки заготовок, процедуры ручного управления и понятность сигналов тревоги. Системы безопасности должны быть совместимы с предполагаемым рабочим процессом; обход защитных устройств и самодельные методы перемещения служат предупреждающими признаками того, что установка не была спроектирована с учетом реального производства.
Требования к электроснабжению требуют не меньшего внимания. Напряжение, частота, схема фаз, установленная нагрузка, сечение кабелей, заземление и подача воздуха являются специфическими для проекта параметрами, которые необходимо подтвердить до отгрузки. Если оборудование поставляется через границу, требования к документации и соответствию нормам следует заранее сверить с требованиями целевого рынка, а не делать предположения.
Доступ для обслуживания является частью реальной стоимости оборудования
Мебельный цех редко теряет время из-за отсутствия у станка какой-либо передовой функции. Время теряется, когда невозможно обнаружить простую неисправность, недоступен изнашиваемый компонент или регулярное обслуживание занимает слишком много времени. В ходе технической оценки осмотрите точки смазки, доступ к электрическому шкафу, пневматические компоненты, вакуумные насосы, ремни, цепи, датчики, подшипники и места возможного скопления пыли.
Запросите четкий перечень рекомендуемых расходных материалов и критически важных запасных частей, а также интервалы обслуживания и сервисную документацию. Универсального комплекта запасных частей не существует; разумный запас зависит от конфигурации станка, интенсивности производства, местоположения и времени, необходимого для получения замен. Тем не менее поставщик должен быть способен объяснить, какие позиции, вероятно, потребуются и как организована удаленная диагностика.
Qingdao Zhongding Machinery Co., Ltd. более 20 лет разрабатывает деревообрабатывающее оборудование и комплексные решения, обслуживая мебельные производства, мастерские и промышленные линии на различных рынках. Этот опыт указывает на практический урок закупок: сам станок является лишь одной частью надежной установки. Техническая поддержка, рекомендации по вводу в эксплуатацию, планирование запасных частей и оперативная послепродажная коммуникация заслуживают такого же тщательного изучения, как и механические характеристики.
Сравнивайте предложения на сопоставимой основе
Когда поступают коммерческие предложения, приведите их к единому формату перед сравнением цен. Одно предложение может включать инструмент, интерфейсы системы аспирации, надзор за монтажом, обучение, программные модули, опции безопасности, документацию и запасные части, тогда как другое может содержать только базовый станок. Низкая первоначальная стоимость может оказаться менее выгодной после доведения оборудования до состояния готовности к производству.
Практический лист сравнения должен содержать точную конфигурацию станка, основные закупаемые компоненты, если они указаны, рабочую зону, электропитание, требуемые инженерные коммуникации, включенные принадлежности, объем программного обеспечения, срок поставки, способ упаковки, обязанности по вводу в эксплуатацию, условия гарантии и исключенные работы. Любое заявление о производительности должно быть связано с материалом, геометрией детали, инструментом, участием оператора и производственными допущениями. Без этих условий сравнение продолжительности циклов редко имеет смысл.
Наиболее обоснованным обычно является не решение с наивысшими характеристиками в каждой категории. Это конфигурация, которая точно обрабатывает запланированный ассортимент материалов, соответствует производственному потоку, может уверенно обслуживаться и оставляет пространство для реалистичного роста. Перед размещением заказа подтвердите планировку, инженерные коммуникации, результаты обработки тестовых заданий, объем поставки, потребности в местном соответствии нормам и порядок поддержки после установки. Эти проверки превращают покупку станка в действующее производственное решение, а не в дорогостоящее предположение.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.