

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что проверить перед выбором Qingdao Zhongding Machinery для линии по производству панелей
Линию для обработки панелей следует оценивать как производственную систему, а не как совокупность отдельных станков. Это различие важно при оценке Qingdao Zhongding Machinery или любого поставщика оборудования для деревообработки панелей. Линия может выглядеть надлежащим образом укомплектованной в коммерческом предложении, но при этом работать ниже ожидаемого уровня, если её логика подачи, интерфейсы перемещения, возможности аспирации, электрическая архитектура или модель обслуживания не соответствуют условиям предприятия, на котором она будет эксплуатироваться.
Для технического специалиста разумной отправной точкой является не вопрос «Способен ли этот станок выполнять задачу?», а вопрос «Может ли именно эта конфигурация обрабатывать наш ассортимент панелей с требуемой производительностью, при наличии фактических операторов, инженерных коммуникаций, уровня обслуживания и ограничений последующих процессов?» Поставщик с опытом в области деревообрабатывающего оборудования может быть достойным кандидатом, однако решение об инвестициях должно основываться на документально подтверждённых предположениях относительно конфигурации и эксплуатации, а не на общем описании линии для панелей.
Начните с определения панелей и производства
Термин «линия для панелей» может относиться к совершенно разному объёму оборудования: ячейке раскроя и обработки кромок, линии сверления и фрезерования, рабочей ячейке на основе нестинга или более автоматизированному потоку, объединяющему загрузку, обработку, маркировку, сортировку и разгрузку. Прежде чем сравнивать станки, определите заготовки и номенклатуру работ в терминах, понятных изготовителю оборудования.
Спецификация панелей должна охватывать тип материала, диапазон толщин, минимальные и максимальные размеры, качество лицевой поверхности, кромочные материалы, требуемые схемы отверстий, точность раскроя и состояние поступающих плит. Плиты с меламиновым покрытием, MDF, фанера, ДСП, панели со шпоном и ламинированные листы создают разную нагрузку при обработке и по-разному влияют на образование пыли. Линия, предназначенная главным образом для стандартных деталей корпусов шкафов, может не подходить для ассортимента, включающего узкие полосы, высокоглянцевые поверхности, деформированную фанеру и частые нестандартные размеры.
Запросите у поставщика письменный рабочий диапазон, а затем сопоставьте его со всем производственным ассортиментом, а не только с наиболее распространённой плитой. Практические ограничения часто проявляются на границах спецификации:
- Может ли линия транспортировать самые мелкие компоненты без перекоса, падения или необходимости ручного вмешательства?
- Как она удерживает тонкие, гибкие, выгнутые или узкие панели во время раскроя, сверления или обработки кромок?
- Какие сочетания материалов и толщин требуют снижения скорости подачи или специального инструмента?
- Защищены ли поверхности с покрытием, высокоглянцевые поверхности или поверхности со шпоном в точках передачи и зонах прижима?
- Что происходит, когда деталь выходит за пределы запрограммированного диапазона размеров: станок безопасно её отбраковывает, останавливает поток или создаёт риск повреждения заготовки?
Перспективный показатель производительности имеет ограниченную ценность, если он применим только к узкому диапазону стандартных размеров панелей. Поставщик должен уметь преобразовать карту раскроя заказчика или данные по типовым семействам деталей в предлагаемую компоновку, последовательность оборудования и реалистичные предположения по циклу. Если обсуждение остаётся на уровне «высокой эффективности» или «автоматической работы», инженерное определение всё ещё слишком расплывчато для принятия решения о покупке.
Отделяйте паспортную производительность от фактической производительности линии
Заявления о производительности необходимо анализировать по всему потоку материалов. Производительность определяется самой медленной надёжной стадией, и этой стадией может быть участок подачи, процесс маркировки, буфер, операция кромкооблицовки, сверлильная станция, зона разгрузки или ручная проверка качества, а не основная раскроечная машина.
Полезный анализ предполагает, что поставщик показывает логику цикла для типовой производственной партии. Она должна включать загрузку, выравнивание плиты, время обработки, передачу деталей, смену инструмента, обработку штрихкодов или этикеток, если это применимо, отбраковку и разгрузку. Также должны быть указаны предполагаемые действия оператора. Линия, которая достигает заявленной производительности только при условии, что оператор предварительно сортирует каждую панель, непрерывно удаляет обрезки и вмешивается при каждом отклонении, должна оцениваться как ячейка, зависящая от ручного труда, а не как полностью автоматизированная линия.
Техническим группам следует проверить три сценария при рассмотрении коммерческого предложения: стандартный высокообъёмный запуск, смешанную партию с частыми изменениями размеров и смену с обычными прерываниями. Смешанная партия особенно показательна. Производство мебели на заказ и шкафов часто связано с изменениями размеров панелей, схем сверления, требований к кромкам и подготовке под фурнитуру. Оборудование может корректно обрабатывать каждую деталь, но терять производительность из-за очередей, повторной настройки, несоответствия этикеток или ручной маршрутизации между станциями.
Не следует считать каждую минуту смены продуктивным временем обработки. Пополнение запаса плит, проверка инструмента, подготовка клея при наличии кромкооблицовки, очистка, калибровка, дефекты материалов, корректировка программ и стандартные остановки — всё это потребляет производственную мощность. Важный вопрос заключается в том, оставляет ли предлагаемая конфигурация достаточный резерв для компенсации таких событий без переноса узкого места на следующий процесс.
Проверяйте конфигурацию за пределами коммерческого описания
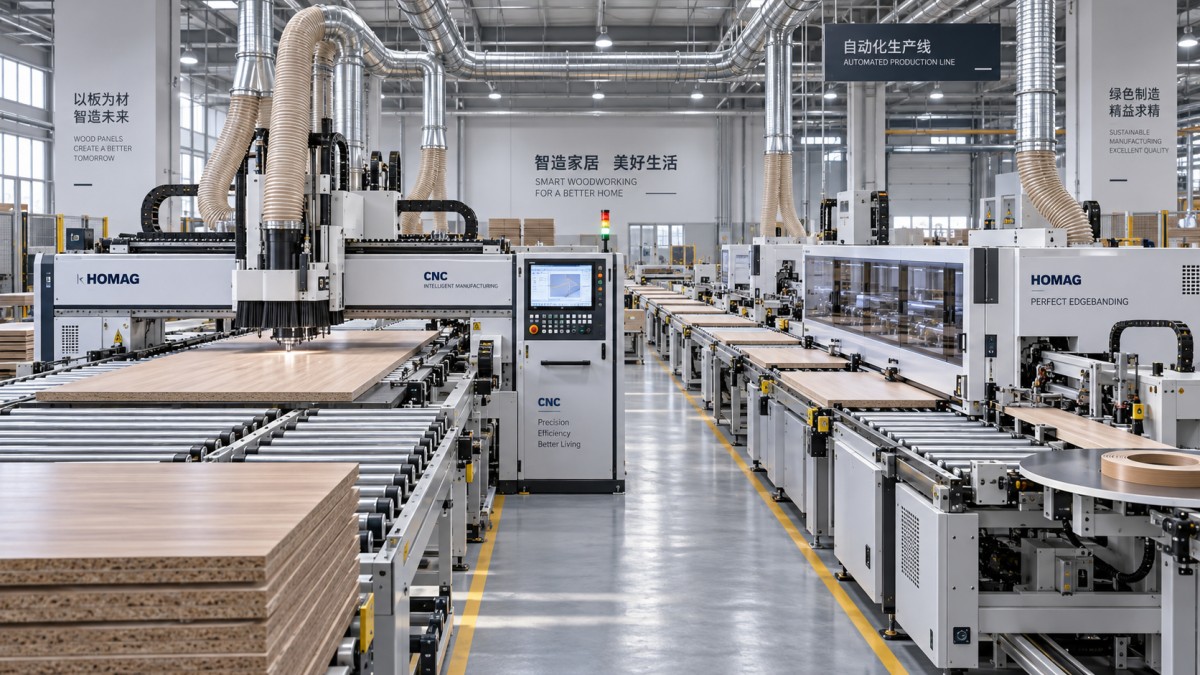
«Автоматический», «CNC» и «промышленного класса» — это описания, а не технические спецификации. Конфигурацию, поставляемую Qingdao Zhongding Machinery, следует рассматривать на уровне компонентов и интерфейсов, при этом коммерческое предложение должно быть связано с чётким перечнем станков, обозначением моделей, чертежом компоновки и границей ответственности.
Начните с механических элементов, влияющих на качество панелей и долгосрочную повторяемость: конструкции рамы, базовых поверхностей, способа зажима, направляющих систем, подающих роликов или лент, вакуумных зон, конфигурации пилы или шпинделя и доступности точек выравнивания. Для раскроечного оборудования специалисты должны понимать, как поддерживаются перпендикулярность, прямолинейность, контроль сколов и качество поверхности по мере износа инструмента. Для станций сверления и фрезерования необходимо уделить внимание конфигурации шпинделей, совместимости с агрегатами при необходимости, схеме смены инструмента, улавливанию пыли у точки резания и процедуре проверки точности положения отверстий.
Происхождение компонентов имеет значение, однако один лишь узнаваемый бренд компонентов не подтверждает качество линии. Более важен вопрос о том, выбраны ли двигатели, приводы, подшипники, пневматические компоненты, датчики, контроллеры, устройства электрической защиты и элементы безопасности как единая система и поддерживаются ли они в регионе заказчика. Запросите детализированную спецификацию материалов для критически важных узлов. В ней по возможности должны быть указаны номера моделей, особенно для оборудования управления, сервосистем, преобразователей частоты, PLC, устройств безопасности, вакуумного оборудования и механических деталей с высоким износом.
Такая документация упрощает последующее техническое обслуживание. Она также позволяет на раннем этапе выявить пробелы в конфигурации. Предлагаемая линия может включать производительную основную машину, но не содержать важных практических элементов, таких как подключения к системе аспирации, обработка обрезков, транспортировка стружки, подготовка сжатого воздуха, адаптация к напряжению, запасной инструмент, оборудование для штрихкодов или подходящие конвейеры между станциями. Такие упущения могут существенно изменить общую стоимость проекта и сроки ввода в эксплуатацию.
Проверьте системы управления и автоматизацию с учётом потока данных предприятия
Совместимость автоматизации следует оценивать как вопрос эксплуатации, а не как контрольный список функций программного обеспечения. Линия для панелей может принимать файлы из программ проектирования или производственного планирования, однако специалист должен установить, как данные задания преобразуются в готовые для станка программы, как контролируются изменения и что предотвращает обработку неправильной панели неправильной операцией.
Если этикетки и сканирование являются частью предполагаемого рабочего процесса, выясните, как создаются, наносятся, считываются и обрабатываются идентификаторы в случае их повреждения или нечитаемости. Система штрихкодов снижает количество ошибок только тогда, когда линия предусматривает определённую реакцию на исключения. Аналогично должны быть согласованы нестинг, оптимизация, карты раскроя, данные сверления и информация о кромках. Передача данных между офисным программным обеспечением и системой управления станком должна быть продемонстрирована на типовых заданиях, а не на общем демонстрационном файле.
Для многомашинных установок уточните, являются ли конвейеры только физическими средствами передачи или управляются как интегрированная линия. Остановка станка для смены инструмента или из-за неисправности может вызвать накопление панелей до него и отсутствие подачи после него. Буферная ёмкость, правила маршрутизации, логика остановки и возможности ручного обхода определяют, станет ли незначительная проблема остановкой всей линии.
Техническим специалистам также следует проверить права доступа, процедуры резервного копирования, историю аварийных сообщений, возможности удалённого обслуживания и наличие электрической и программной документации на пригодном для использования языке. Разумно уточнить, кто может изменять параметры, кому принадлежат программы и как предприятие восстанавливает работу после отказа контроллера или замены компьютера. Эти детали легко отложить на этапе закупки, но трудно решить после того, как производство становится зависимым от линии.
Используйте заводскую приёмку для проверки заявленного процесса
Заводское приёмочное испытание следует планировать до изготовления или отгрузки оборудования, согласовав образцы, критерии измерений и условия испытаний. Определение испытаний только после организации поездки обычно приводит к проверке, сосредоточенной на том, движутся ли станки, а не на том, выполняет ли линия требуемую работу.
По возможности предоставьте типовые панели и программы, включая типы материалов и размеры компонентов, создающие наибольший риск. Испытание должно охватывать обычные детали, а также хотя бы некоторые детали в граничных условиях: узкие элементы, панели близких к максимальным размеров, распространённые схемы сверления, видимые поверхности и наиболее важные для производства толщины материалов. Проверка качества может включать размеры, точность диагоналей, качество кромки, положение отверстий, повреждение поверхности и стабильность при повторной обработке деталей. Критерии приёмки должны разделять эстетические требования и функциональные допуски, чтобы разногласия не возникали после монтажа.
Наблюдайте не только за готовыми образцами панелей. Следите за загрузкой и базированием, поворотом или передачей панелей, удалением стружки, обработкой этикеток, восстановлением после ошибок, сменой инструмента и тем, как операторы получают доступ в ограждённые зоны для выполнения стандартных задач. Попросите продемонстрировать обычное прерывание, например ошибку датчика, корректировку программы или отсутствие панели. Время восстановления и понятность аварийных сообщений могут быть более значимыми, чем плавная демонстрация непрерывного цикла.
Оценивайте монтаж, безопасность и сервис как часть объёма поставки оборудования
Линия может быть механически надёжной, но всё же плохо подходить, если принимающее предприятие не способно её обеспечить. Перед принятием обязательств сопоставьте требования к монтажу с фактическими условиями площадки: состоянием и несущей способностью пола, доступом в здание, маршрутами подъёма, электроснабжением, сжатым воздухом, производительностью системы аспирации, мерами пожарной безопасности и контроля пыли, доступностью сети, а также пространством для складирования материалов и доступа для обслуживания.
Безопасность следует проверять с учётом стандартов и обязательств на объекте, применимых в месте эксплуатации оборудования. Поставщик должен объяснить предусмотренные ограждения, расположение аварийных остановов, блокировки, точки изоляции, средства блокировки, цепи безопасности и документацию, входящую в комплект со станком. Специалистам следует смотреть не только на наличие устройств безопасности. Они должны быть расположены так, чтобы операторы не стремились обходить их при устранении застреваний, загрузке панелей, очистке отходов или выполнении регулировок.
Возможности послепродажного обслуживания заслуживают такой же конкретизации, как и конфигурация станка. «Техническая поддержка» мало что означает без канала обращения, комплекта документации, перечня запасных частей, рекомендуемого уровня складского запаса и чёткого разделения между удалённым устранением неисправностей и работами на объекте. Для Qingdao Zhongding Machinery запросите перечень результатов пусконаладочных работ: рекомендации по монтажу, электрические схемы, пневматические схемы, графики технического обслуживания, руководства по эксплуатации, объём обучения, рекомендуемые расходные материалы и рекомендации по критически важным запасным частям. Подтвердите процедуру идентификации деталей по серийному номеру станка и предполагаемый способ поддержки в разных часовых поясах.
Заказчики также должны отдельно планировать собственную готовность к техническому обслуживанию. Автоматизированная линия обычно требует не только операторов, обученных запуску и остановке оборудования. Нужны специалисты, способные проверять точки износа, поддерживать эффективность аспирации, управлять инструментом, диагностировать распространённые аварийные сигналы, сохранять резервные копии и понимать, когда неисправность следует передать на более высокий уровень поддержки. Поставщик не может устранить эту эксплуатационную потребность посредством автоматизации.
Принимайте решение на основе документированного списка расхождений
Наиболее надёжной основой для выбора является краткий и чёткий список расхождений между предлагаемой линией для панелей и целевой производственной операцией. В нём должно быть указано каждое требование, которое включено, исключено, является опцией, предполагается или зависит от инфраструктуры, предоставляемой заказчиком. Этот список полезнее общего сравнения каталожных характеристик, поскольку направляет переговоры на вопросы, влияющие на ввод в эксплуатацию и производительность.
Qingdao Zhongding Machinery может быть подходящим вариантом, если предлагаемая ею конфигурация может быть соотнесена с ассортиментом панелей заказчика, производственным составом, условиями площадки, архитектурой автоматизации и планом обслуживания. Ответ должен оставаться условным до тех пор, пока эти связи не будут документированы и проверены. Линия для панелей является долгосрочным производственным активом; её практическая ценность заключается в стабильной, восстанавливаемой ежедневной работе, а не в наивысшем показателе, указанном в коммерческом предложении.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.