

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что следует проверить перед покупкой горячего пресса для древесных плит?
Горячий пресс для древесных плит следует выбирать исходя из панели, которую необходимо производить, а не по номинальному усилию прессования или цене покупки машины. Ключевой вопрос заключается в том, способен ли пресс обеспечивать равномерное давление и стабильный нагрев по всей фактической площади панели, с учетом конструкции шпона или ламината, клеевой системы и требуемого производственного ритма. Пресс, избыточный по одному параметру и недостаточный по другому, может привести к слабому склеиванию, дефектам поверхности, чрезмерному расходу клея или ненужным затратам на энергию и обслуживание.
Перед покупкой горячего пресса для древесины определите задачу в измеримых параметрах: размеры панели, материал основы плиты, облицовочный материал, тип клея, целевая толщина, суточный объем выпуска и допустимый цикл прессования. Эти исходные данные определяют практически все значимые характеристики — от размера плит и гидравлической мощности до диапазона температур, схемы загрузки и требований к инженерным коммуникациям предприятия.
Начинайте с конструкции панели, а не с каталога оборудования
Понятие «древесные панели» охватывает очень разные изделия. Пресс, используемый для облицовывания MDF шпоном, не обязательно подходит для склеивания фанеры, производства дверных накладок, декоративных ламинатов высокого давления, гнутых деталей или толстых клееных массивных заготовок. Плотность и влажностное состояние основы, чувствительность облицовочного материала к нагреву и профиль отверждения клея влияют на режим прессования.
Например, при склеивании шпона необходимо учитывать влажность шпона, расход клея и риск проявления неровностей основы через тонкий облицовочный слой. Производство фанеры может требовать графика прессования с учетом породы шпона, толщины пакета, контроля зазоров в сердцевине и отвода пара. Меламиновая плита и другие предварительно отделанные поверхности требуют иного подхода: чистоты плит пресса, распределения давления, стабильности температуры и защиты от тиснения или повреждения поверхности.
Попросите поставщика оценить предполагаемый процесс на основе четкого описания материалов, а не общего заявления, такого как «для мебельных панелей». Полезная информация включает:
- Максимальную и минимальную длину, ширину и толщину панели;
- Тип основы, например MDF, ДСП, фанера, столярная плита или массив древесины;
- Облицовочный материал, включая шпон, PVC-пленку, декоративную бумагу, ламинат или другое покрытие;
- Химический состав клея и рекомендуемую температуру отверждения;
- Требуемый цикл прессования, включая загрузку, закрытие, выдержку, открытие и выгрузку;
- Являются ли панели плоскими, профилированными, склеенными по кромке или собранными из многослойных конструкций.
Коммерческое предложение на оборудование должно указывать рабочие допущения, лежащие в основе предлагаемой конфигурации. Без этого трудно понять, соответствует ли заявленная производительность вашему изделию.
Проверьте размер плит и полезную площадь прессования
Размеры плит пресса часто рассматриваются как простой критерий соответствия: панель либо помещается, либо нет. На практике полезная площадь должна быть больше номинального габарита плиты. Небольшие запасы необходимы для позиционирования пакета, прокладок, разделительных листов и технологических отклонений. Работа с панелями точно по краю плиты усложняет загрузку и может подвергать изделие менее стабильным условиям по периметру.
Для цехов, обрабатывающих несколько форматов плит, следует учитывать весь ассортимент, а не только самую большую панель. Большая плита позволяет обрабатывать больше материала, но требует больше энергии для нагрева и может быть неэффективной, если основная часть производства состоит из небольших компонентов. В некоторых случаях несколько проемов или многоэтажный пресс обеспечивают более высокую производительность, чем один очень большой одноэтажный пресс, особенно когда операторы могут подготавливать одну загрузочную станцию, пока другая находится на стадии выдержки.
Также оцените плоскостность, толщину и конструкцию плит. Плита должна противостоять прогибу под рабочей нагрузкой. Если она слегка изгибается под давлением, центр и края панели могут получать разное усилие. Это особенно важно для крупноформатных панелей, применений с высоким давлением и тонких декоративных поверхностей, где неравномерное склеивание может быть сложно обнаружить до последующей механической обработки или отделки.
Рассчитывайте давление по фактическим требованиям клеевого шва
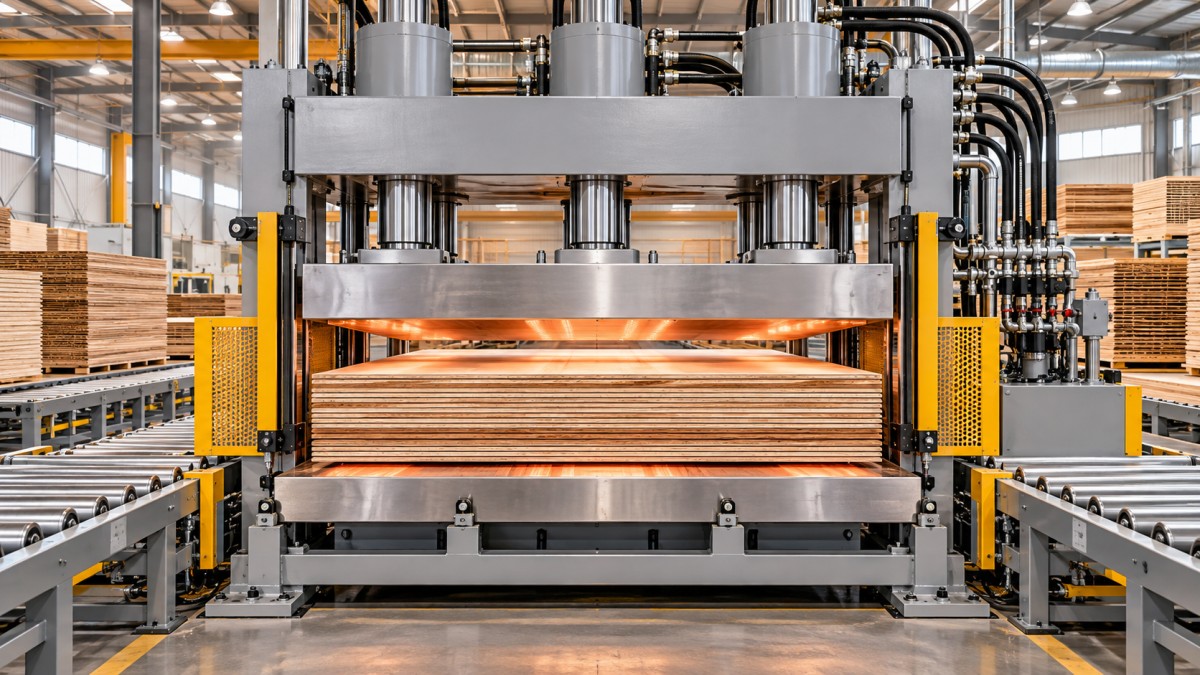
Одного гидравлического усилия недостаточно для надежного сравнения. Важным является давление на площадь панели. Одинаковое общее усилие создает совершенно разное давление на небольшой дверной заготовке и на полноформатном листе. Поставщики могут указывать номинальное общее усилие прессования, усилие цилиндра или давление в разных единицах, поэтому перед сравнением моделей расчет необходимо привести к единому виду.
Основная зависимость выглядит следующим образом:
Среднее давление на панель = общее эффективное усилие прессования ÷ загруженная площадь прессования.
Требуемое давление — это не просто «чем выше, тем лучше». Недостаточное давление может оставить пустоты или неполный контакт в клеевом шве. Чрезмерное давление может выдавить слишком много клея, смять материалы основы с низкой плотностью, продавить клей через шпон или оставить отпечатки на деликатных поверхностях. Правильный диапазон зависит от плотности основы, вязкости клея, толщины шпона, плоскостности панели и рекомендаций производителя клея.
Равномерность давления так же важна, как и рассчитанное среднее значение. Проверьте количество и расположение гидравлических цилиндров, жесткость подвижной траверсы и рамы, схему направляющих, а также обеспечивает ли конструкция параллельность плит в ходе закрытия. Даже внешне мощный пресс может работать неудовлетворительно, если его конструкция допускает неравномерную нагрузку или смещение плит.
Полезно уточнить в ходе технических обсуждений, доступно ли заявленное усилие по всей длине хода и является ли оно номинальным рабочим усилием машины, а не теоретическим пиковым значением. Спросите, как контролируется давление в системе и позволяет ли система управления применять разные ступени давления в течение цикла. Некоторым клеевым системам полезна управляемая фаза закрытия с последующей заданной стадией прессования вместо резкого закрытия на полное усилие.
Контроль температуры определяет стабильность склеивания
Нагреваемые плиты нельзя считать взаимозаменяемыми только потому, что они достигают одинаковой максимальной температуры. Решающее значение имеет то, насколько равномерно и надежно тепло передается заготовке с течением времени. Неравномерная температура плит может приводить к нестабильному отверждению, особенно в углах и по краям панели. Пресс может отображать требуемую температуру на дисплее, в то время как локальные зоны остаются за пределами технологического допуска.
Уточните способ нагрева: электрическое резистивное нагревание, термомасло, пар или другая система. Каждый вариант по-разному влияет на монтаж, время реакции, требуемые коммуникации, обслуживание и управление температурой. Лучший выбор частично зависит от источника тепла, уже имеющегося на предприятии, и частично — от требуемой технологической температуры.
К важным вопросам относятся:
- Каков установленный рабочий диапазон температур, а не только максимальная температура?
- Как измеряется и регулируется температура по всей площади каждой плиты?
- Какую равномерность температуры производитель может гарантировать в нормальных условиях эксплуатации?
- Сколько времени требуется прессу для нагрева от температуры окружающей среды до необходимой уставки?
- Можно ли независимо управлять верхней и нижней плитами, если этого требует процесс?
- Как обслуживаются датчики, зоны нагрева и изоляция при возникновении неисправности?
Не следует считать, что температура поверхности плиты равна температуре клеевого шва. Тепло должно пройти через облицовочный материал и основу, а толстые или более влажные панели реагируют иначе, чем тонкие и сухие. Поэтому режимы прессования следует проверять на фактических материалах, особенно при смене поставщика клея, толщины панели или декоративной поверхности.
Оцените гидравлическую систему не только по номинальному давлению
Гидравлическая система определяет скорость закрытия, стабильность давления, движение плит и значительную часть затрат на обслуживание. Такая базовая характеристика, как «гидравлическая система высокого давления», мало говорит о том, как пресс будет работать в течение многих лет производства.
Ищите целостную конструкцию, включающую подходящие цилиндры, уплотнения, шланги, клапаны, фильтрацию, охлаждение при необходимости и доступные точки обслуживания. Загрязнение масла может повредить клапаны и насосы, а внутренние утечки способны сделать удержание давления нестабильным. Машина, которая не может стабильно поддерживать заданное давление в течение периода выдержки, может ухудшить качество склеивания, даже если в начале цикла она достигает правильного усилия.
Скорость закрытия требует тщательной оценки. Быстрое закрытие сокращает непроизводительное время, однако окончательное сближение с заготовкой должно быть контролируемым. Пресс, резко закрывающийся на неправильно выровненный пакет, может повредить шпон, сместить компоненты или создать риски для безопасности. Последовательность управления должна обеспечивать практический баланс между производительностью и контролируемым контактом.
Для предприятий, где существенное значение имеют затраты на электроэнергию или управление тепловыделением, спросите об управлении двигателем и работе на холостом ходу. Важно сравнивать не только установленную мощность двигателя, но и энергопотребление гидравлического агрегата во время прессования, удержания давления, выгрузки и промежутков между циклами.
Согласуйте конфигурацию пресса с потоком материалов
Горячий пресс является частью производственной ячейки, а не изолированной машиной. Его практическая производительность зависит от того, как материалы поступают, загружаются, прессуются, при необходимости охлаждаются, проверяются и перемещаются на следующую операцию. Пресс с коротким теоретическим циклом может оставаться недоиспользованным, если подготовка пакета занимает много времени или выгрузка создает узкое место.
Ручная загрузка может быть уместна при малых объемах, частой смене продукции или работе с небольшими панелями. Большие размеры панелей и повторяющееся производство могут оправдать применение роликовых столов, ножничных подъемников, загрузочных лотков, автоматического оборудования подачи и выгрузки или многоэтажных конструкций. Эти дополнения способны повысить стабильность и снизить нагрузку при перемещении материалов, однако им также требуются производственная площадь, ограждения, интеграция систем управления и надежная подготовка материалов.
Проверьте высоту раскрытия и схему проемов. Проем должен вмещать заготовку, прокладки, разделительные материалы и обеспечивать безопасный зазор для загрузки. Очень большой проем не всегда полезен: он может увеличить время хода и усложнить работу с материалами. При использовании нескольких проемов убедитесь, что каждый из них получает заданные условия давления и нагрева, а способ загрузки не создает неравномерность времени циклов.
Планировка цеха должна учитывать не только габариты пресса. Предусмотрите пространство для подготовки панелей, перемещения оператора, доступа для обслуживания, размещения гидравлического агрегата, электрических шкафов, тележек для материалов и безопасного удаления готовых панелей. Дверные проемы, высота потолка, нагрузка на пол и маршрут монтажа могут стать решающими факторами для крупных рам пресса.
Функции безопасности являются эксплуатационными требованиями, а не дополнительными опциями
Горячие плиты, движущиеся траверсы, высокое гидравлическое усилие и тяжелые плиты создают очевидные опасности. Конструкцию безопасности следует рассматривать как часть пригодности машины наряду с применимыми требованиями целевого рынка. Покупатель по-прежнему несет ответственность за подтверждение нормативных обязательств, применимых к монтажу и эксплуатации оборудования.
К соответствующим функциям могут относиться устройства аварийной остановки, огражденные зоны защемления, двухручное управление там, где это уместно, предохранительные тросы или краевые устройства, блокируемые ограждения, защита от избыточного давления, контролируемое опускание плит, тепловые экраны и средства блокировки для технического обслуживания. Важно их расположение. Аварийная остановка, до которой трудно дотянуться с позиции загрузки, менее полезна, чем устройство, интегрированное в фактическую рабочую зону.
Уточните, какая документация предоставляется: электрические схемы, гидравлические схемы, инструкции по эксплуатации, графики обслуживания, перечни запасных частей, декларации безопасности и любая сертификационная документация, требуемая для предполагаемого рынка. Документация должна соответствовать поставляемой конфигурации, включая варианты автоматизации и электрические компоненты, требуемые на местном уровне.
Оценивайте системы управления по повторяемости и обслуживаемости
Программируемый контроллер ценен тогда, когда он помогает поддерживать повторяемые рецептуры для разных изделий. Полезные функции управления могут включать температурные уставки, ступенчатые профили давления, время выдержки, автоматическое открытие, историю аварийных сигналов и хранение проверенных технологических настроек. Однако сложный интерфейс не заменяет стабильную механическую и тепловую систему.
Проверьте, можно ли защитить рабочие параметры от несанкционированных изменений, четко ли аварийные сигналы указывают неисправность и поддерживает ли система управления удаленную диагностику, если такая модель обслуживания важна для вашего производства. Спросите, что происходит после отключения питания, отказа датчика или неисправности гидравлического давления. Контролируемая реакция может предотвратить повреждение панелей и сократить время восстановления.
При трансграничных закупках электрическая совместимость должна быть указана точно: напряжение, частота, схема фаз, управляющее напряжение, требования к вилке или стационарному подключению, а также предпочтения по соответствующим компонентам. Переоборудование электрических систем после поставки обходится дороже и сопряжено с большим риском, чем подтверждение совместимости до производства.
Сравнивайте поддержку в течение жизненного цикла, а не только поставляемую машину
Горячие прессы содержат изнашиваемые и критически важные компоненты, которые со временем потребуют внимания: уплотнения, шланги, клапаны, датчики, нагревательные элементы или компоненты циркуляции, выключатели, контакторы и оборудование управления. Решение о покупке должно учитывать доступность, идентификацию и сроки поставки этих деталей.
Запросите рекомендуемый перечень запасных частей для пусконаладки и различайте обычные расходные материалы, эксплуатационные запчасти и основные фирменные компоненты. Если пресс использует стандартные промышленные компоненты, подтвердите их точные бренды и модели, а не полагайтесь на общие описания. Если используются фирменные детали, определите порядок поставки замен и объем технической информации, доступной для диагностики.
Качество поддержки легче оценить по конкретным вопросам, чем по общим обещаниям. Кто предоставляет рекомендации по монтажу? Доступна ли удаленная пусконаладка? Какую информацию необходимо предоставить при поиске неисправностей? Поставляются ли руководства на удобном для использования языке? Может ли поставщик предоставить гидравлические и электрические схемы? Эти детали влияют на время простоя гораздо сильнее, чем общее гарантийное заявление.
Не относитесь к пробному прессованию как к формальности
Если стоимость заказа и риск по продукту это оправдывают, при испытании следует использовать представительные материалы, а не удобные образцы со склада. Цель заключается не просто в том, чтобы увидеть закрытие и нагрев плит. Необходимо проверить, способен ли пресс обеспечить требуемые технологические условия для соответствующих основы, покрытия, клея, габаритов и времени цикла.
При необходимости проверяйте склеенные панели после кондиционирования, а не только сразу после прессования. Ищите неполное склеивание, пузыри, растрескивание шпона, просачивание клея, деформацию панели, следы на поверхности, отслоение кромок и различия между центром и периметром. Если производство включает несколько типов панелей, определите наиболее требовательный из них и используйте его как основу для обсуждения приемки.
Таким образом, правильный горячий пресс — это тот, который обеспечивает стабильный результат в реалистичном рабочем диапазоне, соответствует фактическому потоку материалов и может поддерживаться на протяжении всего срока службы. Цена остается важным фактором, но ее следует сопоставлять с полезной производительностью, риском снижения качества склеивания, потребностью в инженерных ресурсах, реализацией мер безопасности и стоимостью перебоев в производстве. Именно эти факторы определяют, улучшает ли машина производство панелей или лишь добавляет еще одно ограничение.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.