

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как оценить поставщика горячего пресса для сотовых панелей перед заказом
Горячий пресс для сотовых панелей может выглядеть простым в коммерческом предложении: размер плит, номинальное давление, способ нагрева и цена. Трудности обычно возникают позже, когда пресс должен склеивать тонкие облицовочные материалы с легким сердечником без проявления структуры сердечника, слабых кромок, локального смятия или нестабильной толщины панели. Низкая первоначальная цена может быстро потерять преимущество, если машина требует частой регулировки, не имеет практической технологической поддержки или не способна поддерживать повторяемое давление по всей поверхности плиты.
Перед оформлением заказа оцените поставщика горячих прессов для сотовых панелей, выяснив, может ли он подтвердить три вещи: пресс правильно подобран для конструкции вашей панели и целевой производительности; его производство и контроль качества обеспечивают стабильную работу; а сервисная команда может обеспечить монтаж, пусконаладку, поставку запасных частей и устранение неисправностей после поставки. Красивого каталога недостаточно. Поставщик должен уметь практично обсуждать процесс склеивания и предоставлять доказательства, относящиеся к конкретной машине.
Начните с панели, которую вам действительно необходимо производить
Оценка поставщика должна начинаться с вашей технологической карты, а не со стандартной модели оборудования. Сотовые панели существенно различаются. Облицовочные листы могут быть изготовлены из MDF, фанеры, ДСП, плит с HPL-ламинатом, шпона, алюминия или других декоративных материалов. Сердечник может быть бумажным сотовым, пластиковым сотовым, алюминиевым сотовым или другой облегченной конструкцией. Тип клея, толщина панели, отделка поверхности и требуемая плоскостность влияют на выбор пресса.
Перед запросом коммерческих предложений подготовьте краткое техническое задание. В нем должны быть указаны размеры готовой панели, минимальная и максимальная толщина, толщина облицовочного материала, тип сердечника, клеевая система, ожидаемый суточный или сменный выпуск, а также ручная загрузка панелей или загрузка через автоматизированную линию. Укажите ограничения, которые могут повлиять на эксплуатацию, например ограниченную высоту цеха, параметры электропитания, наличие сжатого воздуха или требуемое направление загрузки.
Эта информация меняет перечень вопросов, которые следует задать. Поставщик, рекомендующий пресс без подтверждения конструкции панели, может предлагать типовое решение вместо оценки ваших требований к склеиванию. Например, хрупкий бумажный сотовый сердечник может требовать тщательно контролируемого давления и параллельности плит, тогда как другая конструкция панели может требовать большего внимания к теплопередаче или более длительному времени выдержки. Правильный пресс — не просто тот, который имеет наибольшее номинальное усилие.
Проверьте полноту технического предложения
Полезное предложение объясняет, как машина будет обеспечивать давление, нагрев, выравнивание и повторяемость. Не сравнивайте два предложения только по размерам стола и общему гидравлическому усилию. Эти показатели важны, но не показывают, пригоден ли пресс для стабильного производства.
Возможности и распределение давления
Попросите поставщика указать рекомендуемый диапазон рабочего давления для вашего типа панели, а не только максимальное усилие цилиндров. Сотовые панели могут быть повреждены чрезмерной локальной нагрузкой, тогда как недостаточное или неравномерное давление может привести к плохо склеенным участкам. Поставщик должен объяснить, как давление регулируется, контролируется и поддерживается в течение цикла прессования.
Также уточните гидравлическую схему: расположение цилиндров, гидравлические компоненты, способ регулирования давления и предназначена ли система для поддержания горизонтального положения подвижной плиты. Большая плита с недостаточной опорой может создавать неравномерное давление вблизи углов или кромок. Это может быть незаметно во время краткой демонстрации без нагрузки, но способно влиять на выход годной продукции при многократном прессовании полноразмерных панелей.
Плоскостность, параллельность и жесткость плит
Конструкция рамы и плит влияет на готовую панель не меньше, чем гидравлическое усилие. Спросите, как поставщик контролирует плоскостность и параллельность плит во время изготовления и сборки. Ответ должен быть более конкретным, чем «высокая точность». Компетентный поставщик может описать процесс механической обработки, конструктивное исполнение, контроль сборки и способ проверки перемещения в рабочих условиях.
Для тонких декоративных облицовок или изделий с высокими требованиями к плоскостности запросите критерии приемки, которые можно проверить перед отгрузкой. Пресс должен закрываться плавно без видимого перекоса, а плита должна сохранять правильное выравнивание по всей полезной рабочей зоне. Если в вашем процессе используются прокладочные плиты, разделительные листы или буферный слой, обсудите это с поставщиком, поскольку они влияют как на передачу давления, так и на полезную высоту раскрытия.
Нагрев и контроль температуры
Не каждый процесс производства сотовых панелей требует использования горячего пресса одинаковым образом. Некоторые клеи реагируют главным образом на нагрев; другие используют тепло только для сокращения времени отверждения или стабилизации производства. Подтвердите теплоноситель, диапазон температур, расположение зон, точки измерения температуры, спецификацию точности регулирования, характеристики нагрева и подход к теплоизоляции.
Спросите, как поставщик проверяет равномерность температуры по всей плите. Одно отображаемое значение температуры не подтверждает, что вся поверхность прессования работает стабильно. Неравномерный нагрев может создавать разные условия отверждения в центре и по краям, особенно при работе с крупными панелями или материалами с различным теплопоглощением. Поставщик должен уточнить, основано ли указанное время цикла на фактических производственных условиях или только на перемещении машины.
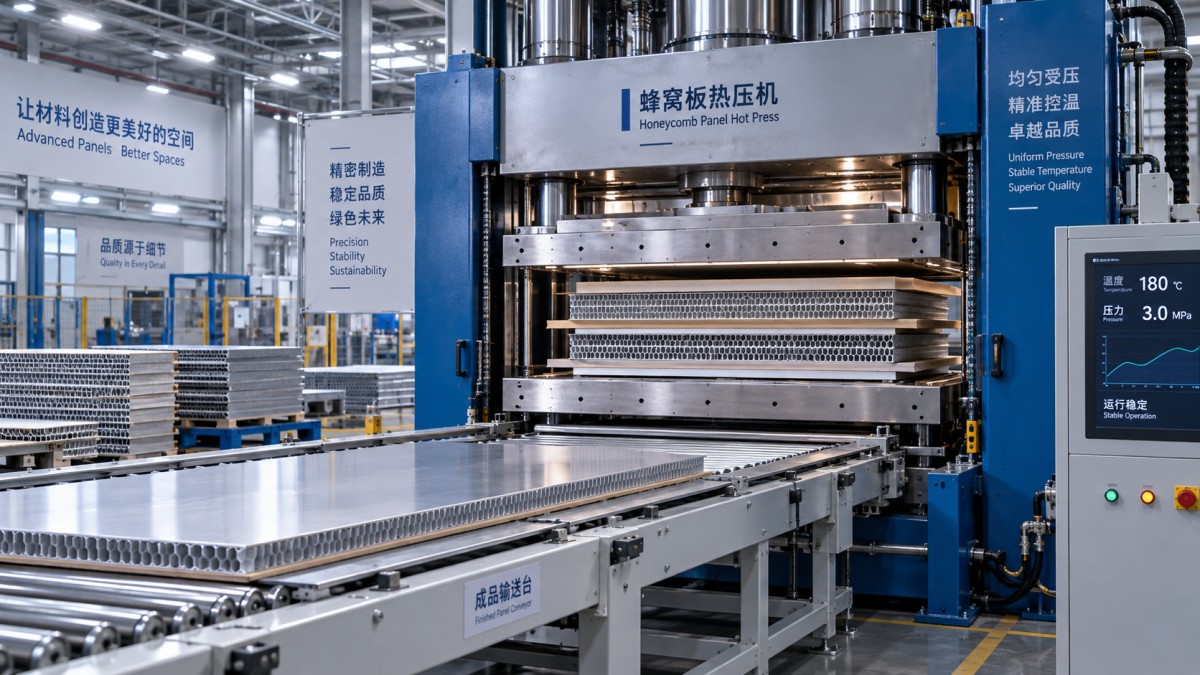
Высота раскрытия и способ загрузки
Измеряйте всю стопу, поступающую в пресс, а не только толщину готовой панели. Учитывайте панель, прокладочные плиты, защитные листы, лотки, приспособления и любое загрузочное устройство. Недостаточная высота раскрытия усложняет процесс загрузки и повышает риск повреждения кромок или ошибок оператора при обращении с материалом.
Определите, будет ли загрузка выполняться вручную, с использованием подъемного оборудования или в составе конвейерной системы. Поставщик должен уметь определить требования к свободному пространству, направление загрузки, защитные блокировки и точки сопряжения, необходимые при планируемой последующей автоматизации. Машина, подходящая по размеру панели, но нарушающая поток материала, может стать узким местом.
Смотрите дальше коммерческого предложения: оцените производственную дисциплину поставщика
Когда два поставщика предлагают аналогичные спецификации, их методы изготовления, сборки и испытаний часто создают практическую разницу. Запросите информацию, раскрывающую, как изготовлена машина, вместо того чтобы полагаться на общие заявления о качестве.
- Как сварные рамы прессов подвергаются снятию внутренних напряжений, механической обработке и контролю?
- Какие критические компоненты изготавливаются собственными силами, а какие закупаются у сторонних поставщиков?
- Как выбираются и документируются гидравлические трубы, клапаны, уплотнения, электрические компоненты и нагревательные элементы?
- Какие проверки выполняются перед окончательной сборкой и перед отгрузкой?
- Может ли поставщик предоставить чертежи с основной конструкцией пресса, расположением плит, гидравлической схемой и объемом электрического управления?
Цель не в том, чтобы заставить каждого поставщика раскрывать конфиденциальные детали. Она состоит в том, чтобы понять, отвечает ли он четкой инженерной информацией или общими коммерческими формулировками. Производитель, знакомый с прессовым оборудованием, должен уверенно обсуждать доступ для обслуживания, точки износа, компоненты управления и ограничения своей стандартной конструкции.
Обращайте внимание на согласованность документов. Размеры плит, раскрытие, установленная мощность, номинальное давление и включенные принадлежности должны совпадать в коммерческом предложении, техническом чертеже, проекте коммерческого инвойса и приемочном документе. Противоречия на этапе предложения часто впоследствии приводят к неясному распределению ответственности.
Используйте план заводской приемки до начала производства
Заводские приемочные испытания наиболее эффективны, когда критерии согласованы до завершения поставщиком изготовления машины. Если ждать готовности оборудования, может остаться мало возможностей для урегулирования разногласий о том, что означает «нормальная работа».
Практический план приемки может включать проверку габаритов машины, раскрытия плит, защитных устройств, гидравлического перемещения, регулирования давления, функции нагрева, функций панели управления и работы цикла без нагрузки. Для горячего пресса также определите диапазон заданной температуры, который должен быть продемонстрирован, и точки проверки температуры. Если имеются производственные материалы, испытание с использованием типовой конструкции панели будет информативнее теста пустой машины. Однако качество панели также зависит от подготовки клея, влажности материала, времени сборки и технологических настроек, поэтому условия приемки должны четко разграничивать характеристики машины и технологические переменные, не зависящие от поставщика.
Уточните, кто будет присутствовать при испытании, возможен ли удаленный контроль, какие записи будут предоставлены и как будут устраняться несоответствия. Фотографии и видео могут быть полезны, но должны дополнять, а не заменять письменные протоколы испытаний. Для дорогостоящего или индивидуально изготовленного оборудования независимая инспекция может быть уместной, если поездка невозможна.
Оценивайте индивидуальную доработку, спрашивая о границах, а не о обещаниях
Специальные функции могут улучшить обращение с материалами и производительность, однако неопределенная индивидуальная доработка является распространенным риском при закупке. Поставщик может согласиться «выполнить индивидуальную доработку по требованию», не определяя техническую ответственность. Вместо этого точно опишите функцию и спросите, как она изменяет базовую машину.
Примеры включают увеличенную плиту, специальную высоту раскрытия, несколько рабочих проемов пресса, подвижной загрузочный стол, автоматическую загрузку и выгрузку, дополнительные температурные зоны, индивидуальные электрические стандарты, специальные устройства позиционирования панелей или точку подключения к управлению линии. Для каждого пункта подтвердите редакцию чертежа, объем поставки, влияние на срок изготовления, требуемые инженерные коммуникации и проведение испытаний перед отгрузкой.
Будьте осторожны при объединении нескольких изменений в одном заказе. Индивидуальный пресс не обязательно связан с риском, но поставщик должен показать, что проект рассмотрен как единая система. Увеличенная плита может повлиять на жесткость рамы; более быстрый цикл может потребовать изменения гидравлической мощности; автоматизация может изменить защитные ограждения и доступ оператора. Надежный поставщик выявляет эти взаимосвязи на ранней стадии, а не рассматривает каждый запрос как отдельное дополнение.
Рассчитывайте стоимость с учетом эксплуатационных рисков, а не только цены покупки
Самое низкое коммерческое предложение может исключать элементы, которые позднее становятся необходимыми: прокладочные плиты, средства загрузки, охлаждение масла, запасные нагревательные компоненты, экспортную упаковку, поддержку при пусконаладке или подробную электротехническую документацию. Запросите детализированное предложение, разделяющее стандартную машину, дополнительное оборудование, объем монтажа, объем пусконаладки, рекомендуемые запасные части и требования к упаковке, связанные с перевозкой.
Эксплуатационные расходы следует учитывать в том же сравнении. Спросите об установленной электрической нагрузке, обычной потребности в нагреве, обслуживании гидравлического масла, рекомендуемых расходных материалах и интервале обслуживания деталей, подверженных износу. Не ожидайте, что поставщик спрогнозирует ваши точные расходы на энергию, поскольку они зависят от размера панели, настроек цикла, условий окружающей среды и производственного графика. Тем не менее он должен уметь объяснить основные источники потребления и задачи технического обслуживания.
Проверьте работу послепродажной поддержки до подписания заказа
Послепродажную поддержку легче оценить до оплаты, чем после поставки. Направьте несколько технических вопросов и оцените качество ответа. Отвечает ли поставщик на поставленный вопрос? Предоставляет ли он чертежи, фотографии или четкое объяснение, когда это необходимо? Может ли он различать стандартную и дополнительную поставку? Медленная или расплывчатая коммуникация во время оценки не означает автоматически плохой сервис, но является значимым свидетельством.
Подтвердите, какие документы будут поставлены вместе с машиной. Как минимум покупателям обычно необходимы руководство по эксплуатации, рекомендации по техническому обслуживанию, гидравлическая и электрическая информация, соответствующая поставленной конфигурации, перечень деталей для регулярной замены и четкая запись настроек или параметров машины, которые не следует изменять без инструкций.
Планирование запасных частей заслуживает особого внимания. Спросите, какие компоненты рекомендуются для первоначального запаса, какие позиции, вероятно, потребуют периодической замены и как идентифицируются детали при заказе. Полезный список запасных частей включает описания деталей, количества и достаточную техническую информацию для предотвращения путаницы. Для компонентов управления или гидравлических компонентов уточните, можно ли использовать местные эквиваленты и влияет ли замена на работу машины.
Вопросы, показывающие, понимает ли поставщик данное применение
Компетентному поставщику не обязательно давать универсальный ответ на каждую проблему склеивания, поскольку химический состав клея и материалы панелей различаются. Однако он должен задавать релевантные вопросы и объяснять взаимосвязь между настройками пресса и поведением панели. Во время технических обсуждений используйте такие вопросы:
- Какой диапазон давления вы рекомендуете для данного сочетания сердечника и облицовочного листа и какой способ регулировки обеспечивает пресс?
- Как вы проверяете температуру плит и параллельность перемещения перед отгрузкой?
- Какие технологические переменные остаются ответственностью покупателя, особенно нанесение клея и условия отверждения?
- Что вызывает неравномерную толщину панели или слабое склеивание в аналогичных прессовых применениях и какие проверки машины следует выполнить в первую очередь?
- Какая информация вам необходима до подтверждения времени цикла и производительности машины?
- Какие запасные части следует заказать вместе с машиной, чтобы избежать предотвратимых простоев?
Ответы должны быть технически осторожными. Остерегайтесь поставщика, который гарантирует качество склеивания без изучения материалов, инструкций по применению клея и рабочих условий. Хорошее оборудование обеспечивает повторяемость, но не может компенсировать все проблемы качества сердечника, нанесения клея, состояния шпона или сборки панели.
Принимайте окончательное решение на основе документально подтвержденных данных
Перед выпуском заказа на покупку объедините коммерческое предложение, техническую спецификацию, планировку, требования к инженерным коммуникациям, перечень индивидуальных доработок, процедуру приемки, перечень документов, объем запасных частей, гарантийные условия и обязанности по поставке в единый контролируемый комплект документов. По каждому пункту должно быть указано, включен ли он в поставку, является ли дополнительным, предоставляется покупателем или исключен.
Лучшим выбором редко оказывается поставщик с самым длинным списком функций. Это поставщик, конструкция пресса которого соответствует вашему процессу изготовления панелей, технические обязательства которого достаточно конкретны для проверки, а условия поддержки остаются ясными после того, как машина покидает завод. Такой подход дает отделам закупок практическую основу для сравнения предложений и снижает вероятность того, что внешне простой горячий пресс превратится в дорогостоящую производственную проблему.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.