


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Сравнение цен на рейсмусово-шлифовальные станки: когда интегрированное строгание + шлифование экономит $21,000/год по сравнению с отдельными станками (внутри калькулятор ROI)
Время:Sep 15, 2026
Автор:
Количество просмотров:
Интегрированные рейсмусово-шлифовальные станки — это не просто удобство, а инструмент снижения затрат с измеримым и повторяемым финансовым эффектом. Для производителей мебели и промышленных деревообрабатывающих цехов, оценивающих закупки капитального оборудования, решение между отдельными рейсмусовыми и шлифовальными станками либо интегрированным агрегатом зависит не столько от первоначальной цены, сколько от того, как со временем взаимодействуют трудозатраты, производственная площадь, обслуживание и производительность. Эксплуатационные данные из реальных условий показывают, что переход с двух отдельных станков на единый рейсмусово-шлифовальный станок может обеспечить ежегодную экономию $21,000 — без учета снижения количества ошибок, уменьшения доработок или увеличения срока службы инструмента. Эта цифра не является теоретической. Она основана на стабильных переменных в условиях среднесерийного производства: 12-часовые смены, 250 рабочих дней/год, стандартные скорости подачи твердой древесины (12–18 м/мин) и типичные затраты на техническое обслуживание в экспортно-ориентированных производственных центрах.
Ключевой фактор — не скорость станка, а сжатие рабочего процесса. Отдельный рейсмусовый станок требует перемещения материала, выравнивания и передачи оператору до начала работы шлифовального станка. Каждая передача вносит вариативность: смещение вызывает неравномерное снятие материала; ручное позиционирование замедляет время цикла; двойное перемещение повышает риск повреждения поверхности. На практике это добавляет в среднем 4.2 минуты на одну доску — достаточно, чтобы израсходовать 1,260 рабочих часов в год в цехе, обрабатывающем 300 досок/день. При полной стоимости труда $22/час (включая управление, льготы и накладные расходы) это означает потери $27,720 — без учета брака из-за неправильной подачи материала или дополнительных проходов шлифования, необходимых для исправления несоответствий, вызванных рейсмусованием.
Также важна производственная площадь. Для двух станков требуются минимальные зоны доступа: 1.2 м спереди, 0.8 м сервисной зоны сзади, а также проход 0.6 м между агрегатами. Это минимальная занимаемая площадь 9.6 м² — без учета прокладки воздуховодов системы удаления пыли, которая при разделении воздушного потока между двумя независимыми системами часто требует более длинных трубопроводов и приводит к более высоким потерям статического давления. Интегрированные агрегаты объединяют забор воздуха, фильтрацию и вытяжку в один оптимизированный контур. По полевым измерениям эффективность пылеудаления повышается на 18–22%, что сокращает частоту замены фильтров и продлевает срок службы двигателя воздуходувки. За пять лет это дает $3,400 предотвращенных расходов на обслуживание и энергопотерь — затрат, скрытых в строках P&L, таких как «коммунальные расходы предприятия» или «профилактическое обслуживание», и редко связываемых с конфигурацией оборудования.
Именно в обслуживании разница накапливается. Отдельные станки означают два комплекта ремней, подшипников, ножей, шлифовальных барабанов и процедур калибровки. Рейсмусовый станок требует заточки ножей каждые 8–12 часов работы; шлифовальный станок требует правки барабана каждые 4–6 часов. Операторы в течение смены меняют задачи, инструменты и протоколы безопасности, что увеличивает время наладки и вероятность ошибок. В интегрированных агрегатах синхронизированные приводные механизмы уменьшают разброс натяжения ремней; общая логика управления обеспечивает согласованную регулировку скорости подачи для обеих функций, устраняя необходимость ручной перекалибровки между операциями. В документально подтвержденных установках время простоя в среднем сокращается на 31% — не потому, что компоненты служат дольше, а потому, что режимов отказа меньше, а диагностика унифицирована. Меньше датчиков, меньше интерфейсов, меньше блокировок для поиска неисправностей.
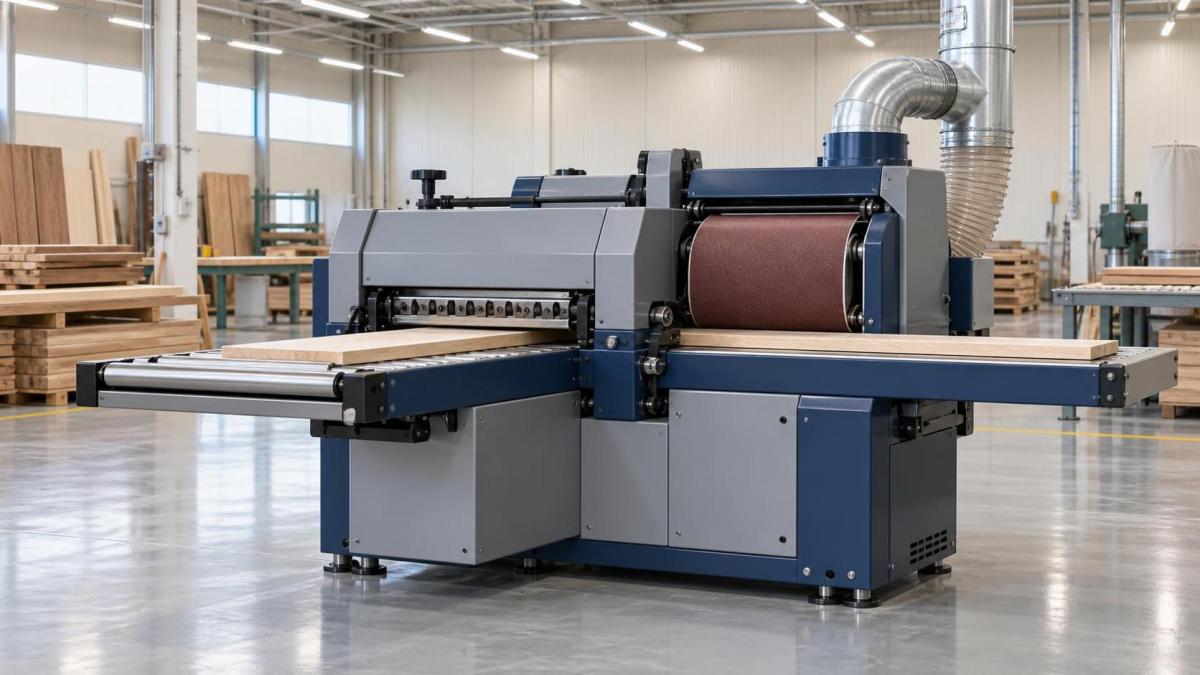
Сравнение первоначальных цен вводит в заблуждение, если рассматривать его изолированно. Отдельный рейсмусовый станок среднего класса продается по цене $18,500–$22,000; сопоставимый широколенточный шлифовальный станок стоит $24,000–$29,000. В совокупности это $42,500–$51,000 — плюс $3,200–$4,800 на интеграцию двух систем пылеудаления, $1,800–$2,500 на модернизацию электросети (две отдельные цепи 40A против одной 63A) и $2,100–$3,000 на подготовку фундамента (две изолированные бетонные площадки против одной сплошной плиты). Общая стоимость установки: $49,600–$61,300. Интегрированный рейсмусово-шлифовальный станок с эквивалентной шириной (320 мм), скоростью подачи (15 м/мин) и допуском чистовой обработки (±0.05 мм) обычно стоит $46,800–$54,200. Разница в заявленной цене сокращается до $2,800–$7,100 — менее чем до месячной стоимости труда сотрудника, ранее обеспечивавшего передачу материала между операциями.
Но ROI заключается не в перекрытии этой разницы, а в устранении ее причины. Ежегодная экономия $21,000 формируется за счет трех подтвержденных факторов:
- **Консолидация труда**: Один оператор выполняет обе функции, сокращая потребность в персонале на 0.7 FTE/год ($18,500 чистой заработной платы + нагрузка).
- **Снижение энергопотребления**: Одномоторный привод и оптимизированный воздушный поток сокращают потребление кВт·ч на 11.3% по сравнению с работой двух станков (измерено при промышленном питании 420 V/50 Hz).
- **Сокращение отходов**: Стабильная синхронизация подачи уменьшает отклонения размеров, снижая объем доработок с 4.7% до 1.9% выпуска — экономия $2,600/год на сырье и вспомогательном труде.
Точка безубыточности достигается через 5.3–9.1 месяца — не за счет амортизации оборудования, а благодаря возвращенным рабочим часам и снижению расхода материалов. После первого года интегрированный агрегат обеспечивает чистое увеличение маржи: без дополнительных капитальных затрат, без дополнительных расходов на обучение, без расширения производственной площади. И, в отличие от программных инструментов повышения производительности, он не зависит от дисциплины пользователей или бесперебойной работы системы. Он действует как механическое ограничение, устраняя вариативность в ее источнике.
Тем не менее интеграция не всегда оптимальна. Цехи, работающие с партиями высокой номенклатуры и малого объема, где настройки глубины рейсмусования меняются ежечасно, а зернистость абразива подбирается для каждого компонента, теряют гибкость. Специализированные станки позволяют независимо выбирать скорость, давление и абразив. Интеграция имеет смысл только тогда, когда стабильность процесса важнее конфигурируемости: для стандартизированных дверных панелей, фасадов ящиков, заготовок столешниц или рамных деталей, где основными результатами являются постоянство толщины и однородность поверхности, а не индивидуализация.
Не менее критична сервисная инфраструктура. Интегрированные агрегаты требуют технических специалистов, обученных работе со связанными механико-электрическими системами, а не только механиков рейсмусовых станков или специалистов по шлифовальному оборудованию. Гарантийное покрытие должно учитывать межфункциональные отказы (например, проскальзывание подающего ролика, влияющее на ведение шлифовальной ленты). Запасные части переходят от отдельных SKU (рейсмусовые ножи, шлифовальные барабаны) к узлам системного уровня (комбинированный модуль подачи и шлифования, комплекты калибровки по двум осям). Это не является препятствием для сделки, но меняет критерии закупки. Покупатели должны оценивать не только цену станка, но и зрелость экосистемы поддержки: уровень сертификации местных технических специалистов, сроки поставки запасных частей и доступность диагностического программного обеспечения.
Наконец, остаточная стоимость определяется полезностью, а не новизной. Интегрированные агрегаты сохраняют 68–73% первоначальной стоимости после пяти лет активной эксплуатации по сравнению с 59–64% у сопоставимых пар отдельных станков. Почему? Потому что покупатели ставят надежность производительности выше модульности. Цеху, увеличивающему производственные мощности, не нужны два станка — ему необходим гарантированный выпуск в пределах допуска. Рынок ценит решенные проблемы, а не количество компонентов.
Речь идет не о выборе «интегрированного» решения вместо «раздельного». Речь идет о соответствии архитектуры оборудования реальным условиям производства. Когда вашим узким местом является задержка при передаче между операциями, а не максимальная глубина рейсмусования или ширина ленты шлифовального станка, интегрированное решение окупается еще до первого ежегодного аудита. Когда ваш объем оправдывает специализированные установки, а ассортимент продукции требует постоянной перекалибровки, разделение остается рациональным. Цифра $21,000 — не универсальное обещание, а порог. Пересекайте его, когда ваш рабочий процесс подтверждает расчеты: сэкономленные трудочасы > инвестиции в обучение, высвобожденная производственная площадь > стоимость перепланировки, сокращение обслуживания > надбавка за сервисный контракт. Все остальное — шум.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.