


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Контрольный список по выбору производителя рейсмусово-шлифовальных станков: 7 обязательных технических сертификатов для линий интенсивной обработки массива древесины
Время:Sep 15, 2026
Автор:
Количество просмотров:
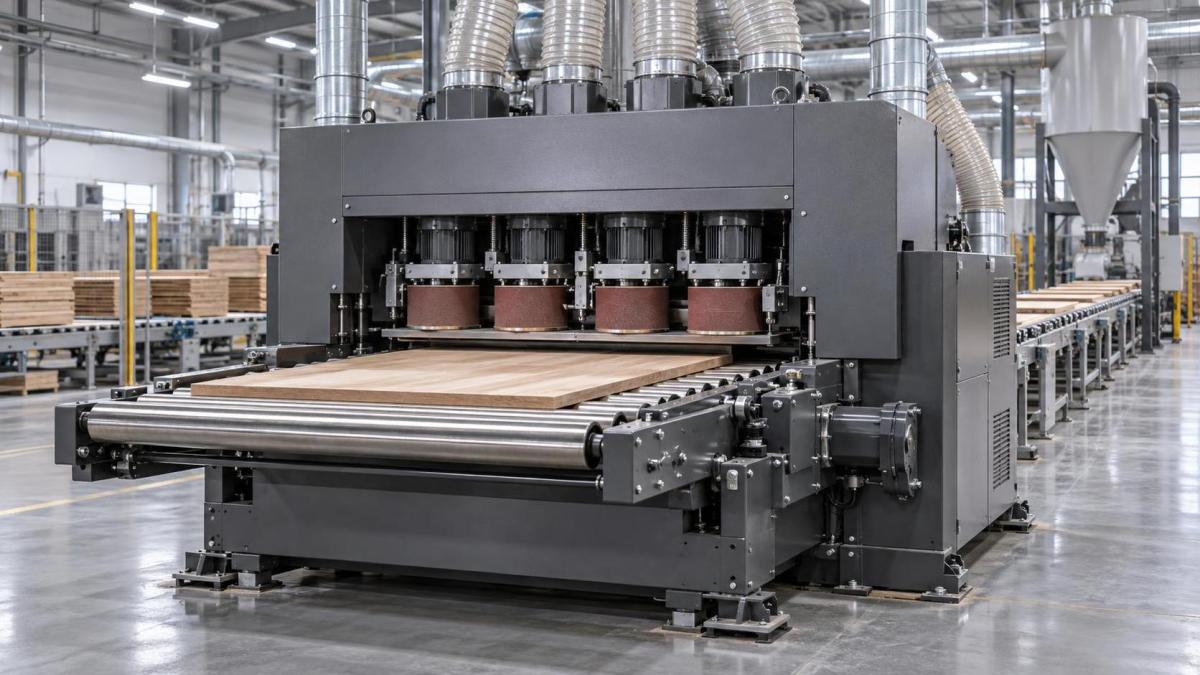
Тяжелонагруженные линии фрезерования массива древесины работают в условиях экстремальных механических напряжений, тепловых нагрузок и ограничений по допускам размеров. Станок для строгания и шлифования в данном контексте — не автономный инструмент для финишной обработки, а интегрированный узел системы непрерывного потока материала, где однородность поверхности, повторяемость толщины и целостность кромок напрямую определяют успешность последующей обработки, прочность клеевого шва и выход готовой продукции. Технические специалисты, отвечающие за закупки, не оценивают оборудование изолированно; они проверяют, способны ли инженерная дисциплина производителя, управление качеством и строгое соблюдение требований обеспечивать производительность в течение смен продолжительностью 12–16 часов, на протяжении многих лет обработки абразивной древесины твердых пород (например, дуба, клена, ясеня), а также при переменной влажности окружающей среды и разной пылевой нагрузке.
Эта проверка начинается не с цены, сроков поставки и даже не с технических характеристик, а с проверяемых, обязательных технических сертификатов. Это не формальность документооборота. Они служат подтверждением заложенной в конструкцию философии, прослеживаемого управления процессами и системной приверженности функциональной безопасности и метрологической надежности. Ниже приведены семь сертификатов, которые необходимо проверить *до* начала любой технической оценки, а также объяснение их эксплуатационной, а не только административной значимости.
**1. Маркировка CE с полной декларацией соответствия EN 692:2014 + EN 693:2015**
Одной маркировки CE недостаточно. Для станков для строгания и шлифования, используемых в тяжелонагруженных фрезерных линиях, применимыми гармонизированными стандартами являются EN 692:2014 (механические прессы) и EN 693:2015 (гидравлические прессы), а не общие директивы по оборудованию. Эти стандарты устанавливают конкретные требования к архитектуре аварийной остановки (двухканальная, категория 3/4), времени срабатывания блокировки ограждений (<250 мс) и механизмам ограничения усилия на подающих роликах для предотвращения захвата. Производитель, предоставляющий только общий сертификат CE без ссылок на эти точные стандарты и без протоколов испытаний аккредитованного уполномоченного органа (например, TÜV Rheinland, SGS), не подтвердил соответствие требованиям к физической логике безопасности, необходимой для высокопроизводительных сред с интенсивным участием операторов.
**2. Сертификация ISO 9001:2015, подтвержденная фактическими производственными процессами**
Сертификация ISO 9001 должна охватывать весь объем работ: проектирование станков для строгания и шлифования, термообработку литых деталей, прецизионную обработку станинных плит и головных узлов, а также окончательную сборку, а не только «продажи и сервис». Техническим специалистам следует запросить формулировку области действия сертификата и убедиться, что она прямо включает «проектирование и производство многоголовочных строгально-шлифовальных станков для обработки массива древесины». Еще важнее запросить последний отчет внутреннего аудита, охватывающий записи о калибровке обрабатывающих центров с ЧПУ, используемых для фрезерования направляющих станины и корпусов шпинделей. Непоследовательная компенсация теплового расширения при старении отливок или некалиброванное шлифование направляющих напрямую проявляются в отклонении толщины >±0.05 мм на досках длиной 3 метра — дефекте, который приводит к поломке фрез станков с ЧПУ и расслоению шпона.
**3. Документация системы экологического менеджмента ISO 14001:2015, охватывающая интеграцию смазки и пылеудаления**
Речь идет не об отчетности компании в области устойчивого развития. Это отражает то, как производитель проектирует интерфейсы между станком и его рабочей экосистемой. Соответствие ISO 14001 требует документированного контроля опасных веществ, включая выбор гидравлического масла (биоразлагаемого или на минеральной основе), использование растворителей при окраске литых компонентов и спецификации интерфейса системы сбора пыли (кривые падения статического давления, допуски фланцев, интеграция взрывных клапанов). Станки, поставляемые без подтвержденного экологического контроля, часто оснащаются патрубками пылеудаления с недостаточными параметрами (например, номинально 180 мм, но фактический внутренний диаметр <172 мм), что вызывает падение воздушного потока в централизованных системах аспирации и быстрое забивание абразивной ленты.
**4. Протокол калибровки ISO 534:2018 для систем измерения толщины**
Встроенный датчик толщины станка — будь то лазерная триангуляция или контактный микрометр — надежен лишь настолько, насколько надежна его прослеживаемая цепочка калибровки. ISO 534:2018 определяет процедуры калибровки приборов для измерения толщины, используемых для древесных плит и массива древесины. Соответствующий требованиям производитель поддерживает сертифицированные эталонные блоки (с прослеживаемостью к NIST, плоскостность ±0.002 мм), выполняет внутреннюю калибровку через установленные интервалы, а не только при отгрузке, и предоставляет сертификаты калибровки с указанием бюджетов неопределенности для каждого канала датчика. Без этого автоматизированные контуры обратной связи по толщине со временем дрейфуют, что приводит к накоплению ошибок в многооперационных процессах — особенно критично при строгании заготовок из ореха толщиной 40 мм до 18 мм для сердцевин ламинированных столешниц.
**5. Сертификация ATEX по Директиве 2014/34/EU, категория 2G, для интерфейсов пылеудаления**
Фрезерование массива древесины образует горючую пыль, классифицируемую как St-1 или St-2 согласно EN 1127-1. Если строгально-шлифовальный станок напрямую интегрирован в центральную систему сбора пыли или его встроенный циклон сбрасывает воздух в общую сеть воздуховодов, пылевой выход станка, внутренние воздуховоды и корпуса двигателей должны иметь сертификацию ATEX категории 2G. Это не является опциональным для предприятий в ЕС, Великобритании или Турции. Несертифицированные интерфейсы могут аннулировать документ по взрывозащите (EPD) всего предприятия и привести к обязательной остановке во время проверок по охране труда. Производители, не предоставляющие документацию ATEX, обычно полагаются на «пыленепроницаемые» корпуса — термин, не имеющий нормативного статуса, — вместо сертифицированных взрывонепроницаемых конструкций Ex d или конструкций повышенной безопасности Ex e.
**6. Отчет об оценке уровня вибрации ISO 10816-3:2016 для узлов главного привода**
Вибрация напрямую связана со сроком усталостной долговечности подшипников, стабильностью ведения ленты и постоянством качества поверхности. ISO 10816-3 устанавливает допустимые пределы скорости вибрации (мм/с RMS) для промышленного оборудования, работающего на скоростях >600 об/мин. Для строгально-шлифовальных головок, вращающихся со скоростью 3,000–4,500 об/мин, измеренная вибрация при полной нагрузке, а не на холостом ходу, должна оставаться ниже 2.8 мм/с (зона B). Запросите полный отчет об испытаниях: точки измерения (корпуса подшипников, крепления приводного двигателя), спектральный анализ (доминирующие частоты, указывающие на дисбаланс или несоосность) и условия нагрузки (скорость подачи доски, порода древесины, влажность). Станки, не прошедшие это испытание, демонстрируют преждевременный выход из строя роликовых подшипников (<12 месяцев), нестабильное давление шлифования и следы вибрации, видимые при 10-кратном увеличении.
**7. Сертификация EN 13218:2021 по точности станков — специально для строгально-шлифовальных станков**
EN 13218:2021 заменяет более ранние стандарты ISO 230 для деревообрабатывающих станков. Он определяет процедуры испытаний геометрической точности (например, прямолинейность перемещения подающего стола, параллельность между осью шлифовальной головки и поверхностью стола, перпендикулярность вертикальных головок), теплового дрейфа в течение 8-часовых циклов и повторяемости настройки толщины (≤0.02 мм максимального отклонения за 50 циклов). Важно, что стандарт требует испытаний под репрезентативной нагрузкой с использованием реальных досок из твердой древесины, а не алюминиевых тестовых образцов. Производители, заявляющие о соответствии «ISO 230» без сертификации EN 13218:2021, не подтвердили производительность в реальных условиях тепловых и механических нагрузок. Эти семь сертификатов образуют барьер технической проверки добросовестности — не контрольный список для формального заполнения, а фильтр для выявления пробелов в инженерной зрелости. Производитель, способный предоставить все семь документов с согласованной областью действия и независимым подтверждением, демонстрирует контроль над материаловедением (литье, термообработка), точной механикой (жесткость станины, динамика шпинделя), архитектурой безопасности (аварийная логика, локализация взрыва) и метрологической прослеживаемостью (толщина, вибрация, геометрия). Все, что ниже этого уровня, указывает на фрагментированную ответственность за качество, при которой НИОКР, производство и соблюдение требований функционируют изолированно. Эта фрагментация становится заметной только после ввода в эксплуатацию: в незапланированных простоях, частоте перекалибровки, уровне брака выше 4.2% или неспособности удерживать толщину ±0.1 мм при обработке партий из смешанных пород древесины. Для технических специалистов проверка этих сертификатов — не процедурная нагрузка. Это самый ранний доступный сигнал о том, будет ли станок работать в соответствии с проектными параметрами или целевые показатели производительности линии уже скомпрометированы до подачи первой доски.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.