


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Горячие прессы для древесины с подвижной плитой: соответствие хода раскрытия толщине панели
Горячие прессы для древесины с подвижной плитой: соответствие хода раскрытия толщине панели
При выборе горячего пресса для древесины с подвижной плитой отделам закупок следует определять ход раскрытия исходя из фактических условий загрузки, а не только толщины панели.
Правильно подобранное раскрытие улучшает доступ операторов, защищает поверхности панелей, обеспечивает стабильное приложение давления и позволяет избежать излишних затрат на высоту машины, ход и энергопотребление.
В этом руководстве объясняется, как до оформления технического задания на закупку сопоставить ход подвижной плиты с конструкцией панели, методами производства, оснасткой и будущими потребностями в производительности.
Почему ход раскрытия — это решение для закупки, а не второстепенная характеристика
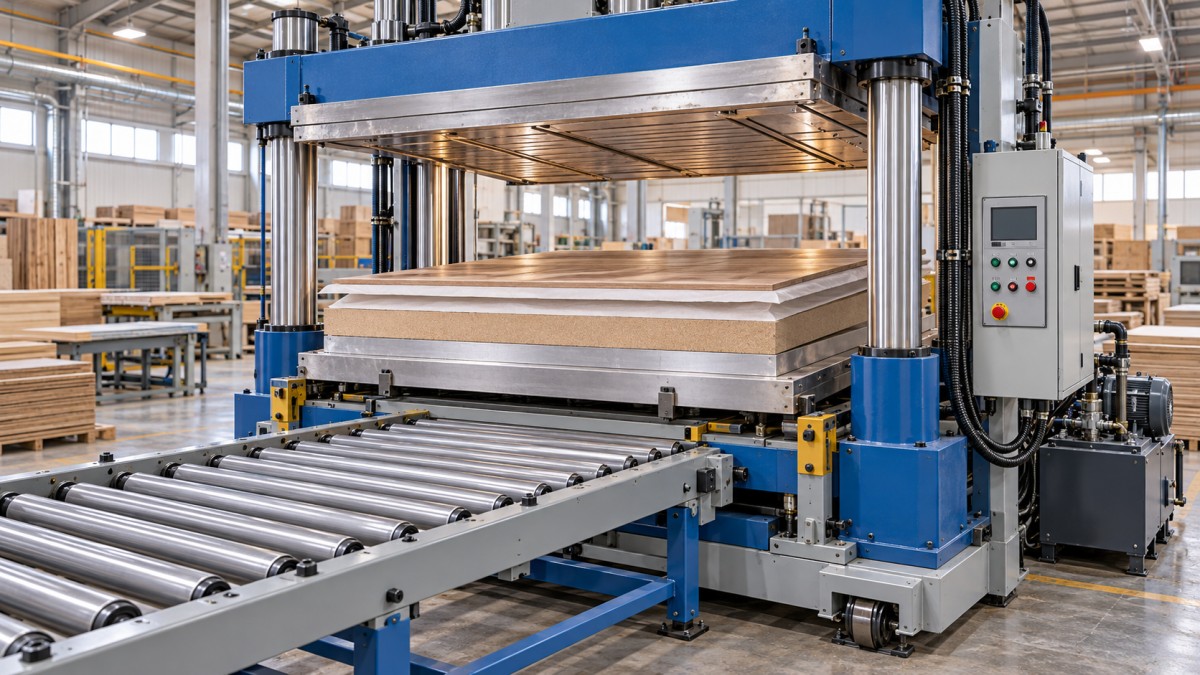
Ход раскрытия — это максимальное вертикальное расстояние между плитами пресса при полностью открытой подвижной плите.
В горячем прессе для древесины с подвижной плитой этот зазор определяет, могут ли операторы или автоматизированное оборудование безопасно загружать, выравнивать и выгружать заготовки.
Покупатели иногда сначала сравнивают усилие пресса, размер плит и мощность нагрева, рассматривая раскрытие лишь как второстепенную габаритную характеристику.
Такой подход создаёт устранимые эксплуатационные проблемы, поскольку пресс может развивать достаточное усилие, но оставаться неудобным для загрузки в реальном производстве.
Машина с недостаточным раскрытием может замедлять обработку панелей, повреждать шпон при установке, ограничивать использование прокладочных плит и повышать утомляемость операторов.
Напротив, чрезмерный ход раскрытия может увеличить стоимость рамы, потребовать более высокого помещения для установки и удлинить перемещение плит при неправильной настройке управления.
Цель закупки — не выбрать максимально возможное раскрытие. Необходимо выбрать полезный зазор с практическим эксплуатационным запасом.
Этот запас должен учитывать готовую панель, нанесённый клей, защитные листы, прокладки, загрузочные приспособления и выбранный способ перемещения материалов.
Для мебельных фабрик этот расчёт особенно важен, когда производство включает различные дверные панели, ламинированные плиты, шпонированные панели и композитные сборки.
Правильно подобранная конфигурация помогает сохранять производительность при смене изделий, не вынуждая фабрику использовать временные проставки или неэффективные ручные операции.
Начинайте с фактического пакета в прессе, а не с номинальной толщины плиты
Наиболее надёжный способ определить необходимое раскрытие — рассчитать полный пакет, загружаемый в пресс.
Номинальная толщина плиты может быть лишь одной частью этого пакета, особенно при прессовании шпона или многослойном ламинировании.
Для простой одиночной панели пакет может включать основу, клеевую плёнку, шпон, разделительную бумагу и один или два защитных листа.
Для более толстых сборок он также может включать прокладочные плиты, алюминиевые листы, формы, защиту кромок или калиброванные системы проставок.
Перед сравнением коммерческих предложений на оборудование отделы закупок должны запросить у отдела технологического проектирования производственные образцы или подробные чертежи пакета.
Измеряйте максимальную суммарную толщину после размещения материалов для загрузки, а не полагайтесь только на чертежи готового изделия.
Например, шпонированная панель толщиной 25 mm может требовать значительно большего начального раскрытия при использовании прокладок и защитных принадлежностей для прессования.
Необходимое раскрытие также должно позволять оператору направить пакет в нужное положение, не задевая плиту, раму или соседний материал.
При ручной загрузке полезный зазор для введения пакета часто важнее теоретического минимального расстояния между плитами.
При автоматизированной загрузке требования могут быть выше, поскольку конвейерам, подъёмным столам, вакуумным загрузчикам или челночным системам необходимы определённые траектории с нужным зазором.
Практическая спецификация начинается с наиболее толстого стандартного производственного пакета, после чего добавляется эксплуатационный запас, соответствующий способу обработки.
Используйте простой расчёт для определения необходимого раскрытия
В спецификации на закупку требования к раскрытию следует указывать в измеримых величинах, а не просить поставщиков предложить «подходящее» раскрытие плит.
Полезная исходная формула: максимальная высота загруженного пакета плюс зазор для обработки плюс запас на размерные отклонения и будущие изменения продукции.
Максимальная высота загруженного пакета включает все элементы, одновременно поступающие в пресс, включая многоразовую оснастку, которая может не быть указана на чертежах изделия.
Зазор для обработки — это пространство, необходимое для установки и извлечения пакета без необходимости наклонять, тянуть или сжимать сборку.
При ручной загрузке этот запас должен учитывать использование перчаток, размер и вес панели, а также риск смещения шпона при позиционировании.
При механизированной загрузке зазор необходимо проверять с учётом хода подъёма, высоты конвейера, размеров направляющих и геометрии захватной или вакуумной системы.
Размерные отклонения включают допуски по толщине материалов, деформированные листы, накопление клеевых слоёв и различия между поставщиками или партиями продукции.
Запас на будущее должен быть обоснованным, а не чрезмерным, и основываться на планируемом расширении ассортимента, новых конструкциях панелей или возможных требованиях к дополнительным принадлежностям.
Например, для пакета толщиной 60 mm с прокладками может потребоваться дополнительные 80–120 mm доступного зазора для безопасной ручной загрузки.
Точный запас зависит от формата панели и рабочего процесса, но его следует обсуждать с операторами, а не устанавливать только сотрудникам отдела закупок.
Попросите поставщиков подтвердить как максимальное раскрытие, так и минимальную высоту в закрытом состоянии, поскольку эти размеры совместно влияют на пригодные условия прессования.
Сопоставляйте ход раскрытия с фактически производимыми типами панелей
Различные деревообрабатывающие применения требуют разных диапазонов раскрытия, даже если готовые панели выглядят схожими по размеру и составу материалов.
Тонкие ламинированные плиты часто требуют ограниченного раскрытия, однако крупные форматы всё равно могут нуждаться в достаточном зазоре для предотвращения контакта с кромками при обработке.
Шпонированные панели из MDF или ДСП обычно используют прокладки, разделительные материалы и требуют точного выравнивания, что увеличивает практическую потребность в раскрытии.
Компоненты из клеёной массивной древесины могут сильнее различаться по толщине из-за допусков механической обработки, изменений влажности и неровных профилей поверхности.
Дверные заполнения, сотовые панели, изогнутые сборки и составные мебельные компоненты обычно требуют большего зазора, чем стандартные плоские плиты.
Некоторые фабрики используют один и тот же пресс как для тонких декоративных панелей, так и для более толстых изделий по специальному заказу, чтобы повысить загрузку оборудования.
В такой ситуации выбирайте раскрытие по наиболее толстому регулярно выполняемому заказу, а не по наиболее распространённой тонкой панели.
Однако не следует задавать очень большое раскрытие только для редких изделий, которые можно передать на аутсорсинг или обработать на другой подходящей машине.
Пресс, спроектированный под исключительные заготовки, может повысить капитальные затраты и снизить эффективность производства, обеспечивающего ежедневную выручку.
Перед определением окончательного требования к раскрытию горячего пресса для древесины с подвижной плитой классифицируйте изделия как стандартные, сезонные и исключительные работы.
Такая классификация даёт отделам закупок обоснованную основу для сравнения альтернативных конфигураций и объяснения инвестиционных решений руководству.
Рассматривайте скорость перемещения плит и длительность цикла совместно
Ход раскрытия влияет на длительность цикла, поскольку подвижная плита должна проходить большее расстояние при каждой последовательности загрузки и выгрузки.
Больший ход не всегда означает более низкую скорость, если машина имеет подходящую скорость быстрого подвода, управление замедлением и достаточную производительность гидравлической системы.
Тем не менее покупатели не должны считать, что большее раскрытие не влияет на производительность только потому, что указанное время прессования остаётся неизменным.
Полный цикл включает открытие, выгрузку, загрузку, закрытие, быстрый подвод, набор давления, выдержку при нагреве, сброс давления и повторное открытие.
При коротких циклах прессования перемещение плит может составлять значительную часть общего производственного времени, особенно на высокопроизводительных линиях ламинирования.
Запрашивайте у поставщиков документированную оценку времени цикла при предложенном раскрытии, толщине панели, целевом давлении и рабочей температуре.
В оценке следует отдельно указывать быстрое перемещение и медленное движение прессования, поскольку контролируемый контакт на низкой скорости защищает панели и обеспечивает более равномерное распределение давления.
Гидравлическое управление с переменной скоростью может быть ценным при частом изменении толщины заготовок или когда деликатные поверхности шпона требуют плавного закрытия.
Программируемые положения остановки также могут сократить ненужный ход, когда машина обрабатывает несколько семейств продукции с разной высотой пакета.
Для оценки закупки сравнивайте полезную производительность за смену, а не только номинальные характеристики пресса или теоретические скорости перемещения машины.
Такое сравнение показывает, может ли пресс с более низкой стоимостью привести к потерям труда или пропускной способности в течение срока эксплуатации.
Проверьте давление, конструкцию рамы и параллельность плит
Правильный ход раскрытия не компенсирует недостаточную эффективность давления, недостаточную жёсткость рамы или плохую параллельность плит.
После контакта пресса с пакетом давление должно равномерно нарастать по всей рабочей площади, чтобы обеспечить стабильное склеивание и равномерную толщину панели.
Большие раскрытия плит предъявляют дополнительные требования к направляющим системам, поскольку подвижная плита должна сохранять выравнивание на всём протяжении хода.
Покупателям следует уточнить, как направляется плита, как поддерживается параллельность и каким образом производитель контролирует неравномерное перемещение цилиндров.
Многоцилиндровые конструкции, направляющие колонны, высокоточно обработанные конструкции и надёжная синхронизация гидравлики могут повысить повторяемость в требовательных применениях.
Поставщик должен указать в техническом предложении плоскостность плит, допуск параллельности, максимальное давление и характеристики распределения давления.
Эти значения следует оценивать с учётом размера панели, требований к клею и фактического давления на поверхности заготовки.
Одно лишь общее усилие в тоннах может вводить в заблуждение, поскольку одинаковое усилие создаёт разные уровни давления на плитах разной площади.
Отделы закупок должны рассчитать необходимое удельное давление на основе площади панели и процесса склеивания, а затем подтвердить, что машина способна надёжно его обеспечивать.
Для широких мебельных панелей недостаточное или неравномерное давление может привести к слабому склеиванию, дефектам шпона, изменению толщины и увеличению объёма доработок.
Технически обоснованное предложение связывает ход раскрытия с размерами плит, расположением цилиндров, мощностью давления и жёсткостью конструкции.
Планируйте загрузку, выгрузку и планировку цеха
Даже наилучшая спецификация раскрытия может оказаться неэффективной в эксплуатации, если планировка пресса не поддерживает эффективный поток материалов вокруг машины.
Ручная загрузка требует достаточного свободного пространства с передней стороны, чтобы операторы могли работать с панелями без скручивания корпуса, чрезмерного подъёма или контакта с горячими поверхностями.
Для больших панелей могут потребоваться роликовые столы, ножничные подъёмники, вакуумные подъёмники или загрузочные тележки, которые влияют на требуемый эффективный зазор под верхней плитой.
Автоматизированные линии требуют согласованных размеров между прессом, входным конвейером, выходным конвейером, устройствами выравнивания и штабелирующим оборудованием.
Подтвердите высоту нижней плиты относительно пола, поскольку она влияет на эргономику загрузки и совместимость с соседним оборудованием для перемещения материалов.
Также проверьте общую высоту машины при полном открытии, включая гидравлические трубы, защитные ограждения, точки подъёма и зазоры для электрического шкафа.
Модель с большим раскрытием может потребовать модификации здания, большего зазора до потолка или иного планирования транспортировки при установке.
Системы безопасности заслуживают такого же внимания, поскольку подвижные плиты создают зоны защемления, которые необходимо контролировать во время загрузки и сервисных работ.
Оцените двухручное управление, фотоэлектрическую защиту, аварийные остановы, безопасные расстояния, конструкцию ограждений и доступ для обслуживающего персонала.
Уточните, влияет ли оборудование безопасности на полезное раскрытие или доступ при загрузке, особенно на прессах, предназначенных для автоматизированного или полуавтоматизированного производства.
Чертежи планировки цеха следует проверять до выпуска заказа на закупку, а не после изготовления и отправки машины.
Оцените характеристики нагрева для вашего процесса прессования
Ход раскрытия определяет доступ, однако характеристики нагрева плит определяют, сможет ли пресс обеспечивать повторяемые результаты склеивания при производственной скорости.
Указывайте требуемый диапазон температуры плит на основе типа клея, процесса шпонирования, материала ламината, времени отверждения и местных условий эксплуатации.
Системы нагрева горячей водой, термомаслом, паром и электричеством имеют различные требования к инфраструктуре, характеристики регулирования температуры и последствия для технического обслуживания.
Электрический нагрев может упростить установку в некоторых мастерских, тогда как системы с термомаслом могут подходить фабрикам, эксплуатирующим несколько нагреваемых машин или работающим при более высоких температурах.
Покупателям следует запрашивать информацию о зонах нагрева, равномерности температуры, расположении датчиков, теплоизоляции, времени разогрева и точности управления.
Неравномерная температура плит может привести к нестабильному отверждению, особенно при прессовании крупных декоративных поверхностей или использовании клеёв с узким технологическим диапазоном.
Стабильность температуры становится важнее, когда горячий пресс для древесины с подвижной плитой работает в несколько смен с частой сменой продукции.
Спросите поставщика, как настройки температуры, ступени давления, времена выдержки и положения плит сохраняются и вызываются системой управления.
Управление на основе рецептов может сократить ошибки настройки и помочь операторам повторять проверенные процессы при переходе между форматами панелей или типами материалов.
Энергопотребление следует рассматривать с учётом ожидаемого годового количества рабочих часов, включая потери в режиме ожидания и возможности рекуперации тепла при их наличии.
Более низкая цена покупки может быть менее привлекательной, если неэффективный нагрев, более медленный разогрев или слабое управление создают долгосрочные эксплуатационные затраты.
Составьте спецификацию на закупку, по которой поставщики смогут подготовить чёткие предложения
Подробная спецификация на закупку снижает неоднозначность и облегчает сравнение предложений разных производителей, моделей и конфигураций оборудования.
Укажите максимальную длину, ширину и готовую толщину панели, максимальную высоту загруженного пакета и требуемый ход раскрытия в измеримых единицах.
Включите материалы панелей, клеевые системы, целевую температуру, требуемое удельное давление, ожидаемый ежедневный выпуск и обычный сменный режим работы.
Опишите, является ли загрузка ручной, с роликовой поддержкой, с вакуумной поддержкой или автоматизированной, поскольку каждый метод изменяет требование к полезному раскрытию.
Укажите требуемые скорости перемещения плит, программируемые положения, язык управления, электрические стандарты, требования безопасности и доступные подключения к коммуникациям.
Запросите чертежи машины с указанием высоты при полном открытии, сервисного доступа, нагрузок на фундамент, расположения гидравлического агрегата и рекомендуемых монтажных зазоров.
Поставщики должны отдельно указывать стандартные функции и дополнительное оборудование, чтобы отделы закупок могли сравнивать полную поставляемую функциональность, а не базовые цены.
Полезные опции могут включать загрузочные столы, автоматическое позиционирование панелей, регистрацию давления, регистрацию температуры, системы проставок и удалённую диагностическую поддержку.
При международных закупках проверяйте документацию, экспортную упаковку, объём пусконаладочных работ, доступность запасных частей, гарантийные условия и порядок послепродажного обслуживания.
Qingdao Zhongding Machinery Co., Ltd. может поддержать покупателей конфигурациями деревообрабатывающих прессов, соответствующими практическим требованиям производства панелей и условиям эксплуатации.
Раннее техническое обсуждение помогает обеспечить совместную работу хода плит, нагрева, давления и систем обработки как единого производительного решения для прессования.
Вопросы, которые отделы закупок должны задать перед заказом
Перед выбором поставщика спросите, какой максимальный загруженный пакет может принять предложенное раскрытие в нормальных и безопасных условиях производства.
Запросите чёткое объяснение различия между максимальным теоретическим раскрытием и раскрытием, которое остаётся практичным при наличии ограждений и загрузочного оборудования.
Запрашивайте примеры применения с аналогичными размерами панелей, материалами, клеевыми системами и объёмами производства, когда такие сведения доступны.
Подтвердите, как машина сохраняет параллельность плит на всём протяжении хода и требуются ли процедуры регулировки при регулярном техническом обслуживании.
Определите ожидаемую длительность цикла для каждого основного семейства продукции, включая движения загрузки и выгрузки, а не сосредотачиваясь только на времени выдержки.
Спросите, что происходит при неожиданном изменении толщины панели и предусматривает ли система управления ограничения давления, ограничения хода или защиту рецептов.
Уточните рекомендуемое профилактическое обслуживание гидравлических цилиндров, уплотнений, направляющих, контуров нагрева, температурных датчиков и компонентов электрического управления.
Проверьте перечень запасных частей и определите критически важные позиции, которые следует иметь на местном складе, чтобы избежать длительных простоев после пусконаладки.
Наконец, оцените сервисные возможности как часть совокупной стоимости владения, особенно для прессов, обеспечивающих графики производства мебели, ориентированной на экспорт.
Поставщик, понимающий полный процесс, может помочь покупателям избежать приобретения технически соответствующей машины, которая окажется неудобной в ежедневной эксплуатации.
Заключение: выбирайте полезный зазор, поддерживающий производительное прессование
Сопоставление хода раскрытия с толщиной панели означает оценку всего загруженного пакета, процесса обработки, производственной номенклатуры и плана будущей производительности.
Правильно выбранный горячий пресс для древесины с подвижной плитой обеспечивает достаточно места для безопасной и эффективной загрузки, избегая при этом излишнего хода, затрат и требований к установке.
Отделы закупок должны оценивать раскрытие наряду с давлением, параллельностью плит, характеристиками нагрева, системами управления, оборудованием для обработки и сервисной поддержкой.
Преобразуя фактические требования к заготовкам в чёткую техническую спецификацию, покупатели могут точно сравнивать поставщиков и выбирать оборудование, обеспечивающее долгосрочную производственную ценность.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.