


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Горячие прессы для древесины с водяным нагревом: сравнение энергозатрат и скорости нагрева
Деревообрабатывающий пресс с водяным нагревом часто оценивают только по счетам за электроэнергию или топливо, однако результат покупки определяется более широким комплексом затрат: источником энергии, потерями при передаче тепла, графиком разогрева, загрузкой пресса, стабильностью температуры и стоимостью поддержания доступности тепла между производственными циклами. горячий пресс для древесины с нагревом горячей водой может быть экономически выгодным, если на предприятии уже используются котел, контур термального масла, система рекуперации тепла или централизованная сеть горячего водоснабжения. Его главное преимущество обычно заключается в стабильной температуре плит при непрерывном производстве, а не в максимально быстром цикле запуска из холодного состояния.
Сравнение следует начинать с требуемого производственного режима. Пресс, работающий в течение длительных смен, имеет иной профиль энергопотребления, чем оборудование для периодического шпонирования, ламинирования панелей малыми партиями, сборки дверей или ремонтных работ. Водяное отопление постепенно аккумулирует и передает тепло через плиты пресса. Это может снизить пиковую электрическую нагрузку и обеспечить более предсказуемую тепловую нагрузку, однако также означает, что планирование разогрева имеет важное значение. Система, экономичная при непрерывной эксплуатации, может стать неэффективной при многократном нагреве для коротких нерегулярных работ.
Стоимость энергии — это расчет всей системы
Сам пресс является лишь одной частью системы нагрева. Энергия поступает через котел или источник тепла, проходит по подающим трубопроводам, при необходимости через шланги или поворотные соединения, циркулирует по каналам плит и в итоге возвращается по обратной линии. Каждый этап влияет на стоимость одного производительного часа прессования.
Плиты с электрическим нагревом преобразуют покупную электроэнергию непосредственно в оборудовании. Такая схема механически проста и может быстро достигать рабочей температуры на небольших прессах, особенно если нагреватели разделены на независимо управляемые зоны. Затраты здесь прямые: при высоких тарифах на электроэнергию каждая поддерживаемая температура плит отражается в электропотреблении станка. Электрические системы также могут создавать высокую пиковую нагрузку, когда несколько прессов начинают нагреваться одновременно.
Прессы с паровым нагревом эффективно передают тепло там, где пар уже вырабатывается для других производственных процессов. Пар переносит значительное количество энергии и может быстро нагревать массивные плиты. Однако паровые системы требуют отвода конденсата, конденсатоотводчиков, регулирования давления, обслуживания трубопроводов и контроля качества воды. Паровой пресс, теряющий тепло через негерметичные клапаны, неисправные конденсатоотводчики или плохо изолированные трубопроводы, может выглядеть как оборудование с проблемой плит, хотя фактическая причина находится в распределительной сети.
Системы с термальным маслом распространены там, где требуются более высокие рабочие температуры или очень равномерная теплопередача. Они способны обеспечивать высокую тепловую стабильность, но контур обычно включает отдельный нагреватель, расширительное оборудование, насосы, контроль состояния теплоносителя и более требовательный режим обслуживания. Первоначальные затраты на монтаж и обязанности по управлению теплоносителем следует включать в сравнение капитальных затрат, а не относить только к бюджету пресса.
Системы горячего водоснабжения во многих конфигурациях работают при более низких температурах, чем пар или термальное масло, поэтому их экономичность в значительной мере зависит от целевой температуры прессования. Они хорошо подходят для процессов, не требующих экстремальных температур плит и выигрывающих от стабильной умеренной подачи тепла. Когда горячая вода вырабатывается эффективным центральным оборудованием, за счет рекуперированного технологического тепла или источником с выгодной стоимостью топлива, пресс может работать с более низкими предельными энергозатратами, чем при прямом электрическом нагреве. Если источник горячей воды необходимо устанавливать только для одного редко используемого пресса, это преимущество может исчезнуть после учета трубопроводов, насосов, систем управления, изоляции и пусконаладки.
Время разогрева требует более точного определения
«Время разогрева» часто понимают как время от включения питания до достижения температуры, отображаемой контроллером. Для производственного планирования этого недостаточно. Пресс готов к работе только тогда, когда поверхность плит, внутренний контур теплопередачи, верхняя и нижняя плиты, а также реакция датчиков управления достигли состояния, достаточно стабильного для предполагаемого клея и толщины материала.
Водяной контур может показывать быстрое повышение температуры обратной линии до того, как вся масса плит выровняется по температуре. Если начать прессование в этот момент, первые панели могут получить недостаточно тепла у краев плит или в участках с более медленным потоком. Результатом могут стать более длительное время отверждения, нестабильное формирование клеевого соединения, пузыри шпона или необходимость удерживать панели в прессе дольше, чем предполагает номинальный цикл. В этом случае энергетическая система выглядит недорогой в расчете на час, тогда как производительность незаметно снижается.
Масса плит имеет значение. Толстые стальные плиты поглощают больше энергии при запуске, но после стабилизации лучше противостоят температурным колебаниям. Легкие плиты реагируют быстрее, хотя на них сильнее влияют холодные заготовки, частое открывание и быстрые изменения загрузки. Ни одна из этих характеристик не является автоматически лучшей. Большие панели, толстые ламинаты и длительные циклы прессования обычно требуют тепловой стабильности. Для короткоциклового производства с частой сменой изделий важнее скорость реакции и точное зональное регулирование.
Температура подаваемой воды устанавливает физический предел. Тепло передается от более горячей воды к плите, а затем от плиты к древесной заготовке. Если температура подачи лишь немного выше требуемой настройки температуры плиты, система будет медленно приближаться к заданному значению и может с трудом восстанавливаться после загрузки холодного материала в пресс. Увеличение расхода воды при недостаточной разнице температур улучшает циркуляцию, но не может создать недостающую тепловую мощность. И наоборот, очень горячая подаваемая вода в сочетании с плохим управлением может вызвать превышение заданной температуры, особенно после простоя пресса без нагрузки, отводящей тепло.
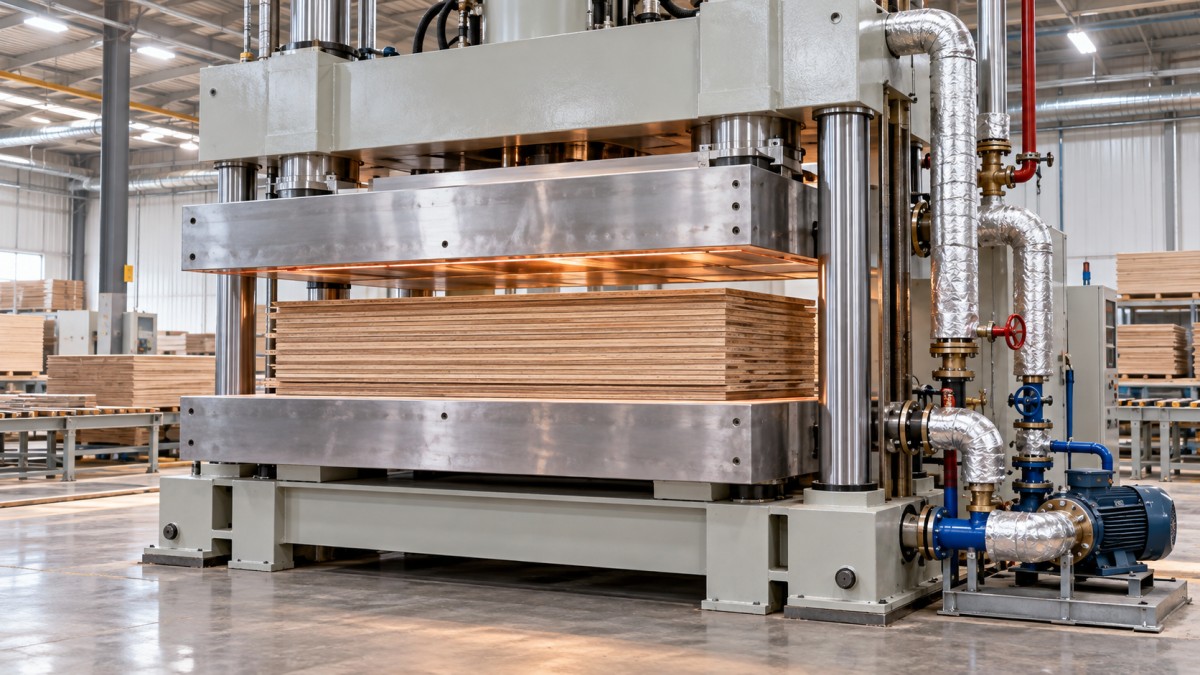
Полезным испытанием при пусконаладке является не просто запись разогрева пустого пресса. Необходимо регистрировать температуры плит в нескольких точках во время разогрева, а затем проводить измерения после загрузки типовых панелей и после нескольких производственных циклов. Сравнение должно включать поведение верхней и нижней плит. Неравномерный нагрев противоположных плит может изменить условия клеевого шва, даже если контроллер показывает одинаковую номинальную температуру для обеих.
Где горячая вода показывает хорошие результаты
Прессы с водяным нагревом лучше всего подходят там, где технологические температуры совместимы с имеющимся водяным контуром и пресс остается активным достаточно большую часть смены, чтобы компенсировать энергозатраты на разогрев. Прессование шпона, ламинирование панелей, сборка мебельных компонентов и аналогичные операции со средними температурами могут выиграть от стабильного тепла хорошо спроектированного водяного контура. Система становится еще более привлекательной, когда источник тепла также обеспечивает сушку, отопление помещений, процессы очистки или другие тепловые нагрузки, поскольку затраты на генерацию и обслуживание распределяются, а не относятся полностью на одну машину.
Стабильный источник тепла также сокращает необходимость многократного включения мощных электрических блоков нагревателей. Это может упростить планирование электроснабжения объекта при ограниченной установленной мощности. Не следует считать, что водяное отопление исключает электрические затраты: циркуляционные насосы, регулирующие клапаны, приборы контроля температуры и, возможно, вентилятор или горелка котла также потребляют электроэнергию. Их потребление часто невелико по сравнению с нагревом плит, однако его следует учитывать в модели эксплуатационных затрат.
Производственный график оказывает непропорционально большое влияние. Пресс, нагретый перед полной сменой и поддерживаемый в контролируемом диапазоне ожидания, может потреблять меньше общей энергии, чем пресс, которому позволяют полностью остывать между заданиями с небольшими интервалами. Обратное может быть верно, когда перерыв достаточно долгий, чтобы потери в режиме ожидания превысили энергию, необходимую для повторного нагрева. Правильная политика режима ожидания определяется измеренным характером охлаждения, ожидаемым временем следующего использования, качеством изоляции и стоимостью источника тепла. Фиксированное правило вроде «всегда оставлять включенным» или «всегда выключать» редко можно обоснованно применить.
Условия, ослабляющие экономическую целесообразность
Длинные распределительные линии являются распространенным источником разочарований. Удаленный пресс, питаемый через неизолированные или плохо изолированные трубопроводы, теряет тепло до его поступления к плите. Получающаяся низкая температура обратной линии может быть ошибочно принята за эффективный отбор тепла, хотя фактическая причина заключается в теплопотерях в здании. Изоляция труб, изоляция клапанов и правильно подобранные размеры линий являются практическими средствами контроля затрат, а не декоративными деталями монтажа.
Недостаточно мощные насосы создают еще одно вводящее в заблуждение условие. Вода может поступать к прессу при правильной температуре, но недостаточный расход препятствует равномерному распределению по каналам плит. Датчики управления рядом со входом могут показывать удовлетворительные значения, в то время как удаленные участки отстают. Слишком мощные насосы создают собственные потери из-за избыточного потребления электроэнергии, шума, риска эрозии и нестабильной работы клапанов. Необходимый расход должен определяться конструкцией контура плит, потерями давления, разностью температур воды и количеством одновременно работающих прессов.
Качеству воды следует уделить внимание до монтажа. Накипь, продукты коррозии и взвешенные загрязнения сужают узкие каналы и снижают теплопередачу. В результате для достижения того же состояния плит процессу может потребоваться более высокая температура подачи или более длительный период разогрева. Фильтры защищают насосы и клапаны, но для них необходимо предусмотреть доступное размещение и регламент обслуживания. Обработка воды в замкнутом контуре, фильтрация при необходимости и удаление воздуха уменьшают вероятность проблем с циркуляцией, которые впоследствии могут выглядеть как дефект пресса.
Периодическая эксплуатация — другое существенное ограничение. Короткий цикл прессования не означает автоматически короткую потребность в нагреве. Если для кратковременной работы плиту необходимо нагреть от температуры окружающей среды, а затем дать ей остыть, тепловая масса может определять основные энергозатраты. Прямой электрический нагрев может быть практичнее для разовых работ, когда быстрый локальный запуск оправдывает более высокую удельную стоимость энергии. Поэтому в сравнении следует использовать годовое количество часов при рабочей температуре, а не только цену энергии за киловатт-час или единицу топлива.
Сравнение затрат без ложной точности
Надежная оценка разделяет единовременные затраты, постоянные годовые затраты и переменные производственные затраты. Коммерческое предложение на оборудование — лишь отправная точка. Монтаж может включать подключение источника тепла, подающий и обратный трубопроводы, изолированные клапаны, циркуляционный насос, расширительное оборудование, системы управления, предохранительные устройства, электропитание вспомогательного оборудования, фундаменты и время пусконаладки. Существующую инфраструктуру следует оценивать с точки зрения резервной тепловой мощности при требуемой температуре подачи, а не только по наличию расположенной рядом трубы.
Переменные затраты следует оценивать исходя из тепла, необходимого для доведения плит до рабочей температуры, тепла, теряемого в режиме ожидания, тепла, передаваемого каждой сборке панели, а также эффективности генерации и доставки этого тепла. Влажность панели имеет значение, поскольку вода в материале поглощает значительное количество энергии. Холодные заготовки, хранящиеся в неотапливаемой зоне, могут увеличить время восстановления температуры и затруднить оценку работы системы нагрева. Порода шпона, материал основы, толщина панели, тип клея, расход клея и время закрытия пресса также влияют на фактическую тепловую нагрузку.
Время цикла не следует преобразовывать в экономию до подтверждения качества склеивания и плоскостности панели при заданных температуре и давлении. Сокращение времени выдержки из-за того, что контроллер быстрее достигает заданного значения, может привести к дорогостоящим дефектам на последующих этапах. Расслоение, отпечатывание текстуры, вздутия или повреждение поверхности могут проявиться после механической обработки, отделки или изменения влажности, когда первоначальное сокращение нагрева уже трудно выявить.
Для сравнения, способного выдержать проверку, используйте одинаковые ассортимент изделий и сменный режим для каждого варианта. Регистрируйте разогрев от определенного начального состояния, восстановление после типовых нагрузок, потребление в режиме ожидания, среднее время открытого состояния пресса и фактическую продолжительность выдержки под давлением. Учитывайте ожидаемые остановки на техническое обслуживание: доступ к электрическим нагревателям отличается от обслуживания клапанов, насосов, шлангов и циркуляционного контура. Нет необходимости сводить эти параметры к одному предположительному числу. Прозрачный диапазон, основанный на известных условиях эксплуатации, полезнее, чем кажущаяся точной оценка, построенная на непроверенных предположениях.
Детали монтажа, влияющие на долгосрочную производительность
Подающие и обратные соединения должны позволять заполнять контур плит, удалять из него воздух, изолировать, сливать и обслуживать его без необходимости сливать весь контур предприятия. Воздушные карманы снижают эффективный расход и часто вызывают неравномерные температурные профили, меняющиеся изо дня в день. Контрольно-измерительные приборы, установленные только на котле, имеют ограниченную диагностическую ценность; показания температуры и давления возле пресса позволяют определить, получает ли машина запланированные условия.
Гибкие шланги должны выдерживать перемещение, температуру, давление и прокладку без трения о рамы пресса или зоны защемления. В конструкциях с подвижной плитой длину шланга и радиус изгиба необходимо учитывать по всей длине хода открытия. Шланг, который выдерживает монтаж, но постоянно изгибается за пределами предусмотренной траектории, впоследствии приведет к незапланированным простоям. Запорные клапаны и доступные разъемные соединения сокращают время обслуживания при условии, что они не создают чрезмерного сопротивления в контуре.
Регулирование температуры также должно отражать технологический процесс, а не удобство расположения одного датчика. Раздельный контроль верхней и нижней плит ценен, когда качество продукции чувствительно к несимметричному нагреву. Периодические проверки поверхности в центре и у краев дают независимое представление о фактическом состоянии плит. Если измеренная температура поверхности постоянно отличается от показаний контроллера, корректировка должна быть направлена на расположение датчика, циркуляцию или теплопередачу до изменения производственных настроек.
Наиболее обоснованным является выбор, соответствующий доступному источнику тепла, требуемой температуре плит, ожидаемому времени работы и ритму производства. Водяное отопление окупается при стабильной загрузке и дисциплинированном монтаже. При отсутствии этих условий более быстро реагирующий или более автономный способ нагрева может обеспечить меньшую совокупную стоимость, несмотря на менее выгодный тариф на энергию.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.