


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как оценить поставщика оборудования для обработки массива древесины с помощью пробных испытаний
Безупречно оформленное коммерческое предложение не доказывает, что деревообрабатывающий станок будет выдерживать размеры, контролировать вырывы волокон или поддерживать производительность на вашем производстве. Полезное испытание образцов должно подтвердить, что приемлемые детали можно выпускать с устойчивой производительностью, используя древесину, соответствующую вашему фактическому сырью, а не просто изготовить несколько привлекательных изделий в тщательно подобранных условиях.
Наиболее убедительные доказательства сочетают измеримые результаты с прослеживаемым объяснением того, как они были достигнуты. Оценивая поставщика оборудования для обработки массива древесины, проверяйте как производительность станка, так и способность поставщика подобрать настройки, объяснить дефекты, повторить результаты и зафиксировать испытанную конфигурацию.
Определите требования к качественной детали
Начните с чертежа компонента и следующей операции в производственном процессе, а не с рекламных характеристик станка. Для строганой доски, предназначенной для склеивания по кромке, важны подходящая прямолинейность и подготовка стыка. Для профильной мебельной детали могут иметь значение стабильность профиля, чистота кромок и минимальный объем шлифования. Для соединения «шип-паз» необходимо задать посадку сопрягаемых деталей, а не просто установить допустимые размеры каждой детали по отдельности.
До отправки образцов преобразуйте эти требования в письменные критерии приемки. Укажите готовые размеры, допуски, базовые поверхности, места контроля и допустимые дефекты поверхности. Если важен внешний вид, согласуйте эталонные образцы или фотографии с масштабной линейкой и равномерным освещением. Формулировки вроде «гладкая поверхность» или «высокая точность» оставляют слишком много возможностей для разногласий.
Разделяйте дефекты, делающие деталь непригодной, и те, которые требуют дополнительной обработки. Небольшой след обработки, исчезающий при уже запланированном шлифовании, отличается по затратам от вырыва волокон, требующего интенсивного шлифования или приводящего к браку. Испытание должно показать, подходит ли станок для предполагаемого процесса, а не способен ли он обеспечить излишне строгую выставочную отделку.
Используйте древесину, которая позволит выявить ограничения станка
Испытание на прямослойной однородной заготовке может дать базовый результат, но не покажет производительность на всем диапазоне материалов, используемых в обычной работе. Выбирайте образцы, представляющие как типичное производство, так и более сложный материал, который действительно планируется обрабатывать.
Зафиксируйте породу древесины, размеры заготовок, показания влажности, видимые дефекты, особенности направления волокон и предшествующую обработку. Учитывайте соответствующие колебания ширины, толщины и длины. Если в вашем производстве встречаются встречное направление волокон, узкие детали или длинные доски, включите эти характеристики в испытание — при условии, что они укладываются в заявленные рабочие пределы станка.
Особое внимание уделите состоянию древесины по влажности. Различия между состоянием древесины во время испытания и в ходе производства могут повлиять на размеры, деформацию и характер резания. При необходимости укажите метод измерения и настройки прибора. Если образцы отправляются транспортной компанией, осмотрите их и зафиксируйте состояние после получения, а не исходите из предположения, что при перевозке оно не изменилось.
Заранее согласуйте порядок учета исходных дефектов. Трещина, уже имевшаяся в заготовке, не должна автоматически считаться дефектом обработки, однако исключение всех сложных деталей после прогона исказит результат. Заранее пометьте заготовки или сфотографируйте их, а отбракованные детали сохраните для осмотра.
Количество образцов должно позволять сделать несколько наблюдений: при первоначальной наладке, во время длительного прогона, при повторных измерениях и после перезапуска или переналадки. Универсального количества досок, которое доказывало бы производительность, не существует. Несколько деталей не подтверждают стабильность при длительной работе, а короткое испытание не может обосновать заявления о сроке службы инструмента или интервалах технического обслуживания.
Обеспечьте прослеживаемость конфигурации, использованной для демонстрации
Хороший результат мало что значит, если станок, указанный в предложении, существенно отличается от демонстрационного. До испытания запросите запись о конфигурации с указанием модели, рабочей вместимости, двигателей, расположения шпинделей, системы подачи, средств закрепления заготовки, функций управления и соответствующих опций.
Инструмент имеет особое значение. Зафиксируйте тип фрезы, диаметр, геометрию режущей части, количество режущих кромок и состояние инструмента. Уточните, включен ли инструмент в коммерческое предложение. Высококачественная фрезерная головка или специальное приспособление для конкретной операции могут быть обоснованным решением, однако их стоимость и требования к замене необходимо учитывать при сравнении коммерческих предложений.
Зафиксируйте также рабочие настройки: частоту вращения шпинделя, скорость подачи, глубину резания, припуск заготовки, количество проходов, а также давление или настройки зажима, если это применимо. Укажите системы аспирации и подачи сжатого воздуха, необходимые для испытанной операции. Эти условия помогут понять, можно ли воспроизвести результат на месте установки.
Различия в конфигурации не обязательно являются основанием для отказа от поставщика. Однако для любого различия, влияющего на производительность, требуется либо обоснованная техническая оценка, либо повторное испытание на предложенной конфигурации. Заверение, что заказанный станок будет работать «так же или лучше», не является доказательством.
Наблюдайте за ходом работы, а не только за готовыми образцами
Разделите наладку и производство. Дайте поставщику возможность установить рабочий процесс, а затем согласуйте момент начала измеряемого прогона. Отдельно зафиксируйте время наладки, включая регулировки, замену инструмента и отбракованные наладочные детали. Это позволит не скрыть потери на наладке и в то же время не считать первоначальную настройку показателем установившейся производительности.
Во время измеряемого прогона учитывайте каждую заготовку, поступающую в процесс. Регистрируйте остановки, проблемы с подачей, регулировки, доработку и бракованные детали. Если оператор меняет настройки, сохраните результаты до изменения и укажите новые рабочие условия. Иначе партия, выглядящая успешной, может оказаться результатом объединения нескольких несовместимых вариантов процесса.
Осмотрите детали, взятые в начале, середине и конце прогона. Отбирайте их по заранее согласованному методу, а не позволяйте выбирать для осмотра только лучшие образцы. Пометьте каждую деталь, чтобы ее измерения можно было связать с ее местом в прогоне и использованными настройками.
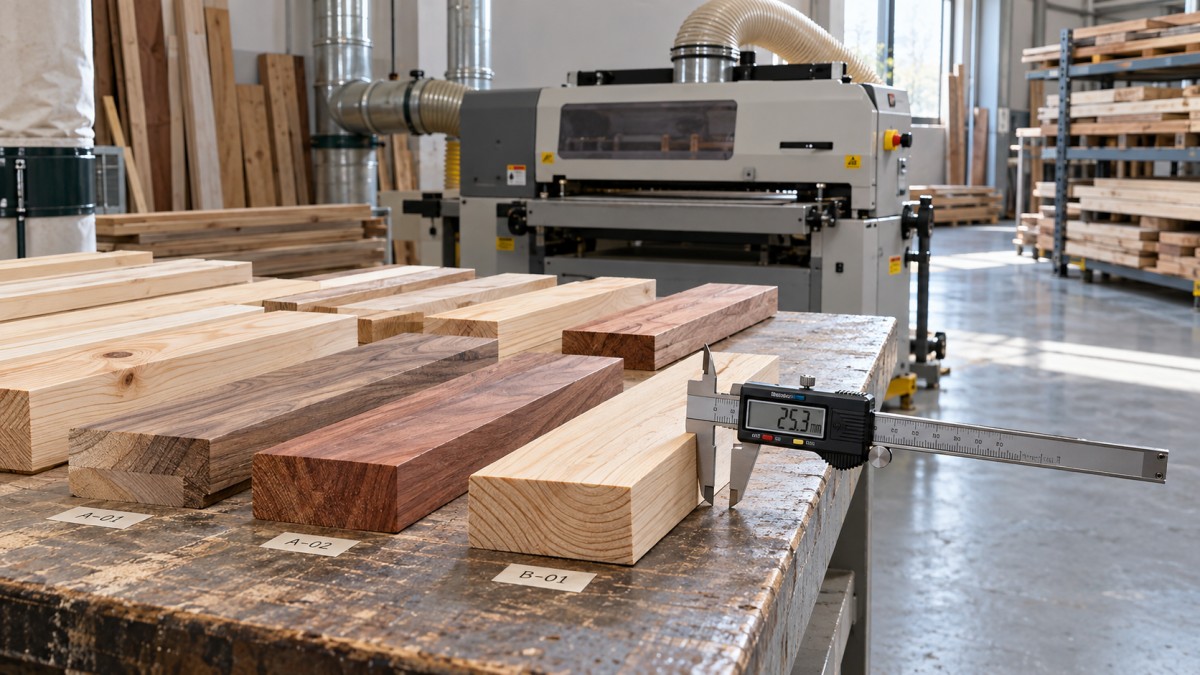
Если присутствовать на испытании невозможно, запросите испытание под независимым наблюдением или непрерывную видеозапись, на которой видны идентификация образцов, настройки, работа станка и измерения. Смонтированные ролики и фотографии готовых деталей могут служить дополнительными материалами, но не заменяют прослеживаемый протокол испытания. Если качество поверхности или посадку соединения нельзя надежно оценить на экране, сохраните маркированные физические образцы.
На протяжении всего испытания необходимо соблюдать требования безопасности. Защитные ограждения, аспирацию, закрепление заготовок и защитные функции следует использовать по назначению. Производительность, достигнутая обходом защитных устройств или небезопасными приемами работы, не может служить обоснованным ориентиром для закупки.
Оценивайте выход годной продукции, а не только заявленную скорость
Скорость подачи — лишь один из факторов производительности. Важен выход годных деталей за согласованный период с учетом обычных задержек, характерных для процесса.
Используйте подходящие средства контроля и согласованный метод измерения. Одних штангенциркулей может быть недостаточно для проверки прямолинейности, плоскостности, перпендикулярности или соответствия профиля. В зависимости от детали для контроля могут потребоваться базовая поверхность, угольник, профильный шаблон или проверка сопрягаемой деталью. Неопределенность измерений должна быть достаточно мала относительно указанного допуска, чтобы результат имел смысл.
При обработке массива древесины определите, когда проводить измерения и как хранить образцы перед последующей проверкой. Изменение геометрии после обработки может быть вызвано изменением влажности или снятием внутренних напряжений; его не следует автоматически приписывать неточности станка. Немедленные измерения и последующие наблюдения отвечают на разные вопросы, поэтому их следует различать.
Сравнивайте полные технологические маршруты. Если один поставщик обеспечивает требуемую чистоту за один проход, а другому нужны два, зафиксируйте дополнительные затраты на перемещение, труд и незавершенное производство. В то же время меньшая скорость подачи может оказаться коммерчески выгоднее, если она обеспечивает больше годных деталей и требует меньше шлифования. Сравнение должно учитывать стоимость готовой детали, а не только скорость станка.
Проверьте, как поставщик реагирует на неудовлетворительные результаты
Неудачный образец может дать полезную информацию, если поставщик проводит систематический анализ. Важно отличать обоснованную, воспроизводимую корректировку от незарегистрированной настройки, после которой деталь просто выглядит лучше.
Например, вырыв волокон может быть связан с направлением волокон, состоянием фрезы, геометрией режущей части, величиной снимаемого слоя или настройками подачи. Разброс размеров может зависеть от исходной базовой поверхности, стабильности подачи, закрепления заготовки или регулировки станка. Надежный поставщик укажет вероятные причины, проверит их и покажет, что именно изменилось. Простое увеличение припуска на шлифование лишь переносит проблему на следующий этап.
Попросите поставщика повторить скорректированный процесс на дополнительных образцах, представляющих типичный материал. Если переналадки имеют значение, включите возврат к исходной детали после другой переналадки. Это позволит проверить, могут ли станок и задокументированная процедура восстановить установленный результат, а не только то, способен ли один специалист добиться его однократно.
Обратите внимание на то, насколько четко поставщик фиксирует и сообщает информацию о процессе. Может ли он предоставить пригодную для работы карту настроек? Может ли объяснить ограничения по диапазону испытанных материалов? Сможет ли другой оператор с соответствующей подготовкой следовать процедуре? Зависимость от незадокументированных регулировок создает риск при вводе оборудования в эксплуатацию, даже если демонстрационные детали соответствуют требованиям.
Заявления о долгосрочной надежности требуют отдельных доказательств. Испытание образцов может выявить немедленную нестабильность и помочь оценить производительность, но оно не доказывает срок службы в течение нескольких лет, наличие запасных частей или сроки реагирования. Эти вопросы необходимо отдельно проверять в договоре и в ходе проверки поставщика.
Закрепите результаты испытания в обязательных условиях закупки
По итогам испытания составьте совместно подтвержденный отчет, связывающий материал, конфигурацию станка, настройки, результаты измерений и сохраненные образцы. Отдельно укажите продемонстрированные результаты, нерешенные вопросы и заявления, которые не проверялись.
Классифицируйте отклонения по их влиянию на производство. Невозможность обеспечить критически важный размер соединения — не то же самое, что косметический дефект, устранимый в рамках запланированной отделки. Если приемка зависит от замены инструмента, программного обеспечения или механических узлов, укажите соответствующую модификацию и потребуйте подтверждающие данные, прежде чем считать вопрос закрытым.
В договоре купли-продажи укажите согласованную конфигурацию и определите порядок проверки производительности перед отгрузкой и после установки. Укажите испытательный материал, необходимые инженерные коммуникации, метод контроля, обязанности сторон и меры, если согласованные критерии не будут выполнены. Проверка при установке также должна подтвердить, что условия на месте позволяют воспроизвести результат испытания.
Не считайте успешное испытание резанием доказательством соответствия требованиям безопасности рынка страны назначения. Необходимую документацию, защитные меры, инструкции и применимые требования к подтверждению соответствия необходимо отдельно проверить для поставляемого станка.
Обоснованный выбор опирается на четкую цепочку: репрезентативная древесина, контролируемая работа, прослеживаемые измерения, воспроизводимые результаты и условия закупки, закрепляющие продемонстрированные возможности. Внешний вид самого удачного образца гораздо менее важен, чем способность поставщика объяснить и надежно воспроизвести процесс, благодаря которому он был изготовлен.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.