

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Комбинированные и отдельные деревообрабатывающие станки для небольших мастерских
Комбинированные и отдельные деревообрабатывающие станки для небольших мастерских
Для небольшой мастерской выбор между комбинированными и отдельными деревообрабатывающими станками — это решение о покупке, которое влияет на занимаемую площадь, рабочий процесс и долгосрочные эксплуатационные расходы. При выборе станков для деревообработки покупателям следует учитывать не только цену покупки, но и время переналадки, производительность, доступ для обслуживания и поддержку поставщика.
Комбинированные станки помогают сэкономить ценное пространство, тогда как отдельное оборудование может лучше подходить для одновременного выполнения операций и будущего расширения. Ни один из вариантов не является автоматически более экономичным. Оптимальный выбор зависит от того, как материал перемещается по мастерской, скольким сотрудникам требуется доступ к оборудованию и какие операции уже замедляют производство.
Какие именно операции объединены?
Комбинированный деревообрабатывающий станок объединяет несколько функций в одном агрегате. В зависимости от конфигурации это могут быть пиление, фугование, рейсмусование, фрезерование на шпинделе или долбление. Некоторые функции используют общие столы, приводы, органы управления или рабочее пространство; другие остаются более независимыми. Точная компоновка важнее количества заявленных функций.
Отдельные станки представляют собой самостоятельные агрегаты для отдельных операций, хотя фуговально-рейсмусовый станок сам по себе является распространённым сочетанием двух функций. На практике выбор не всегда сводится к одному многофункциональному станку или полностью раздельной производственной линии. Многие небольшие мастерские используют смешанную конфигурацию.
Прежде чем сравнивать коммерческие предложения, запросите подробное описание конфигурации: какие функции включены, какие принадлежности предлагаются отдельно, что необходимо переставлять между операциями и допускается ли одновременное использование. Не следует предполагать, что отдельные двигатели означают, будто несколько операторов могут безопасно работать на станке одновременно.
Площадь: сравнивайте рабочие зоны, а не габариты станков
Даже компактному станку может требоваться значительное рабочее пространство. Для длинных заготовок нужны зоны подачи и выхода. Подвижным столам требуется место для перемещения. Операторам необходим доступ к органам управления, защитным ограждениям, подключениям аспирации и точкам обслуживания. Габариты на чертеже продавца редко отражают всю рабочую зону.
Комбинированное оборудование часто позволяет сократить количество дублирующих оснований и столов, поэтому оно привлекательно при ограниченной площади. Однако его расположение должно подходить для всех включённых операций. Место, удобное для рейсмусования, может оказаться неудобным для работы с крупной панелью на пильном станке.
Отдельное оборудование занимает больше постоянного пространства, но даёт больше свободы при размещении станков с учётом фактической последовательности производства. Фуговальный и рейсмусовый станки можно поставить рядом с местом хранения древесины, а пильный станок — в отдельной зоне сборки.
Полезный план расстановки должен показывать максимальную заготовку, регулярно обрабатываемую в мастерской, положения операторов, временное хранение материалов и доступ для обслуживания, а не только прямоугольники, обозначающие станки. Проверьте, не перекрывает ли одна операция дверной проём или доступ к другому рабочему месту.
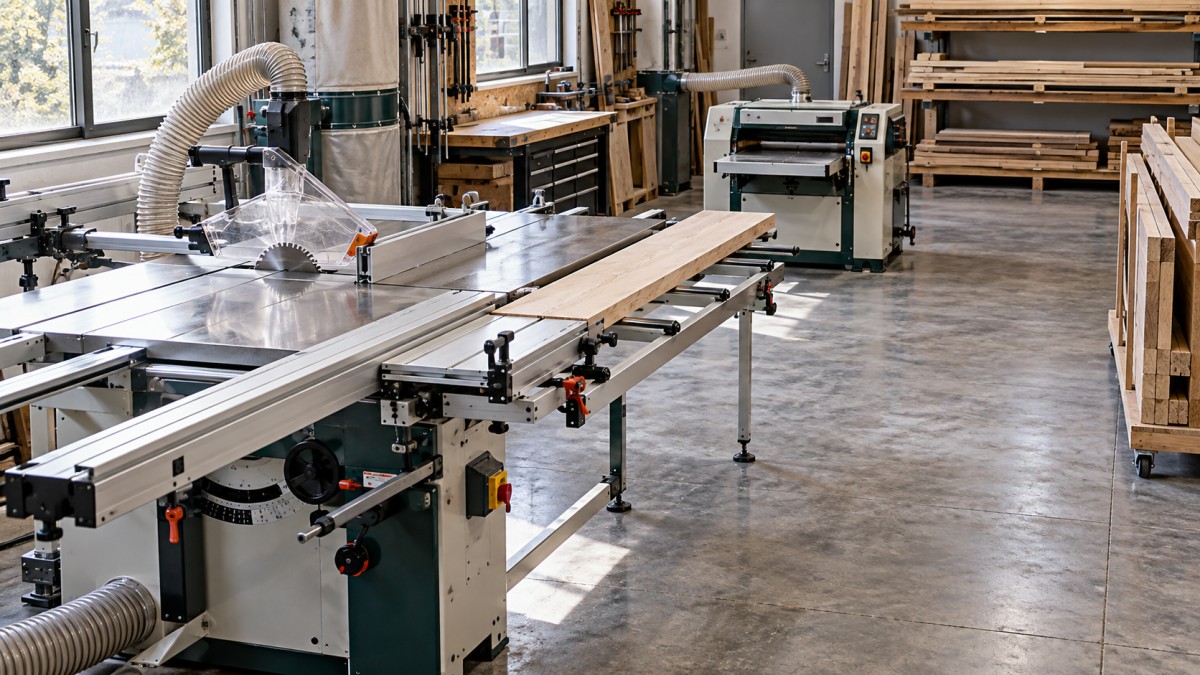
Также проследите, как материал разворачивают и перемещают. Экономия площади не так ценна, если сотрудникам приходится многократно переносить тяжёлые доски вокруг одного и того же станка или отодвигать готовые детали.
Время переналадки может быть важнее скорости резания
Многофункциональный станок может хорошо выполнять каждую операцию, но при этом нарушать ход рабочего дня. Переключение функций может включать подъём столов, перестановку упоров, смену подключений аспирации, установку защитных приспособлений и проверку настроек. Последовательность действий зависит от модели, поэтому общего заявления о «быстрой переналадке» недостаточно.
Рассмотрим мастерскую, производящую двери из массива. Если один оператор строгает всю партию на фуговальном станке, затем обрабатывает её на рейсмусовом и после этого переходит к раскрою и профилированию, комбинированный станок может хорошо соответствовать этому процессу. Если же детали регулярно возвращаются для небольших исправлений, частые переналадки будут сильнее мешать работе.
Количество сотрудников меняет расчёты. При одном операторе отдельные станки не обязательно обеспечат больший выпуск; их преимущество может заключаться лишь в том, что настройки остаются готовыми. Несколько операторов могут выполнять предварительную обработку, раскрой по размеру и профилирование параллельно на отдельных станках — при условии, что это позволяют подача материала и производительность аспирации.
Попросите провести демонстрацию по ожидаемой вами последовательности работ, а не ограничиваться отдельным испытанием резания. Наблюдайте за полным переходом между функциями, включая безопасное выключение и проверку. Затем оцените ежедневные затраты времени:
Ежедневное время переналадки = количество смен функций в день × среднее фактическое время переналадки.
Для расчёта используйте собственный состав заказов. Демонстрация с заранее подготовленной оснасткой может занизить время, необходимое при обычном производстве.
Подбирайте производительность под выполняемые работы, а не по числу функций
Обозначение «пятифункциональный станок» мало говорит о том, подходит ли оборудование для конкретного портфеля заказов. Одно из включённых назначений может стать узким местом, даже если производительности остальных достаточно.
При работе с массивом древесины оцените ширину строгания, полезную длину столов, пределы рейсмусования, подачу и варианты ножевых валов. Для длинных и тяжёлых заготовок также необходима подходящая опора. При обработке плит оцените полезную длину хода пилы, размеры поддерживаемой панели, положение упора и наличие подрезной пилы, если этого требуют материал и требования к качеству поверхности.
Для фрезерования на шпинделе проверьте совместимость инструмента, скорости вращения шпинделя, конструкцию ограждений и требования к механизму подачи. Не следует судить о допустимости инструмента только по мощности двигателя. Необходимо учитывать совместно диаметр инструмента, ограничения по скорости, конфигурацию шпинделя и инструкции производителя.
На практике следует также проверить точность. Узнайте, сбиваются ли упоры или базовые настройки при переключении функций, как их восстанавливают и как проверяют юстировку. Отдельные станки могут сохранять выделенные для них настройки, но им также требуются правильная установка, регулировка и обслуживание.
Для приёмочных испытаний лучше всего использовать характерный материал и согласованные допуски. Успешная обработка удобного пробного образца не подтверждает пригодность станка для самых длинных, широких или сложных деталей, с которыми мастерская регулярно работает.
Цена покупки не включает ряд расходов
Комбинированные станки могут сократить расходы на дублирующее оборудование и монтаж, однако предложения необходимо сравнивать при равных возможностях выполнения работ. В одно предложение могут входить принадлежности для подвижного стола, защитные ограждения или инструмент, которые в другом указаны отдельно. Отдельное оборудование может изначально стоить дороже, но сокращать трудозатраты на повторяющуюся настройку при регулярных работах.
Сравнивайте комплекты оборудования, необходимые для выполнения одинаковых производственных задач. Учитывайте перевозку, разгрузку, установку на место, подключение к электросети, доработку системы аспирации, ввод в эксплуатацию, обучение, инструмент и ожидаемые расходные материалы. При импорте оборудования уточните обязанности по доставке и какие сборы в пункте назначения не включены в цену поставщика.
Особого внимания требуют электропитание и пылеулавливание. Проверьте напряжение, частоту, количество фаз, требования к пуску двигателей и доступную электрическую мощность. Для аспирации запросите у производителя требования к расходу воздуха и подключениям для каждого режима работы. Одного совпадения диаметра шланга недостаточно, чтобы подтвердить эффективный сбор пыли.
При одновременной работе отдельных станков могут потребоваться более высокая суммарная электрическая мощность и большая производительность аспирации. В свою очередь, у комбинированного станка может потребоваться неудобная прокладка воздуховодов, если патрубки перемещаются при переналадке. Оба аспекта следует учесть при планировании размещения и монтажа до оформления заказа.
Простои по-разному влияют на производство
Если несколько операций зависят от одного станка, неисправность общего элемента управления, системы питания или механического компонента может прервать более одного процесса. Последствия зависят от конструкции и места возникновения неисправности; не всякая поломка выводит из строя все функции.
Отдельное оборудование обычно позволяет разделить такие риски, хотя поломка станка, являющегося узким местом, всё равно может остановить всю мастерскую. Оцените, какие работы можно продолжать при поломке, а какие придётся прекратить. Затем уточните условия диагностической поддержки, порядок идентификации запасных частей, доступ для обслуживания и процедуры замены критически важных компонентов.
Стоит рассмотреть смешанную конфигурацию
Покупка отдельного станка для каждой функции — не единственный способ улучшить рабочий процесс. В мастерской можно объединить фугование и рейсмусование, оставив пильный станок отдельным. Другой вариант — сохранить имеющийся комбинированный станок для периодических работ и добавить отдельное оборудование для операций, спрос на которые стал постоянным.
Такой подход наиболее эффективен, когда дополнительный станок устраняет конкретное ограничение. Если пильный станок занят весь день, его выделение в отдельную единицу может принести больше пользы, чем замена всего комплекта оборудования. Если же строгание выполняется лишь отдельными партиями, покупку специализированного строгального станка может быть трудно обосновать.
- Выбирайте комбинированное оборудование, если площадь ограничена, большую часть механической обработки выполняет один оператор, а работы можно группировать в партии.
- Выбирайте отдельное оборудование, если нескольким операторам требуется одновременный доступ, настройки должны оставаться неизменными или одна операция выполняется с постоянной высокой загрузкой.
- Рассмотрите смешанную конфигурацию, если очередь возникает только на одной операции или будущий спрос остаётся неопределённым.
Это отправные точки, а не правила выбора оборудования. Проверьте их на реальном рабочем графике за неделю, включая срочные исправления и небольшие партии, а не только на идеальной последовательности производства.
Что нужно выяснить у поставщика до оформления заказа
Отправьте потенциальным поставщикам план мастерской, размеры характерных заготовок, виды материалов, данные о составе персонала и перечень предполагаемых операций. Запросите предложенную схему размещения и подробную спецификацию комплектации. Это поможет провести более предметное обсуждение, чем вопрос о том, какой станок предлагает больше всего функций по самой низкой цене.
Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование, опираясь на более чем 20-летний опыт работы в отрасли. Согласно информации компании, она предоставляет техническую поддержку, поставляет запасные части и оказывает послепродажное обслуживание. Сравнивая предложение Zhongding или другого поставщика, уточните конкретные обязательства по этим направлениям: наличие документации, объём работ при вводе в эксплуатацию, порядок устранения неисправностей и процедуры идентификации и заказа запасных частей.
Запросите документацию, соответствующую рынку назначения и предлагаемой конфигурации; не считайте общие заявления о сертификации подтверждением соответствия местным требованиям. Согласуйте проверки приёмки, охватывающие переключение функций, защитные ограждения, настройки и результаты обработки характерных деталей.
Для небольшой мастерской правильная покупка — это конфигурация, которая соответствует имеющемуся пространству и не создаёт ненужной очереди. Прежде чем утвердить заказ, пройдите весь путь одной реальной детали — от необработанного материала до готового компонента. Если планировка, переналадки, инженерные коммуникации и план поддержки выдерживают такую проверку, решение имеет надёжное операционное обоснование.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.