


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Выбор оборудования для обработки массива древесины при изготовлении шиповых соединений «шип-проушина» для дверей
Выбор оборудования для производства дверей из массива с соединениями «шип-паз» между стойками и перекладинами
При производстве дверей со стойками и перекладинами точность соединений влияет на эффективность сборки, качество клеевого соединения и долговременную стабильность. Поэтому выбор оборудования для обработки дверей из массива требует большего, чем сравнение мощности шпинделя или скорости подачи: техническим специалистам необходимо оценить соответствие профилей, допуски шиповых соединений, базирование заготовок и контроль вырыва волокон при обработке разных пород древесины. В этом руководстве рассматриваются возможности обработки, совместимость с инструментом и производственные требования, которые важно учитывать при выборе оборудования для стабильного выполнения соединений стоек и перекладин. Это поможет определить решения, обеспечивающие повторяемое качество и сокращающие переделки и время переналадки.
Начинать следует не с каталога оборудования, а с чертежа соединения, репрезентативной выборки древесины и чёткого описания дверей, которые мастерской действительно необходимо производить.
Определите тип соединения до выбора станка
Термин «соединение стойки и перекладины» может обозначать разные конструкции. Соединение с контрпрофилем сочетает профилированный торец перекладины с соответствующим профилем стойки. В зависимости от конструкции и инструмента оно может включать короткий цельный язычок. В традиционном соединении на шип и проушину шип входит в проушину; иногда предусматривается подсечка для размещения паза под филёнку. При соединении на вставной шип соответствующие проушины выполняются в обеих деталях.
Это разные задачи обработки, и они не взаимозаменяемы. Станок, обеспечивающий чистую обработку контрпрофиля, не обязательно сможет выполнить шип нужной длины или проушину, требуемую конкретной конструкцией двери. Прочность соединения необходимо оценивать с учётом предусмотренной конструкции и условий эксплуатации; одной лишь внешней привлекательности недостаточно для приёмки.
Прежде чем запрашивать коммерческие предложения, определите толщину деталей, ширину перекладин, сечения профилей, положение паза под филёнку, геометрию шипа и окончательные размеры между плечиками. Укажите самую узкую перекладину и самую широкую нижнюю перекладину, а не только удобный образец среднего размера. Именно на предельных размерах часто выявляются ограничения зажимов и зазоров для инструмента.
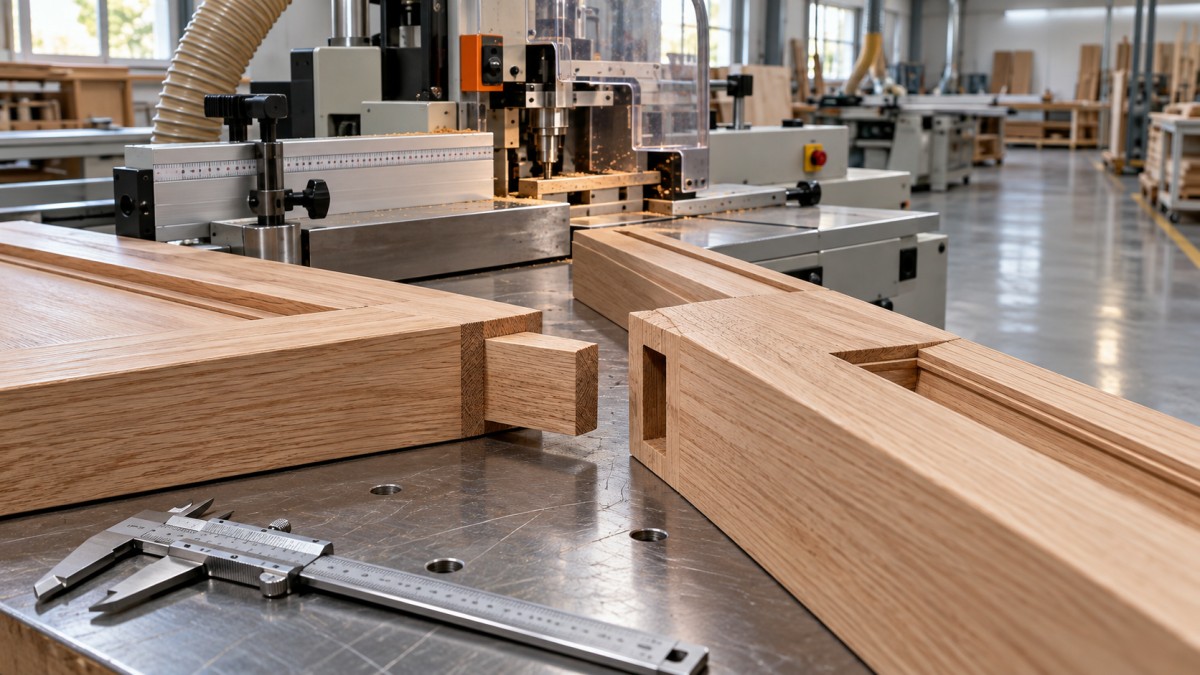
Выберите производственный маршрут с учётом структуры заказов
Фрезерный станок с подходящим инструментом, ограждениями и надёжной кареткой для обработки торцов может подойти мастерским, выпускающим различные профили небольшими партиями. Он обеспечивает гибкость, однако повторяемость во многом зависит от упоров, настройки инструмента, способа подачи и навыков оператора. Особое внимание необходимо уделить безопасному закреплению коротких торцов перекладин.
Специализированные шипорезные и долбёжные станки позволяют разделить изготовление соединений и продольное профилирование. Такой вариант может быть практичным, если конструкция требует длинных цельных шипов или если производительность операций профилирования и столярной обработки различается. Компромисс заключается в дополнительных перемещениях деталей и необходимости сохранять базовые поверхности при переходе между станками.
Двухсторонние шипорезные станки стоит рассмотреть для повторяющихся партий, когда обработка обоих торцов перекладины за одну установку сокращает перемещения и позволяет контролировать итоговую длину. Однако пригодность такого станка по-прежнему зависит от минимальной длины детали, ширины перекладины, доступных обрабатывающих узлов и фактической геометрии соединения. Сам тип станка не гарантирует наличие нужных возможностей.
Обрабатывающие центры с ЧПУ могут быть привлекательны для производства изделий разных конструкций, проушин и выполнения других операций с дверными деталями. Однако гибкость программирования не следует путать с экономически эффективной производительностью. Смена оснастки, доступ инструмента, время обработки и загрузка могут свести на нет преимущества для мастерской, которая весь день выполняет одно и то же соединение.
Сравнивайте полные производственные маршруты, а не отдельные станки. Учитывайте подготовку заготовок, профилирование, обработку соединений, контроль и сборку. Высокая скорость шипорезного станка мало что даст, если нестабильная толщина поступающих заготовок вынуждает операторов сортировать и переделывать детали.
Стабильность соединений начинается с надёжного базирования
Многие проблемы, которые кажутся связанными с инструментом, на самом деле начинаются с базирования заготовки. Если при одной операции базой служит готовая пласть, а при другой — противоположная пласть с нестабильной толщиной, образовавшаяся ступенька профиля может выглядеть как несоответствие фрез. Перешлифовка инструмента не устранит первопричину.
Попросите поставщика показать, как именно каждая деталь устанавливается относительно стола, направляющей, торцевого упора и зажимов. Обеспечьте единый выбор базовой пласти и кромки на всём производственном маршруте. Если детали необходимо переворачивать, уточните, как оснастка или программа компенсирует это, вместо того чтобы полагаться на трактовку оператора.
Зажимы должны выдерживать силы резания, не деформируя заготовку. Узкие перекладины необходимо надёжно поддерживать рядом с зоной резания, а широким требуется устойчивая опора, исключающая подъём или поворот. Демонстрация станка только на толстых, прямых и достаточно крупных заготовках не даёт ответов на эти вопросы.
Не менее тщательно следует оценивать исходный материал. Влажность, изгиб, скручивание и разброс толщины влияют на обработку и последующую сборку. Определите допустимое состояние заготовок, прежде чем связывать каждый брак соединения с точностью станка. Оборудование не способно устранить последствия неконтролируемого изменения размеров материала после обработки.
Оценивайте инструментальную систему, а не только мощность шпинделя
Фрезы для обработки торца перекладины и профиля стойки необходимо оценивать как единую систему. Проверьте тип шпиндельного соединения, направление вращения, допустимый диаметр инструмента, полезную длину шпинделя и диапазон скоростей, необходимый для предлагаемых фрез. Совместимость должна охватывать весь комплект, включая проставки, элементы фиксации, ограждения и системы удаления стружки и пыли.
Мощность двигателя имеет значение, особенно при обработке крупных профилей или выполнении тяжёлых резов, но она не компенсирует неподходящую геометрию режущей части или недостаточную опору. Уточните, как рекомендованный инструмент будет обрабатывать выбранные породы древесины, с учётом направления волокон, глубины профиля и требований к качеству поверхности. Ответ не должен сводиться к увеличению скорости подачи.
Выкрашивание волокон на торце следует проверять отдельно. В зависимости от станка и инструмента для его контроля могут применяться подкладная жертвенная деталь, подрезная операция, встречные обрабатывающие узлы или подходящая последовательность резания. Любая схема должна соответствовать инструкциям по безопасности производителя станка и инструмента; самовольное изменение направления подачи недопустимо.
Также выясните, что происходит после заточки или замены сменных пластин. Можно ли сохранить соответствие профилей? Документируются ли размеры настройки? Доступны ли сменные элементы через практичные каналы поставки? Комплект инструмента, который хорошо работает изначально, но который трудно восстановить, создаёт производственный риск.
Превратите понятие «хорошая посадка» в измеримый критерий приёмки
Не существует единого зазора в соединении, подходящего для всех пород древесины, клеёв и конструкций. Чрезмерно плотный шип может усложнить сборку и распределение клея; слишком большой зазор может ухудшить эксплуатационные характеристики соединения. Устанавливайте пределы приёмки на основе утверждённой конструкции соединения и требований к клею, а не на основе неподтверждённого универсального допуска.
Испытания у поставщика следует проводить на материале, репрезентативном для производства, и получать не один, а несколько успешных образцов. Следующие проверки помогают выявить разные виды дефектов:
- Повторяемость размеров: измеряйте толщину шипа, размеры проушины, положение плечиков и итоговую длину перекладины на нескольких последовательных деталях.
- Взаимозаменяемость: собирайте случайно выбранные перекладины и стойки, а не только подобранные друг к другу пары.
- Качество поверхности и профиля: проверяйте зазоры у плечиков, совмещение поверхностей, смятие волокон, выкрашивание и следы инструмента в видимой зоне соединения профилей.
- Повторная настройка: переключитесь на другую операцию, затем вернитесь к исходной настройке и проверьте, восстанавливаются ли утверждённые размеры.
- Поведение при сборке: оцените усилие установки, прямоугольность и то, позволяет ли обычное зажатие закрыть соединение, не маскируя ошибки обработки.
Проверка сухой сборкой необходима, но она не доказывает прочность клеевого соединения или долговременную стабильность двери. Если этого требуют эксплуатационные характеристики, включите склеенные образцы и соответствующие испытания в план квалификации. Приёмку обработки следует отделять от проверки конструкционной прочности.
Измеряйте производительность в течение рабочего дня
Указанная скорость подачи отражает лишь часть производственного процесса. Для реалистичного сравнения фиксируйте время загрузки, позиционирования, обработки, выгрузки, контроля и переналадки. Считайте принятые детали, а не только завершённые циклы станка.
При мелкосерийном производстве надёжные предварительные настройки и простая переналадка часто важнее максимальной скорости резания. Для длинных серий может быть оправдана автоматическая подача или объединение операций при условии, что подготовка заготовок до станка и последующая сборка успевают за темпом производства. Автоматизация нестабильного процесса позволяет быстрее получать бракованные детали.
Доступность контроля также влияет на полезную производительность. Операторы должны иметь возможность проверять критические размеры без длительной разборки или опасного доступа. Чётко определённые калибры для настройки, эталонные образцы и точки контроля могут сделать простой станок более управляемым, чем сложная система с неясным процессом регулировки.
Наряду с производительностью оцените систему удаления стружки и пыли, ограждения, электропитание, подачу сжатого воздуха и место для установки. Уточните требования рынка назначения и состав документации для фактической конфигурации станка. Не предполагайте, что дополнительное ограждение или система удаления стружки и пыли включены в базовое коммерческое предложение.
Учитывайте техническую поддержку и объём поставки как технические критерии
Долговременная точность отчасти зависит от удобства обслуживания и технической поддержки. Уточните, какие компоненты требуют регулярной проверки, как восстанавливаются настройки шпинделя и направляющих после обслуживания и какие быстроизнашивающиеся детали следует хранить на месте. До поставки определите ответственность за настройку инструмента, обучение операторов, ввод в эксплуатацию и устранение неисправностей.
Qingdao Zhongding Machinery Co., Ltd. — производитель и экспортёр деревообрабатывающего оборудования с опытом работы в отрасли более 20 лет. Заявленные компанией поставки комплексных решений для деревообработки, техническая поддержка, запасные части и послепродажное обслуживание имеют значение для этой оценки. Эти возможности следует закрепить в объёме работ конкретного проекта: какие операции охватываются, какое обучение включено и как будут организованы поставка запчастей и удалённая помощь.
При составлении короткого списка оборудования для обработки дверей из массива направьте каждому поставщику одинаковые чертежи соединений, спецификации материалов, данные о структуре производства и требования к приёмке. Запросите пробную обработку как сложных, так и типовых деталей. Оптимальным будет сочетание станка и инструмента, которое стабильно обеспечивает взаимозаменяемость соединений, предсказуемо возвращается к исходным параметрам после переналадки и может обслуживаться в реальных условиях вашей мастерской.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.