


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как выбрать деревообрабатывающий обрабатывающий центр: мощность шпинделя и емкость магазина инструмента
При выборе деревообрабатывающего обрабатывающего центра мощность шпинделя и вместимость магазина инструментов имеют решающее значение для соответствия характеристик станка производственным требованиям.
Оптимальное сочетание зависит от свойств материала, глубины резания, скорости подачи и количества операций, необходимых для обработки одной детали.
Для технических специалистов, сравнивающих варианты оборудования для обработки древесины, понимание этих характеристик помогает предотвратить узкие места, сократить ненужную смену инструмента и обеспечить стабильное качество обработки.
В этом руководстве рассматриваются ключевые факторы выбора шпинделя и магазина инструментов, которые помогут оценить оборудование с учетом как текущей загрузки, так и будущих производственных потребностей.
Начните с самых сложных производственных задач
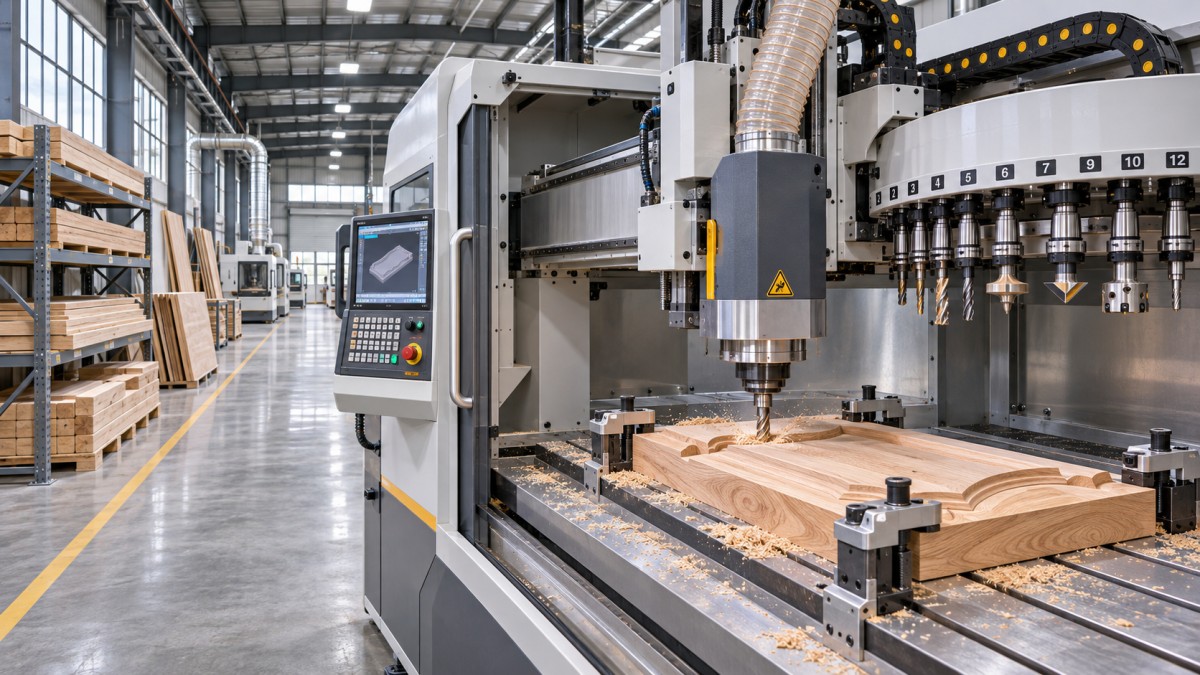
Подбирайте мощность шпинделя и вместимость магазина инструментов с учетом типичных деталей, а не максимальных значений в каталоге. Ограничивающей операцией часто оказывается глубокий рез, обработка сложного материала или сложная наладка.
Составьте перечень материалов, размеров, допусков и требований к чистоте поверхности для компонентов с наибольшим объемом производства. Укажите породы массива древесины, плитные материалы, покрытия и ожидаемые колебания влажности.
Для каждой детали составьте последовательность операций: черновая обработка, профилирование, сверление, нарезание пазов, долбление и чистовая обработка. Зафиксируйте необходимые для каждой операции инструменты, режимы резания и переналадки.
Затем определите заказы, требующие наибольшего количества производственных часов, и те, которые создают максимальную мгновенную нагрузку. Станок должен справляться с обоими типами задач без ущерба для качества.
Рассматривайте возможные будущие заказы, которые будут выполняться лишь время от времени, отдельно от подтвержденного спроса. Дополнительная мощность может быть полезна, но ее приобретение без реалистичного плана загрузки увеличивает затраты, не повышая производительность.
Какая мощность шпинделя действительно нужна для ваших задач?
Мощность шпинделя обеспечивает съем материала, однако ее эффективность зависит от крутящего момента во всем рабочем диапазоне частот вращения. Более высокий номинал в киловаттах сам по себе не гарантирует более быстрое резание.
Обработка массива твердых пород древесины, использование фрез большого диаметра, более глубокие проходы и высокая скорость подачи обычно увеличивают нагрузки при резании. Плотные древесные плиты и абразивные покрытия также могут влиять на износ инструмента и потребность в мощности.
Запросите у поставщиков данные о номинальной длительной мощности шпинделя, пиковой мощности, допустимой продолжительности работы на пиковой мощности и диапазоне частот вращения. Уточните, относятся ли опубликованные значения к потребляемой мощности двигателя или к механической мощности на выходе.
Длительная мощность особенно важна при продолжительной черновой обработке. Пиковый показатель может учитывать кратковременные скачки нагрузки, но его не следует считать постоянной рабочей мощностью станка.
При заданной частоте вращения мощность в киловаттах приблизительно равна крутящему моменту в ньютон-метрах, умноженному на частоту вращения в оборотах в минуту и деленному на 9,550.
Например, для передачи мощности 3 kW при частоте вращения 12,000 rpm на шпинделе требуется примерно 2.39 Nm. Это иллюстрирует взаимосвязь параметров, но не указывает фактически доступный крутящий момент шпинделя.
Реальные шпиндели имеют зависящие от частоты вращения характеристики крутящего момента и тепловые ограничения. Запросите у производителя кривую характеристик и проверьте доступный крутящий момент при частотах вращения, действительно необходимых вашим инструментам.
Например, для фрезы большого диаметра может требоваться более низкая частота вращения, чем для небольшой концевой фрезы. Важно выяснить, сохраняется ли при этой частоте достаточный крутящий момент.
Также проверьте ограничения инструментальной оснастки, подшипников шпинделя, жесткости станка и крепления заготовки. Недостаточная жесткость или сила зажима могут вызвать вибрацию или смещение детали еще до того, как двигатель достигнет номинальной мощности.
Как режимы резания влияют на выбор шпинделя?
Потребность в мощности меняется в зависимости от геометрии фрезы, ширины резания, глубины резания, скорости подачи и свойств материала. Сравнивая поставщиков, используйте одинаковые параметры предполагаемой операции и инструмента.
Увеличение подачи может повысить производительность, однако чрезмерная подача способна перегрузить шпиндель или ухудшить качество поверхности. Слишком низкая подача может привести к трению и сократить срок службы инструмента.
Частота вращения шпинделя должна соответствовать диаметру фрезы, характеристикам инструмента, материалу и требуемой нагрузке на режущую кромку. Указанная максимальная частота вращения не является рекомендуемой для каждой операции.
Для фрезы с несколькими эффективными режущими кромками рассчитайте подачу на зуб, разделив скорость подачи на частоту вращения шпинделя и количество эффективных режущих кромок.
При частоте вращения 12,000 rpm двухзубая фреза при подаче 6,000 mm per minute обеспечивает номинальную подачу 0.25 mm на зуб. Фактические настройки должны быть проверены производителем инструмента.
Одна лишь нагрузка на режущую кромку не позволяет предсказать потребляемую мощность, качество поверхности или срок службы инструмента. Также имеют значение условия входа в материал, направление волокон, острота инструмента и глубина его контакта с материалом.
Запросите пробную обработку с использованием вашего материала и фрезы, с заданной чистотой поверхности и предполагаемой глубиной проходов. Контролируйте нагрузку шпинделя на протяжении всего цикла, в том числе при обработке сложных углов и входе инструмента в материал.
Кратковременное испытание не позволяет оценить долгосрочную надежность, однако может выявить явное несоответствие оборудования задаче. Для непрерывного производства обсудите с поставщиком тепловую стабильность и режим длительной работы.
Сколько позиций для инструмента необходимо?
Вместимость магазина должна учитывать различные инструменты, необходимые для реалистичного производственного графика, включая фрезы разных диаметров и профилей, сверла и чистовые инструменты, которые нельзя установить в один и тот же держатель.
Составьте перечень инструментов для типичного семейства деталей, а затем определите, какие инструменты используются для нескольких заказов. Подсчитайте каждую необходимую инструментальную сборку, включая отдельные инструменты для черновой и чистовой обработки.
Рассмотрим график, для которого требуется восемь различных инструментов для нескольких деталей. Магазин с восемью рабочими позициями может справиться с этой задачей, но места для запасных инструментов не останется.
Дополнительные позиции позволяют хранить дубликаты фрез с высоким износом или размещать инструменты для менее частых задач. Их экономическая ценность зависит от того, насколько часто они помогают избежать остановок или ручной смены инструмента.
Уточните, означает ли заявленная вместимость физическое количество гнезд или число пригодных для использования позиций с учетом фактических размеров ваших инструментов. Фрезы большого диаметра могут занимать соседние места или требовать специальных решений.
Длина, диаметр и вес инструмента, а также совместимость держателей могут ограничивать загрузку магазина. Сверяйте ограничения с полными инструментальными сборками, а не только с размерами режущей части.
Больший магазин не обязательно сокращает длительность каждого цикла. В первую очередь он полезен, когда помогает избежать ручной смены инструмента, перерывов на переналадку или разделения работ на отдельные партии.
Для мелкосерийного производства с широкой номенклатурой оцените, насколько быстро операторы могут заменять инструменты и идентифицировать их между партиями. Предварительная настройка инструмента, управление запасами и точная коррекция параметров могут быть не менее важны, чем количество позиций.
Выбрать автоматическую смену инструмента или несколько шпинделей?
Магазин инструментов и несколько стационарных шпинделей решают разные задачи. Магазин хранит инструментальные сборки для автоматической смены; несколько шпинделей могут быть оснащены разными инструментами или выполнять обработку одновременно.
Автоматическая смена инструмента обеспечивает гибкость, когда программы обработки деталей требуют множества различных инструментов. Ее ценность зависит от времени смены, совместимости инструментов и количества смен за цикл.
Несколько шпинделей могут подойти для повторяющихся операций на похожих деталях, особенно если станок способен одновременно работать на нескольких позициях. Уточните фактическую компоновку шпиндельных головок и возможности системы управления.
Например, долбежный станок с ЧПУ предназначен для обработки гнезд, пазов, канавок и соединений в массиве древесины и мебельных деталях.
В предоставленных спецификациях указаны три или четыре шпинделя мощностью 4.5 kW, работающие на частоте от 8,000 до 18,000 rpm. Номинальную мощность отдельного шпинделя не следует путать с вместимостью магазина инструментов.
Указанная длина обработки составляет 0–1,550 mm для ZD-SC1500-3/4 и 0–2,200 mm для ZD-SC2200-3/4; для обеих моделей указаны ширина 135 mm и высота 210 mm.
Эти характеристики делают станки подходящими для соответствующих длинных деталей из массива древесины и деталей дверей. Проверьте фактический зазор для зажима, работу головок и достижимые допуски для ваших деталей.
Не следует делать вывод о возможности одновременного резания, автоматической смены инструмента или определенном количестве гнезд для инструмента только на основании количества шпинделей. Попросите производителя подтвердить предлагаемую конфигурацию.
Оцените влияние на производство до сравнения цен
Оценивайте полный цикл, а не только скорость резания. Учитывайте загрузку, зажим, пробный замер, резание, смену инструмента, выгрузку и проверки, необходимые между обработкой деталей.
Например, десять автоматических смен по шесть секунд добавляют одну минуту на деталь. При производстве 100 деталей за смену на смену инструмента уходит 100 минут.
Эти цифры приведены для иллюстрации, а не являются характеристиками оборудования. Некоторые смены инструмента могут выполняться параллельно с другими действиями, поэтому измеряйте фактическую длительность цикла, а не просто складывайте значения из каталога.
Сравните экономию времени благодаря дополнительным инструментам или шпинделям с затратами на их приобретение и эксплуатацию. Используйте ожидаемый объем производства и реалистичный коэффициент загрузки, а не максимально возможную теоретическую производительность.
Учитывайте расходы на инструмент, держатели, сменные фрезы, аспирацию пыли, сжатый воздух, электрическую инфраструктуру, техническое обслуживание, обучение и монтаж. Проверьте, включена ли каждая позиция в коммерческое предложение.
Если предлагаемое оборудование сокращает время переналадки, рассчитайте выгоду с учетом ожидаемого количества переналадок в неделю и документально подтвержденной стоимости рабочего часа или машино-часа. Не учитывайте пересекающуюся экономию дважды.
Также оцените риск простоев. Уточните наличие запасных частей, условия технической поддержки и процедуры восстановления после неисправностей шпинделя, устройства смены инструмента и системы управления.
Что поставщик должен продемонстрировать до приемки оборудования?
Предоставьте чертеж типовой детали, спецификацию материала, требования к допускам и критерии качества поверхности. До демонстрации обработки согласуйте режущий инструмент и метод измерения.
Попросите поставщика задокументировать фактические частоты вращения шпинделя, подачи, глубины проходов, смены инструмента и общее время цикла. Зафиксируйте, включены ли загрузка и выгрузка.
Проверьте критические размеры в нескольких точках, а также наличие вырывов волокон, вибрационных следов, прижогов и нестабильности соединений. Повторите измерения на нескольких деталях, а не полагайтесь на единственный образец.
Если на результат могут влиять крепление заготовки или колебания влажности, включите эти условия в испытание. Согласуйте допустимые отклонения и способ учета бракованных деталей.
Запросите требования к электропитанию, давление и расход воздуха, требования к аспирации, параметры фундамента и необходимые проходы для доступа к станку. Убедитесь, что ваше предприятие готово к установке предлагаемого оборудования.
Для указанных выше долбежных станков задано рабочее давление воздуха 0.7 MPa. Расход воздуха и другие требования к инженерным коммуникациям необходимо подтвердить для выбранной конфигурации.
Наконец, письменно зафиксируйте согласованную конфигурацию станка, приемочные испытания, документацию, обучение, условия гарантии и обязанности по сервисному обслуживанию. Предусмотрите порядок устранения несоответствий до окончательной приемки.
Окончательный выбор: подберите характеристики под подтвержденные производственные задачи
Выбирайте мощность шпинделя с учетом крутящего момента и режима работы, необходимых для самых сложных продолжительных резов, а затем подтвердите выбор испытаниями на типичных материалах, инструментах и измеряемых результатах.
Подбирайте вместимость магазина с учетом полных семейств деталей, реалистичной частоты смены инструмента и потребности в запасных инструментах. Сравнивайте системы с магазином и конфигурации с несколькими шпинделями исходя из операций, которые должен выполнять каждый вариант.
При любых инвестициях в оборудование для обработки древесины наиболее обоснованным выбором будет оборудование, характеристики которого подтверждены задокументированным производственным испытанием, прозрачными эксплуатационными расходами и согласованной процедурой приемки.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.