


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Горячее прессование или холодное прессование: что подходит для древесных плит?
Выбирайте горячий пресс, если для отверждения клея в пределах требуемого производственного цикла панель и клей необходимо нагревать с контролируемой температурой. Выбирайте холодный пресс, если соединение может формироваться при температуре окружающей среды, а более длительное время выдержки под давлением вписывается в производственный график. Ни один из методов не является безусловно лучшим: выбор подходящего пресса для деревянных панелей зависит от всей конструкции панели, клеевой системы, требуемой производительности и доступных на предприятии инженерных ресурсов.
Начните с практического различия. Одного давления недостаточно, чтобы получить качественное соединение. Пресс должен удерживать поверхности в контакте, пока клей не наберёт достаточную прочность для следующей операции. Нагрев может ускорить этот процесс или сделать его возможным, но он также накладывает ограничения на материалы, контроль температуры и энергопотребление.
В чём различие между горячим и холодным прессованием?
В обоих типах прессов плиты распределяют давление по всей конструкции панели. При горячем прессовании нагретые плиты передают тепло конструкции, пока сохраняется давление. В зависимости от процесса нагрев способствует отверждению термореактивного клея, активирует клеевой слой или помогает при ламинировании поверхности. Холодный пресс прикладывает давление без целенаправленного нагрева плит; клеевое соединение формируется при температуре окружающей среды.
«Холодный» не означает, что температура не имеет значения. Температура в помещении и плиты, а также влажность могут влиять на свойства клея и время, необходимое до момента, когда панель можно будет перемещать. Аналогично, температура, отображаемая на горячем прессе, не обязательно соответствует температуре клеевого шва. Тепло должно пройти через облицовочный материал и основу, прежде чем соединение достигнет заданных условий.
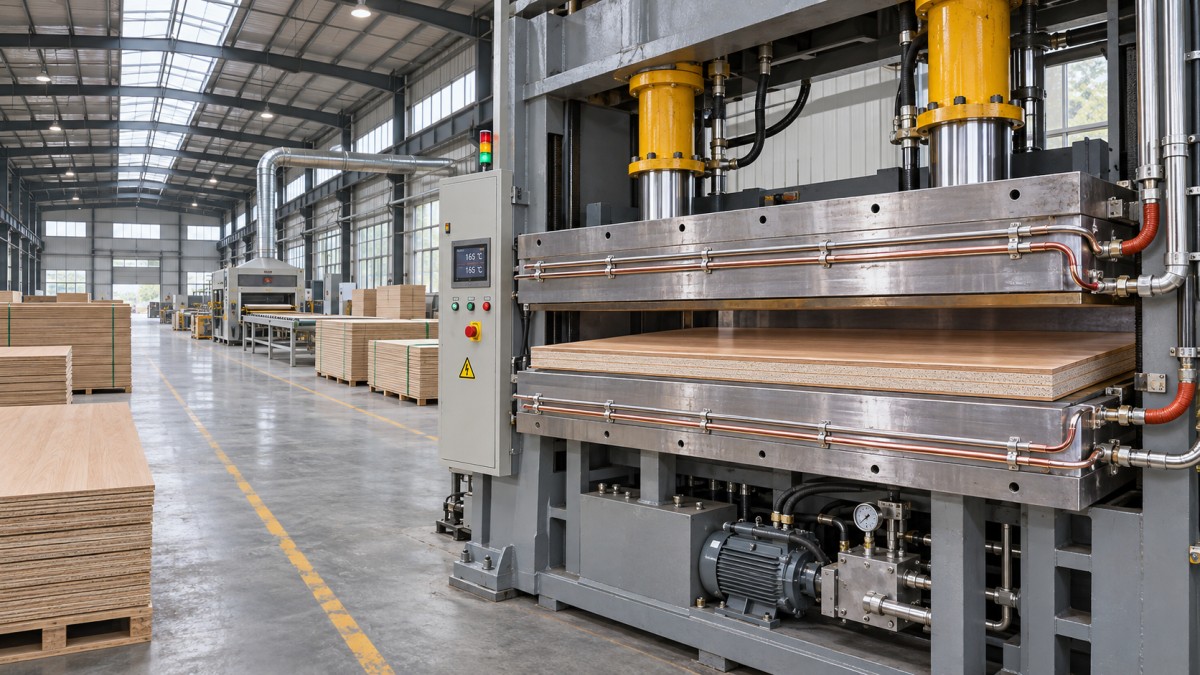
Это общие тенденции выбора, а не взаимозаменяемые технологические режимы. Клей холодного отверждения нельзя автоматически использовать в горячем прессе при произвольно выбранной температуре, а система с термоактивацией может не обеспечить достаточного склеивания в холодном прессе.
Начните с клея и конструкции панели в целом
Прежде чем сравнивать оборудование, определите все слои: основу, клей, шпон или декоративную поверхность и возможный обратный слой. Затем уточните у поставщика клея рекомендуемые нормы нанесения, открытое время сборки, давление, температуру и продолжительность прессования для этих материалов. Открытое время — это период между нанесением клея и закрытием пресса; оно имеет значение, когда нужно собрать и загрузить несколько панелей одновременно.
Например, мебельное производство, склеивающее шпон с основой из МДФ, может рассматривать оба метода, если выбранный клей и шпон подходят для каждого из них. Холодный пресс позволяет не подвергать деликатную облицовку воздействию высокой температуры плит, но сборка может дольше занимать пресс. Горячий пресс может сократить цикл склеивания при использовании подходящего клея — при условии, что шпон, основа и покрытие выдерживают температуру и давление без следов, растрескивания и других повреждений.
Для других применений возможности выбора ограниченнее. Для декоративных поверхностей, рассчитанных на определённый процесс ламинирования с нагревом и давлением, требуется оборудование, способное обеспечить заданный цикл. Напротив, для конструкции с термочувствительными компонентами может быть предпочтительно склеивание при температуре окружающей среды, если совместимый клей обеспечивает требуемую прочность соединения. Не выбирайте пресс, исходя из предположения, что все ламинаты, плёнки и клеи ведут себя одинаково.
Следует также учитывать влажность. Разница во влажности шпона и основы может привести к деформации или короблению панели после прессования. Облицовка только одной стороны может сделать конструкцию несбалансированной, поэтому рассматривайте обратный слой и условия хранения как часть конструкции панели, а не пытайтесь устранить любое коробление повышением давления.
Сравнивайте производительность с учётом всего производственного цикла
Сокращение времени прессования не означает автоматического пропорционального увеличения выпуска готовой продукции. Рассчитывайте производительность с учётом всей последовательности операций: нанесения клея, сборки панели, загрузки, закрытия пресса, прессования, открытия и выгрузки. Учитывайте охлаждение, кондиционирование и время до обработки или штабелирования.
Для предварительного сравнения разделите количество годных панелей за одну загрузку на общую продолжительность цикла. Затем учтите фактически доступное рабочее время, переналадки и плановые простои. Если используются несколько проёмов или прессовых станций, включите в расчёт работы по перемещению материалов, необходимые для их непрерывной загрузки. Такая оценка полезнее, чем сравнение только заявленной скорости смыкания плит или номинального времени прессования.
Холодный пресс с длительной выдержкой может быть практичным выбором для мастерской с разнообразным графиком, если панели могут оставаться зажатыми, пока операторы готовят другие заготовки. При больших объёмах та же длительность выдержки может занять производственные мощности и увеличить площадь, необходимую для сборок, ожидающих прессования. Дополнительная мощность холодного прессования может устранить узкое место, однако её следует сравнить со стоимостью и сложностью линии горячего прессования.
Горячее прессование не устраняет ограничения, а переносит их. Оператору по-прежнему нужно загрузить пресс в пределах рабочего времени клея, а горячие панели могут потребовать контролируемого обращения или кондиционирования перед раскроем и отделкой. Для толстых конструкций может потребоваться больше времени, чтобы тепло достигло клеевого шва. Важен выпуск годной продукции всей линией, а не минимальное теоретическое время цикла пресса.
Задавайте требования к давлению исходя из панели, а не только из усилия пресса
При сравнении прессов запросите полезную площадь плит и диапазон давления, который можно приложить и контролировать для панелей предполагаемого размера. Большое суммарное усилие смыкания само по себе не является спецификацией склеивания. Для предварительной оценки разделите общее усилие на площадь загруженной панели, чтобы получить среднее номинальное давление. Используйте согласованные единицы измерения и уточните, как паспортная характеристика машины соотносится с её фактической рабочей площадью.
Этот расчёт не подтверждает равномерность контакта. На результат влияют плоскостность, жёсткость и параллельность плит, а также распределение нагрузки. Среднее давление на панели может быть приемлемым, даже если по краям или на отдельных участках контакт недостаточен. И наоборот, чрезмерное давление может смять мягкую основу, проявить дефекты сквозь тонкий шпон или выдавить из соединения слишком много клея.
Разные размеры панелей усложняют задачу. Небольшая стопа, размещённая неподходящим образом, может создать неравномерную нагрузку на плиту. Обсудите с поставщиком оборудования минимальную площадь загрузки, расположение панелей и необходимость применения прокладных плит или специальных схем загрузки. Пресс должен поддерживать требуемое давление в течение всей выдержки, в том числе при сжатии клеевого слоя или панели.
Равномерность температуры не менее важна, чем заданное значение
При выборе горячего пресса оцените, как тепло подаётся и регулируется по всей полезной площади плит. Уточните, где измеряется температура, как система регулирует нагрев плит и каким образом сигнализирует о сбое нагрева или управления. Неравномерный нагрев может привести к недостаточному отверждению в одной зоне и к воздействию на облицовку или клей температуры, превышающей допустимую, в другой.
Время разогрева и режим поддержания температуры также влияют на планирование производства и энергопотребление. Пресс с электрическим нагревом и пресс, подключённый к отдельной системе нагрева, предъявляют разные требования к инженерным системам предприятия и техническому обслуживанию. Сопоставьте предлагаемую систему с доступной электрической мощностью, местом для установки и возможностями обслуживания, учитывая не только сам пресс, но и всю инфраструктуру нагрева.
Для холодного пресса оцените условия в помещении. При понижении температуры или повышении влажности свойства клея и время сборки могут меняться из-за состояния панелей, клея или самого производственного помещения. Процесс, который работает в стабильный производственный день, должен быть достаточно управляемым, чтобы сохранять повторяемость в диапазоне условий, характерных для предприятия.
Согласуйте пресс с остальным производственным участком
Проём пресса, расстояние между плитами, направление загрузки и доступ для погрузчиков или другого оборудования для перемещения материалов должны соответствовать фактическим размерам панелей и их укладке. Учитывайте также, как операторы будут наносить клей и перемещать сборки, не превышая открытое время. Даже пресс с плитами достаточного размера может быть неудобен, если нет свободного места для загрузки длинной панели или её безопасной выгрузки.
Требования к последующему раскрою следует учитывать при выборе оборудования, однако форматно-раскроечная пила с балкой не заменяет пресс для панелей. Для мебельной линии, где также необходимо раскраивать МДФ, фанеру, ДСП или панели с меламиновым покрытием, отдельным решением для раскроя является BEAM SAW MJ6226 с заявленной максимальной рабочей длиной 2 600 mm и максимальной рабочей толщиной 70 mm. Её габариты и производительность следует учитывать наряду с размером и состоянием панелей, выходящих из процесса прессования.
Предусмотрите удобный доступ для обслуживания. Гидравлические компоненты, системы управления, плиты и, при наличии, нагревательное оборудование требуют осмотра и технического обслуживания. Уточните, как поставляются запасные части и обеспечивается техническая поддержка, особенно если оборудование устанавливается далеко от производителя. При оценке учитывайте ограждения, аварийные выключатели и безопасную загрузку с учётом всей установки и метода работы.
Перед окончательным утверждением спецификации проведите испытание на репрезентативных образцах
Для наиболее объективного сравнения используйте фактическую конструкцию панели и клей в предполагаемом производственном цикле. Подготовьте репрезентативные образцы, в том числе сборки максимального размера и наибольшей сложности, ожидаемые в обычной работе. Зафиксируйте состояние материалов, нанесение клея, время сборки, давление, температуру плит (если применимо), время выдержки и последующее кондиционирование.
Проверьте готовые панели на прочность склеивания, следы на поверхности, контакт по краям, коробление и пригодность к следующей операции. Используйте рекомендованный поставщиком клея метод оценки и критерии приёмки для предполагаемой продукции. Панель, которая сразу после выгрузки выглядит качественной, может нуждаться в дополнительном отверждении или кондиционировании, прежде чем можно будет объективно оценить прочность соединения и стабильность размеров.
Используйте результаты при принятии решения о покупке. Если оба метода соответствуют требованиям к качеству, сравните общую стоимость установленной системы, ожидаемую производительность, площадь для незавершённого производства, энергопотребление и поддержку при техническом обслуживании. Если только один процесс стабильно обеспечивает приемлемое качество панели за требуемый цикл, именно он определяет спецификацию оборудования.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.