


Центр решений
Индивидуальные комплексные решения по обработке древесины для мебельных фабрик по всему миру
Список деревообрабатывающего оборудования для нового завода: какие станки действительно нужны?
Новый завод работает лучше всего, когда перечень оборудования соответствует производственному маршруту
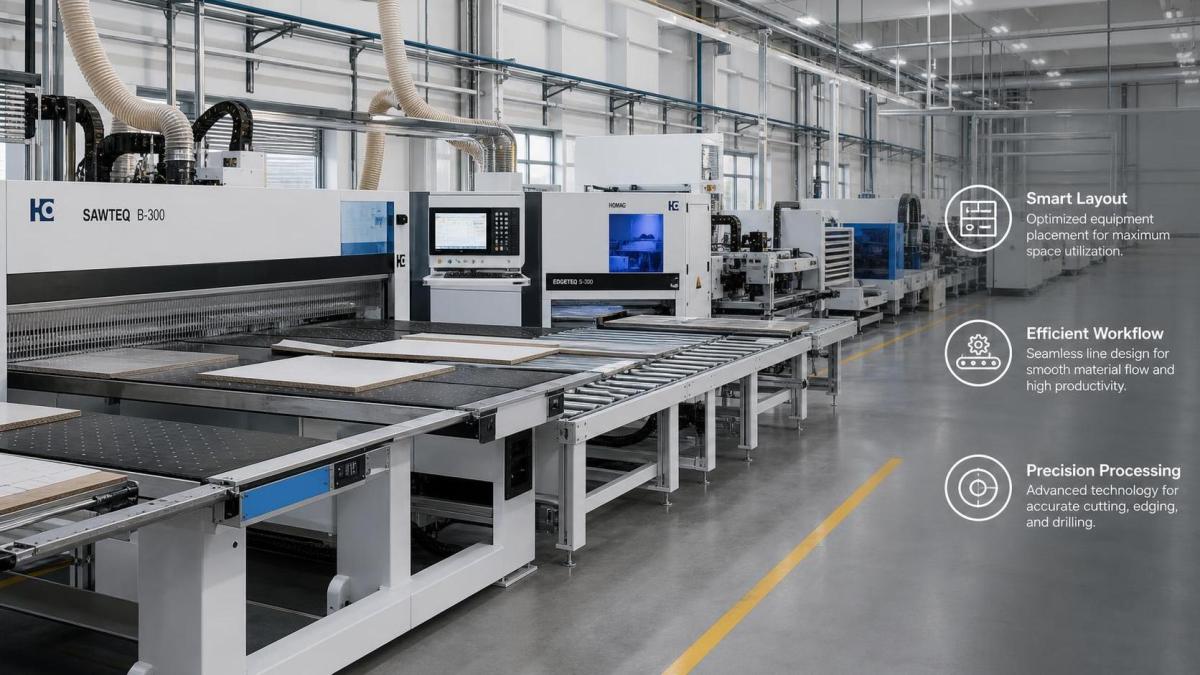
Запуск нового предприятия редко сводится к приобретению как можно большего количества станков.
Главный вопрос заключается в том, какое деревообрабатывающее оборудование соответствует выпускаемой продукции, размеру партий и требуемому уровню отделки.
Именно поэтому двум предприятиям, производящим изделия из древесины, могут требоваться совершенно разные комбинации оборудования.
Для линии по производству корпусной мебели обычно важны точность обработки панелей, стабильность сверления и чистое качество кромки.
Мастерская по обработке массива древесины чаще уделяет больше внимания стабильности продольного пиления, гибкости профилирования и контролю шлифования.
На практике оптимальный список деревообрабатывающего оборудования начинается с технологического процесса, а не с размера каталога.
Подача материала, раскрой, формование, сборка, отделка и упаковка должны быть связаны между собой без образования узких мест.
Именно здесь также важно долгосрочное планирование.
Предприятие, запущенное с учетом только текущей структуры заказов, часто сталкивается с трудностями при росте объемов выпуска или изменении ассортимента.
Более чем за 20 лет работы в сфере деревообрабатывающего оборудования Qingdao Zhongding Machinery неоднократно наблюдала эту закономерность на мебельных предприятиях, в мастерских и на промышленных линиях.
Надежность деревообрабатывающего оборудования важна, но не менее важны последовательность и соответствие каждой единицы оборудования.
Различные производственные условия формируют разные приоритеты оборудования
Один и тот же бюджет может привести к совершенно разным решениям в зависимости от того, какую продукцию предприятие планирует выпускать в первую очередь.
Чаще всего ключевое различие определяется четырьмя факторами.
- Листовой материал или массив древесины, поскольку нагрузки при раскрое и формовании различаются.
- Объем заказов, поскольку индивидуальное производство в одну смену больше нуждается в гибкости, чем в скорости линии.
- Требования к поверхности, поскольку премиальные видимые детали требуют более точного шлифования и контроля кромок.
- План расширения, поскольку будущая автоматизация влияет на текущие интерфейсы оборудования и планировку предприятия.
Без этих проверок закупка деревообрабатывающего оборудования может выглядеть правильной на бумаге, но при этом работать неудовлетворительно на производстве.
Поэтому опытные предприятия обычно начинают с картирования процессов, оценки параметров электроснабжения, аспирации и уровня квалификации операторов.
Производство корпусной мебели обычно требует точности раньше, чем высокой сложности
Для шкафов, гардеробных систем и офисной мебели основное деревообрабатывающее оборудование часто сосредоточено на обработке панелей.
В этом случае стабильность размеров раскроя влияет почти на все последующие операции.
Практичная стартовая линия часто включает форматно-раскроечный станок или ЧПУ-станок для раскроя панелей, кромкооблицовочный станок, сверлильный станок и оборудование для шлифования.
Если ассортимент включает множество отверстий под петли, соединительную фурнитуру или рядное сверление, производительность сверления становится критически важной уже на раннем этапе.
В небольших производствах панельная пила на начальном этапе может не потребоваться.
Точный форматно-раскроечный станок при строгой организации процессов все же может обеспечивать стабильный выпуск.
Когда объем заказов растет, автоматическая подача и ЧПУ-раскрой с раскладкой часто становятся ценнее, чем добавление еще одного ручного участка раскроя.
Качество кромки — еще один распространенный фактор различия.
Базовый кромкооблицовочный станок может подойти для функциональной мебели, тогда как для премиальных видимых панелей необходимы предварительное фрезерование, обработка углов, циклевание и полировка.
Именно здесь выбор деревообрабатывающего оборудования выходит за рамки скорости и переходит к стабильности качества отделки.
Предприятия по обработке массива древесины обычно оценивают станки по гибкости и поведению материала
Производство из массива древесины характеризуется большей изменчивостью текстуры, твердости, влажности и уровня дефектов.
В результате деревообрабатывающее оборудование для таких условий должно обладать более высокой адаптивностью.
Основной перечень оборудования часто начинается с продольных и торцовочных пил, рейсмусовых и фуговальных станков, фрезерных станков с вертикальным шпинделем, шлифовальных и прессовых машин.
Если распространены криволинейные детали, двери или профильные компоненты, ЧПУ-фрезеры или решения для копировального формования могут стать необходимыми на более раннем этапе.
В реальной эксплуатации ключевым критерием является не только функция станка.
Важно, может ли деревообрабатывающее оборудование сохранять точность при изменении качества древесины между партиями.
Например, предприятие, производящее обеденные столы, легче может допустить более медленное профилирование, чем нестабильное шлифование.
Доработка поверхности массива древесины быстро увеличивает трудозатраты и впоследствии влияет на результаты отделки.
Это одна из причин, по которой многие растущие предприятия раньше ожидаемого инвестируют в более качественное шлифование и аспирацию.
Индивидуальные мастерские и серийные линии не должны использовать один и тот же список оборудования
Распространенная ошибка — рассматривать мастерскую индивидуальных заказов и линию повторяющегося производства как одну и ту же производственную модель.
Это не так.
Индивидуальному производству обычно выгодно гибкое деревообрабатывающее оборудование, сокращающее время переналадки между заказами.
Часто это означает ЧПУ-фрезеры, регулируемые системы сверления и компактное оборудование для обработки кромок, способное быстро менять спецификации.
Серийная линия больше ориентирована на баланс такта, эффективность подачи и минимизацию ручного перемещения.
В таком случае обычно больше внимания заслуживают интеграция конвейеров, автоматическая загрузка, возвратные системы и стандартизированные схемы сверления.
Разницу легче увидеть при простом сравнении.
Что действительно необходимо в первоначальном списке деревообрабатывающего оборудования
Когда первые инвестиции необходимо контролировать, необходимое не означает минимальное в небрежном смысле.
Это означает, что каждый станок должен поддерживать основной процесс.
Для многих новых предприятий первоначальный список деревообрабатывающего оборудования включает следующие категории.
- Основное раскроечное оборудование, соответствующее обработке листовых материалов или массива древесины.
- Оборудование для калибрования толщины или калибровки, если однородность материала влияет на сборку.
- Оборудование для обработки кромок или формования, связанное с требованиями к внешнему виду продукции.
- Сверлильное или пазовальное оборудование для повторяемых точек сборки.
- Шлифовальное оборудование, подобранное в соответствии с целевыми требованиями к качеству поверхности, а не только с производительностью.
- Система аспирации, подача сжатого воздуха и электрическое оснащение, рассчитанные на фактическую нагрузку.
Вспомогательные системы часто упускают из виду, поскольку они не выглядят как производственные станки.
Однако слабый контроль пыли или нестабильное давление воздуха могут снизить ценность даже хорошего деревообрабатывающего оборудования.
Типичные ошибки оценки возникают за пределами рекламного проспекта станка
Одна из распространенных ошибок — сравнивать только технические характеристики станков, игнорируя производственную среду.
Площадь помещения, направление потока материалов и распределение электропитания могут ограничить производительность еще до начала производства.
Другая ошибка — покупать деревообрабатывающее оборудование, рассчитанное на максимально возможный объем выпуска с первого дня.
Если предыдущие и последующие этапы остаются ручными, один высокоскоростной станок лишь создает ожидающий запас продукции.
Еще один скрытый риск — техническое обслуживание.
Предприятия иногда выбирают сложные системы, не подтверждая сроки поставки запасных частей, доступность технических специалистов или потребности в обучении.
По этой причине надежность станка следует оценивать вместе с сервисной поддержкой.
Компании с длительным производственным опытом, стабильными поставками запасных частей и оперативным послепродажным обслуживанием обычно сокращают простои эффективнее, чем альтернативы с низкой ценой.
Такой долгосрочный подход помог проверенным поставщикам, таким как Qingdao Zhongding Machinery, выстроить прочные отношения с клиентами в мировой деревообрабатывающей отрасли.
Практический способ соотнести деревообрабатывающее оборудование с реальным планом предприятия
Перед окончательным утверждением списка оборудования полезно проверить каждый станок в соответствии с предполагаемым производственным маршрутом.
Следующие проверки обычно показывают, является ли план сбалансированным.
- Подтвердите три основные вида продукции, их материалы и ежемесячный диапазон выпуска.
- Составьте карту каждого этапа обработки — от исходного материала до готовой упаковки.
- Отметьте операции, на которых потеря точности приводит к последующей доработке.
- Проверьте, поддерживают ли инженерные коммуникации, аспирация и планировка каждую планируемую единицу оборудования.
- Оцените, какое деревообрабатывающее оборудование можно масштабировать, добавив автоматизацию позже.
- Оцените интервалы технического обслуживания, расходные материалы и требования к обучению операторов.
Этот метод позволяет привязать инвестиции к реальным условиям эксплуатации.
Он также позволяет избежать покупки дополнительного деревообрабатывающего оборудования, которое увеличивает затраты, не устраняя реальное узкое место.
В конечном итоге правильный список — это тот, который соответствует структуре продукции, условиям площадки и планам роста при минимальном количестве слабых звеньев.
Тщательная оценка сценариев, интерфейсов оборудования, сервисной поддержки и перспектив дальнейшего расширения обычно обеспечивает более надежный запуск предприятия.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.