


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Обучение операторов деревообрабатывающего оборудования для безопасной и повторяемой обработки панелей на станках с ЧПУ
Обучение операторов деревообрабатывающего оборудования для безопасной и повторяемой обработки панелей на ЧПУ
Эффективное обучение операторов деревообрабатывающего оборудования необходимо для безопасной и повторяемой обработки панелей на ЧПУ в современном мебельном и деревообрабатывающем производстве.
Операторы, понимающие настройку станка, оснастку, обращение с материалами, процедуры безопасности и регулярное техническое обслуживание, могут сократить количество ошибок, минимизировать простои и обеспечить стабильное качество панелей.
В этом руководстве рассматриваются практические приоритеты обучения, которые помогают мастерским и производственным линиям повышать производительность, одновременно защищая персонал и оборудование.
Для операторов ключевой вопрос носит практический характер: как обеспечить безопасность, точность и предсказуемость ежедневной обработки панелей на ЧПУ для различных материалов, заказов и производственных смен?
Ответ заключается не только в том, чтобы знать, какие кнопки нажимать. Надежная эксплуатация зависит от дисциплинированной подготовки, правильных рабочих навыков, проверенных программ, подходящей оснастки и своевременной коммуникации.
Качественное обучение помогает операторам выявлять проблемы до того, как они приведут к повреждению панелей, поломке фрез, сигналам тревоги станка, задержкам поставок или серьезным производственным травмам.
Почему обработка панелей на ЧПУ требует структурированного обучения операторов
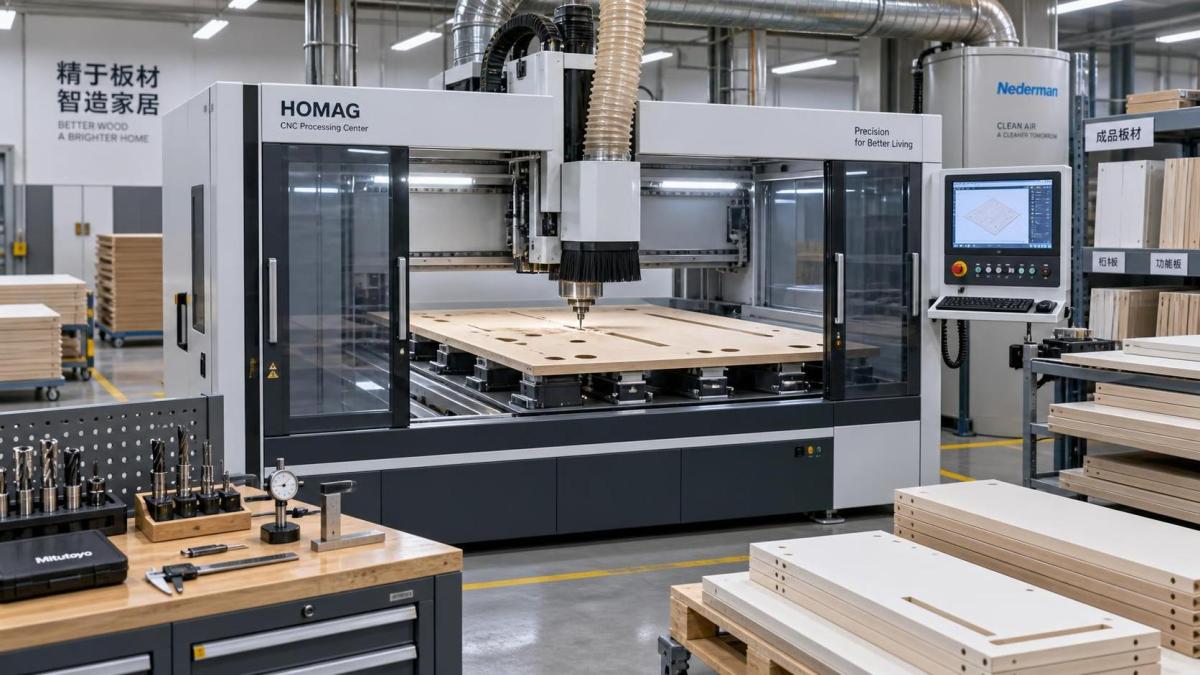
Фрезерные станки с ЧПУ, раскроечные станки nesting, сверлильные центры и линии обработки панелей способны быстро выпускать большие объемы продукции, однако их скорость также усиливает последствия небольших ошибок оператора.
Неправильное положение базы, незакрепленная вакуумная присоска, неподходящая фреза или неверная настройка толщины листа могут повлиять на каждую панель, изготовленную в ходе цикла.
Обучение операторов деревообрабатывающего оборудования дает сотрудникам воспроизводимый метод работы вместо опоры на память, неформальные советы или корректировки методом проб и ошибок.
Структурированное обучение должно охватывать весь рабочий процесс: от получения материала для панелей и проверки чертежей до загрузки, обработки, контроля, маркировки и выключения станка.
Операторы должны понимать, как их действия влияют на последующие процессы, такие как кромкооблицовка, сборка, отделка, упаковка и окончательная установка мебели.
Если панель, вырезанная на ЧПУ, имеет неточные размеры, проблема может проявиться позднее в виде плохого выравнивания кромок, затрудненной сборки, заметных зазоров или потери фурнитуры.
Обучение также помогает операторам отличать нормальные колебания процесса от предупреждающих признаков, требующих вмешательства, включая вибрацию, необычный шум, плохое удаление стружки или нестабильное качество резки.
Компетентный оператор не ждет серьезной неисправности. Он соблюдает процедуры, наблюдает за поведением станка, документирует отклонения и сообщает о проблемах до снижения качества производства.
Начинайте с безопасности, а не со скорости или целевых показателей выпуска
Безопасная эксплуатация должна быть первым результатом обучения операторов деревообрабатывающего оборудования, поскольку ни один производственный показатель не оправдывает обход защитных ограждений, датчиков, блокировок или процедур блокировки.
Новые операторы должны изучить специфические опасности каждого станка, включая вращающиеся инструменты, движущиеся порталы, автоматические системы загрузки, вакуумные устройства, пыль, шум и острые края панелей.
Средства индивидуальной защиты должны соответствовать задаче и местным требованиям безопасности. Типичный комплект включает средства защиты слуха, защитную обувь, защиту глаз и подходящую плотно прилегающую рабочую одежду.
Особого внимания требуют перчатки. Они могут защищать руки при обращении с панелями, но их не следует носить рядом с вращающимися режущими инструментами, если утвержденные процедуры прямо этого не допускают.
Обучение должно четко определять зоны ограниченного доступа. Операторы обязаны знать, где им разрешено находиться во время автоматических циклов и когда безопасно входить в рабочую зону станка.
Кнопки аварийной остановки важны, однако обучение не должно рассматривать их как основной орган управления. Профилактические проверки и безопасное расположение снижают необходимость аварийного вмешательства.
Перед запуском станка операторы должны убедиться, что защитные ограждения закрыты, система аспирации включена, заготовка надежно закреплена, инструменты установлены правильно, а прилегающая зона свободна.
Процедурам блокировки и маркировки необходимо обучать при смене инструмента, очистке, техническом обслуживании, поиске неисправностей и в любой ситуации, когда накопленная электрическая, пневматическая или механическая энергия создает риск.
Обучайте операторов правильной подготовке станка
Многие проблемы обработки на ЧПУ начинаются еще до поступления первой панели в станок. Поэтому подготовка должна быть ключевой частью каждого ежедневного рабочего цикла.
Перед началом производственной партии операторы должны проверить производственный заказ, список панелей, чертежи, программу обработки, спецификацию материала и ожидаемое количество.
Им необходимо подтвердить длину, ширину, толщину, отделку поверхности, направление текстуры, требования к защитной пленке и наличие у материала дефектов, влияющих на обработку.
Обучение настройке станка должно охватывать прогрев шпинделя при необходимости, проверку подачи воздуха, состояние вакуумной системы, уровни смазки, эффективность аспирации и просмотр аварийных сообщений на панели управления.
Операторы должны убедиться, что доступна правильная информация из библиотеки инструментов. Диаметр фрезы, длина резания, направление вращения, скорость подачи и смещение инструмента должны соответствовать программе.
Визуальный осмотр фрез помогает предотвратить устранимые проблемы качества. Поврежденные, затупленные, загрязненные или неправильно закрепленные инструменты никогда не должны использоваться в производстве.
Креплению заготовки следует уделять такое же внимание. На станках nesting операторы должны проверить размещение листа, вакуумные зоны, состояние жертвенной плиты и достаточную силу удержания до начала цикла.
На позиционных станках с ЧПУ вакуумные присоски, зажимы, упоры и базовые точки должны располагаться в соответствии с программой и фактическими размерами панели.
Формируйте уверенность в выборе и проверке программ
Операторы не всегда создают программы ЧПУ, но они должны достаточно хорошо понимать выбор и проверку программ, чтобы предотвратить передачу неверных файлов на станок.
Обучение должно устанавливать четкую систему наименования программ, редакций, материалов, заказов клиентов и типов панелей. Неоднозначные имена файлов создают ненужный риск в загруженных цехах.
Перед обработкой оператор должен сопоставить выбранную программу с производственным документом, особенно номер детали, размеры, схему сверления, толщину материала и количество.
Процесс изготовления первой детали необходим при запуске новой партии, смене материала, замене инструмента или загрузке пересмотренной программы от инженерного отдела или отдела производственного планирования.
Перед продолжением серийного производства первую панель следует измерить и проверить по чертежу. Контроль должен включать общие размеры, расположение отверстий, пазы, кромки и видимые поверхности.
Операторы должны знать, когда уместны моделирование, холостой прогон, цикл на пониженной скорости или пошаговая проверка. Эти действия помогают предотвратить дорогостоящие столкновения и отходы материала.
Обучение также должно охватывать редакции программ. Оператор никогда не должен считать, что существующий файл остается правильным, если изменились заказ, фурнитура панели или спецификация клиента.
При наличии неопределенности следует остановиться и уточнить информацию у руководителя, программиста или отдела качества, а не вносить неутвержденные корректировки.
Согласуйте оснастку, скорости подачи и материалы для повышения качества панелей
Повторяемая обработка панелей на ЧПУ в значительной степени зависит от выбора оснастки и параметров резания, соответствующих материалу плиты, конструкции панели, требуемой отделке и объему производства.
ДСП с меламиновым покрытием, MDF, фанера, панели из массива дерева, ламинированные плиты, акриловые поверхности и композитные материалы могут требовать разных фрез и стратегий обработки.
Операторы должны распознавать распространенные дефекты качества, включая сколы, подгорание, шероховатые кромки, вырывы материала, ворсистые волокна, отверстия увеличенного диаметра, пазы уменьшенного размера и неполные резы.
Эти дефекты могут быть вызваны изношенными инструментами, неподходящими скоростями подачи, неправильной частотой вращения шпинделя, плохой аспирацией, нестабильным креплением заготовки, неверными смещениями инструмента или поврежденным материалом.
Обучение должно объяснять взаимосвязь между скоростью подачи и скоростью шпинделя без необходимости превращать каждого оператора в программиста. Операторам нужны практические пределы и правила эскалации.
Например, снижение скорости подачи в некоторых ситуациях может улучшить качество кромки, но также может привести к нагреву и подгоранию, если скорость шпинделя остается слишком высокой.
Не менее важно управление сроком службы инструмента. Операторы должны фиксировать смену инструмента, контролировать качество резки, соблюдать графики замены и не использовать инструменты до полного выхода из строя.
Четкая маркировка и хранение инструментов уменьшают ошибки настройки. Каждый инструмент должен быть прослеживаем по типу, диаметру, применению, состоянию и совместимому станку или держателю.
Включите обращение с материалами в обучение работе на ЧПУ
Обращение с панелями часто рассматривается как отдельная задача, но оно напрямую влияет на безопасность, качество поверхности, точность загрузки станка и общую производительность.
Операторы должны изучить правильные методы подъема, при необходимости использовать подъемные приспособления и понимать характеристики веса и баланса крупных листов и готовых компонентов.
Поцарапанные декоративные поверхности, поврежденные кромки и деформированные панели могут привести к дорогостоящей переделке, даже если сама обработка на ЧПУ выполнена точно.
Обучение должно охватывать условия хранения материалов. Панели следует защищать от влаги, чрезмерного нагрева, загрязнения и недостаточной опоры, способной вызвать изгиб или повреждение поверхности.
Перед загрузкой операторы должны осмотреть листы на предмет прогиба, сколов, отслаивающейся защитной пленки, посторонних предметов и дефектов, которые могут снизить эффективность вакуумного удержания.
Правильная ориентация листа важна для направления текстуры, декоративных поверхностей, доступа при обработке и последующей сборки. Операторы должны проверить ориентацию до начала цикла станка.
Готовые панели требуют контролируемой выгрузки и идентификации. Этикетки должны оставаться читаемыми и быть связанными с заказом, чтобы последующие команды могли избежать ошибок сортировки.
Хорошо организованный поток материалов уменьшает ненужные перемещения. Обучение должно помогать операторам организовать входящие листы, обработанные панели, обрезки и отходы, не загромождая проходы и доступ к станку.
Используйте процедуры контроля для обеспечения повторяемости результатов
Повторяемость не достигается предположением, что станок с ЧПУ всегда будет изготавливать правильные детали. Она обеспечивается проверкой результатов в запланированные моменты производства.
Операторы должны контролировать первую деталь, проводить периодические проверки в процессе производства и выполнять окончательный контроль партии в соответствии со сложностью изделия и требованиями к качеству.
Измерения должны быть сосредоточены на характеристиках, важных для сборки, включая размеры панели, расположение отверстий, глубину пазов, качество кромок, прямоугольность и выравнивание фурнитуры.
Простые шаблоны, штангенциркули, рулетки, лекала, глубиномеры и утвержденные контрольные приспособления помогают операторам быстро и последовательно выявлять отклонения.
Обучение должно четко определять допустимые допуски. Расплывчатых указаний вроде «выглядит нормально» недостаточно для повторяемого производства мебельных компонентов.
При возникновении дефектов операторы должны изолировать затронутые панели, зафиксировать проблему, определить возможную причину и не смешивать сомнительные детали с утвержденной продукцией.
Производственные записи полезны не только для прослеживаемости. Они выявляют повторяющиеся проблемы, связанные с конкретными материалами, фрезами, программами, настройками станка или производственными сменами.
Последовательная привычка к контролю защищает как оператора, так и компанию. Она подтверждает управляемость процесса и предотвращает попадание дефектных панелей к клиентам.
Обучайте операторов работе с аварийными сигналами и регулярному техническому обслуживанию
Станкам с ЧПУ нужны обученные операторы, способные спокойно реагировать на аварийные сигналы без догадок, обхода защитных систем или многократного перезапуска станка без выявления причины.
Обучение должно группировать аварийные сигналы по практическим категориям, таким как проблемы вакуума, неисправности устройства смены инструмента, ограничения осей, предупреждения шпинделя, состояния цепи безопасности и ошибки связи.
Для каждого распространенного аварийного сигнала операторы должны знать, какие базовые проверки они могут выполнять и когда необходимо обращаться в службу технического обслуживания или технической поддержки.
Регулярный уход может предотвратить многие устранимые перебои. Ежедневная очистка, удаление пыли, осмотр стола, очистка датчиков и проверка аспирации должны быть включены в стандартные рабочие инструкции.
Операторы никогда не должны использовать сжатый воздух таким образом, чтобы загонять пыль в электрические шкафы, подшипники, датчики или чувствительные компоненты станка.
Графики технического обслуживания должны отдельно определять обязанности оператора и обязанности технического специалиста. Это предотвращает пропуск задач и исключает несанкционированный ремонт необученным персоналом.
Точное сообщение о неисправностях экономит время. Полезные отчеты включают коды аварийных сигналов, состояние станка, название программы, номер инструмента, тип материала, недавние изменения и фотографии при необходимости.
Надежная поддержка оборудования также важна. Доступ к техническим рекомендациям, запасным частям и оперативному послепродажному обслуживанию помогает мастерским быстрее восстановиться при возникновении сложных проблем.
Создайте систему обучения, работающую во всех сменах
Однократного инструктажа редко достаточно для высокоэффективного деревообрабатывающего производства. Навыки нуждаются в постоянном закреплении, наблюдении, обратной связи и документированном подтверждении квалификации.
Практическая программа обучения операторов деревообрабатывающего оборудования должна сочетать аудиторный инструктаж по безопасности, практику работы на станке под наблюдением, письменные процедуры и оценку компетенций.
Новые операторы должны сначала наблюдать за опытным персоналом, затем выполнять определенные задачи под наблюдением, прежде чем самостоятельно работать по текущим производственным заказам.
Контрольные листы обучения должны охватывать запуск, настройку, подтверждение программы, утверждение первой детали, обращение с материалами, смену инструмента, контроль, остановку, очистку и эскалацию неисправностей.
Опытным операторам также полезно повторное обучение, особенно после установки нового оборудования, обновлений программного обеспечения, изменений процессов, замены оснастки или повторяющихся проблем с качеством.
Перекрестное обучение может повысить гибкость в распределении персонала, но не должно снижать стандарты. Оператор должен иметь квалификацию для каждого типа станка, прежде чем ему будет поручена самостоятельная ответственность.
Передаче смен следует уделять особое внимание. Операторы должны сообщать о текущем статусе заказа, состоянии инструмента, результатах контроля качества, аварийных сигналах станка, проблемах с материалами и незавершенных задачах обслуживания.
Qingdao Zhongding Machinery поддерживает клиентов деревообрабатывающей отрасли надежным оборудованием, технической поддержкой, поставкой запасных частей и сервисом, ориентированным на долгосрочную производственную эффективность.
Заключение: безопасные привычки обеспечивают более качественные панели
Наилучшие результаты обработки панелей на ЧПУ достигаются благодаря операторам, которые понимают процесс, соблюдают последовательные процедуры и своевременно принимают меры, когда условия не соответствуют ожиданиям.
Эффективное обучение операторов деревообрабатывающего оборудования повышает безопасность, сокращает отходы, защищает компоненты станка, поддерживает стабильный выпуск и формирует уверенность в каждой производственной смене.
Операторы должны уделять внимание подготовке, правильному обращению с материалами, проверенным программам, подходящей оснастке, контролю первой детали, регулярному техническому обслуживанию и четкой коммуникации с техническими командами.
Когда эти привычки становятся стандартной практикой, оборудование с ЧПУ может обеспечивать точную и повторяемую обработку панелей, необходимую современным мебельным фабрикам и деревообрабатывающим мастерским.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.