


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
При выборе пресса для древесных плит для фанеры почему плоскостность плит важнее номинального давления
Почему плоскостность плит определяет прочность склеивания фанеры, а не только номинальное давление
Номинальное давление часто является первой характеристикой, которую указывают и тщательно изучают при выборе пресса для древесных плит и фанеры. Показатель 120 или 150 бар выглядит впечатляюще на бумаге. Однако в реальном производстве это число говорит лишь о половине картины. Более важно, насколько равномерно это усилие передаётся по всей поверхности плиты. Если отклонение плиты составляет всего 0,15 мм на участке размером 1 300 × 2 700 мм, локальное давление падает ниже минимального порога, необходимого для отверждения клея, особенно при использовании современных низкоэмиссионных фенолформальдегидных или меламино-мочевинных смол. Результатом становится не только неравномерная толщина: возникает необратимое микрорасслаивание на границах шпона, которое становится заметным лишь после шлифования или фрезерования кромок.
Физика распределения усилия, а не только его величина
Давление (измеряемое в барах или МПа) определяется как сила на единицу площади. Однако реальное прессование включает три взаимозависимые переменные: приложенную нагрузку, жёсткость плиты и податливость материала. Шпон фанеры различается по влажности (обычно 8–12%), плотности (380–520 кг/м³ для сердцевины из тополя или берёзы) и сжимаемости. Жёсткая слегка выпуклая плита может компенсировать небольшую волнистость шпона, тогда как номинально плоская, но прогибающаяся плита, особенно вблизи углов при высокой тоннажности, создаёт зону «теневого давления», где эффективное давление на 30–45% ниже номинального. Это не просто теория: термографическая съёмка при горячем прессовании показывает перепады температуры свыше 8°C на одной панели, когда допуск плоскостности превышает ±0,08 мм/м. Поскольку сшивание смолы экспоненциально зависит от температуры, в этих более холодных зонах происходит неполная полимеризация даже при полном номинальном гидравлическом давлении.
Допуск плоскостности: когда миллиметры становятся дефектами
Стандартные для отрасли показатели плоскостности редко указываются в закупочной документации, хотя должны. Для промышленной фанеры (например, морской или конструкционной B/BB) ISO 19906 рекомендует отклонение плиты не более ±0,05 мм на метр длины, измеренное под рабочей нагрузкой, а не только в состоянии покоя. Это означает, что плита длиной 2,7 м должна сохранять плоскостность в пределах ±0,135 мм по всей длине *при* создании полного номинального усилия. Для этого недостаточно прецизионной механической обработки: требуется симметричное расположение гидравлических цилиндров, усиленные поперечные связи рамы и тепловая компенсация в нагреваемых плитах. Без этого на углах панелей постоянно происходит утонение кромок, что требует припуска на обрезку после прессования до 12 мм, приводя к потере 4–6% сырья за цикл.
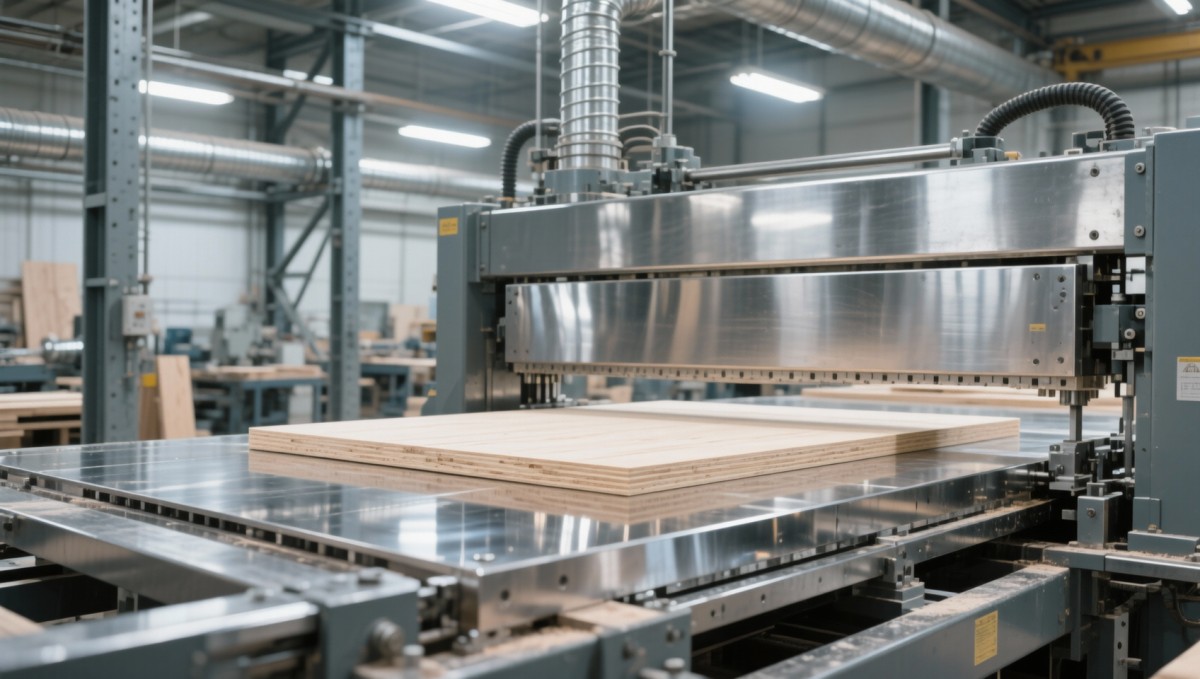
Как нарушение плоскостности проявляется в производстве
В отличие от дефектов, связанных с давлением, которые обычно вызывают сильное коробление или полное разрушение склеивания, дефекты, вызванные недостаточной плоскостностью, малозаметны, накапливаются и часто диагностируются неверно:
- Проявление структуры шпона: Неровности внутренних слоёв становятся видимыми через лицевой шпон после шлифования, поскольку только зоны высокого давления полностью уплотнили клеевой шов, оставив соседние участки слегка «пружинящими».
- Неравномерная миграция влаги: Неравномерное сжатие ограничивает пути выхода пара во время горячего прессования, вызывая локальное выкипание смолы в зонах низкого давления и недостаток клея в клеевых швах зон высокого давления.
- Различная скорость отверждения: Соседние панели в многоэтажных прессах демонстрируют непостоянные результаты испытаний на прочность при сдвиге не из-за различий партий клея, а потому что небольшой перекос рамы изменяет распределение нагрузки между этажами.
Проверка за пределами спецификации
Не полагайтесь исключительно на заявления производителя о плоскостности. Запрашивайте отчёты независимой проверки — не только о первоначальной калибровке, но и о валидации при циклических нагрузках. Достоверный отчёт включает измерения в четырёх точках нагрузки (25%, 50%, 75% и 100% номинального давления) с использованием лазерной интерферометрии или сканирования на координатно-измерительной машине (CMM). Также запросите данные о долгосрочной стабильности: плиты из сварных стальных листов без термообработки для снятия напряжений могут отклоняться до 0,03 мм/год вследствие остаточных внутренних напряжений. Чугунные плиты обеспечивают лучшую размерную стабильность, но требуют более длительной механической обработки и более строгих требований к фундаментам с виброгашением.
Взаимодействия материалов и процессов, которые нельзя игнорировать
Требования к плоскостности значительно ужесточаются при определённых сочетаниях материалов:
- Тонкий лущёный шпон (<0,6 мм): Легко сжимается при неравномерной нагрузке, что приводит к необратимому разрушению волокон в зонах высокого давления и плохой межслойной адгезии в других местах.
- Реконструированная сердцевина (LVL или ламинированные древесно-стружечные плиты): Демонстрирует нелинейное поведение при сжатии; небольшая кривизна плиты может улучшить контакт, но чрезмерное отклонение вызывает смятие кромок до завершения склеивания в центре.
- Высокочастотный предварительный нагрев: Снижает начальную влажность шпона, повышая жёсткость и делая пакет менее устойчивым к неровностям плиты в критические первые 30 секунд прессования.
Эти взаимодействия означают, что пресс, оптимизированный для коммерческой фанеры толщиной 2,7 мм, может давать результаты ниже стандарта при использовании декоративного лицевого шпона толщиной 0,4 мм, даже если номинальное давление идентично.
Эксплуатационные факторы, повышающие чувствительность к плоскостности
Условия монтажа и технического обслуживания напрямую влияют на рабочую плоскостность. Осадка фундамента всего на 0,2 мм за шесть месяцев может вызвать кручение рамы пресса, фактически сводя на нет заводскую регулировку плит. Аналогично, изношенные направляющие колонны или повреждённые гидравлические уплотнения вызывают несимметричный ход плунжера, смещая эффективную центральную линию усилия. Регулярная проверка не является необязательной: предприятия высшего уровня проводят проверки на CMM дважды в год и повторно калибруют выравнивающие домкраты при каждом перемещении оборудования или замене основных гидравлических компонентов.
Инженерная точность вместо маркетинговых показателей
При оценке пресса для древесных плит и фанеры перенесите акцент с пиковых значений давления на проверяемую механическую целостность. Отдавайте предпочтение поставщикам, которые раскрывают допуски плоскостности под нагрузкой, предоставляют прослеживаемую методику измерений и проектируют оборудование для тепловой и механической стабильности, а не только для первоначальной производительности. Ведь в непрерывном производстве фанеры стабильное качество склеивания обеспечивается не максимальным усилием. Оно поддерживается равномерным усилием — миллиметр за миллиметром, цикл за циклом.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.