


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Подготовка поставки деревообрабатывающего оборудования для монтажа на объекте в ОАЭ
Поставка деревообрабатывающего станка в ОАЭ может сорваться на последних нескольких метрах, даже если сам станок правильно выбран и безопасно отправлен. Контейнер может прибыть точно в срок, однако монтаж будет отложен из-за слишком узкого маршрута разгрузки, незавершенной подготовки помещения, отсутствия подъемного оборудования или неподтвержденного подключения к электросети. Для руководителя проекта это не незначительные детали площадки: они влияют на расходы по хранению, сроки пусконаладки, координацию подрядчиков и запланированную дату начала производства.
Практическое правило заключается в том, чтобы рассматривать поставку, доступ на площадку и готовность к монтажу как единый комплекс работ. До отправки станка с завода необходимо сопоставить его транспортные габариты, точки подъема, последовательность размещения упаковок, требования к инженерным коммуникациям и монтажную зону с фактическими условиями на площадке в ОАЭ. Правильно организованная поставка деревообрабатывающего станка в ОАЭ — это не просто транспортная задача, а последовательность монтажных операций, которая начинается еще до упаковки.
Начинайте с компоновки станка, а не с бронирования перевозки
Организацию перевозки часто начинают сразу после подтверждения заказа. Это может быть слишком рано, если окончательная планировка площадки еще изменяется. Первым полезным документом является согласованный монтажный чертеж, на котором указаны положение станка, рабочее пространство оператора, движение материалов, зазоры для технического обслуживания, требования к фундаменту, маршрут электропроводки, подключение аспирации и путь от места разгрузки до конечного положения станка.
Не следует ориентироваться только на общие габариты станка, указанные в коммерческом предложении. Монтажной команде необходимо знать размеры каждой транспортируемой секции, включая удлинительные столы, шкафы управления, ограждения, конвейеры, вытяжные кожухи, комплекты инструментов и отдельно упакованные принадлежности. Форматно-раскроечный станок, кромкооблицовочный станок, станок с ЧПУ, четырехсторонний строгальный станок, шлифовальная линия или пресс могут быть разделены на несколько ящиков, однако один длинный или тяжелый компонент может определить требуемую ширину дверного проема и способ подъема.
Вопросы, на которые необходимо ответить до упаковки
- Какова максимальная длина, ширина и масса отдельного грузового места?
- Будет ли контейнер разгружаться на территории проекта, на складе или на площадке портовой обработки грузов?
- Сможет ли транспортное средство подъехать ко входу в здание без ограничений, связанных с воротами, радиусом поворота, надземными конструкциями или состоянием дороги?
- Есть ли ровный маршрут от места разгрузки до фундамента станка?
- Для каких секций станка потребуются вилочный погрузчик, кран, тележка для поддонов, роликовые платформы или траверсы?
- Обозначены ли точки подъема на ящиках и непосредственно на оборудовании?
- Потребуется ли проводить какие-либо упаковки через дверь, сервисный коридор, грузовой лифт или проем в антресоли?
Эти детали позволяют избежать типичной проблемы: станок прибывает на площадку, но его основная рама не проходит через внутренний дверной проем или не может быть установлена, поскольку запланированный кран не может работать достаточно близко к зданию. Решение такой проблемы после прибытия может потребовать временной разборки, применения альтернативной такелажной оснастки или изменения маршрута доступа. Каждый из этих вариантов повышает риск для оборудования, чувствительного к точности выравнивания.
Подбирайте экспортную упаковку с учетом условий перевозки и хранения в ОАЭ
Деревообрабатывающее оборудование обычно сочетает обработанные стальные поверхности, электрические компоненты, пневматические детали, гидравлические узлы, прецизионные направляющие и электронные системы управления. Во время перевозки оборудование может подвергаться воздействию морской влажности, нагреву при местной транспортировке или хранении, а также пыли, если распаковка выполняется до полного завершения ограждения здания. Поэтому упаковка должна защищать не только станок, но и последовательность его монтажа.
Запросите упаковочный лист с указанием каждого ящика, его массы брутто и нетто, внешних габаритов и содержащихся внутри компонентов станка. Нумерация ящиков должна соответствовать монтажной документации. Правильно организовать оборудование по этапам гораздо проще, когда бригада на площадке может определить основную станину, электрический шкаф, вспомогательное оборудование, ящик с запасными частями, комплект инструментов и руководства, не открывая несколько ящиков.
Защите от влаги следует уделить особое внимание. Антикоррозионная защита открытых металлических частей, герметичная упаковка при необходимости, использование осушителя и защищенные электрические шкафы снижают риск повреждений от конденсата. После прибытия груза не оставляйте вскрытые ящики без защиты, если на площадке еще ведутся строительные работы, имеется проникновение воды или образуется большое количество пыли. Если немедленная установка невозможна, держите оборудование приподнятым над полом, в сухом месте и под укрытием, не создающим условия для накопления влаги, а также защищайте его от ударов со стороны других работ на площадке.
Деревянная упаковка также может потребовать обработки и маркировки, соответствующих требованиям международных перевозок. Подтвердите это с перевозчиком и специалистами по таможенному сопровождению до забора груза, а не после того, как несоответствие упаковочных документов будет обнаружено во время перевозки.
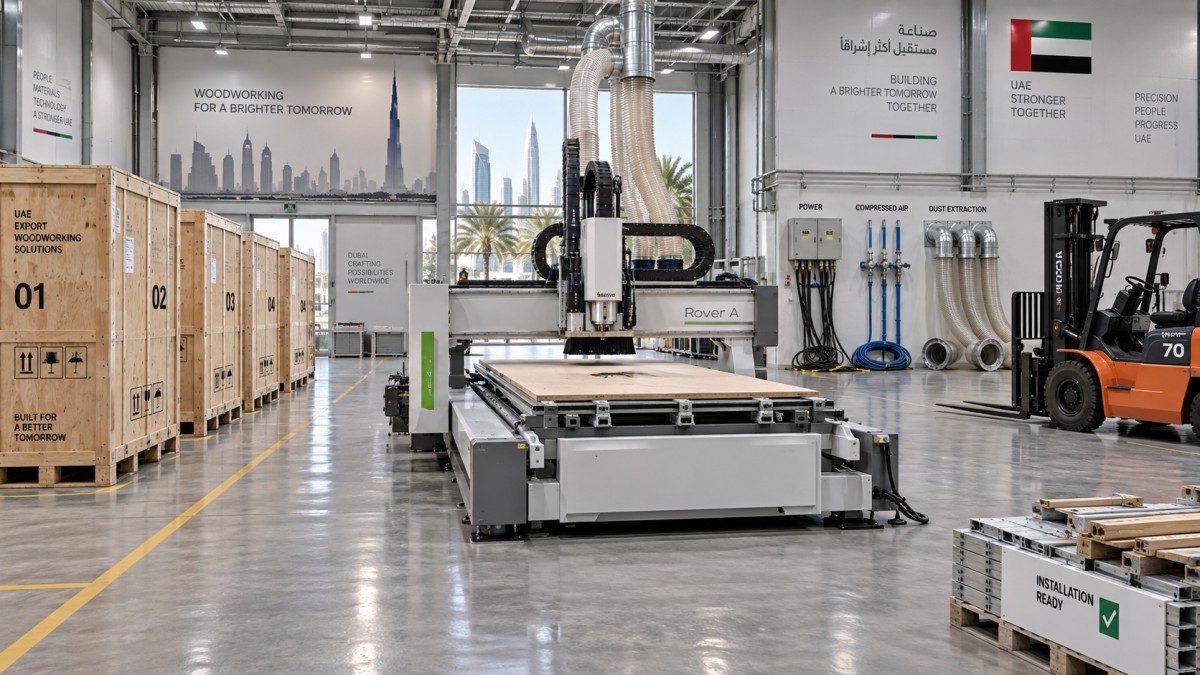
Формируйте комплект документов с учетом таможенного оформления и монтажа
Таможенное оформление проходит более гладко, когда коммерческие и технические документы одинаково описывают груз. Различия между инвойсом, упаковочным листом, коносаментом, описанием станка, количеством, массой или информацией о стране происхождения могут вызвать вопросы и задержать выпуск груза. Проектная команда должна проверить документы до отправки, а не после оформления транспортных документов.
Обычно проверка документов включает коммерческий инвойс, подробный упаковочный лист, транспортный документ, описание станка, документы о происхождении товара, если они требуются, а также любую дополнительную информацию, запрошенную импортером или таможенным брокером. Импортирующая сторона должна заранее подтвердить, какая организация будет оформлять груз, куда он будет доставлен и требуется ли бронировать доступ на площадку или местную доставку.
Техническая документация должна сопровождать проект как в цифровом, так и в печатном виде. Как минимум необходимо иметь копии чертежа фундамента, электрической схемы, требований к пневматике, руководства по монтажу, инструкций по смазке, списка запасных частей и схемы размещения упаковок. Общая цифровая папка для руководителя проекта, монтажника, начальника участка и координатора логистики помогает избежать распространенной задержки: станок уже находится на площадке, но никто не может подтвердить сечение кабеля, подключение воздуха, способ анкеровки или предполагаемое расположение панели управления.
Проверьте готовность здания к установке оборудования, а не только завершение строительства
Готовый пол и закрытые стены еще не означают, что деревообрабатывающая линия может быть установлена. Готовность площадки следует проверять в соответствии с требованиями поставщика для каждого станка. Основное внимание нужно уделять конечным условиям эксплуатации, а не общему завершению строительных работ.
Совместимость электроснабжения должна быть письменно подтверждена на основании утвержденных данных станка, а не предполагаться по общему описанию инженерных коммуникаций площадки. В частности, напряжение и частота должны соответствовать поставляемому оборудованию либо до подачи питания должно быть согласовано техническое решение. То же относится к сжатому воздуху и аспирации. Станок может быть физически установлен, но при этом не способен выполнять предусмотренный цикл, поскольку вспомогательные инженерные системы еще не готовы.
Планируйте разгрузку как контролируемую грузоподъемную операцию
Разгрузку контейнера часто недооценивают. Грузоподъемность вилочного погрузчика должна соответствовать массе самого тяжелого места с учетом фактического положения центра нагрузки, а не только приблизительной массе ящика. Длинные ящики с оборудованием могут смещать центр тяжести наружу, снижая фактическую грузоподъемность погрузчика. Выбранное оборудование также должно иметь достаточную высоту подъема мачты и пространство для маневрирования в месте разгрузки.
До дня поставки необходимо согласовать, кто отвечает за вилочный погрузчик или кран, сертифицированного оператора, такелажные инструменты, управление движением, руководителя разгрузки и проверку состояния упаковки. Уточните, может ли контейнер оставаться в месте разгрузки достаточно долго для безопасного выполнения работ. Спешка при разгрузке повышает вероятность повреждения основания ящика вилами, падения принадлежностей и размещения ящиков в неправильной последовательности.
Перед разгрузкой осмотрите внешнюю упаковку и зафиксируйте видимые следы ударов, проколы, следы воды, поврежденные пломбы или признаки смещения ящика. При подозрении на повреждение сфотографируйте состояние груза до его вскрытия или перемещения. Это создает четкую документацию для логистических и страховых процедур и позволяет технической команде решить, требуется ли внутренняя проверка до начала монтажа.
Последовательность важнее быстрого освобождения контейнера
Если пространство ограничено, разгружайте груз в соответствии с последовательностью монтажа. Основную станину станка, возможно, потребуется сразу доставить в конечную зону, тогда как электрические шкафы и хрупкие принадлежности следует переместить в защищенное место временного хранения. Не размещайте тяжелые ящики перед местами установки станков и не перекрывайте маршрут, необходимый для последующей доставки компонентов. Контейнер, который быстро разгрузили, но неправильно организовали на площадке, может привести к дополнительному дню внутренних перемещений материалов.
Организуйте передачу ответственности между логистикой и монтажом
Поставка не завершается у ворот. Она превращается в передачу оборудования монтажной команде, когда все необходимые упаковки учтены, их состояние проверено, оборудование безопасно размещено, а монтажник может приступить к работе без поиска недостающих деталей или ожидания подключения инженерных коммуникаций. Назначьте одного сотрудника для сверки номеров упаковок с упаковочным листом и другого — для подтверждения выполнения требований готовности площадки.
Затем монтажная команда должна проверить положение станка до снятия защитных транспортировочных опор. Основания станков необходимо устанавливать в соответствии с утвержденной компоновкой, оставляя достаточно места для выравнивания, доступа к панелям, загрузочных столов и последующего технического обслуживания. Транспортировочные кронштейны, фиксаторы и защитные кожухи следует снимать только в соответствии с документацией на станок. Их преждевременное снятие во время внутренних перемещений может привести к повреждению чувствительных деталей.
Пусконаладка должна выполняться поэтапно: механическая установка и выравнивание, подключение инженерных коммуникаций, проверка устройств безопасности, проверка вращения и направления движения, если применимо, подтверждение смазки, сухое функциональное перемещение и затем контролируемая пробная эксплуатация. Не следует считать первое движение под напряжением доказательством готовности станка к производству. Подающие системы, датчики, цепи безопасности, соединения аспирации, пневматические функции и рабочие настройки должны быть проверены в предусмотренной производственной компоновке.
Если проект включает оборудование, не относящееся к деревообработке
Некоторые предприятия в ОАЭ совмещают деревообрабатывающие операции с участками переработки материалов, производства панелей или композитных изделий. В такой ситуации необходимы отдельные планы инженерных коммуникаций и монтажа, поскольку требования горячего пресса отличаются от требований обычного деревообрабатывающего станка. Например, Plastic Waste Recycling Hot Press Machine for Sheet & Board Making использует электрический нагрев с помощью теплопроводного масла, работает с рабочим давлением 120 тонн и имеет четыре слоя с нагревательными плитами размером 1300 × 2500 mm. Максимальная рабочая температура 240°C и большая площадь плит требуют отдельной проверки нагрузки на пол, электроснабжения, тепловых зазоров, маршрута перемещения и мер безопасности оператора.
Это оборудование может перерабатывать такие материалы, как HDPE, PP, PE, PS, ABS, PVC, пластиковые хлопья и вторичное сырье, превращая их в плотные переработанные листы или плиты. Его не следует рассматривать как принадлежность к деревообрабатывающей линии только потому, что готовая плита может распиливаться, обрабатываться или собираться на том же предприятии. Отдельная последовательность монтажа не позволяет прессу, работам по его электрическому подключению и операциям по его перемещению мешать пусконаладке деревообрабатывающего оборудования.
Контролируйте изменения до окончательного оформления груза
С изменениями, внесенными в последний момент, легче всего справиться до упаковки отправления. Изменение положения станка, уменьшение проема для доступа, задержка системы аспирации, изменение параметров инженерных коммуникаций или отсутствие разгрузочного оборудования должны немедленно инициировать пересмотр плана поставки. В зависимости от проблемы практическими мерами могут быть изменение упаковки, разделение поставки, временное защищенное хранение, перенос даты отправки или изменение способа внутренних перемещений.
Наилучшей подготовкой является короткое координационное совещание перед отправкой с участием поставщика станка, координатора перевозки, импортирующей стороны, руководителя площадки, руководителя монтажа и подрядчика по инженерным коммуникациям. Каждый участник должен завершить совещание с подтвержденными обязанностями, датами, документами, сведениями о доступе, разгрузочном оборудовании и контактами для эскалации. Это не устраняет все риски поставки, но предотвращает ситуацию, которой можно избежать: прецизионный станок прибывает на площадку, технически или физически не готовую его принять.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.