

Успешная планировка участка по производству изделий из дерева начинается с анализа производственных требований: номенклатуры изделий, суточного выпуска, маршрутов обработки и ограничений при перемещении материалов. Подбор оборудования должен основываться на этих решениях.
Для руководителей проектов, оценивающих деревообрабатывающие станки, приоритетом является согласование движения материалов, последовательности операций, удаления стружки и пыли, а также доступа операторов с учетом имеющихся площадей и бюджета.
Индивидуальные размеры и меняющийся размер партий усложняют задачу. Планировка должна учитывать вариативность, обеспечивая качество, контролируя незавершенное производство и поддерживая надежность поставок.
В этом руководстве объясняется, как определить требования к оборудованию, разместить производственные зоны, проверить расчеты производительности и предусмотреть место для расширения, прежде чем решения об установке оборудования станет дорого менять.
Что необходимо определить до установки первого станка?
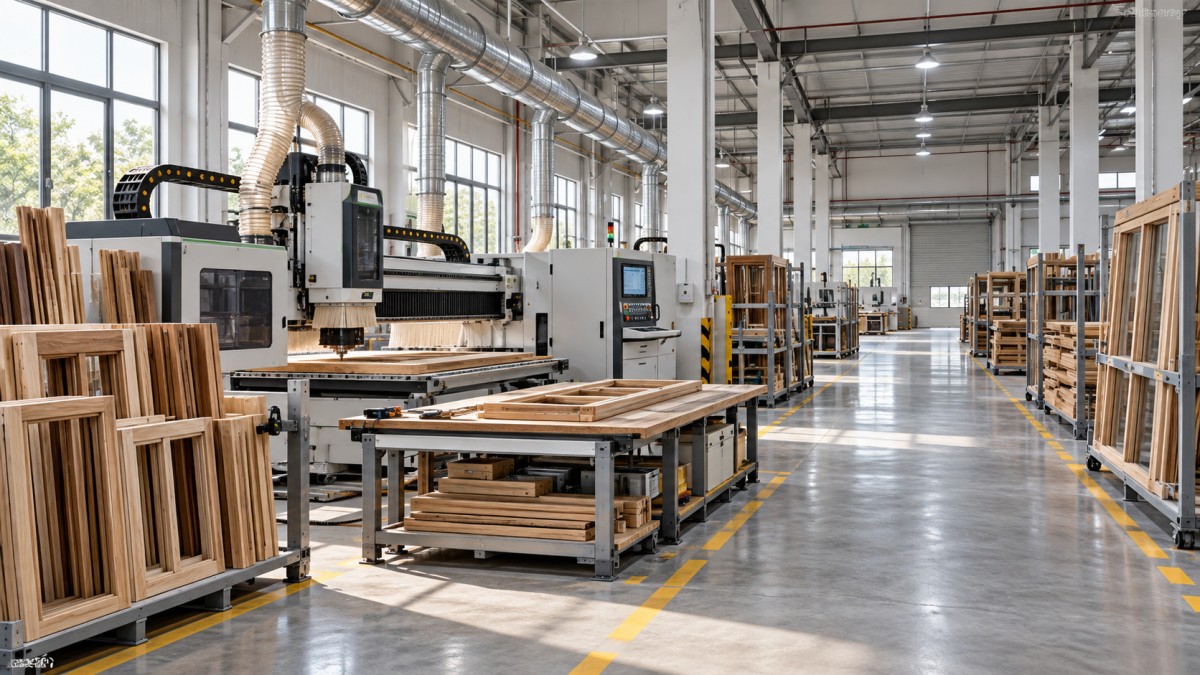
Начните с описания продукции и производительности. Зафиксируйте типы дверей и окон, методы изготовления, спецификации материалов, диапазоны размеров, режимы сменной работы и ожидаемый ежедневный ассортимент заказов.
Разграничьте рамы и створки из массива древесины, инженерные компоненты, филенчатые двери и изделия, изготовляемые из готовых заготовок. Эти различия существенно влияют на маршруты обработки и требования к оборудованию.
В мастерской по изготовлению деревянных окон на заказ приоритетом могут быть профилирование, точность соединений и сборочные приспособления. Для производства филенчатых дверей могут потребоваться другие возможности прессования и калибровки.
Определите выпуск в готовых изделиях, прошедших приемку, за смену, а затем пересчитайте целевой показатель в количество компонентов. Для одного готового окна могут потребоваться несколько отдельно обработанных элементов рамы и створки.
Задокументируйте наиболее сложные регулярно выпускаемые изделия, включая двери увеличенного размера, глубокие профили и необычные соединения. Изготовление редких нестандартных вариантов может быть экономичнее поручить отдельному процессу.
До запроса коммерческих предложений согласуйте измеримые критерии приемки: допуски размеров, точность подгонки соединений, качество поверхности, ожидаемое время переналадки и образцы изделий для приемочных испытаний станков.
Это описание создает единую основу для предложений поставщиков. Без него внешне сопоставимые предложения могут исходить из разных предположений о материалах, условиях эксплуатации, численности персонала или объеме производства.
Как организовать перемещение материалов по мастерской?
Составьте карту фактической последовательности производственных операций до разработки схемы размещения оборудования. Типичный маршрут изготовления столярных изделий из древесины включает приемку, кондиционирование, черновую подготовку, точную обработку, сборку, отделку и отгрузку.
Точная последовательность зависит от конструкции изделия. Профилирование, обработка соединений, подготовка под фурнитуру, шлифование и нанесение покрытий могут выполняться на разных этапах для различных систем дверей и окон.
По возможности обеспечьте четкое движение от поступающей древесины к готовым изделиям. Прямоточная схема может подойти для длинного здания, а U-образная компоновка — для мастерской с общими зонами приемки и отгрузки.
Ни одна схема не является безусловно лучшей. Сопоставьте расстояния перемещения, пересечения потоков, частоту перемещения грузов и потребность в надзоре с расположением колонн и дверей, состоянием пола и конструктивными ограничениями здания.
По возможности отделите пешеходные маршруты от путей движения вилочных погрузчиков. Расположите зоны разгрузки и отгрузки так, чтобы транспортные операции не прерывали регулярно работу станков и сборочного участка.
Выделите для каждой партии обозначенное место временного хранения, используя тележки или стеллажи, подходящие по длине компонентов. Не допускайте беспорядочного хранения на полу, которое постепенно занимает рабочее пространство и проходы.
Отслеживайте рамы, створки и дверные компоненты по заказам на всех этапах производства. Четкая идентификация сокращает поиск деталей, предотвращает смешение компонентов и уменьшает задержки при сборке нескольких заказов на изделия по индивидуальным проектам.
Какие станки необходимы и где важна гибкость?
Составьте перечень станков на основе необходимых операций. В зависимости от состояния закупаемых заготовок подготовка может включать торцовку, продольный раскрой, строгание по пласти, рейсмусование или четырехстороннюю обработку перед выполнением точных операций.
Для столярных операций могут потребоваться шипорезание, долбление, профилирование, сверление и фрезерование углублений под фурнитуру. Оборудование с ЧПУ может объединять отдельные операции, если его конфигурация подходит для требуемых компонентов.
Сверьте рабочие размеры и доступ для инструмента с реальными чертежами изделий. Номинальная производительность станка сама по себе не гарантирует совместимость с любым профилем, геометрией соединения или способом зажима.
При частой смене заказов время настройки может быть важнее скорости резания. Учитывайте замену инструмента, выбор программы, регулировку упора, изменение зажимов и контроль первой детали в составе производственного процесса.
Специализированные станки могут подойти для стабильных повторяющихся операций. Универсальное оборудование становится привлекательнее при широкой номенклатуре изделий, если доступны необходимые программы, инструмент и квалифицированные операторы.
Сравните интегрированную обработку с использованием отдельных станков на одинаковых репрезентативных партиях. Учитывайте перемещения и переналадки, поскольку объединение операций может также сконцентрировать простои на одном рабочем месте.
Запросите демонстрацию на ваших материалах и типовых деталях. До утверждения предложенного комплекта оборудования убедитесь в приемлемой точности подгонки соединений, отсутствии вырывов волокон, стабильности размеров и качестве поверхности.
Обеспечит ли планировка необходимый суточный выпуск?
Рассчитайте производительность каждого процесса исходя из доступного времени производства и реалистичного времени обработки. Учитывайте загрузку, выгрузку, контроль, замену инструмента и переналадки, необходимые для ожидаемых заказов.
Используйте единую единицу сравнения, например количество компонентов за смену или комплектов деталей на полный заказ. Показатели цикла станка вводят в заблуждение, если относятся к разным объемам производства.
Например, восьмичасовая смена составляет 480 плановых минут. Если после вычета перерывов, технического обслуживания и ожидаемых простоев остается 360 полезных минут, первоначальный расчет производительности следует основывать на 360 минутах.
Если обработка одного компонента на участке занимает три минуты, а ежедневные переналадки — 45 минут, расчетная производительность составит 105 компонентов без учета брака и повторной обработки.
Этот пример демонстрирует метод расчета, а не гарантирует производственный результат. Проверьте предположения в ходе испытаний у поставщика или по наблюдаемым рабочим данным, особенно если цикл в основном зависит от ручного перемещения деталей.
Определите процесс с наименьшей эффективной производительностью для запланированного ассортимента. Им может оказаться профилирование, подготовка отверстий и углублений под фурнитуру, сборка, шлифование или отделка, а не основной раскрой.
Обеспечьте бесперебойную подачу материалов к ограничивающему процессу и поддерживайте контролируемый буфер. Покупка более быстрых станков на предшествующих этапах принесет мало пользы, если ограничивающий процесс останется прежним.
Сколько места действительно требуется каждой производственной зоне?
Габариты станков — лишь отправная точка. Добавьте предусмотренные производителем рабочие зазоры, пространство для ограждений, доступ для обслуживания, подключения систем аспирации и полную зону перемещения каждого компонента.
Учитывайте максимальную длину заготовок, поступающих на каждый участок и выходящих с него, включая маневры при повороте. Станок, помещающийся на чертеже, все же может мешать соседним операциям во время работы.
Предусмотрите операторам пространство для безопасной работы с деталями без выхода на транспортные маршруты. Для дверей увеличенного размера и собранных рам могут потребоваться подъемные приспособления или дополнительный персонал для перемещения.
Разместите средства контроля и часто используемый инструмент рядом с соответствующими рабочими местами. Постоянные перемещения к общему складу могут отнимать продуктивное время и способствовать непоследовательной настройке оборудования.
Определяйте размеры сборочных зон с учетом кондукторов, зажимов, проверки угольника, установки фурнитуры и временного хранения. Предусмотрите место для собранных изделий, ожидающих следующую операцию, чтобы они не перекрывали рабочие места.
Для выдержки клеевых соединений и сушки покрытий может потребоваться значительная площадь временного хранения. Рассчитайте ее по производительности и времени выдержки с учетом стеллажей, доступа и раздельного размещения изделий.
Проверьте предложенную компоновку с помощью чертежей в масштабе или разметки пола. До утверждения фундаментов, воздуховодов и точек подключения электропитания смоделируйте перемещение самой крупной детали и обслуживание ключевых станков.
Какие решения по инженерным системам и условиям среды нужно принять заранее?
Разрабатывайте концепцию аспирации одновременно с планировкой оборудования. Трассы воздуховодов, места подключения, требования станков и одновременная работа оборудования влияют на конструкцию системы, стоимость монтажа и доступную высоту помещения.
Поручите квалифицированному специалисту оценить расход воздуха, потери давления, характеристики пыли и применимые требования пожарной безопасности и защиты от взрывов. Выбор пылеулавливающей установки должен основываться на документированной оценке системы для конкретного объекта.
Обеспечьте доступ к точкам контроля, устройствам отключения и местам технического обслуживания. Ограниченный доступ затрудняет плановое обслуживание и может ухудшить работу аспирации по сравнению с расчетными показателями, учтенными при выборе оборудования.
Уточните у каждого поставщика требования к электропитанию, расходу сжатого воздуха, расположению подключений и монтажу. Учитывайте ожидаемую одновременную нагрузку и дополнительную мощность для планируемого расширения.
Если отделочные работы выполняются на объекте, оцените вентиляцию, совместимость покрытий, защиту от загрязнений и применимые требования к разделению зон. Сборочные и отделочные участки необходимо защитить от древесной пыли и транспортных потоков.
Поддерживайте условия хранения материалов, соответствующие древесине, клеям, покрытиям и предполагаемым условиям эксплуатации изделий. Определите порядок проверки влажности и хранения, обеспечивающий повторяемость обработки и сборки.
Согласуйте аварийный доступ, освещение, меры по снижению шума и защитные ограждения с местными требованиями и компетентными консультантами. Устраните эти ограничения до того, как они заставят менять в остальном работоспособную планировку.
Как сравнить варианты инвестиций, обслуживания и расширения?
Сравнивайте полную стоимость проекта с учетом монтажа: станки, инструмент, аспирация, инженерные системы, оборудование для перемещения материалов, программное обеспечение, обучение, доставка, монтаж и ввод в эксплуатацию. В каждом коммерческом предложении определите ответственность сторон и исключения.
Оцените эксплуатационные затраты на одно принятое изделие, используя реалистичные предположения о труде, расходных материалах, техническом обслуживании, энергии и браке. Низкую цену покупки могут компенсировать постоянные затраты на перемещение или переналадку.
Рассчитайте окупаемость на основе подтверждаемых выгод: сокращения сверхурочной работы, уменьшения количества бракованных компонентов, снижения трудозатрат на перемещение или дополнительных продаж, обеспеченных подтвержденной производительностью и спросом.
Подготовьте консервативный сценарий с меньшим спросом, более длительными переналадками и медленным вводом в эксплуатацию. Так можно оценить, останутся ли инвестиции приемлемыми, если целевая производительность будет достигнута позже ожидаемого срока.
Оценивайте сервисное обслуживание наряду с характеристиками станков. Узнайте об организации технической поддержки, наличии запасных частей, документации, обучении и удаленной диагностике; подтвердите обязательства для вашего местоположения и оборудования.
Qingdao Zhongding Machinery Co., Ltd. обладает более чем 20-летним опытом в области деревообрабатывающего оборудования. При обсуждении проекта этот опыт следует преобразовать в предложения по оборудованию и поддержке, учитывающие конкретные производственные задачи.
Оставьте место для расширения рядом с участком, который с наибольшей вероятностью станет ограничивающим. Убедитесь, что будущее оборудование можно будет подключить к инженерным системам и маршрутам перемещения материалов, не перемещая ключевые производственные зоны.
Что необходимо проверить перед передачей производства в эксплуатацию?
Преобразуйте утвержденную планировку в план монтажа и ввода в эксплуатацию с назначенными ответственными. Согласуйте маршруты доставки, разгрузку, позиционирование оборудования, подключение инженерных систем, присутствие специалистов поставщика и доступность операторов.
Определите приемочные испытания на примере типовых заказов на двери и окна. Включите часто выпускаемые изделия и регулярно встречающиеся сложные варианты, заранее согласовав материалы, инструмент, персонал и измеримые критерии качества.
Проверьте весь процесс от приемки материалов до готовой сборки. Производительность отдельного станка не доказывает, что перемещения, идентификация, буферные запасы и контрольные точки работают согласованно.
Измеряйте продолжительность переналадки, время обработки и перемещения, долю изделий, принятых с первого предъявления, и объем незавершенного производства. Сравните фактические результаты с предположениями, на которых основывалось обоснование инвестиций в проект.
Убедитесь, что операторы могут безопасно выполнять обычную регулировку, проверки и техническое обслуживание. До передачи производства предоставьте доступные инструкции и зафиксируйте нерешенные неисправности, недостающую документацию и потребности в дополнительном обучении.
В начальный период производства регулярно анализируйте очереди и выполнение сроков поставки. Увеличивающийся буфер часто свидетельствует о ненадежной обработке, несогласованной производительности, нехватке материалов или неподходящем графике запуска заказов.
Используйте полученные данные для практической корректировки пределов временного хранения, графиков и расположения рабочих мест. Сохраняйте контролируемую версию чертежа планировки, чтобы при последующих изменениях соблюдались требования к доступу и инженерным системам.
Практическая основа для принятия окончательного решения по планировке
Наиболее эффективная планировка связывает требования к изделиям, реальную производительность, безопасное перемещение материалов и полную стоимость установленного оборудования. Для каждого важного места размещения оборудования должна быть четкая производственная причина и измеримая выгода.
Сравнивая деревообрабатывающие станки, попросите поставщиков проверить весь производственный маршрут с учетом ваших чертежей, целевых показателей выпуска, доступной площади, инженерных систем и ожидаемого разнообразия заказов.
Утверждайте инвестиции, когда план подтвержден испытаниями типовых изделий и задокументированными расчетами. Такой подход создает более надежную основу для своевременного производства дверей и окон на заказ.