


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как проверить прямолинейность реза на прецизионном продольно-распиловочном станке с одним пильным диском
Как проверить прямолинейность пропила на прецизионном однопильном продольно-распиловочном станке
Чистый на вид продольный пропил не всегда бывает прямым. Мелкие следы от зубьев могут скрывать постепенный изгиб, а шероховатая кромка при этом может идти по прямой линии. Это различие важно, когда доски сразу направляются на склеивание кромок, сборку щитов или другую операцию с небольшим припуском на обработку.
Проверка прямолинейности пропила на прецизионном однопильном продольно-распиловочном станке требует большего, чем просто приложить две доски друг к другу и посмотреть, виден ли просвет. При качественной проверке геометрия кромки оценивается отдельно от чистоты поверхности, контролируется опора древесины и фиксируется время проведения измерения. В противном случае перемещение древесины можно принять за ошибку станка, а проблему подачи — списать на то, что «такова древесина».
Определите критерии приемки до выполнения пробного пропила
Начните с требований последующей операции. К кромке продольного пропила, предназначенной для немедленного склеивания, могут предъявляться иные требования, чем к кромке, которую впоследствии будут фуговать. Не существует обоснованного универсального допуска на прямолинейность только потому, что станок называют «прецизионным». Руководствуйтесь спецификацией на закупку, утвержденным производственным чертежом, процедурой приемки изготовителя или согласованными внутренними требованиями к контролю.
В требованиях должны быть указаны длина контроля, метод измерения, допустимое отклонение, а также то, оценивается ли вся кромка или заданный рабочий участок. Если начальный и конечный участки исключаются, укажите это прямо. Молчаливое игнорирование дефекта в начале пропила меняет процедуру испытания, а не улучшает результат.
Также различайте три характеристики: прямолинейность одной кромки, постоянство ширины между противоположными кромками и перпендикулярность пропиленной поверхности пласти доски. Кромки доски могут быть прямыми, но ширина при этом может сужаться. Кроме того, верхняя кромка может быть прямой, а пропил — скошенным по толщине.
Выберите заготовки, позволяющие проверить станок, а не только древесину
Для базовой проверки выберите качественный, достаточно стабильный материал с ровной опорной пластью и подходящей направляющей кромкой, если этого требует конструкция станка. Не используйте заготовки с заметным короблением, выпадающими сучками, трещинами или сильным искривлением волокон. Заготовка должна соответствовать допустимым размерам, указанным изготовителем, а снимаемого материала должно быть достаточно для формирования непрерывной новой кромки.
Узкая напряженная полоса — плохой образец для базовой проверки: после отделения от исходной доски она может сразу изогнуться. И наоборот, испытания только на коротких и простых заготовках могут не выявить ошибки, возникающие при обычной производственной длине. Проведите базовую проверку на заготовках удобного размера, а затем подтвердите работу станка на типичных производственных заготовках, включая соответствующие толщины и длины.
Нанесите на каждый образец направление подачи, опорную пласть, обозначение пропиленной кромки и последовательность испытаний. Запишите породу или тип материала, размеры, состояние влажности, если это важно, идентификатор пилы и настройку подачи. Сохраните сведения о первоначальной настройке: они пригодятся, если результаты изменятся после регулировки.
Проводите измерения отдельно от операции пиления
Выполняйте пробные пропилы только при правильно установленных и исправных ограждениях, системе удаления отходов, устройствах против обратного выброса и механизмах подачи. Соблюдайте указания руководства по безопасным размерам заготовок и рабочему положению оператора. Не обходите ограждение, чтобы наблюдать, идет ли доска прямо, и не просовывайте руки в зону подачи, чтобы исправить подозрительный пропил.
Перед осмотром или регулировкой пилы, шпинделя, прижимных устройств, цепи, направляющих или внутренних упоров изолируйте все соответствующие источники энергии согласно процедуре блокировки и маркировки, принятой на предприятии. Учитывайте накопленную пневматическую или гидравлическую энергию и дождитесь полной остановки пильного диска. Остановленный двигатель сам по себе не означает, что станок безопасно изолирован от источников энергии.
Обычные измерения кромки следует выполнять на отдельном контрольном столе. Если пробный пропил сопровождается заеданием, необычным шумом, нестабильной подачей или признаками обратного выброса, прекратите испытание. Не продолжайте работу на небезопасной настройке ради проверки размеров.
Выполняйте измерения по надежной базовой поверхности
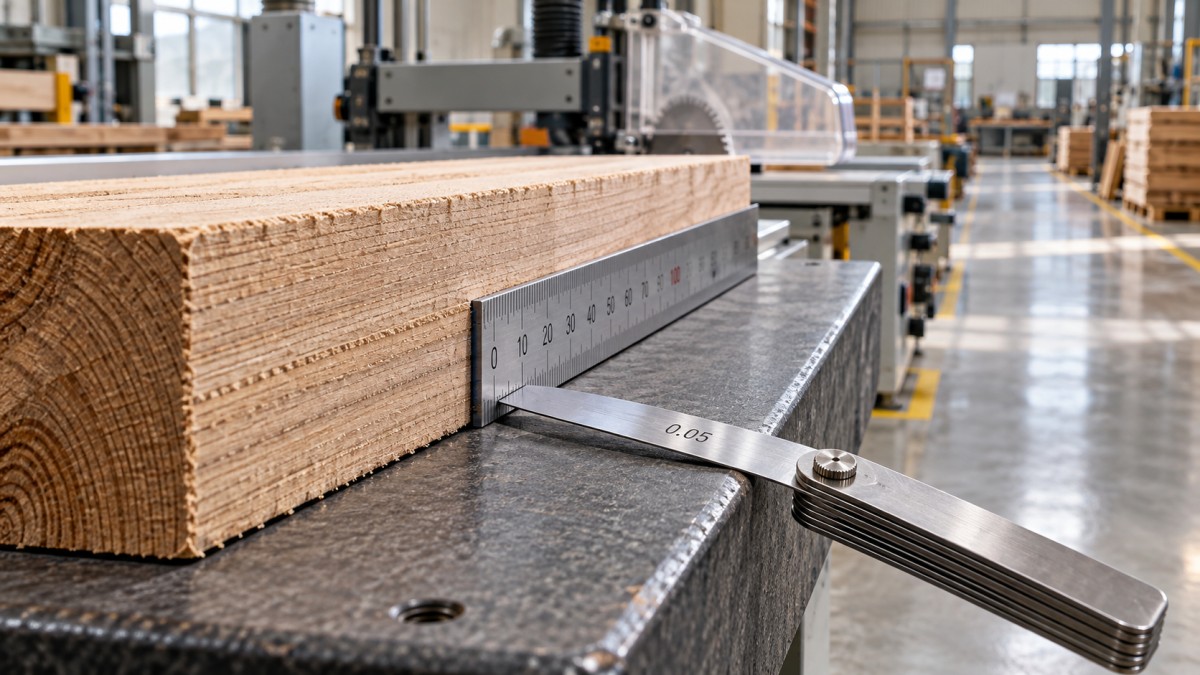
Для практической проверки в цеху используйте поверенную прецизионную линейку, перекрывающую согласованную длину контроля, и подходящий набор щупов. Строительный уровень, профиль ограждения или соседняя доска не являются автоматически надежной базой для проверки прямолинейности. Погрешность базовой поверхности и разрешение щупа должны быть достаточно малы, чтобы можно было принять обоснованное решение о соответствии требованиям.
Перед измерением очистите обе поверхности. Удалите свободную пыль и волокна, не шлифуя и не фугуя проверяемую кромку. Положите доску на устойчивый верстак, не прижимая ее силой до выравнивания. Для длинных или гибких образцов необходимо обеспечить одинаковую схему опоры; чрезмерный зажим может создать видимость соответствия даже при искривленной кромке.
Расположите линейку вдоль заданной линии на пропиленной поверхности, избегая поврежденных углов. Проверьте участки у обоих концов и несколько промежуточных точек. На толстом материале повторите измерения ближе к верхней и нижней части поверхности, чтобы выявить различия по глубине пропила. Запишите место наибольшего отклонения, а не только его величину.
При вогнутой кромке линейка может опираться на концы, оставляя посередине измеряемый зазор. Осторожно вставляйте щупы: если проталкивать их с усилием, можно сместить линейку или сжать волокна древесины. При выпуклой кромке линейка может качаться на выступающей центральной точке. Измерение зазора у одного конца при таком неустойчивом положении не дает достоверного результата о прямолинейности.
Если кромка выпуклая, неровная или близка к предельному допуску, используйте контролируемую систему измерения профиля, а не импровизированный метод. Индикатор часового типа, перемещаемый по независимо проверенной прямой направляющей, позволяет построить профиль бокового положения кромки при условии, что приспособление не деформирует доску, а измерительное усилие достаточно мало.
В такой системе задайте установленную базовую линию и записывайте знаковые отклонения вдоль длины контроля. Если используется хорда между конечными точками, вычтите из измеренного профиля линию, соединяющую показания на концах. Четко обозначьте результат как измерение относительно хорды между конечными точками: оно не равнозначно автоматически оценке прямолинейности по методу минимальной зоны. Приемочные данные должны использовать то же определение, что и спецификация.
Учитывайте влияние текстуры поверхности. Наконечник индикатора, попадая в отдельные следы от зубьев, может преувеличить неровность профиля, а широкая опора — перекрыть локальные дефекты. Используйте одинаковую схему контакта и указывайте, проверяется ли общий изгиб, локальная волнистость или оба показателя.
Повторите проверку, прежде чем искать проблему в юстировке
Одна доска — это повод для проверки, но не диагноз. Выполните небольшую серию пропилов при неизменных условиях и сравните форму и расположение отклонений. Если результат близок к предельному, снимите и снова установите тот же образец, а затем повторите измерение. Второй проверяющий поможет выявить непоследовательное положение линейки или различия в усилии при работе со щупом.
Измерьте профиль вскоре после пиления и, если предполагается перемещение древесины, повторите измерение через установленный промежуток времени при зафиксированных условиях хранения. Изменение профиля после пропила указывает на возможное снятие внутренних напряжений или перемещение из-за влажности, но не доказывает, что станок исправен. Записывайте прошедшее время, а не обозначайте оба результата просто как полученные «после пиления».
Сравнение двух кромок полезно для быстрой производственной проверки, но не должно быть единственным методом приемки. Одинаково изогнутые кромки могут плотно прилегать друг к другу, а принудительное смыкание шва скрывает геометрию без нагрузки. При подготовке соединения под склеивание оценивайте и измеренную кромку, и подгонку в соответствии с утвержденным процессом сборки.
Анализируйте характер отклонений, не делая поспешных выводов
Повторяющаяся кривизна на нескольких стабильных образцах — повод проверить взаимное положение плоскости резания пилы и траектории подачи. В зависимости от конструкции это может включать проверку направляющей цепи или ремня, направляющих компонентов, системы прижима, состояния стола или ограждения. Используйте базовые элементы для юстировки, указанные изготовителем; не регулируйте все подряд, пока качество пропила случайно не улучшится.
- Отклонение сосредоточено в начале или конце пропила: проверьте опору заготовки и то, как она контролируется при входе в систему подачи или выходе из нее.
- Периодическая волнистость: проверьте равномерность подачи, состояние пилы, вибрацию и проблемы вращающихся компонентов. По одному только характеру отклонения нельзя определить неисправную деталь.
- Легкие пропилы соответствуют требованиям, а производственные — нет: проверьте нагрузку при резании, пригодность и остроту пилы, настройку подачи и параметры прижима в пределах, разрешенных изготовителем.
- Результаты в основном различаются от доски к доске: прежде чем менять геометрию станка, проверьте стабильность древесины, качество опорной пласти и равномерность направления заготовки.
Прижоги требуют отдельного внимания. Они могут быть связаны с трением, плохим отводом стружки, неподходящим режимом подачи или проблемами юстировки, но не являются измерением прямолинейности. Аналогично, радиальное биение пилы — это состояние компонента, требующее проверки, а не замена контроля готовой кромки.
Фиксируйте результаты для технического обслуживания и приемки
Полезный протокол проверки связывает результат с настройками: укажите идентификатор станка, пилу, условия подачи, параметры образца, схему опоры, измерительное оборудование, точки измерения, прошедшее время и критерии приемки. По возможности приложите простой эскиз профиля или показания. Запись «пропил кривой» почти не дает специалистам по техническому обслуживанию полезной информации.
Для обращения в службу поддержки изготовителя такие данные полезнее, чем одна фотография просвета. Qingdao Zhongding Machinery Co., Ltd. — производитель и экспортер деревообрабатывающего оборудования с опытом работы в отрасли более 20 лет, предоставляющий техническую поддержку и помощь с запасными частями. При запросе помощи укажите точную модель станка и его конфигурацию, чтобы результаты проверки можно было соотнести с соответствующей системой подачи, точками регулировки и заменяемыми компонентами.
После корректировки повторите исходную проверку, прежде чем менять другие параметры. Затем подтвердите результат на типичных производственных заготовках. Принимайте прецизионный однопильный продольно-распиловочный станок по согласованным правилам измерения, а не потому, что последняя кромка выглядит более гладкой или две детали удается сдвинуть вместе. Если результат настолько близок к предельному значению, что используемый метод измерения не позволяет уверенно его оценить, сначала улучшите измерения и лишь затем признавайте станок соответствующим требованиям.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.