


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как организовать доставку деревообрабатывающего станка в США для монтажа
Для руководителя проекта успешная доставка деревообрабатывающего оборудования в США начинается с простого правила: не бронируйте перевозку, пока не согласованы конфигурация станка, условия на площадке, план разгрузки и обязанности по монтажу. Своевременное прибытие контейнера не поможет, если фундамент не готов, электропитание не подключено или станок не проходит через входную дверь.
Поэтому график доставки следует планировать в обратном порядке от предполагаемой даты начала производства, а не отсчитывать вперед от даты готовности оборудования на заводе. В графике нужно предусмотреть пусконаладку, обучение операторов, подключение коммуникаций, установку оборудования и резерв времени. Такой подход снижает риск расходов на хранение, переноса визитов технических специалистов и задержки проекта по производству мебели или дверей из-за пропущенного этапа.
Начинайте с даты монтажа, а не с даты отгрузки
Определите целевую дату, к которой оборудование должно быть готово к пробному производству. Затем спланируйте все этапы в обратном порядке: приемку оборудования на заводе, экспортную упаковку, организацию морской или авиаперевозки, обработку в порту, внутреннюю перевозку, разгрузку на площадке, механическую установку, подключение, пусконаладку и обработку образцов.
Не рассматривайте эти этапы как отдельные задачи, за которые отвечают разные компании. Они составляют единую цепочку монтажа. Задержка экспортных документов может повлиять на выпуск груза в порту; позднее согласование времени доставки — на доступность монтажника; незавершенная линия сжатого воздуха может помешать испытанию станка с ЧПУ, даже если упаковочный ящик уже стоит в цехе.
Рабочий график обычно предусматривает внутренний резерв времени между прибытием станка и первым подтвержденным производственным заказом. Это время не пропадает зря. Оно необходимо для проверки на повреждения при перевозке, точной установки оборудования, подключения коммуникаций, проверки функций безопасности, изготовления пробных деталей и ознакомления операторов с органами управления.
Зафиксируйте спецификацию станка до организации перевозки
Надежно планировать перевозку можно только после подтверждения окончательной комплектации оборудования. В проектной документации следует указать модель станка, дополнительное оборудование, держатели инструмента, запасные части, требования к электропитанию и сжатому воздуху, габариты упаковки, вес брутто и количество ящиков или паллет. Если после бронирования перевозки добавляются принадлежности, груз может уже не соответствовать запланированному способу погрузки или доступному месту в контейнере.
Это особенно важно для оборудования с несколькими обрабатывающими станциями или для длинных заготовок. Габариты станка не равны пространству, необходимому для его установки и работы. При планировании нужно учитывать перемещение упаковочных ящиков, доступ для обслуживания, перемещение операторов, подачу и отвод материала, воздуховоды системы удаления пыли и зазоры для технического обслуживания.
Например, при планировании поставки станка с ЧПУ для выборки пазов для мебельных деталей, деревянных дверей или изделий из массива необходимо учитывать как физические габариты оборудования, так и пространство для его перемещения и установки. Модели ZD-SC1500-3/4 и ZD-SC2200-3/4 отличаются длиной обработки и габаритами станка, поэтому площадка, подходящая для одной конфигурации, может не подойти для другой. Если станок предназначен для выборки гнезд, пазов, канавок и изготовления столярных соединений, проектная команда также должна убедиться, что поток материалов соответствует планируемому ритму производства.
Выбирайте маршрут доставки с учетом рисков монтажа
Для перевозки полноразмерного деревообрабатывающего оборудования из Китая в США обычно наиболее практична морская перевозка. Решение по маршруту сводится не только к вопросу «какой порт дешевле?». Порт с более низкими тарифами может привести к дополнительным расходам, если он усложняет внутреннюю перевозку, требует неудобной перегрузки или затрудняет согласование доставки с монтажной бригадой.
Оценивайте маршрут от места погрузки на заводе до конечного места установки станка, а не только до порта в США. При оценке маршрута важно задать следующие вопросы:
- Можно ли погрузить станок в запланированный тип контейнера, не нарушая требований к упаковке и креплению?
- Обеспечивает ли порт прибытия удобный маршрут внутренней перевозки до места установки?
- Сможет ли перевозчик доставить ящик в нужную дату с учетом ограничений доступа на площадку?
- Будет ли контейнер разгружаться непосредственно на площадке или оборудование потребуется перегрузить на другой транспорт?
- Кто контролирует груз после прибытия в порт: покупатель, экспедитор, таможенный брокер или логистическая компания, координирующая перевозку?
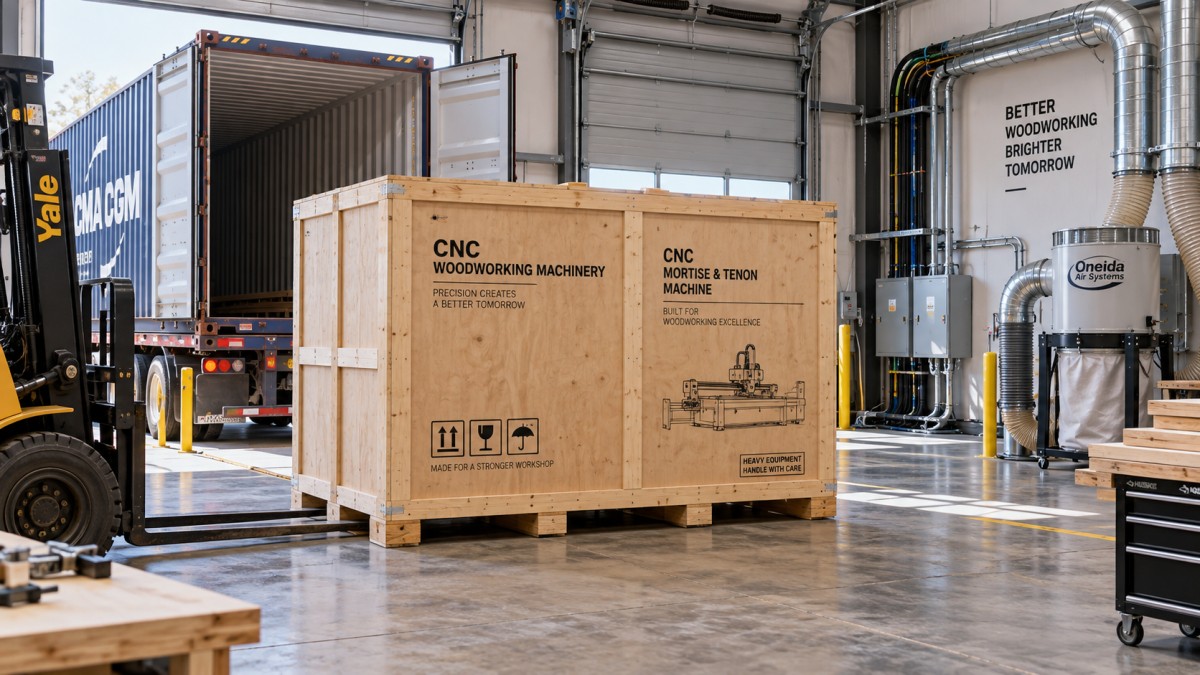
При перевозке одного крупного станка или интегрированной производственной ячейки контейнерная перевозка может обеспечить больший контроль за обработкой груза, чем перемещение нескольких отдельных единиц через несколько грузовых терминалов. Однако доставка контейнера будет эффективной только в том случае, если на площадке есть возможность безопасно его разгрузить. Для мастерской без погрузочной платформы, вилочного погрузчика достаточной грузоподъемности или пространства для маневрирования может потребоваться другой вариант доставки на последнем этапе маршрута.
Готовность площадки следует рассматривать как обязательное условие доставки
Самая распространенная ошибка при планировании графика — считать, что для готовности достаточно освободить участок пола. Подготовка к монтажу включает гораздо больше: подъездные пути, состояние пола, коммуникации, перемещение материалов, меры безопасности и наличие сотрудников, уполномоченных принимать решения во время пусконаладки.
Например, при планировании доставки фрезерно-присадочного станка с ЧПУ, требующего рабочего давления воздуха 0.7 MPa, не следует исходить из того, что достаточно любого имеющегося в цехе компрессора. Станку может потребоваться стабильное качество воздуха и достаточная производительность при обычной работе. Аналогичным образом электромонтажник должен заранее получить подтвержденную документацию на станок, чтобы подготовить правильное подключение, а не полагаться на предположения о другом оборудовании в цехе.
Назначьте ответственных за документы до отправки груза с завода
Проблемы с документами часто считают административными мелочами, пока они не задерживают груз. Руководителю проекта следует составить единый перечень документов, указав ответственного и требуемый срок для каждого пункта. Сведения об оборудовании в отгрузочных документах должны быть согласованы между коммерческим инвойсом, упаковочным листом, коносаментом и данными для таможенного оформления.
Практическая цель проста: таможенный брокер, экспедитор, грузополучатель и принимающая команда должны работать с одинаковыми данными об оборудовании, количестве упаковочных мест, весе и условиях перевозки. Несоответствия в данных грузополучателя, описаниях товаров или сведениях об упаковке приводят к ненужным запросам, когда груз уже находится в пути.
До отправки подтвердите, кто будет заниматься таможенным оформлением, кто получает уведомления о прибытии, кто утверждает расходы и кто принимает решения, если перевозчик запрашивает согласование времени доставки или дополнительную информацию. Это позволит избежать типичного сбоя при передаче задач, когда каждая сторона предполагает, что оформлением выпуска груза и его доставкой займется кто-то другой.
Планируйте разгрузку как инженерную операцию
Тяжелое деревообрабатывающее оборудование нельзя разгружать, полагаясь на визуальную оценку того, «должен ли справиться» вилочный погрузчик. Подбирайте оборудование с учетом веса в упаковке, габаритов ящика, точек подъема, центра нагрузки, состояния маршрута перемещения и высоты подъема. Допустимая грузоподъемность вилочного погрузчика меняется в зависимости от центра нагрузки и конфигурации навесного оборудования, поэтому учитывать нужно не только вес самого тяжелого ящика.
Запросите фотографии упаковки и перечень ящиков до прибытия груза. Они помогут команде на площадке определить возможное расположение центра тяжести, понять, какую сторону нельзя наклонять, и выяснить, нужно ли сначала разгрузить отдельные принадлежности, а затем основной станок. До прибытия грузовика освободите монтажную зону. Если загруженный автомобиль придется ждать, пока команда перемещает материалы, убирает паллеты или перестраивает цех, обычная доставка быстро превратится в дорогостоящую и спешную операцию.
После вскрытия упаковочного ящика осмотрите станок до окончательного подтверждения приемки. Проверьте внешнюю упаковку на явные следы ударов или воздействия влаги, сверьте количество ящиков с упаковочным листом, сфотографируйте все обнаруженные проблемы и сохраните упаковочные материалы до фиксации состояния груза. Такая проверка не заменяет пусконаладку, но дает проектной команде четкое исходное состояние на случай обнаружения повреждений при перевозке.
Согласуйте техническую поддержку с фактическим прибытием оборудования
Планировать монтажную поддержку следует только после успешной проверки готовности площадки. Рискованно назначать визит специалиста только на основании ожидаемой даты прибытия судна, поскольку выпуск груза в порту и сроки внутренней доставки могут измениться. Лучше назначать визит после подтверждения, что станок прошел таможенное оформление, доставка согласована, работы по подключению коммуникаций завершены и ответственные сотрудники площадки будут присутствовать.
Компания Qingdao Zhongding Machinery Co., Ltd. поставляет деревообрабатывающее оборудование для мебельных производств, деревообрабатывающих мастерских и промышленных производственных линий, предоставляя не только оборудование, но и техническую поддержку и запасные части. При подготовке проекта монтажа такая поддержка наиболее эффективна, если проектная команда до доставки предоставит окончательный план площадки, сведения о коммуникациях, конфигурацию станка и данные о материале для планируемого производства. Это позволит сосредоточить обсуждение пусконаладки на реальных условиях эксплуатации, а не на устранении нехватки базовой информации.
Подготовьте типовые заготовки для первого испытания. Для выборки гнезд это означает, что порода древесины, влажность, размеры и конструкция соединения должны быть близки к условиям планируемого производства. Станок может работать корректно, но неудачная пробная заготовка все равно даст неверное представление о результатах из-за неподходящей оснастки, особенностей волокон древесины, зажима или настроек подачи. Пробное производство должно подтвердить работу всего процесса: настройку программы, позиционирование, зажим, выбор фрезы, качество обработки, удаление пыли и рабочий процесс оператора.
Составьте краткий контрольный список для передачи оборудования в эксплуатацию
Передача оборудования не завершается его включением. Она завершается, когда проектная команда может эксплуатировать и обслуживать станок, не полагаясь на воспоминания о визите специалистов. Сосредоточьте контрольный список на документах и процедурах, которые пригодятся в дальнейшем:
- Руководства по эксплуатации станка, электрические схемы и документы по упаковке сохранены в доступной папке проекта.
- Операторы знают процедуры запуска и остановки, порядок аварийной остановки, базовые процедуры задания нулевой точки и действия при срабатывании основных аварийных сигналов.
- Персонал по техническому обслуживанию знает точки смазки, периодичность проверок, требования к очистке и порядок идентификации запасных частей.
- Инструмент и расходные материалы, необходимые для первого производственного запуска, находятся на площадке.
- Эталонные пробные детали сохранены, чтобы в дальнейшем сравнивать с ними изменения качества.
- Назначен один сотрудник, который собирает технические вопросы после пусконаладки, чтобы избежать противоречивых запросов от разных подразделений.
На каких этапах обычно возникают сбои в графике
Проекты редко срываются из-за того, что о морской перевозке забыли. Обычно проблема в том, что прибытие груза считают завершением проекта. Станок поступает на площадку, но вилочный погрузчик не может безопасно его разгрузить; электромонтажные работы еще продолжаются; систему удаления пыли установят позже; руководителя проекта нет на месте; или из-за производственных потребностей участок, предназначенный для монтажа, используют для временного хранения.
Еще один неудачный подход — бронировать самый дешевый вариант перевозки, не оценивая последнюю часть маршрута. Это может привести к перегрузке, сложностям с согласованием времени доставки или условиям, которые площадка не сможет выполнить. Правильный выбор логистики — тот, который обеспечивает доставку оборудования в состоянии и последовательности, необходимых для монтажа, даже если он не предполагает самую низкую цену в предварительном расчете перевозки.
Ведите единый актуальный график и назначьте ответственных за выпуск оборудования в производство, документы, перевозку, таможенное оформление, конечную доставку, подготовку площадки, разгрузку, монтаж и приемочные испытания. Если у каждого зависимого этапа есть ответственный, а в срок до начала производства заложено время на пусконаладку, станок прибудет в рамках контролируемого плана монтажа, а не станет проблемой, ожидающей у погрузочной площадки.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.