

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как избежать задержек в порту при отправке деревообрабатывающих станков в Бразилию
Как избежать задержек в порту при отправке деревообрабатывающих станков в Бразилию
Для руководителя проекта задержка поставки станка редко является лишь проблемой транспортировки. Она может остановить электромонтажные работы, подготовку фундамента, обучение операторов, ввод в эксплуатацию и первый производственный цикл. Это особенно актуально, когда деревообрабатывающая линия включает несколько взаимозависимых станков: отсутствие одного компонента может сделать невозможной работу всей готовой мастерской.
Поставку деревообрабатывающих станков в Бразилию необходимо планировать как этап проекта, а не рассматривать как последнюю административную задачу после завершения производства. Морское путешествие может быть достаточно предсказуемым; сложнее всего контролировать передачу груза перед погрузкой и после прибытия. Документация, классификация груза, деревянная упаковка, обработка в порту назначения, подготовка к таможенному оформлению и внутренняя перевозка должны соответствовать фактической конфигурации станка.
За более чем 20 лет производства и экспорта деревообрабатывающего оборудования компания Qingdao Zhongding Machinery обнаружила, что большинство предотвратимых задержек возникает не из-за одной серьёзной ошибки. Обычно причиной становятся несколько небольших несоответствий: упаковочный лист не отражает разделённые поставки, техническое описание слишком общее, контейнер загружен без учёта доступа для разгрузки или грузополучатель начинает подготовку к таможенному оформлению только тогда, когда судно уже приближается к Бразилии.
Начните с даты монтажа и планируйте в обратном порядке
Заказ на поставку не должен быть ни началом, ни концом обсуждения логистики. До выпуска станка к отправке составьте обратный график от планируемой даты монтажа. В него следует включить завершение изготовления на заводе, инспекцию, экспортную упаковку, предельный срок подачи груза в порт, отправление судна, расчётную дату прибытия, резерв времени на таможенное оформление, выпуск груза из порта, внутреннюю автоперевозку, разгрузку, установку на место и ввод в эксплуатацию.
Это кажется очевидным, однако распространённая ошибка планирования заключается в том, что время морского перехода принимают за полный срок доставки. Станок может прибыть в бразильский порт, но всё ещё быть недоступным для проектной команды. Таможенные формальности, проверка документов, возможный досмотр, согласование времени работы терминала и автомобильная перевозка могут потребовать дополнительного времени. Поэтому в графике следует отдельно указывать «прибытие судна» и «доставка станка на объект». Это разные контрольные этапы.
Место назначения также влияет на планирование. У завода рядом с Сан-Паулу может быть иная логика выбора порта и внутренней доставки, чем у проекта на юге, северо-востоке или во внутренних районах страны. Самый дешёвый вариант морского фрахта не всегда является наиболее безопасным, если он создаёт сложный маршрут для грузовика, требует перевалки или оставляет негабаритный груз в ожидании специализированного транспорта.
Рассматривайте классификацию продукции как техническую задачу
Таможенное оформление начинается с точного описания того, что именно импортируется. Формулировка «деревообрабатывающее оборудование» слишком широка для серьёзного импортного досье. Бразильскому импортёру и таможенному брокеру обычно необходима достаточная информация для определения правильной тарифной классификации и корректной подготовки импортной процедуры. Для этого требуется участие поставщика задолго до отправления груза.
Предоставьте понятное описание оборудования наряду с коммерческим описанием. Укажите функцию станка, принцип работы, основные компоненты, сведения о двигателе, если это применимо, предполагаемое промышленное использование, а также является ли станок отдельным оборудованием или частью производственной линии. Если в комплект входят вспомогательные устройства — например, электрические шкафы, гидравлические агрегаты, запасные части, инструменты, защитные ограждения или отдельные конвейеры, — перечислите их ясно, не объединяя под одной общей позицией.
Для оборудования с гидравлическими и электрическими системами технические документы должны соответствовать данным в счёте-фактуре. Если в счёте указана одна модель, а на табличке, в упаковочном листе и руководстве по эксплуатации описана другая конфигурация, импортёру может потребоваться время на объяснение несоответствия, которого вообще не должно было возникнуть. Перед выпуском оригиналов отгрузочных документов необходимо ещё раз проверить обозначения моделей, серийные номера, количество и стоимость.
Также рекомендуется через импортёра и местного брокера заранее уточнить, влечёт ли предполагаемое использование станка какие-либо требования Бразилии в отношении безопасности, электрооборудования, регистрации или лицензирования. Требования могут зависеть от категории продукции, назначения проекта и текущего толкования местных норм. Не следует предполагать, что пакет документов, использованный для другой страны, будет достаточным для Бразилии.
Формируйте пакет документов с учётом потребностей таможни и объекта
Рабочий пакет документов должен не только удовлетворять требованиям судоходной линии. Он также позволяет брокеру подготовить таможенное оформление, а принимающей команде идентифицировать каждый ящик после его доставки на завод. В большинстве поставок оборудования в основной пакет входят коммерческий счёт-фактура, подробный упаковочный лист, коносамент, технические характеристики, руководства по эксплуатации и документы, относящиеся к происхождению товара или условиям фрахта, если это применимо к сделке.
Значение упаковочного листа часто недооценивают. Для деревообрабатывающего станка в нём должны быть указаны номера ящиков, размеры, масса брутто и нетто, а также содержимое каждого места. Это особенно важно, когда основная рама, электрический шкаф, гидравлическая станция, оснастка и коробки с аксессуарами упакованы отдельно. Объект не может разумно спланировать грузоподъёмность крана или последовательность разгрузки, если получает только общий вес поставки.
По возможности отправляйте проекты документов импортёру и таможенному брокеру до отправления груза. Это даст им время проверить названия, адреса, коммерческие условия, описания, количество и стоимость. Исправить проект документа несложно. Исправление уже выданного коносамента или счёта-фактуры после прибытия груза может повлечь дополнительные расходы, потерю времени и путаницу между несколькими сторонами.
Стоит придерживаться одного практического правила: счёт-фактура, упаковочный лист, данные на табличке станка и техническое руководство должны описывать одну и ту же конфигурацию. Если это не так, остановитесь и устраните несоответствие до погрузки.
Упаковка — это часть подготовки к таможенному оформлению, а не только защита от повреждений
Деревообрабатывающие станки содержат поверхности и узлы, плохо переносящие грубое обращение: прецизионные направляющие, панели управления, гидравлические соединения, цилиндры, двигатели, датчики и обработанные базовые поверхности. Качественная экспортная упаковка защищает их от перемещения, влаги, морского воздуха и ударов погрузчика. Однако упаковка также должна обеспечивать удобство досмотра и внутренней транспортировки.
Если для поддонов, распорок или ящиков используется древесина, уточните действующие фитосанитарные требования и требования к маркировке деревянной упаковки, ввозимой в Бразилию. Международные правила обращения с деревянной упаковкой обычно имеют значение, однако импортёр или брокер должен проверить требования, применимые к конкретной поставке. Неясная, повреждённая или неправильно промаркированная деревянная упаковка может создать проблемы, не связанные непосредственно с самим станком.
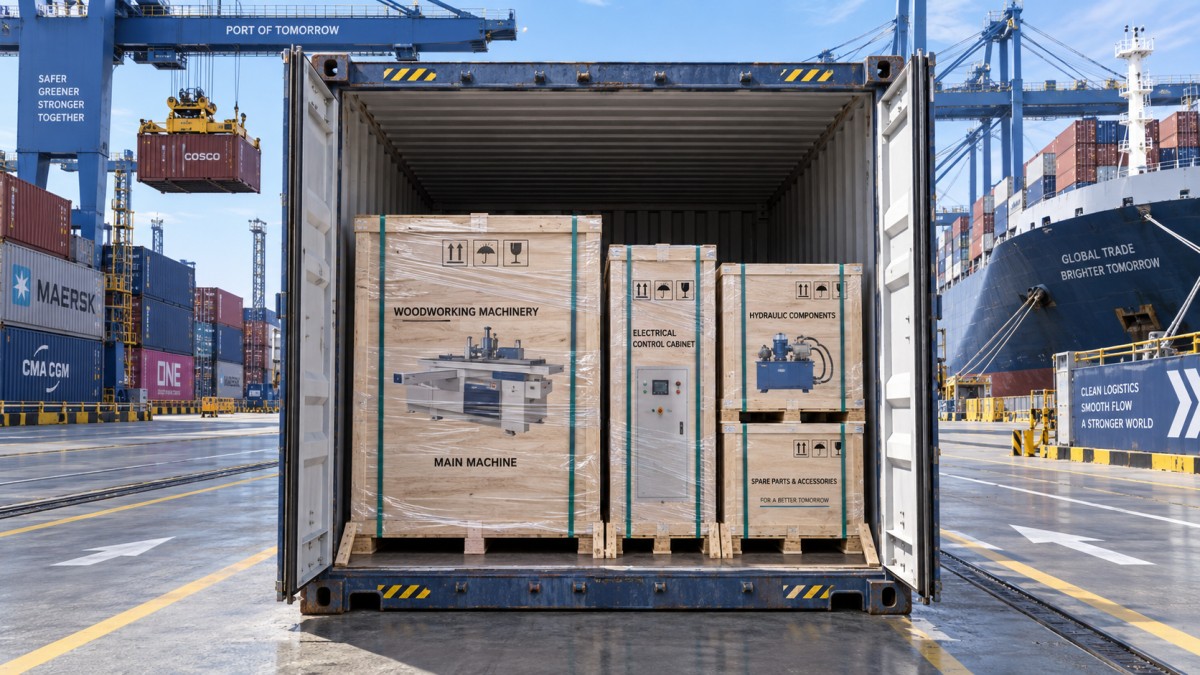
Ящики следует нумеровать в последовательности, удобной для монтажа. Неприятно, когда объект сначала разгружает коробки с аксессуарами, а затем обнаруживает, что базовая рама станка заблокирована ими или что точки подъёма недоступны. При необходимости указывайте центр тяжести, места подъёма, массу упаковки, правильную ориентацию при обращении и инструкцию «не штабелировать». Эти обозначения служат не для украшения: они помогают сотрудникам терминала, водителям и монтажным бригадам быстро принимать более безопасные решения.
Планирование загрузки контейнеров следует выполнять на основе фактических размеров, а не оценок, взятых из раннего чертежа компоновки. Если поставка осуществляется в нескольких контейнерах, определите, должны ли они прибыть одновременно для монтажа. Если да, избегайте схемы, при которой один критически важный контейнер зависит от более позднего рейса, не уведомив заказчика об этом риске.
Подбирайте способ перевозки под станок, а не под типовой расчёт фрахта
Полная контейнерная загрузка часто проще для контроля при поставке комплектного оборудования, поскольку ящики обрабатываются реже, чем при сборной перевозке. Однако это не означает, что такой вариант всегда является правильным. Небольшие партии аксессуаров могут подходить для консолидации, тогда как тяжёлые рамы, длинные столы или чувствительные электрические шкафы могут потребовать отдельного плана контейнерной перевозки. Решение зависит от размеров, рисков обработки, стоимости груза, доступных портов и способности проекта принять поставку частями.
Например, гидравлический композер для панелей — это не просто один ящик. Такая модель, как гидравлический композер Clamp Carrier, может поставляться в конфигурациях MJ2500-6, MJ2500-8 или MJ2500-20, с секциями, зажимными компонентами и гидравлическим оборудованием, которые необходимо отслеживать на всех этапах упаковки и разгрузки. Его рабочая вместимость — до 2500 мм по длине, 1250 мм по ширине и толщина материала от 10 до 90 мм — также показывает, что принимающая площадка должна заранее подтвердить ширину дверных проёмов, грузоподъёмность погрузчика и внутренние пути перемещения.
Такая же дисциплина необходима для всего оборудования мебельного производства. Короткий разговор о въезде на предприятие, допустимой нагрузке на пол, наличии крана и зоне разгрузки может предотвратить ситуацию, когда станок остаётся на грузовике, потому что объект предполагал, что стандартного погрузчика будет достаточно.
Объедините импортёра, брокера, экспедитора и поставщика в единый рабочий контур
Задержки в порту часто усугубляются, когда каждая сторона располагает только частью информации. Поставщик знает характеристики станка. Экспедитор знает расписание судов и предельные сроки подачи контейнеров. Таможенный брокер понимает процесс импорта. Руководитель проекта знает, какой станок критически важен для последовательности монтажа. Этим сторонам не нужны бесконечные совещания, но им необходимы общий график и понятный порядок эскалации вопросов.
До отправки согласуйте, кто отвечает за каждое решение: утверждение проектов документов, оформление страхования груза, если оно требуется коммерческими условиями, отслеживание уведомлений о прибытии, оплату сборов в пункте назначения, предоставление таможенной информации, заказ внутренней перевозки и приём груза. Неопределённость обходится дорого, когда контейнеры уже находятся на терминале и начинают начисляться сборы за хранение.
Полезным контрольным этапом является проведение проверки документов и доставки непосредственно перед отправкой. Подтвердите окончательный упаковочный лист, номера контейнеров, номера пломб после загрузки, сведения о рейсе, контакты грузополучателя и брокера, а также готовность площадки к разгрузке. Такая проверка особенно важна для первых поставок или проектов, в которых оборудование поступает от нескольких поставщиков.
Не ждите прибытия груза, чтобы планировать внутреннюю доставку
Бразилия — большая страна, и расстояние от порта до завода может превратиться в отдельный логистический проект. До выпуска груза подтвердите тип транспортного средства, ограничения маршрута, требования к бронированию доставки, разгрузочное оборудование и рабочие часы. Для негабаритных или тяжёлых мест местному перевозчику могут потребоваться подробные размеры и масса достаточно заранее, чтобы выделить подходящее оборудование.
Готовность объекта имеет не меньшее значение. Принимающая команда должна знать, какие ящики необходимо открыть немедленно, где они будут храниться, как будут защищены чувствительные к влаге компоненты и требуется ли монтажным специалистам сфотографировать серийные номера до начала сборки. Если станок не устанавливается сразу, электрические шкафы, руководства, оснастку и гидравлические детали следует хранить идентифицированными и защищёнными, а не распределять бессистемно по складу.
Надёжная поставка деревообрабатывающих станков в Бразилию строится на своевременной технической ясности. Поставщик может подготовить точные упаковочные данные, документы на станок и экспортную подготовку; импортёр и брокер — организовать местную часть процесса; проектная команда — подготовить объект. Когда эти задачи согласованы до отправления судна, предотвратить задержки в порту гораздо проще, чем впоследствии объяснять их причины.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.