

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Какое давление горячего прессования необходимо для ламинированных бамбуковых панелей?
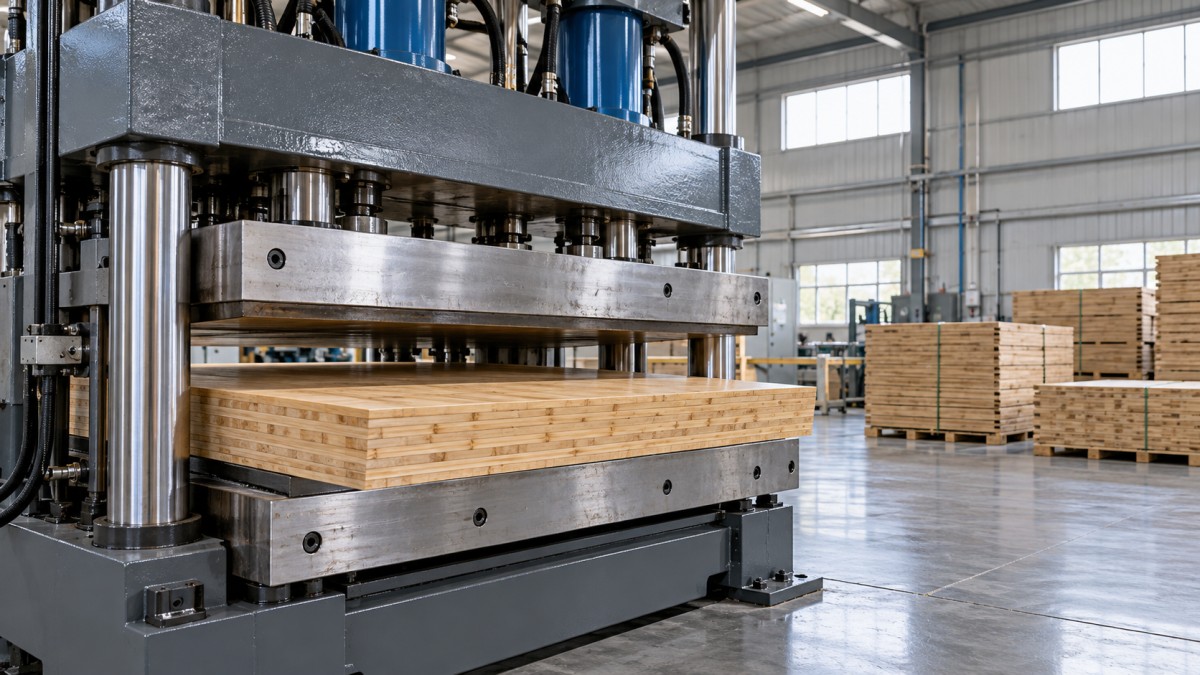
Требуемое давление горячего прессования клеёных бамбуковых панелей — это давление, которое обеспечивает смыкание предусмотренных клеевых швов и сохраняет их в контакте до отверждения клея, не вызывая недопустимого сжатия материала или выдавливания клея. Единого значения давления, подходящего для всех бамбуковых панелей, не существует. Производственную спецификацию следует устанавливать исходя из требований к клею и результатов испытаний с фактическими бамбуковыми планками, при их реальной влажности и выбранной конструкции панели, а не из максимального усилия пресса.
При подборе оборудования требуемое давление на панель переводят в общее усилие по формуле усилие = давление × площадь загруженной панели. Например, для панели размером 1,220 × 2,440 mm при условном давлении 1.5 MPa требуется приблизительно 4,465 kN, или 455 метрических тонн-силы. Это лишь пример расчёта, а не рекомендация по режиму прессования бамбука. Если перепутать давление на панели с давлением по гидравлическому манометру, спецификация оборудования может оказаться существенно неверной.
Определите, какую именно бамбуковую панель и какие клеевые швы прессуют
Под «клеёной бамбуковой панелью» могут подразумеваться планки, склеенные кромками, панели из слоёв, уложенных пластью, или многослойные конструкции с разной ориентацией планок. Для таких конструкций могут требоваться разные схемы прессования. Уплотнённый бамбук из обработанных смолой пучков производится по другой технологии, поэтому его не следует использовать как основу для подбора пресса для склеивания планок.
Первый технический вопрос: направлено ли усилие пресса перпендикулярно тем клеевым швам, которые необходимо уплотнить.
В конструкции из слоёв, склеенных пластью, основное усилие плит пресса действует на широкие склеиваемые поверхности. При склеивании планок кромками вертикальное давление плит может удерживать планки в плоском положении, но не заменяет боковое усилие, необходимое для смыкания стыков между соседними планками. Для панели, в которой сочетаются соединения кромками и склеивание пластей, может потребоваться контролируемое давление в обоих направлениях.
Это различие важно учитывать при выборе горячего пресса для деревянных и бамбуковых панелей. У машины может быть достаточное вертикальное усилие, но при этом отсутствовать система бокового прижима, необходимая для изготовления конкретной конструкции. Поэтому требования к вертикальному и боковому прессованию следует указывать отдельно, а не объединять в один показатель максимального усилия.
Давление на панели, гидравлическое давление и усилие пресса — разные величины
Давление на панели — это среднее напряжение сжатия, приложенное к загруженной площади панели. Гидравлическое давление — это давление жидкости внутри цилиндров. Общее усилие пресса — это создаваемая в результате механическая нагрузка, передаваемая на конструкцию пресса.
Основное соотношение для расчёта:
F (N) = p (N/mm²) × A (mm²)
Поскольку 1 MPa равен 1 N/mm², при размерах панели, указанных в миллиметрах, расчёт прост. Для панели размером 1,220 × 2,440 mm площадь загрузки составляет 2,976,800 mm².
Эти значения показывают, насколько сильно заданное давление влияет на требуемую мощность пресса. Это не подтверждённый рабочий диапазон. Подходящее значение — как из приведённого примера, так и за его пределами — необходимо установить для фактического процесса склеивания.
Гидравлическое давление связано с усилием через суммарную эффективную площадь действующих цилиндров. На эту зависимость влияют расположение цилиндров, сторона поршня, на которую подаётся давление, и механические потери. Показание манометра 15 MPa не означает, что на панель действует давление 15 MPa. Поставщик оборудования должен предоставить подтверждённый коэффициент пересчёта показаний гидравлического манометра в передаваемое усилие.
От чего зависит требуемое давление склеивания?
Геометрия планок и подготовка поверхности
Давление должно обеспечить достаточно плотный контакт сопрягаемых поверхностей для выбранного клея. Разброс толщины, искривление планок, следы механической обработки и недостаточная прямоугольность повышают усилие, необходимое для смыкания деталей. Однако попытка компенсировать плохую геометрию повышением давления может привести к сжатию выступающих участков, тогда как другие зоны останутся недостаточно склеенными.
Поэтому важно учитывать не только номинальную толщину планок. На технологическое окно прессования влияют колебания толщины по ширине и длине, плоскостность, прямолинейность кромок и точность подгонки стыков. На адгезию также влияют состояние наружной и внутренней поверхностей бамбука, остаточные поверхностные слои и загрязнения. Давление не может исправить неподходящую для склеивания поверхность.
Требования к клею и время сборки
В технических инструкциях поставщика клея должны быть указаны исходные условия прессования: давление, расход клея, время сборки, температура и режим отверждения. Если эти инструкции распространяются на древесину, но не на используемую бамбуковую основу, необходима дополнительная проверка.
Давление связано с поведением клея. Клей, который остаётся текучим во время смыкания деталей, может вытесняться иначе, чем клей, который уже загустел. Чрезмерное давление может выдавить клей из шва или сжать основу, не улучшив прочность соединения. При недостаточном давлении могут остаться зазоры, которые данный клей не рассчитан заполнять.
Видимое выдавливание клея само по себе не является надёжным критерием приёмки. Оно подтверждает, что часть клея переместилась, но не гарантирует достаточное покрытие или отверждение по всей панели. Аналогично, увеличение расхода клея не может надёжно заменить точную механическую обработку и плотное смыкание стыков.
Влажность, температура и сжатие
Влажность бамбука влияет на изменение размеров, поведение клея и реакцию материала на нагрев. Различия между планками могут приводить к неравномерному сжатию и возникновению напряжений после прессования, даже если среднее показание влажности находится в допустимых пределах.
Необходимо задать диапазон влажности, метод измерения и план отбора образцов. Электрические влагомеры могут требовать поправки для конкретного материала, особенно если бамбук подвергался термической или химической обработке.
Температура плит пресса не равна температуре клеевого шва. Толстые панели и многослойные конструкции прогреваются изнутри не сразу. Повышение давления не заменяет время, необходимое для достижения условий отверждения, предусмотренных для клея. И наоборот, изменение температуры может повлиять на текучесть клея и сжимаемость бамбука, поэтому нельзя переносить значение давления на существенно изменённый цикл нагрева без проверки.
На расчёт влияют площадь загрузки и конфигурация пресса
При расчёте усилия используют проекционную площадь загруженной панели, а не автоматически всю площадь плиты пресса. Если в большой пресс помещена панель меньшего размера, а общее усилие не изменено, среднее давление на неё возрастёт. Поэтому в производственных инструкциях необходимо учитывать панели разных размеров и схемы загрузки.
Если в одном проёме рядом расположено несколько панелей, их площади загрузки суммируют. Если панели уложены вертикально в последовательную цепочку передачи нагрузки, через весь пакет проходит одно и то же усилие сжатия; требуемое усилие не умножается автоматически на количество панелей. Однако нагрев, разброс толщины и передача нагрузки всё равно требуют отдельной оценки.
Аналогичное различие относится к многопроёмным прессам. Дополнительные проёмы увеличивают производительность, но не обязательно умножают требуемое усилие смыкания. Передача нагрузки зависит от фактической конструкции машины. Расчёты усилия следует выполнять по схемам передачи нагрузки, предоставленным поставщиком, а не исходя из предположения, основанного на количестве проёмов.
Неравномерная загрузка также накладывает ограничения. Пресс, рассчитанный на равномерную загрузку по всей площади, может иметь ограничения при работе с небольшими или смещёнными заготовками. Достаточное номинальное усилие не гарантирует, что плиты и рама безопасно выдержат любую схему загрузки.
Определите диапазон давления с помощью контролируемых испытаний
В производственной спецификации следует указывать подтверждённое рабочее окно, а не только одно значение давления. Нижняя граница соответствует уровню, ниже которого контакт и прочность соединения становятся неприемлемыми. Верхняя граница определяется давлением, при котором становятся неприемлемыми сжатие, изменение размеров, выдавливание клея или другие дефекты.
В качестве отправной точки используйте рекомендации поставщика клея для соответствующего основания и способа нанесения. При проверке влияния давления сохраняйте постоянными подготовку планок, влажность, расход клея, время сборки, температуру и длительность прессования. Одновременное изменение нескольких параметров затрудняет определение причин, по которым панель прошла или не прошла испытание.
Оценка должна включать:
- Прочность соединения: подходящие испытания на сдвиг или другие испытания соединений с оценкой места разрушения, а не только прочности.
- Долговечность: кондиционирование и испытания целостности соединения, соответствующие заявленным условиям эксплуатации.
- Изменение размеров: толщина под нагрузкой, толщина после снятия нагрузки и восстановление после кондиционирования.
- Распределение дефектов: незакрытые стыки, повреждение кромок, внутреннее расслоение и различия между центральными и периферийными зонами.
Результаты испытаний должны характеризовать всю панель, а не только участок, который выглядит лучше всего. Отбор образцов по ширине и длине, а также из соответствующих слоёв помогает выявить проблемы с распределением давления и нагревом.
Критерии приёмки следует устанавливать на основании стандарта на продукцию, применимого к предполагаемому использованию и рынку. Метод испытания соединения сам по себе не задаёт правильное производственное давление. Если к бамбуку применяется метод, разработанный для изделий из древесины, его применимость и ограничения необходимо согласовать с ответственным испытательным органом.
Указывайте рабочую мощность, а не только максимальное усилие в тоннах
После определения рабочего окна рассчитайте усилие, необходимое для максимальной допустимой площади загрузки при верхней границе подтверждённого рабочего давления. Затем проверьте, может ли пресс создавать и поддерживать это усилие при требуемых температуре и схеме загрузки.
Запас, закладываемый при проектировании, должен учитывать документированные эксплуатационные ограничения машины, точность регулирования усилия и ожидаемые производственные колебания. Произвольно добавленный процент к указанному в каталоге тоннажу менее полезен, чем подтверждение допустимого длительного рабочего усилия и распределения нагрузки.
Важно также сохранять стабильность усилия в течение выдержки. При нагреве сборки, течении клея и сжатии материала толщина панели может изменяться. Система управления должна поддерживать заданную нагрузку в пределах технологического допуска. Показание, снятое только при первоначальном смыкании, не подтверждает, что необходимое давление сохранялось на протяжении всего отверждения.
Плоскостность и параллельность плит, их жёсткость и равномерность температуры заслуживают не меньшего внимания, чем мощность гидравлической системы. Достаточное среднее давление может сочетаться с локальной недогрузкой или перегрузкой. Для этого можно использовать картирование давления или другой подходящий метод оценки контакта, если он совместим с температурой и условиями нагрузки.
Преобразуйте подтверждённый процесс в спецификацию пресса
Технически полная спецификация должна связывать характеристики изделия с требованиями к прессу: конструкцию панели, минимальную и максимальную площадь загрузки, требуемый диапазон давления, соответствующий диапазон усилия, допустимые схемы загрузки и отдельные требования к боковому прижиму, если он необходим. Также следует указать температуру и длительность выдержки, при которых пресс должен поддерживать это усилие.
При приёмочных испытаниях необходимо проверить соответствие показаний манометра фактически передаваемому усилию, сохранение нагрузки в течение цикла прессования и качество панелей из репрезентативного материала. Образцы уменьшенного размера могут помочь разработать режим склеивания, но не подтверждают поведение плит и равномерность нагрева при изготовлении полноразмерных панелей.
Таким образом, обоснованный ответ на вопрос «какое давление требуется?» — это подтверждённый диапазон давления на панели, пересчитанный в проверенное требование к усилию пресса. Это позволяет избежать двух распространённых ошибок при составлении спецификации: покупки оборудования с недостаточным усилием для заданной площади панели и применения чрезмерного давления лишь потому, что пресс способен его создать.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.