

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Может ли деревообрабатывающий станок на 50 Гц работать от сети 60 Гц? Проверка двигателя и привода
Деревообрабатывающий станок, рассчитанный на частоту 50 Hz, иногда может работать от сети 60 Hz, однако совпадение только напряжения не подтверждает совместимость. Прямое подключение допустимо лишь в том случае, если двигатели, механические компоненты, системы управления и вспомогательное оборудование подходят для возникающих условий эксплуатации. Станок, который запускается и работает без немедленного отказа, всё равно может превысить предельную скорость режущего инструмента или перегрузить двигатель вентилятора.
Главный вопрос припереходе деревообрабатывающего станка на другую частоту заключается в том, должен ли станок сохранять исходные рабочие скорости или может безопасно работать на других скоростях. От этого зависит, подходит ли прямое подключение, правильно настроенный частотно-регулируемый привод (VFD) или замена компонентов.
Что происходит, когда двигатель на 50 Hz подключают к сети 60 Hz?
Для обычного асинхронного двигателя синхронная скорость зависит от частоты питания и числа полюсов двигателя. При повышении частоты с 50 Hz до 60 Hz синхронная скорость увеличивается на 20%. Фактическая скорость вала также зависит от скольжения и нагрузки, поэтому измеренное увеличение не обязательно составит ровно 20%.
В ленточной пиле или рейсмусовом станке с ременным приводом неизменное передаточное отношение шкивов передаёт примерно такое же увеличение скорости пильному диску или ножевому валу. Подающий двигатель может перемещать материал быстрее, а вытяжной вентилятор может потребовать значительно большей мощности. Поэтому совместимость двигателя и совместимость станка необходимо проверять отдельно.
Важную роль играет и напряжение. Ниже базовой рабочей частоты асинхронному двигателю, как правило, требуется соответствующее отношение напряжения к частоте для поддержания магнитного потока. Если частота растёт, а напряжение остаётся прежним, магнитный поток уменьшается. Доступный крутящий момент двигателя может снизиться, особенно при работе в области ослабления поля.
Например, при переходе с 50 Hz на 60 Hz без изменения напряжения отношение напряжения к частоте снижается примерно до 83% от исходного значения. Это не устанавливает универсальные значения крутящего момента или мощности: допустимая нагрузка по-прежнему зависит от конструкции двигателя и его рабочих пределов.
Пропорциональное частоте повышение напряжения может сохранить это отношение, но допускается только в пределах номинальных характеристик оборудования. Математически подходящее соотношение не даёт права повышать напряжение выше допустимого для изоляции двигателя, катушек контакторов, трансформаторов или электронных систем управления.
Перед выбором способа перехода проверьте паспортные таблички двигателей
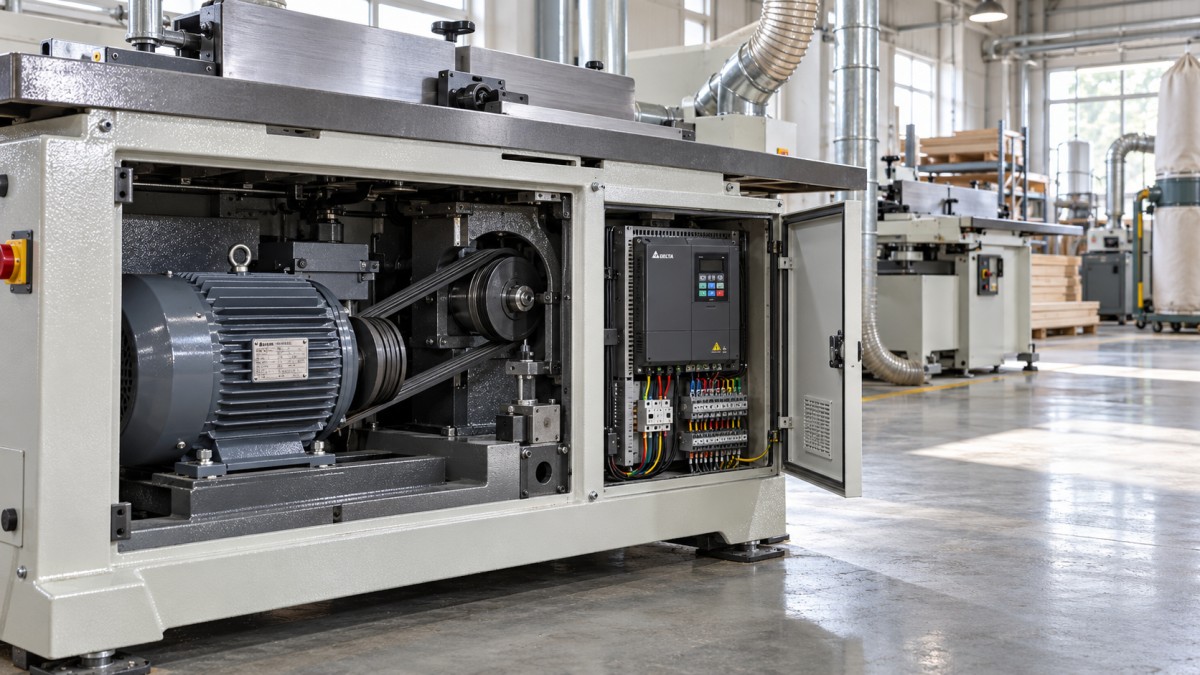
Начните с проверки каждого двигателя станка, включая приводы подачи, подрезные узлы, гидравлические насосы и вентиляторы с отдельным приводом. Запишите номинальные напряжение, частоту, ток, мощность, скорость, фазность, режим работы и схему подключения клемм. Для станка с несколькими приводными механизмами одной фотографии таблички главного двигателя недостаточно.
Паспортная табличка с указанием двух частот полезна, поскольку на ней могут быть приведены отдельные значения напряжения, тока, скорости и выходной мощности для работы при 50 Hz и 60 Hz. Рассматривайте каждый набор параметров целиком. Наличие номинальных характеристик для 60 Hz не обязательно означает, что при этой частоте допустимы те же выходная мощность и схема подключения, что и при 50 Hz.
Отличайте параметры входной сети от напряжения на клеммах двигателя. Из-за трансформатора, привода или существующей схемы подключения эти значения могут различаться. Также выясните, является ли сеть в месте установки однофазной или трёхфазной: преобразование частоты автоматически не решает проблему совместимости по числу фаз.
Ограничения по механической скорости могут исключить прямое подключение
Даже если двигатель допущен к работе при 60 Hz, он может приводить деревообрабатывающий станок в движение с чрезмерной скоростью. Проследите передачу мощности от вала двигателя через шкивы, редуктор и шпиндель до режущего инструмента. Рассчитайте ожидаемую скорость в каждой важной точке и сравните её с документально установленными рабочими пределами.
Проверьте и шпиндельный узел, и установленную оснастку. Пильные диски, ножевые валы, фрезы, шлифовальные барабаны, подшипники и зажимные системы имеют собственные ограничения. Указанная на инструменте максимальная скорость — это предел, а не рекомендуемый рабочий режим. Допустимая рабочая скорость станка может быть ниже.
Для одного и того же вращающегося узла центробежная нагрузка увеличивается пропорционально квадрату частоты вращения. Поэтому увеличение скорости на 20% приводит примерно к росту центробежной нагрузки на 44%. Это показывает, почему даже кажущееся небольшим изменение частоты имеет существенное значение для вращающейся оснастки и системы её крепления.
Может измениться и качество обработки. Если скорость шпинделя увеличивается, а скорость подачи остаётся прежней, нагрузка на зуб снижается. Это может повлиять на нагрев, трение и качество поверхности. Если скорость обоих отдельных двигателей увеличивается, соотношение может остаться примерно тем же, однако ускорение, остановку и перемещение материала всё равно необходимо оценить.
В некоторых станках с ременным приводом скорость шпинделя можно восстановить, изменив передаточное отношение шкивов. Однако это не решает вопросов крутящего момента двигателя, нагрузки на ремень, торможения, защитных ограждений или совместимости вспомогательного оборудования. Изменение шкивов следует рассматривать как инженерную модификацию с пересмотром расчётов скорости.
Когда VFD является практичным решением
Для совместимого трёхфазного асинхронного двигателя VFD может принимать подходящее питание 60 Hz и обеспечивать регулируемый выход 50 Hz. Это позволяет сохранить исходные рабочие скорости двигателя и шпинделя и избежать механических последствий прямой работы при 60 Hz.
Установленный VFD уже может обеспечивать такое разделение частоты сети и частоты двигателя. Если его входные параметры допускают питание от сети в месте установки, выход двигателя часто можно оставить настроенным на исходные условия эксплуатации. Перед изменением параметров проверьте руководство по эксплуатации привода и электрическую схему станка.
Выбирайте привод с учётом тока двигателя, напряжения питания, схемы фаз, требований к перегрузке и характеристик нагрузки. Подбор только по киловаттам или лошадиным силам может привести к тому, что важные ограничения останутся без внимания. Привод, питаемый от однофазной сети, должен быть прямо рассчитан на такую схему; для него может потребоваться другой типоразмер.
Обычный VFD автоматически не обеспечивает напряжение, необходимое исходному двигателю. Его допустимое выходное напряжение, как правило, ограничено входным напряжением и конструкцией. Если двигателю требуется напряжение выше доступного от сети, необходима подходящая схема преобразования напряжения, разрешённая схемой перемотка обмоток или другой совместимый двигатель.
Настройте привод с учётом двигателя и станка
Введите фактические значения с паспортной таблички двигателя и правильно укажите его номинальное напряжение и базовую частоту. Недостаточно установить максимальную частоту на 50 Hz: неправильная вольт-частотная характеристика может вызвать перенасыщение магнитной системы двигателя или нехватку крутящего момента.
В настройках привода необходимо учесть:
- Максимальную выходную частоту: Ограничьте заданную скорость пределами, установленными для станка и оснастки.
- Время разгона и торможения: Учитывайте инерцию и требования к остановке шпинделя или ножевого вала.
- Защиту двигателя: Установите подходящие ограничения тока, тепловую защиту и параметры перегрузки.
- Интеграцию системы управления: Сохраните предусмотренный алгоритм запуска, остановки, блокировки и повторного запуска.
- Торможение: Предусмотрите подходящий способ поглощения энергии, возвращаемой при замедлении.
При быстрой остановке может сработать защита привода от перенапряжения, если система торможения не способна поглотить возвращаемую энергию. Простое увеличение времени торможения может противоречить требованиям станка к остановке. Тормозную систему и функции безопасности необходимо оценивать совместно.
При установке привода также важно учитывать пригодность изоляции двигателя, длину кабеля, заземление, электромагнитную совместимость и охлаждение. Длительная работа ниже обычной скорости двигателя может снизить охлаждение от вентилятора, установленного на валу, в то время как двигатель под нагрузкой продолжает выделять тепло.
Не подключайте весь электрический шкаф станка к выходу обычного моторного VFD, используя его в качестве универсального преобразователя частоты. Для контакторов, трансформаторов управления, электронных устройств и нескольких двигателей с независимым переключением требуется система, рассчитанная на такую схему питания.
Именно вспомогательные компоненты часто определяют, насколько просто выполнить переход
В деревообрабатывающих станках часто объединено несколько электрических систем с разными требованиями к питанию. Даже если основной шпиндель приводится от VFD, оборудование, напрямую подключённое к входной сети, по-прежнему получает напряжение и частоту этой сети.
Вытяжным вентиляторам требуется особое внимание. Для центробежного вентилятора неизменной геометрии в сопоставимых условиях потребляемая мощность увеличивается примерно пропорционально кубу скорости. Поэтому повышение скорости на 20% может увеличить требуемую мощность вентилятора примерно на 73%. Фактический режим зависит от вентилятора и системы воздуховодов, однако эта зависимость объясняет, почему двигатель вентилятора может перегрузиться, даже если указанная на его табличке частота кажется допустимой.
Насосы также необходимо оценивать отдельно. В зависимости от типа насоса и подключённой системы повышение скорости может изменить расход, давление, потребляемую мощность или режим смазки. Увеличение скорости не обязательно означает полезное увеличение производительности.
Проверьте номинальные характеристики трансформаторов управления, катушек контакторов и тормозов, вентиляторов охлаждения, устройств смазки и электронных источников питания. Одни из них работают при обеих частотах, другие имеют определённые ограничения. Повышение напряжения питания станка для соответствия требованиям двигателя может вызвать проблемы в других узлах шкафа.
Механические тормоза и электрические тормозные цепи требуют проверки как параметров питания, так и времени срабатывания. Системы подачи, энкодеры и последовательности программируемого логического контроллера (PLC) также могут зависеть от предполагаемых скоростей или времени остановки. Станок может вращаться исправно, но последовательность его работы при этом станет неподходящей.
Выберите схему питания до ввода станка в эксплуатацию
Подходящий вариант зависит от результатов проверки оборудования:
- Прямое подключение к сети 60 Hz: Подходит, если это допускается электрическими характеристиками, нагрузка остаётся в пределах возможностей двигателя и все возникающие скорости приемлемы.
- VFD, сохраняющий частоту двигателя 50 Hz: Подходит для совместимой схемы двигателя, если необходимо сохранить исходную скорость и можно обеспечить требуемое напряжение.
- Специально спроектированная система питания станка: Рассматривается, когда нескольким цепям, включая цепи запуска и торможения, требуются исходные напряжение и частота.
- Замена компонентов или механическая модификация: Подходит, когда отдельные двигатели, вспомогательные устройства или элементы передачи не позволяют выполнить переход с удовлетворительным результатом.
Трансформатор изменяет напряжение, но не частоту. Устройство плавного пуска управляет условиями запуска, однако после запуска обычно оставляет двигатель работающим на частоте сети. Ни одно из этих устройств само по себе не переводит питание 60 Hz в исходный режим работы при 50 Hz.
Перед подачей питания на модифицированный станок квалифицированный персонал должен проверить проводку, защитное заземление, настройки защитных устройств и функции управления. Вводите станок в эксплуатацию поэтапно: проверьте направление вращения и фактическую скорость шпинделя, работу блокировок и режим остановки, а затем подайте характерную для производства нагрузку при резании. Следите за током, температурой, вибрацией, стабильностью подачи и качеством обработки. Кратковременный запуск без нагрузки не подтверждает способность станка работать в производственном режиме длительное время.
При подготовке предложения по переводу существующего станка соберите электрические схемы, паспортные таблички всех двигателей, сведения о приводах, передаточные отношения шкивов, ограничения оснастки и характеристики сети в месте установки. При обсуждении деревообрабатывающего станка Qingdao Zhongding Machinery укажите точную модель и электрическую конфигурацию, чтобы оценка охватывала станок целиком.
Допускайте станок к производству только после того, как его электрические характеристики, рабочие скорости, нагрузочная способность и функции остановки будут подтверждены для выбранной схемы питания. Документально зафиксированные условия эксплуатации служат надёжной основой для решения о допустимости прямого подключения или необходимости оборудования для преобразования.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.