

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Что вызывает вздутия поверхности при ламинировании меламиновой бумагой?
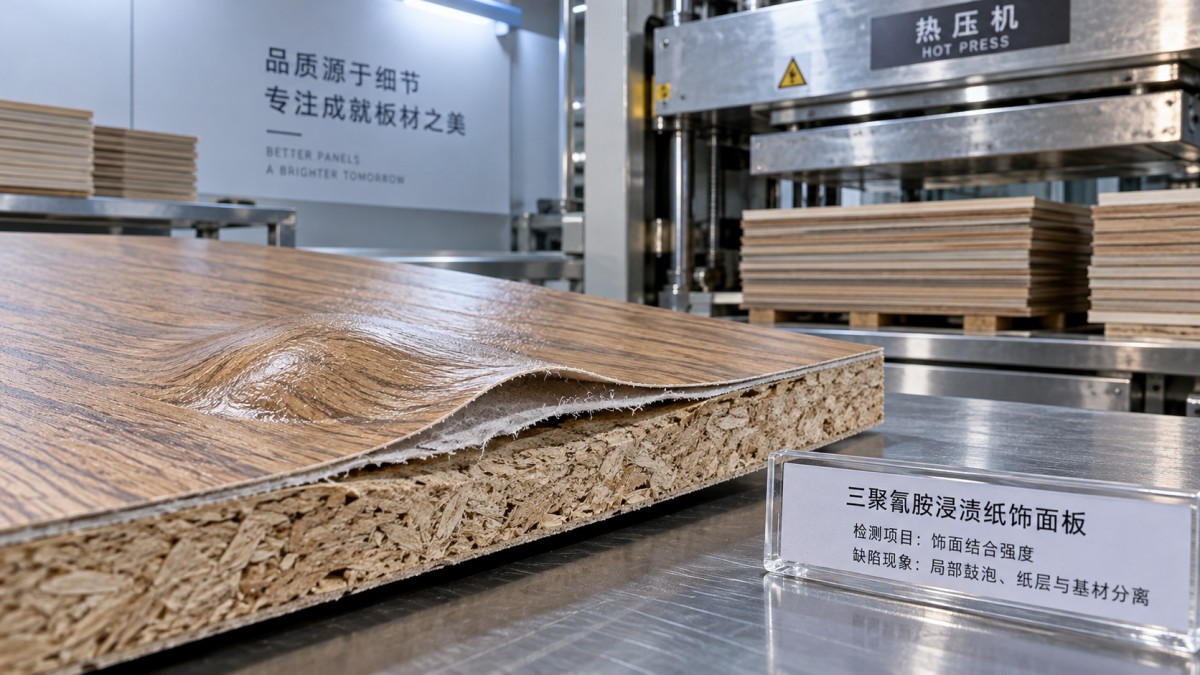
Вздутия поверхности при ламинировании меламиновой бумагой возникают, когда давление газа под декоративным слоем превышает прочность формирующегося соединения или поверхностного слоя панели. Избыточная влажность основы является одной из возможных причин, однако такой же дефект может быть вызван неподходящим состоянием смолы, неравномерным нагревом, плохим контактом поверхностей или циклом прессования, при котором давление снимается до того, как сборка сможет его выдержать. Повышение температуры или давления без выявления механизма отказа может усугубить проблему.
Наиболее полезно сначала определить, где произошло расслоение панели: между бумагой и плитой, внутри поверхностного слоя плиты или глубже внутри основы. Сопоставьте эти данные с моментом появления вздутия и проверьте, связано ли оно с партией материала или с фиксированным положением в прессе. Такие наблюдения позволяют гораздо эффективнее сузить область поиска, чем одновременное изменение нескольких настроек пресса.
Начните с определения места и времени появления вздутия
В данном разделе рассматривается пропитанная смолой декоративная бумага, которая непосредственно прессуется на древесную плиту. Если для соединения готового ламината с плитой используется отдельный клей, дополнительными переменными становятся нанесение клея, открытое время и требования к отверждению. Прежде чем применять процедуру поиска неисправностей, установите, какая конструкция обрабатывается.
Поместите поврежденные панели в карантин и сохраните образцы вместе с производственными записями. Зафиксируйте партию плиты, партию бумаги, условия хранения, режим пресса, ориентацию загрузки и время между прессованием и осмотром. Отметьте положение каждого дефекта относительно пресса и краев панели. Фотография без этой информации об ориентации может скрыть полезную закономерность.
Одно лишь наличие выпуклой области не устанавливает причину. После того как образец остынет и с ним можно будет безопасно работать, исследуйте сечение через характерное вздутие утвержденным методом контроля. Обратите внимание на плоскость расслоения и на материал, оставшийся с каждой стороны.
- Расслоение на границе между бумагой и плитой: исследуйте растекание и отверждение смолы, загрязнение и недостаточный контакт. Относительно чистая граница подтверждает такую возможность, но не позволяет однозначно определить причину.
- Волокна плиты, прикрепленные к нижней стороне бумаги: исследуйте разрушение внутри поверхностного слоя основы, включая слабые поверхностные слои и напряжения, связанные с влажностью. Прочность соединения могла превысить локальную прочность плиты.
- Расслоение глубже внутри панели: исследуйте внутреннюю целостность основы и давление, возникающее внутри плиты. Одна лишь подготовка поверхности вряд ли устранит такой отказ.
Время появления дефекта дает дополнительную подсказку. Вздутия, становящиеся видимыми при открытии пресса, могут быть связаны с воздействием внутреннего давления после снятия внешнего ограничения, хотя такое же время появления может быть вызвано слабым соединением. Дефекты, возникающие во время охлаждения или последующего хранения, требуют проверки остаточного тепла, перераспределения влаги, состояния отверждения и условий обращения. Осматривайте панели через одинаковые интервалы, чтобы изменение времени осмотра не было ошибочно принято за улучшение процесса.
Проверьте влажность и состояние материалов до изменения режима
Влажность может различаться внутри внешне приемлемой партии плит
Во время прессования тепло вызывает перемещение влаги и может привести к образованию пара внутри основы. Если пар не может в достаточной степени выйти или перераспределиться, он создает напряжение в декоративном слое и самой плите. После снятия давления слабая граница соединения или слабый внутренний слой могут раскрыться и образовать вздутие.
Одно измерение влажности в верхней части штабеля является недостаточным доказательством. Сравнивайте поврежденные и неповрежденные плиты из разных положений в штабеле и проверяйте, различаются ли показания по поверхности панели. Используйте прибор и методику измерения, подходящие для данной основы. На показания прибора могут влиять плотность плиты, температура и калибровка; если результаты оспариваются, используйте согласованный эталонный метод, а не рассматривайте каждое отображаемое значение как непосредственно сопоставимое.
Диапазон приемки должен определяться технологическими рекомендациями поставщиков плиты и бумаги, а также квалифицированным производственным процессом. Не существует универсального процентного содержания влаги, гарантирующего отсутствие вздутий при ламинировании MDF, древесно-стружечных плит, фанеры и различных смоляных систем. Местная неоднородность влажности может иметь значение даже тогда, когда среднее значение по партии выглядит приемлемым.
Также проверьте условия хранения и перемещения. На холодных плитах, внесенных в теплую влажную зону, может образоваться поверхностный конденсат. Неравномерное воздействие условий внутри штабеля также может привести к различной истории кондиционирования. Стабилизация материалов в контролируемых условиях может помочь, однако изменения сушки или кондиционирования должны иметь собственные ограничения: интенсивная сушка может изменить плоскостность, состояние поверхности и последующее поведение материала при обработке.
Пропитанная бумага должна сохранять требуемые технологические свойства
Меламинопропитанная бумага зависит от контролируемого баланса между растеканием и отверждением смолы. Во время прессования смола должна обеспечить достаточный контакт с основой и набрать необходимую прочность в пределах заданного цикла. Бумага, впитавшая влагу, превысившая допустимый срок хранения или частично отвердившаяся при неподходящих условиях хранения, может вести себя иначе, чем ранее успешно использованная партия.
Проверьте целостность упаковки, записи о температуре и влажности хранения, даты вскрытия и требования поставщика к сроку годности. Связывайте идентификацию бумаги с отдельными партиями прессования. Если вздутия начинаются после смены партии бумаги, сравните сохраненный материал в одинаковых квалифицированных условиях, прежде чем делать вывод о необходимости нового режима пресса.
Остаточная влага и другие летучие вещества в бумаге могут способствовать образованию газа. Напротив, смола с недостаточной текучестью может оставлять плохо соединенные участки, которые становятся видимыми даже при умеренном внутреннем напряжении. Эти механизмы требуют разных корректирующих действий. При наличии такой возможности полезными могут быть испытания поставщика на текучесть, содержание летучих веществ или характеристики отверждения, особенно если производственные записи показывают, что дефект связан с партией бумаги.
Определите, обеспечивает ли пресс заданный цикл
Режим, отображаемый на экране управления, не доказывает, что каждая часть панели фактически подвергается заданным температуре, давлению и времени воздействия. Вздутие может возникнуть, когда номинальные настройки подходят, но теплопередача или контакт различаются по загрузке.
Избыточное тепло может усилить образование газа и сократить время растекания смолы
Недостаточный нагрев или слишком короткий цикл могут привести к недостаточному формированию соединения. Чрезмерная температура может быстрее превратить влагу в пар и вызвать отверждение смолы до того, как произошло достаточное смачивание. Поэтому увеличение продолжительности цикла или температуры требует четко сформулированной гипотезы; ни одна из этих корректировок не является универсальным ответом на появление вздутий.
Сравните фактическое изменение температуры с квалифицированным процессом, используя утвержденные методы измерения. Проверьте различия между зонами плит, нестабильность регулирования и изменения после технического обслуживания или длительного простоя. Толщина панели, начальная температура и последовательность загрузки могут влиять на скорость нагрева границы соединения, даже если отображаемая температура плиты остается постоянной.
Неравномерный контакт может быть похож на проблему со смолой
Давление должно обеспечивать равномерный контакт по всей панели. Различия толщины, деформация панели, износ компонентов пресса или мусор на контактных поверхностях могут привести к плохой теплопередаче и слабому соединению на отдельных участках. Одно лишь показание гидравлического давления не подтверждает равномерность давления по рабочей площади; размер панели и схема загрузки влияют на соотношение между давлением в машине и нагрузкой на панель.
Дефекты, регулярно возникающие в одних и тех же координатах пресса, требуют проверки состояния плит, распределения нагрева, параллельности и соответствующей системы давления. Дефекты, которые следуют за определенной плитой при изменении ее ориентации, с большей вероятностью указывают на неоднородность материала. При таких сравнениях используйте утвержденные схемы загрузки, поскольку изменение занятой площади пресса само по себе может изменить условия обработки.
Этап снятия давления может выявить уже существующую слабость
При открытии пресса внешнее ограничение уменьшается, тогда как внутри панели все еще могут находиться горячий пар или другие газы. Если формирующееся соединение или основа не способны выдержать это напряжение, вздутие может образоваться сразу. Поэтому поведение панели при открытии следует исследовать наряду с продолжительностью выдержки и температурой.
Любая корректировка декомпрессии или открытия должна оставаться в пределах эксплуатационных ограничений, установленных производителем пресса, и требований поставщика материалов к обработке. Поэтапное снятие давления может иметь значение на оборудовании, рассчитанном на такой режим, однако импровизированная последовательность открытия может создать опасность и скрыть нерешенную проблему с материалом. Никогда не отключайте ограждения, блокировки или запрограммированные системы защиты, чтобы рассмотреть дефект более внимательно.
Осмотрите поверхность, затем проведите контролируемую корректировку
Пыль, масло, остатки после обращения и рыхлые волокна могут нарушать контакт со смолой. Неравномерное шлифование может оставлять выступы или различия толщины, снижающие локальный контакт, тогда как чрезмерное удаление материала может открыть менее подходящий слой плиты. Поэтому визуально гладкой панели недостаточно: поверхность также должна быть чистой, однородной и совместимой с квалифицированным процессом ламинирования.
Осматривайте панели непосредственно перед укладкой, а не полагайтесь только на проверки после шлифования. Пыль может повторно оседать во время транспортирования или хранения, а очистка сжатым воздухом может перераспределять ее при неэффективной вытяжке. Сравнивайте места дефектов с точками ручного обращения, зонами контакта с конвейером и повторяющимися следами на поверхности. Не допускайте попадания чистящих средств и смазочных материалов для технического обслуживания на поверхности соединения, если их совместимость не установлена.
Если подтверждены различия толщины или неровность поверхности, такое оборудование, как строгально-шлифовальный станок, может способствовать стабильной подготовке, объединяя строгание по толщине и шлифование. Его пригодность зависит от основы и требуемого объема удаления материала. Нельзя считать строгание подходящим для каждой поверхности MDF или фанеры, а дополнительное шлифование не устранит чрезмерную влажность, неподходящее состояние смолы или разрушение внутри плиты.
После выявления вероятного механизма организуйте испытание вокруг одного вопроса. Например, если данные указывают на влажность основы, сравните надлежащим образом кондиционированные плиты с подозрительным материалом, сохраняя бумагу и квалифицированные настройки пресса неизменными. Если дефект связан с фиксированным положением в прессе, сначала отдайте приоритет проверке оборудования, прежде чем расходовать дополнительный материал на испытания режимов.
- Сохраните исходную точку сравнения: сохраните репрезентативные поврежденные и приемлемые панели вместе с фактическими производственными условиями.
- Изменяйте одну значимую переменную: определите ожидаемый результат до проведения испытания и оставайтесь в пределах утвержденных технологических ограничений.
- Проверяйте не только внешний вид: используйте соответствующие проверки соединения, поверхности или целостности основы, предусмотренные планом качества, чтобы установить, устранен ли механизм отказа.
- Проводите проверку после охлаждения: соблюдайте единое время осмотра и соответствующие требования к кондиционированию до приемки результата.
- Подтверждайте воспроизводимость: проверьте корректирующее действие на репрезентативном диапазоне материалов и рабочих условий, прежде чем выпускать удержанную продукцию или пересматривать стандартный режим.
Отсутствие вздутий на лицевой поверхности сразу после прессования не доказывает достаточную прочность соединения панели. Изменение настройки может подавить видимое вспучивание, но оставить неполное отверждение или слабые внутренние слои. Поэтому решения о выпуске должны приниматься в соответствии с требованиями приемки продукции и при наличии прослеживаемости, достаточной для разграничения затронутых партий и проверенного производства.
Для специалистов по безопасности поиск неисправностей также включает контроль доступа к горячим плитам, движущемуся загрузочному оборудованию и гидравлическим системам. Измерение распределения температуры, очистка и механический осмотр требуют соответствующей утвержденной процедуры и, при необходимости, изоляции оборудования. Во время подготовки поверхности вытяжка пыли должна оставаться эффективной, а вентиляция пресса — работать во время испытаний.
Наиболее эффективное корректирующее действие соответствует наблюдаемому расслоению, характеру дефекта и данным о процессе. Проблема, связанная с влажными плитами, требует контроля материала; проблема, сохраняющаяся в одном и том же месте пресса, требует исследования оборудования; проблема, связанная с хранением бумаги или сменой партии, требует проверки состояния смолы. Когда эти взаимосвязи документированы, следующая корректировка становится проверяемым решением, а установленное производственное ограничение получает обоснованную основу.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.