


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
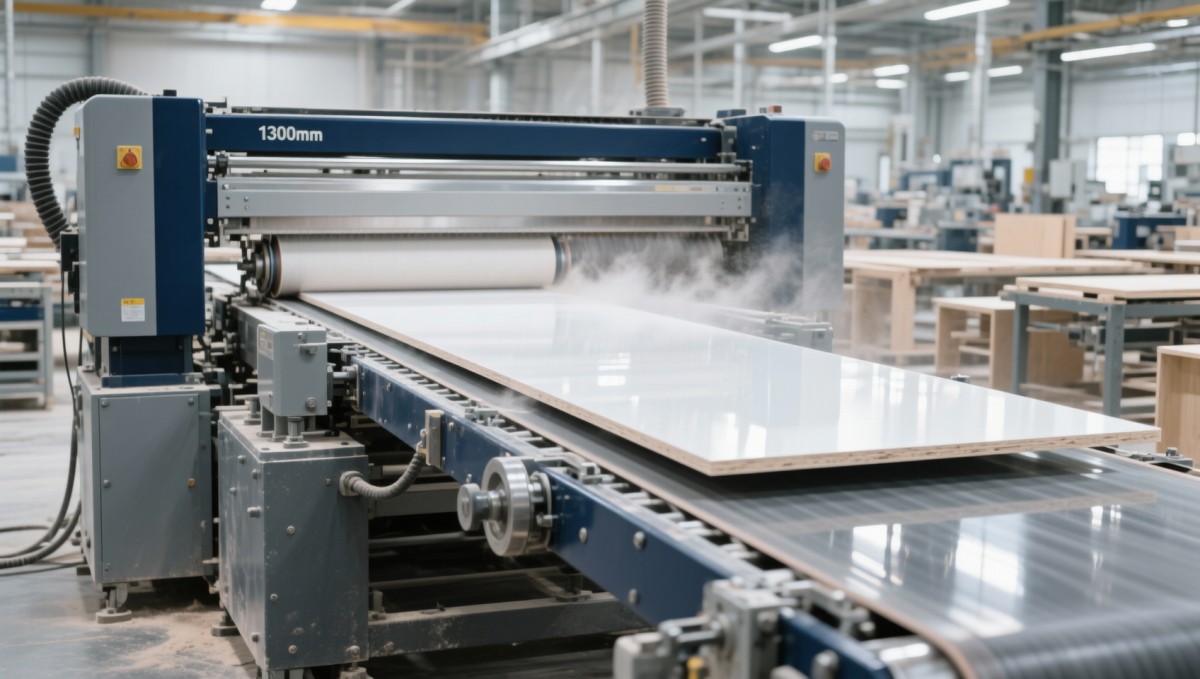
Широколенточный шлифовальный станок 1300mm: обеспечение допуска <0.05mm на панелях длиной 4m при крупносерийном производстве корпусной мебели
Для руководителей проектов, управляющих высокопроизводительными линиями по изготовлению корпусной мебели, фраза «допуск <0,05 мм по всей длине 4-метровых панелей» — не теоретическая цель, а ежедневный эксплуатационный порог. Превысите его — и возникнет цепочка затрат: смещение кромки, неравномерная толщина ламинирования, ошибки траекторий инструмента ЧПУ и, что наиболее критично, переделка, останавливающая поток линии. Настоящая задача заключается не только в том, чтобы *один раз достичь* такого допуска, но и в том, чтобы стабильно удерживать его — панель за панелью, смена за сменой, во влажные летние дни и сухие зимние месяцы, при обработке материалов от МДФ и фанеры до ламинированной ДСП.
Почему стандартные ленточно-шлифовальные станки не справляются с таким масштабом — и почему одной ширины недостаточно
Широколенточный шлифовальный станок шириной 1300 мм кажется очевидным решением для 4-метровых панелей. Однако ширина — лишь один из параметров и зачастую наиболее вводящий в заблуждение. Многие предполагают: «Более широкая лента = большее покрытие = лучшая стабильность». На практике эта логика не работает без трёх обязательных основ:
- Жёсткость рамы под нагрузкой: Недостаточно жёсткое чугунное основание или поперечная балка недостаточного сечения прогибаются под давлением абразивной ленты шириной 1300 мм, особенно при шлифовании плотных 38-миллиметровых боковин шкафов. Этот прогиб напрямую приводит к колебаниям толщины, часто достигающим максимума в центре панели, где деформация наиболее велика.
- Стабильность ведения и натяжения ленты: На станках с ручной регулировкой натяжения или одноточечным ведением смещение ленты накапливается при длительной работе. Боковое смещение на 0,3 мм на протяжении 4 метров приводит к заметной потере толщины с одной стороны — достаточной, чтобы нарушить целостность клеевого шва при склеивании после ламинирования.
- Синхронизация системы подачи: Если конвейер не поддерживает точную линейную скорость, особенно при ускорении/замедлении между панелями, изменяется время контакта со шлифовальной лентой. Даже колебание скорости на 2% изменяет скорость съёма материала настолько, что плоскостность поверхности выходит за пределы ±0,05 мм.
Это не единичные случаи. Именно поэтому некоторые предприятия сообщают о 12–18% переделки высоких компонентов шкафов, несмотря на использование «промышленных» широколенточных станков. Причина отказа редко заключается в самом абразиве — она в том, как станок управляет механической энергией по всей рабочей ширине.
Что действительно обеспечивает <0,05 мм — и что необходимо проверить перед закупкой
Настоящая стабильность начинается ещё до подачи первой панели. Вот что отличает станки, которые *заявляют* точность, от тех, которые *обеспечивают* её в реальном производстве:
1. Двухступенчатое управление давлением (а не просто «регулируемое» давление)
Регулировки давления одной ручкой недостаточно. При ширине 1300 мм локальные различия плотности материала основы, например скопления смолы в МДФ, требуют динамической реакции. Станки, разработанные для такого применения, используют независимые пневматические зоны по ширине прижимной плиты — обычно три: левая, центральная и правая. Каждая зона корректируется в реальном времени на основе датчиков нагрузки, компенсируя коробление панели или неоднородность основы *без вмешательства оператора*. Именно так предотвращается «эффект улыбки» — более тонкие края и более толстый центр — на 4-метровых дверях.
2. Высокоточная геометрия прижимной плиты
Недостаточно просто быть «плоской». Прижимная плита должна быть отшлифована с отклонением ≤0,015 мм по всей ширине 1300 мм и сохранять этот показатель при тепловой нагрузке. Недорогие станки используют сварные стальные плиты, которые деформируются при нагреве двигателей. Высокостабильные модели используют снятый по напряжениям, полностью обработанный чугун со встроенными каналами охлаждения. Запрашивайте сертифицированный отчёт о плоскостности, а не только спецификацию.
3. Интегрированный контур контроля толщины
Наиболее эффективные системы не полагаются на предварительно заданные параметры. В них бесконтактные лазерные датчики установлены *непосредственно до и после* шлифовальной головки. Разница показаний передаётся в ПЛК, который в течение миллисекунд автоматически регулирует скорость подачи и давление. Такое замкнутое управление позволяет стабильно поддерживать ±0,03 мм даже при переключении на одной линии между фасадами ящиков толщиной 16 мм и панелями корпуса толщиной 36 мм.
Интеграция — это место, где допуск становится реальностью, а не только характеристикой станка
Широколенточный шлифовальный станок шириной 1300 мм не работает изолированно. Его точность теряется, если процессы до или после него вносят отклонения. Например:
- Если ваша форматно-раскроечная пила оставляет отклонение пропила 0,12 мм по длине 4 метров, ни один шлифовальный станок не сможет «исправить» эту базовую ошибку — он может лишь усугубить её неравномерным съёмом материала.
- Если ваш кромкооблицовочный станок наносит клей неравномерной толщины или не позиционируется относительно неплоского края панели, шлифовальный станок может удалить критически важный материал клеевого шва, ослабив соединение.
- Если ваше программное обеспечение для раскроя с ЧПУ не учитывает изменение размеров после шлифования, детали не будут собираться надлежащим образом, что потребует ручной подкладки или повторного раскроя.
Именно поэтому Qingdao Zhongding Machinery проектирует свой широколенточный шлифовальный станок шириной 1300 мм не как отдельное устройство, а как узел синхронизированного рабочего процесса. Его интерфейс управления напрямую взаимодействует с распространёнными системами ЧПУ и кромкооблицовочными станками, поэтому, когда Станок для прямолинейного кромкооблицовывания PUR&EVA ZD450G1P1 сигнализирует об изменении типа материала, например при переходе с ПВХ на шпон, шлифовальный станок автоматически вызывает оптимизированные профили давления и подачи. Такая совместимость исключает ошибки ручной настройки — причину №1 брака первой детали в многономенклатурном производстве корпусной мебели.
Что на самом деле означает «более 20 лет реальных производственных требований»
Этот опыт заключается не в том, чтобы просто проработать два десятилетия, а в том, чтобы тысячи раз решать одну и ту же задачу в различных климатических условиях, с разными материалами и режимами смен. Это означает проектирование с учётом того, о чём никогда не говорится в руководствах:
- Удаление пыли без снижения точности: Стандартные циклоны быстро засоряются мелкой пылью МДФ, вызывая потерю вакуума и проскальзывание ленты. Система Zhongding использует многоступенчатую фильтрацию с автоматической импульсной очисткой, синхронизированной с производственными циклами, а не с графиками технического обслуживания.
- Доступ для обслуживания без остановки линии: Замена приводного ремня не должна требовать разборки рамы. Их модульная конструкция изолирует компоненты с высоким износом за быстросъёмными панелями, сокращая время замены с 90 минут до менее чем 12.
- Калибровка, устойчиво сохраняющаяся при вибрации пола: На предприятиях с интенсивным движением погрузчиков или расположенным рядом штамповочным оборудованием стандартная лазерная настройка ежедневно сбивается. Эталонная система Zhongding использует закалённые стальные базовые блоки, закреплённые на фундаменте, а не только на раме станка, поэтому повторная калибровка сохраняется неделями, а не часами.
Ничто из этого не является «функциями». Это ответы на отказы, наблюдавшиеся на сотнях установок: от немецких производителей мебели, которым необходимо соответствие экспортным требованиям по отсутствию дефектов, до вьетнамских предприятий, работающих в три смены при минимальном количестве технического персонала.
Перед составлением спецификации: три вопроса, которые покажут степень готовности
Не начинайте со спецификаций. Начните с реальности процесса:
- Каков ваш текущий средний уровень переделки панелей длиной >3 м? Если он превышает 5%, ваша проблема, вероятно, не в шлифовании, а в контроле размеров на предыдущих этапах. Сначала исправьте пилу или ЧПУ.
- Как часто вы меняете зернистость абразива в течение смены? Частая смена указывает на нестабильный съём материала, то есть на нестабильность скорости подачи или давления, а не на качество ленты.
- Могут ли ваши операторы контролировать толщину *в потоке*, без остановки? Если нет, вы реагируете, а не управляете процессом. Требуйте интеграции метрологии в реальном времени, а не только «дополнительных пакетов датчиков».
Когда все три условия совпадают — жёсткая механика, замкнутое управление и интегрированный рабочий процесс, — широколенточный шлифовальный станок шириной 1300 мм перестаёт быть просто финишной станцией и становится опорой для обеспечения допусков. Именно так «<0,05 мм по длине 4 м» превращается из цели по качеству в повторяемый, измеримый и прибыльный стандарт.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.