


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как часто следует заменять клеевые ванны кромкооблицовочного станка? — Руководство по графику технического обслуживания на 2026 год
Как часто следует заменять клеевые ванны кромкооблицовочных станков? Для деревообрабатывающих предприятий, эксплуатирующих системы кромкооблицовки со средней или высокой производительностью, особенно на мебельных фабриках или в цехах серийного производства, это не теоретический вопрос технического обслуживания. Это ежедневный операционный контрольный пункт с измеримыми последствиями: нестабильная температура плавления клея приводит к плохой текучести клея; обугленные остатки вызывают засорение сопел и неравномерное нанесение; деградировавшие нагревательные элементы увеличивают время разогрева и энергопотребление. Если не устранить эти проблемы, они накапливаются, повышая процент брака, снижая пропускную способность линии и увеличивая долгосрочные затраты на ремонт.
Краткий ответ: при нормальных условиях эксплуатации — определяемых как 6–8 часов за смену, использование стандартных клеев EVA или PUR, температура в цехе от 15 до 28°C и регулярная ежедневная очистка — клеевые ванны промышленных кромкооблицовочных станков следует заменять каждые 12–18 месяцев. Этот диапазон отражает фактический срок службы, наблюдаемый на сотнях установок, обслуживаемых Qingdao Zhongding Machinery с 2003 года, — не заявленные производителем максимальные значения, а подтверждённые практикой интервалы, при которых ухудшение характеристик начинает создавать эксплуатационные риски. Если ваш станок работает в две смены ежедневно, использует PUR-клей с высоким содержанием сухого остатка или эксплуатируется при температуре выше 30°C либо ниже 10°C, замена может потребоваться уже через 9–12 месяцев. Напротив, использование с низкой нагрузкой (менее 2 часов в день) с EVA и строгое соблюдение очистки могут продлить срок службы до 22 месяцев — но только если визуальная и тепловая проверка подтверждают целостность.
Почему срок службы клеевой ванны различается — и что именно изнашивается
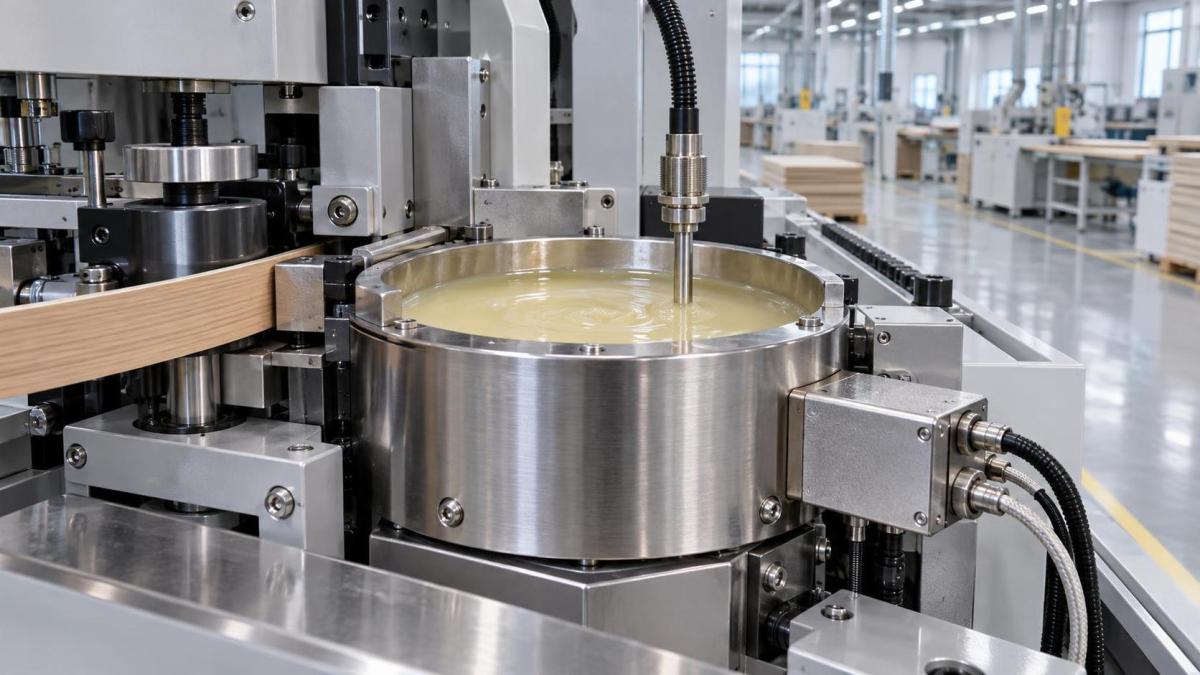
Клеевые ванны не являются расходными материалами в том же смысле, что сопла или скребковые ножи. Их отказ редко бывает внезапным; он происходит постепенно и под воздействием нескольких факторов. Основными компонентами, подверженными износу, являются внутренние нагревательные элементы, слой теплопроводности корпуса ванны из нержавеющей стали и калибровка датчика температуры. Со временем многократные тепловые циклы вызывают микротрещины в изоляции нагревательной спирали. Обугливание клея образует изолирующие отложения на внутренней стенке, снижая эффективность теплопередачи до 18% после 14 месяцев при интенсивной эксплуатации. Даже при регулярной ручной очистке в углах и возле точек крепления датчиков накапливается остаточная плёнка, что приводит к ложным показаниям низкой температуры и компенсирующему перегреву.
Ключевое значение имеет то, что тип клея важнее, чем предполагают многие операторы. Стандартный EVA плавится чисто при 160–180°C и оставляет минимальное количество остатков. Однако PUR-клеи требуют 190–210°C для полной текучести и содержат реакционноспособные изоцианаты, которые полимеризуются при воздействии влаги или кислорода во время циклов охлаждения. Каждая фаза охлаждения оставляет внутри ванны тонкий термостойкий слой, ускоряя накопление нагара и увеличивая тепловую нагрузку на нагревательный элемент. Станки, работающие исключительно с PUR, демонстрируют заметное снижение производительности (измеряемое по стабильности расхода клея за 30-минутные интервалы) примерно через 11 месяцев, даже при еженедельном химическом удалении отложений.
Четыре проверяемых на практике признака того, что клеевую ванну необходимо заменить до отказа
Не ждите полного отказа оборудования. Следующие наблюдаемые признаки указывают на снижение производительности и помогают своевременно спланировать замену:
- Нестабильная температура плавления на поверхности ванны: После 30 минут стабильной работы измерьте инфракрасным термометром наружную поверхность в трёх точках: в центре, у переднего края и у заднего края. Отклонение более ±5°C указывает на неравномерный нагрев, часто вызванный локальной деградацией элементов или образованием теплового барьера из отложений.
- Увеличение времени разогрева: Если системе теперь требуется более 25 минут для достижения целевой температуры (по сравнению с исходными 15–18 минутами, зафиксированными при вводе в эксплуатацию), внутреннее тепловое сопротивление значительно возросло.
- Видимое обугливание ниже линии уровня клея: Во время плановой очистки осмотрите стенку ванны на 2–3 см ниже обычного уровня заполнения клеем. Тёмные, твёрдые, не удаляемые отложения толщиной более 0,3 мм указывают на серьёзное термическое разрушение.
- Повторяющиеся засорения сопел при чистых фильтрах и правильной вязкости клея: Если засорения сохраняются после проверки качества клея, состояния фильтра и давления насоса, причиной часто становится осыпание отложений с внутренней поверхности ванны, особенно если засоры содержат почерневшие хрупкие частицы, а не мягкие сгустки клея.
Практики обслуживания, которые продлевают или сокращают срок службы клеевой ванны
Срок замены зависит не только от календарных месяцев. Ежедневные практики напрямую влияют на срок службы:
Во-первых, важна процедура остановки. Всегда полностью очищайте ванну от клея перед охлаждением. Оставленный на ночь клей способствует обугливанию, особенно PUR. Во-вторых, частота очистки должна соответствовать интенсивности использования: ежедневная сухая очистка скребком для пользователей EVA; химическое удаление отложений каждые 72 часа работы для пользователей PUR. В-третьих, избегайте термического шока. Никогда не добавляйте холодный клей в горячую ванну и не наливайте воду в тёплую ванну — оба действия вызывают быстрые напряжения расширения и сжатия в сварных швах и нагревательных элементах. В-четвёртых, контролируйте условия окружающей среды. Влажность в цехе выше 65% RH ускоряет окисление поверхностей из нержавеющей стали; устойчивые температуры выше 32°C уменьшают тепловой запас компонентов.
Что происходит, если слишком долго откладывать замену?
Эксплуатация свыше 24 месяцев, даже при внешне стабильной работе, создаёт скрытые риски. Тепловая неэффективность вынуждает систему управления эксплуатировать нагревательные элементы с более высоким рабочим циклом, ускоряя усталость изоляции. Накопление нагара уменьшает эффективное поперечное сечение ванны, увеличивает противодавление на дозирующий насос и вызывает преждевременный износ уплотнений насоса. Что ещё более важно, ухудшение температурного контроля приводит к чрезмерной компенсации: система нагревается выше номинальных уставок для достижения целевой температуры плавления, ухудшая химические свойства клея и увеличивая выбросы VOC. В одном задокументированном случае на пяти идентичных станках одного предприятия агрегат с самой старой ванной (27 месяцев) показал увеличение расхода клея на 23% на погонный метр кромкооблицованного материала — исключительно из-за нестабильного плавления и плохого контроля потока.
Когда замена становится срочной, а не просто плановой
Немедленная замена требуется при возникновении любого из следующих признаков: видимые трещины или деформация корпуса ванны; постоянные коды ошибок, связанные с дрейфом датчика температуры (например, «THERM FAIL» или «HEAT DEV» на панелях управления Zhongding); утечки в сварных швах или портах датчиков; либо измеримое падение напряжения (>15%) в нагревательной цепи во время работы. Это не симптомы постепенной деградации — они указывают на нарушение структурной или электрической целостности, создающее риски для безопасности и надёжности.
Выбор подходящей сменной ванны
Не все клеевые ванны взаимозаменяемы — даже в пределах одной модели станка. Проверьте совместимость с версией микропрограммного обеспечения системы управления вашего станка и номинальной мощностью нагрева. Qingdao Zhongding поставляет ванны OEM-спецификации, откалиброванные в соответствии с исходными кривыми теплового отклика и смещениями датчиков. Использование неоригинальных устройств может вызвать ложные сигналы тревоги или нестабильное регулирование температуры, сводя на нет преимущества замены. Для станков старше 10 лет подтвердите размеры ванны и монтажный интерфейс в технической поддержке — в разных поколениях моделей были внесены незначительные изменения конструкции для улучшения равномерности нагрева.
Замена клеевой ванны не является самостоятельной задачей. Она должна сопровождаться проверкой связанных компонентов: проверьте уплотнения насоса на вздутие или трещины, убедитесь в целостности проводки термопары и выполните повторную калибровку датчика расхода клея, если ваша система включает контур регулирования расхода с обратной связью. Пропуск этих действий создаёт риск переноса неустранённых проблем на новое оборудование и упускает возможность восстановить базовые показатели производительности.
В конечном итоге оптимальный интервал замены обеспечивает баланс между стоимостью, простоем и стабильностью процесса. Отслеживание стабильности расхода клея, отклонений температуры и продолжительности разогрева с течением времени предоставляет объективные данные для уточнения графика — не только для этой ванны, но и для будущего планирования прогнозного технического обслуживания всего парка кромкооблицовочных станков.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.