


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Производительность раскроя на форматно-раскроечном станке с ЧПУ: объяснение ключевых характеристик
Какой объём материала может обработать форматно-раскроечный станок с ЧПУ за один цикл? Ответ зависит не только от максимальной длины реза. На практическую производительность и точность влияют высота реза, полезный вылет пильного диска, скорость подачи, опора для панели и её перемещение. В технических характеристиках может быть указано, что станок принимает большую панель, но это не обязательно означает, что он способен распилить целый пакет таких панелей с заявленной скоростью и обеспечить требуемое качество поверхности.
Для технических специалистов задача заключается в том, чтобы соотнести отдельные показатели с реальной картой раскроя: размером панели, материалом, высотой пакета, размерами деталей и последовательностью резов. В этом руководстве объясняются важные параметры производительности и вопросы, которые стоит задать перед сравнением станков.
Начните с трёх измерений реза
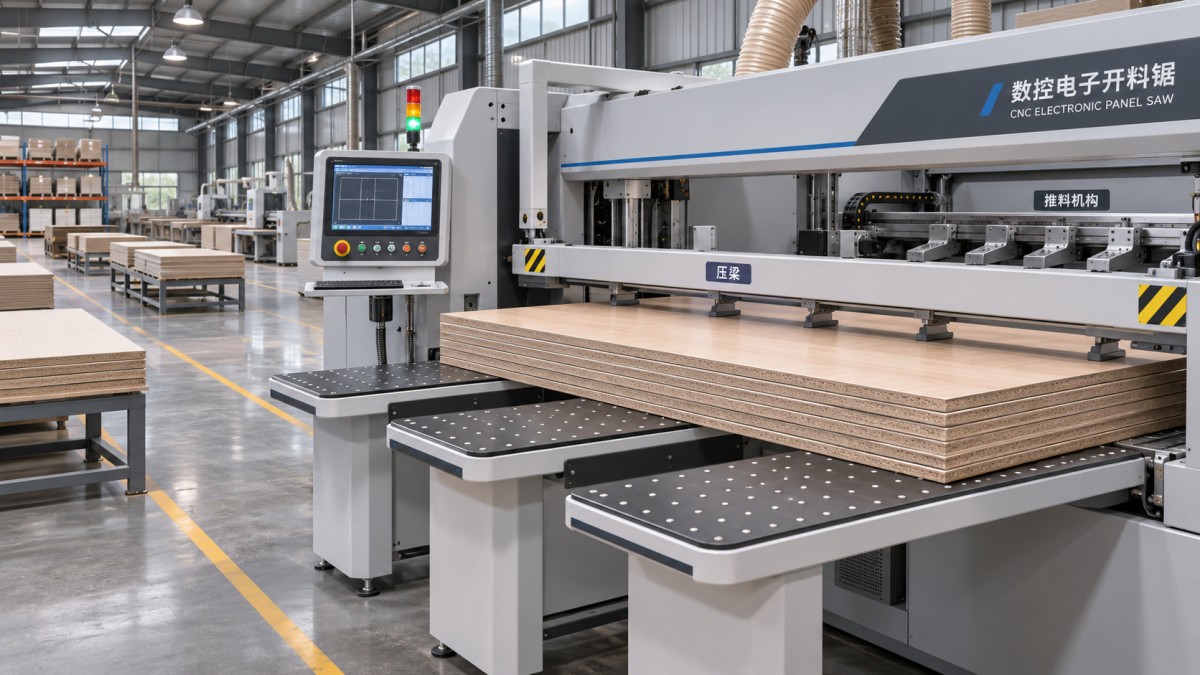
Рабочую зону форматно-раскроечного станка обычно описывают через длину реза, высоту реза и параметр, связанный с подачей. Эти характеристики отвечают на разные вопросы, поэтому их не следует считать взаимозаменяемыми.
Терминология у разных производителей различается. В рекламном проспекте могут использоваться термины «ширина реза», «длина подачи» или «ход толкателя» без указания направления отсчёта. Запросите компоновочный чертёж станка и чертёж рабочей зоны, затем сопоставьте их с тем, как панели будут подаваться к пиле, поворачиваться и выгружаться.
Высота реза — не то же самое, что диаметр пильного диска
Диаметр пильного диска — полезная информация, но он напрямую не указывает допустимую высоту пакета. Материал может пройти только та часть диска, которая выступает над поверхностью резания. На полезный вылет влияют положение шпинделя, конструкция стола, настройка диска и необходимый зазор.
Для определения допустимой высоты пакета обычно важнее максимальная высота реза, но и её нужно рассматривать в контексте. Уточните, какой диаметр диска предполагается, используется ли подрезная пила и относится ли заявленный показатель к оцениваемому материалу. Не следует автоматически ожидать, что станок, рассчитанный на пакет определённой высоты из ДСП, обеспечит такой же результат при обработке любых плотных, ламинированных или абразивных панелей.
Состояние пильного диска также влияет на результат. При переточке диаметр диска со временем уменьшается, что может сократить его вылет. Если план производства предусматривает резание при предельной высоте пакета, уточните, доступна ли эта высота на протяжении всего ожидаемого срока службы диска или только при использовании нового диска.
Рассчитайте высоту пакета, прежде чем обсуждать производительность
Для начала можно использовать простую формулу:
Номинальная высота пакета = количество панелей × номинальная толщина панели.
Например, четыре панели номинальной толщиной 18 mm образуют пакет высотой 72 mm. Это лишь предварительный расчёт: необходимо также учитывать фактический разброс толщины, плоскостность панелей, защитные листы и заявленные условия эксплуатации станка. Для стабильного прижима и приемлемого качества реза практическую высоту пакета может потребоваться уменьшить относительно опубликованного максимума.
Более высокий пакет не всегда означает более высокую скорость. Если из-за него приходится замедлять каретку пилы, появляются сколы или панели смещаются, меньший пакет может дать больше пригодных деталей за смену. Проверьте предлагаемую высоту пакета на репрезентативном пробном раскрое, а не полагайтесь только на заявленное значение.
Скорость перемещения, скорость подачи и производительность
В характеристиках форматно-раскроечных станков часто указывают несколько скоростей. Скорость каретки пилы описывает перемещение диска во время рабочего хода; скорость толкателя — скорость позиционирования панели. Скорость обратного хода может указываться отдельно. Эти значения важны, но ни одно из них не равно производительности по готовым деталям.
Продолжительность резания можно приблизительно оценить, разделив длину реза на выбранную скорость резания, используя согласованные единицы измерения. Полный цикл также включает позиционирование, прижим, разгон и торможение, обратный ход, а также перемещение или поворот материала между этапами резания. Выбранная скорость резания может быть ниже максимальной скорости станка из-за плотности материала, высоты пакета, геометрии диска или требований к качеству кромки.
Для приблизительной оценки производительности используйте запланированную программу раскроя, а не один отдельный проход:
- Определите размер панели, материал, высоту пакета и необходимые размеры деталей.
- Подсчитайте проходы пилы и определите, где панели или полосы потребуется переместить или повернуть.
- Оцените время резания, обратного хода, позиционирования и прижима для каждого этапа.
- Добавьте время на загрузку, выгрузку, проверку и ожидаемые перерывы, чтобы определить реалистичную продолжительность рабочего цикла.
- Разделите количество полученных годных деталей на продолжительность цикла, затем проверьте оценку в ходе испытания.
Это различие важно при сравнении двух станков. Более высокая максимальная скорость каретки может дать небольшое преимущество, если задание включает короткие резы, частое перепозиционирование или ручное перемещение материала, занимающее основную часть цикла. И наоборот, надёжное позиционирование и подходящая схема загрузки могут существенно повысить суточную производительность.
Мощность и выбор пильного диска определяют полезную производительность
Мощность двигателя основной пилы часто указывается рядом с высотой реза. Она характеризует потенциал привода, но не гарантирует, что любой материал можно распиливать при максимальной высоте пакета и скорости. Нагрузка зависит от материала, диаметра диска, геометрии и состояния зубьев, скорости резания и глубины входа в материал.
При рассмотрении предложения запросите номинальную мощность двигателя основной пилы и способ её определения, а также диаметр и посадочное отверстие диска и рекомендуемую конфигурацию зубьев для предполагаемых материалов. Уточните, относится ли указанная мощность к длительному режиму работы или к другому режиму нагрузки. Прямое сравнение имеет смысл только при эквивалентных характеристиках и условиях резания.
При раскрое ламинированных панелей подрезная пила может быть важна для качества нижней поверхности. На результат влияют её настройка, состояние диска и выравнивание относительно основного диска. Наличие подрезного узла само по себе не гарантирует кромки без сколов: результат также зависит от ламината, сочетания дисков, опоры и настройки.
Для проверки точности нужна методика, а не только цифра
Заявленная в спецификации точность размеров может внушать доверие, но этот показатель полезен только при ясных условиях измерения. Уточните, идёт ли речь о повторяемости позиционирования, допуске размеров отрезанной детали или о другом параметре. Эти показатели связаны, но не эквивалентны.
Повторяемость показывает, возвращается ли толкатель в одну и ту же позицию. На размеры готовых деталей также влияют выравнивание диска, компенсация ширины пропила, смещение панели, прямоугольность, настройка станка и метод измерения. Прямой рез не обязательно перпендикулярен кромке, а наличие базовой кромки под прямым углом не гарантируется после каждого этапа перемещения.
В практическом приёмочном испытании следует указать материал, размеры панели и пакета, карту раскроя, состояние диска и точки измерения. Включите повторные резы с наиболее важными для производства размерами деталей, а не только с удобным для демонстрации размером. Измерьте длину и ширину, проверьте прямоугольность согласованным методом и осмотрите обе поверхности на сколы и вырывы.
Также определите, кто предоставляет измерительное оборудование, как подготавливается станок и какие допуски применяются на каждом этапе. Испытание на хорошо поддерживаемых одиночных панелях может дать полезную информацию, но оно не заменяет проверку на предполагаемом производственном пакете.
Опора для панелей и прижим задают практические ограничения
Большая панель может соответствовать спецификации по длине реза, но её обработка может быть затруднена и небезопасна, если опора недостаточна. Передние столы, воздушная подушка при её наличии, задняя опора и доступное пространство в цехе влияют на то, насколько легко оператор может перемещать материал, не волоча и не перекручивая его. Особого внимания при загрузке и повороте требуют длинные или гибкие панели.
Прижимная балка удерживает пакет во время резания, а задние зажимы позиционируют материал для последующих резов. Их рабочий диапазон влияет не только на удобство. Уточните раскрытие и позиционирование зажимов, а также возможные ограничения для узких полос или небольших оставшихся деталей. Спросите, как станок выполняет последние резы по предложенной карте раскроя и требуется ли ручное вмешательство или другая последовательность резания.
Удаление пыли — ещё один аспект рабочей зоны. Недостаточная аспирация может оставлять стружку возле линии реза, ухудшать чистоту и усложнять обслуживание. Запросите у поставщика требуемый расход воздуха, размеры подключений и значения давления, затем сопоставьте их с планируемой системой аспирации. Не выбирайте систему только по диаметру патрубка.
Сравнивайте карты раскроя, а не максимальные значения из рекламного проспекта
Представим, что специалист выбирает станок для раскроя мебельных панелей, среди которых есть широкие детали корпусов и узкие полосы. Максимальный размер панели определяет минимально необходимую рабочую зону. Самая узкая полоса и последний рез показывают, подходят ли для этой карты раскроя толкатель, зажимы и система опор. Высота пакета влияет на количество панелей, обрабатываемых одновременно, а требования к качеству кромки могут определять выбор дисков и скорости резания.
Эти требования могут противоречить друг другу. Станок с большим запасом по длине и высоте всё же может оказаться неподходящим, если из-за минимального размера реза или системы перемещения материала узкие детали обрабатывать неудобно. И наоборот, станок, который по характеристикам выглядит компактнее, может отвечать реальным производственным требованиям, если его рабочий диапазон, цикл и процесс перемещения материала соответствуют задаче.
Для каждого рассматриваемого станка запросите ответ с учётом одинаковых условий эксплуатации:
- Максимальные и минимальные размеры входящих панелей, включая отклонения по толщине.
- Материал панели, качество поверхности и предполагаемая конфигурация пакета.
- Требуемые размеры деталей, качество кромки, прямоугольность и допуски размеров.
- Характерные карты раскроя, включая узкие полосы и условия выполнения последнего реза.
- Доступность операторов, способ загрузки, система аспирации, электроснабжение и площадь в цехе.
- Требования к дискам, инструменту, техническому обслуживанию и запасным частям.
Отделяйте подтверждённые характеристики станка от оценок, основанных на предполагаемой задаче. Если поставщик указывает производительность, уточните, включает ли она загрузку, выгрузку, поворот панелей и простои. Так будет проще сопоставить предложения и выявить предположения до того, как они станут проблемами при установке.
От анализа характеристик к обоснованному выбору
Грамотная оценка производительности завершается документально подтверждёнными данными: чертежом рабочей зоны, определёнными условиями резания, оценкой типового цикла и согласованным испытанием качества готовых деталей. При оценке учитывайте износ диска, вариации материала, доступ для обслуживания и работу оператора, а не проектируйте процесс исходя из одного максимального показателя.
Qingdao Zhongding Machinery Co., Ltd. производит и экспортирует деревообрабатывающее оборудование, а также предоставляет техническую поддержку, запасные части и послепродажное обслуживание. Чтобы обсудить станок, передайте поставщику характеристики панелей и типичные карты раскроя — это позволит точнее оценить необходимую конфигурацию. Кроме того, это даст специалисту более надёжную основу для сравнения форматно-раскроечного станка с ЧПУ с реальными производственными требованиями.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.