


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как читать коммерческое предложение на изготовление деревообрабатывающего станка на заказ: инженерный объём работ, сроки поставки и риски
Коммерческое предложение на изготовление деревообрабатывающего станка на заказ следует рассматривать как предлагаемые рабочие границы, а не как перечень приобретаемых компонентов. Указанная цена важна, однако ее нельзя корректно сравнивать, пока не раскрыты заложенные в нее инженерные допущения. В двух предложениях могут быть указаны одинаковые размеры панелей, количество шпинделей или скорость подачи, но при этом они могут охватывать совершенно разные условия материалов, ограничения автоматизации, ответственность за оснастку, монтажные работы и критерии приемки.
Начните с простого вопроса:какой производственный результат поставщик фактически обязуется обеспечить? Такое описание станка, как «автоматическая линия сверления и фрезерования», слишком общее для технического сравнения. Полезный документ связывает предполагаемую заготовку, последовательность обработки, состояние готового изделия и ожидаемую производительность с определенной конфигурацией станка. При отсутствии этих связей коммерческое предложение допускает несовместимые трактовки после размещения заказа.
Рассматривайте объем поставки как определение процесса
Объем поставки должен описывать материал до его поступления в станок, операции, выполняемые внутри него, и состояние, в котором он выходит. Для обработки панелей это включает материал плиты, диапазон толщин, ограничения по длине и ширине, состояние поверхности, базовые кромки, схемы отверстий, пазы, фрезерованные профили, а также требуемую маркировку или сортировку. При обработке массива древесины направление волокон, колебания влажности, прямолинейность заготовок, сучки, деформированные детали и требования к зажиму могут влиять на конструкцию значительно сильнее, чем одни лишь номинальные размеры.
Указанный рабочий диапазон часто понимают неправильно. Станок, способный принимать крупную панель, не обязательно сохраняет одинаковые точность, время цикла или стабильность зажима для каждого размера в пределах этого диапазона. Узкой детали могут потребоваться вспомогательные опоры. Для тонкой гибкой плиты может потребоваться иная вакуумная схема, чем для толстой боковины корпуса. Длинные компоненты могут требовать опор на входе и выходе, которые не входят в базовую цену станка.
Проверьте, какая базовая поверхность используется при обработке. Если положения отверстий, кромочные профили или пазы отсчитываются от прижимной кромки, качество этой кромки становится частью допущений процесса. Если панель позиционируется вакуумными упорами, механическими штифтами или системой базирования на основе камеры, в предложении должно быть четко указано, какие поверхности используются для позиционирования и что происходит, если плита выгнута или ее кромка не перпендикулярна. Высокоточный станок не может бесконечно компенсировать неопределенное базовое условие.
Маршрут обработки заслуживает такого же внимания. В предложении может быть указано, что станок сверлит, подрезает или фрезерует, но именно последовательность определяет, будет ли результат пригоден для работы. Сверление до фрезерования может быть правильным, когда все координаты отверстий используют исходную базу панели. Сначала фрезерование может быть необходимо, когда окончательная кромка является истинной базой. Ни один из подходов не является автоматически лучшим; правильная схема зависит от геометрии детали, метода раскроя, допусков и необходимости последующих станций распознавать обработанную кромку.
Отделяйте включенные функции от подразумеваемых
Многие пробелы в проекте возникают из-за функции, которая кажется неотъемлемой частью названия станка, но не указана как поставляемое оборудование. «Автоматическая загрузка» может означать подъемный стол и вакуумный подъемник, а может означать лишь то, что станок принимает детали с существующего конвейера. «Смена инструмента» может включать магазин, но исключать оправки, цанги, режущие инструменты, оборудование для предварительной настройки и данные об инструменте, необходимые для запуска программы. «Подключение системы пылеудаления» может означать только патрубок воздуховода, без вентиляторов, воздуховодов, шиберов, электрического управления или проверки воздушного потока.
Читайте каждое включение и исключение как границу ответственности между поставщиком станка и площадкой. Эта граница должна охватывать не только основные узлы. Она должна определять ответственность за шкаф управления, кабели между станками, пневматические трубопроводы, материалы для смазки, фундаменты, материалы для выравнивания, оборудование для разгрузки, защитные ограждения на стыках и устройства перемещения заготовок. Линия может быть механически завершена, но оставаться неспособной к работе, поскольку предполагалось, что небольшой интерфейсный элемент поставит кто-то другой.
- Перемещение материалов: установите, являются ли загрузка, поворот, буферизация, выравнивание и разгрузка ручными, полуавтоматическими или интегрированными. Передаточный конвейер не обязательно является системой, корректирующей ориентацию детали.
- Комплект оснастки: отличайте установленные шпиндели и агрегаты от режущих инструментов, необходимых для указанных в предложении деталей. Геометрия инструмента, качество кромки, удаление стружки и ожидаемый ресурс инструмента влияют как на производительность, так и на качество обработки.
- Программирование: уточните, включает ли цена образцы программ, постпроцессор, программное обеспечение для раскроя, библиотеки деталей, логику штрихкодов и доступ к редактируемым параметрам станка.
- Инженерные коммуникации: зафиксируйте электропитание, качество сжатого воздуха, потребность в вакууме, требования к аспирации и любые требования к охлаждению в терминах, которые можно проверить на предполагаемой площадке установки.
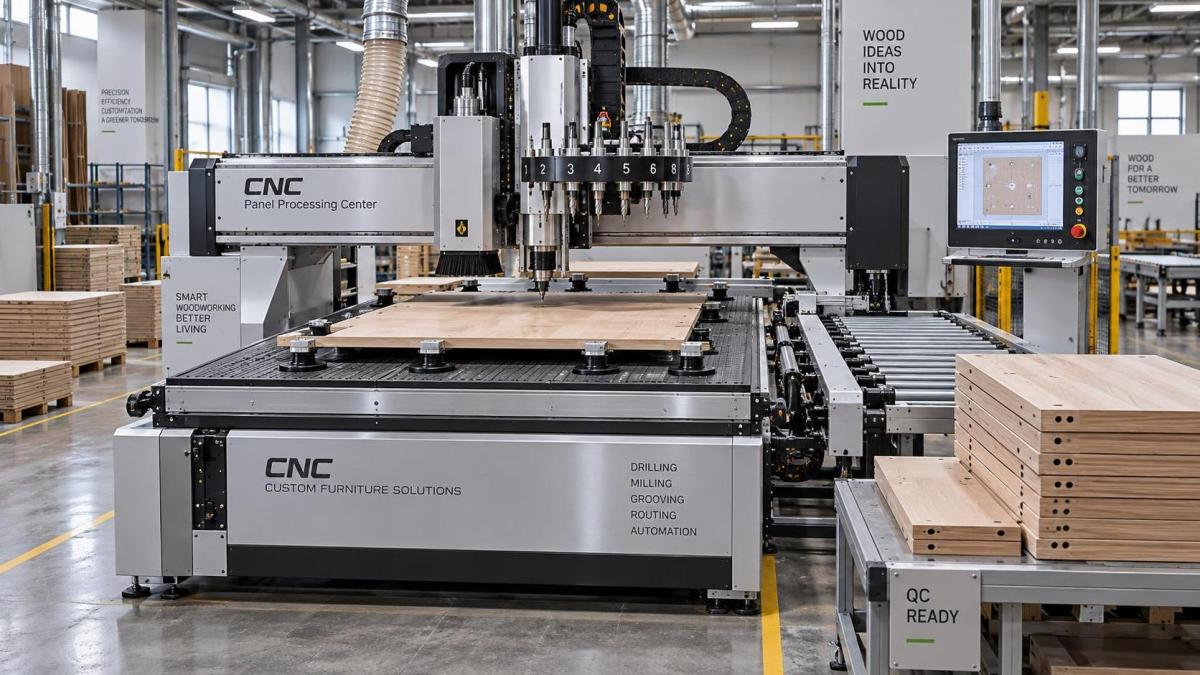
Спецификации требуют рабочих условий
Технические таблицы часто содержат точные значения, которые все же не определяют поставляемый результат. Скорость подачи, частота вращения шпинделя, точность позиционирования и установленная мощность полезны только тогда, когда они привязаны к заготовке и условиям обработки. Высокая скорость перемещения описывает движение осей между резами; она не доказывает высокую скорость резания плотной фанеры, ламинированной плиты, твердой древесины или абразивных композитных панелей. Аналогично, мощность шпинделя не показывает доступный крутящий момент при выбранной скорости, диаметр фрезы либо глубину и ширину резания.
Заявления о времени цикла требуют детализации. Реалистичная оценка разделяет загрузку, сканирование или позиционирование, зажим, обработку, смену инструмента, передачу, разгрузку и любое время ожидания, создаваемое последующим оборудованием. Станок может быстро завершать свой внутренний цикл, тогда как линия выпускает меньше готовых деталей, потому что разгрузка выполняется вручную или кромкооблицовочная станция не может принимать детали с той же скоростью. Поэтому заявленная производительность должна указывать, относится ли она к циклу станка, теоретической пропускной способности или выпуску готовой продукции при согласованном ассортименте деталей.
Точность следует рассматривать аналогичным образом. Спецификация позиционирования не означает автоматически точность отверстия относительно кромки на готовой панели. На готовый результат влияют перемещение плиты, повторяемость оснастки, биение инструмента, тепловые условия, износ фрезы, качество базовой кромки и метод измерения. В предложении, обещающем допуск, должно быть указано, какой элемент измеряется, на каком материале, после какой операции и относительно какой базы. Без этих деталей одна сторона может измерять межосевое расстояние отверстий, а другая — положение отверстия относительно обрезанной кромки.
Срок поставки начинается после фиксации инженерных решений
Срок поставки надежен только тогда, когда исходные данные для проектирования достаточно зафиксированы. Формулировку вроде «поставка через указанное количество недель после внесения аванса» следует читать вместе с условиями, запускающими производственный отсчет. Если чертежи, образцы заготовок, программные интерфейсы, сведения о напряжении или выбор оснастки остаются открытыми, номинальный срок поставки может описывать время заводской сборки, а не полный срок проекта.
Индивидуальные проекты обычно проходят через несколько этапов: подтверждение технических спецификаций, детальная компоновка или чертежи, закупка компонентов, изготовление, сборка, внутренние испытания, предпродажная приемка, упаковка, транспортировка, монтаж, ввод в эксплуатацию и окончательная приемка. На каждом этапе может возникнуть вопрос, меняющий следующий. Измененный размер панели может изменить вакуумную оснастку. Позднее решение добавить считыватель штрихкодов может повлиять на электрический шкаф, программную логику и шаг конвейера. Это инженерные изменения, а не незначительные административные правки.
В предложении должна быть указана точка, после которой изменения становятся платными или продлевают срок поставки. В нем также должно быть указано, как документируются изменения. Обсуждение по электронной почте не является достаточной заменой пересмотренному чертежу, утвержденной ведомости оборудования или обновленной спецификации программы. Если станок на заказ взаимодействует с существующим оборудованием, до начала изготовления необходимо утвердить габаритный интерфейс, высоту передачи, обмен сигналами, разделение защитных ограждений и логику аварийной остановки. Откладывание этих вопросов до монтажа переносит неопределенность проектирования на самый дорогостоящий этап проекта.
Сроки транспортировки — еще один отдельный вопрос. Завершение на заводе, готовность к отгрузке, отправление судна, прибытие в порт, внутренняя доставка и готовность площадки — это разные даты. Габариты упаковки и вес секций станка должны быть доступны достаточно рано, чтобы подтвердить оборудование для разгрузки, маршруты доступа, проемы дверей, нагрузку на пол и пространство для сборки. Станок, который проходит через вход в здание в разобранном виде, все же может потребовать дополнительного времени на сборку и грузоподъемных средств, не включенных в первоначальный объем монтажных работ.
Критерии приемки превращают заявления в проверяемые обязательства
Заводские приемочные испытания должны проводиться на репрезентативных деталях, а не на удобном демонстрационном образце. Образец должен отражать ожидаемую конструкцию плиты, толщину, чувствительность к качеству поверхности, особенности обработки и производственную последовательность. Простая прямоугольная панель с несколькими отверстиями не выявит проблем, возникающих на узкой планке, большой боковине корпуса, ламинированной плите, склонной к сколам, или компоненте, требующем нескольких смен инструмента.
Протокол испытаний должен указывать, что предоставляется для испытания, кто утверждает программы, сколько деталей обрабатывается, какие размеры проверяются и как обрабатываются несоответствующие результаты. Он должен отличать настройку первой детали от повторяемости после установления настроек. Одна правильно обработанная деталь может быть получена за счет ручного вмешательства; повторное получение соответствующих требованиям деталей дает более убедительное доказательство того, что базирование, зажим, обработка и логика управления работают совместно.
Качество поверхности не следует оставлять на уровне визуального впечатления, если оно важно для предполагаемого изделия. Сколы кромки, вырывы на сквозных отверстиях, следы подгорания, вырывание волокон, повреждение ламината и следы инструмента имеют разные причины. Некоторые связаны с выбором фрезы и скоростью подачи, тогда как другие указывают на плохую опору с обратной стороны, недостаточный прижим, неверное направление резания или слабую аспирацию. Документ приемки не обязан предписывать каждое средство устранения, но он должен определять приемлемый результат и состояние материала, по которому он оценивается.
Приемка программного обеспечения требует такой же тщательности. Подтвердите источник производственных данных, форматы файлов, правила именования, ориентацию детали, обработку ошибок, язык сообщений тревоги, метод резервного копирования и возможность восстановить известную рабочую конфигурацию. Если станок получает данные от вышестоящей системы проектирования или производства, тестируйте фактическую передачу данных, а не подготовленный вручную демонстрационный файл. Линия может пройти механические испытания, но все равно оказаться непригодной для серийного производства, поскольку идентификаторы деталей, координаты обработки или инструкции фрезерования по-разному интерпретируются на интерфейсе.
Сравнение цен должно выявлять распределение рисков
Более низкая цена может отражать действительно более простую конструкцию, но также может переносить больше работ за пределы объема поставщика. Сравнение только итоговых сумм скрывает эту разницу. Стройте сравнение вокруг поставляемого производственного состояния: оборудование станка, оснастка, автоматизация, программное обеспечение, инженерные коммуникации, работы на площадке, обучение, материалы для испытаний, документация, запасные части и поддержка при вводе в эксплуатацию. Цель состоит не в том, чтобы принудить предложения быть одинаковыми, а в том, чтобы выявить различия их границ.
Обратите особое внимание на пункты, выраженные широкими формулировками, такими как «стандартная конфигурация», «базовое обучение» или «удаленная поддержка». Эти формулировки нуждаются в измеримом содержании. Базовое обучение может означать краткую функциональную передачу или структурированное занятие, охватывающее настройку, смещения инструмента, восстановление после аварийных сигналов, смазку, загрузку программ и ежедневный осмотр. Удаленная поддержка зависит от сетевого доступа, разрешений системы управления, языковых требований и способности персонала площадки безопасно выполнять запрошенные проверки.
Рекомендуемые запасные части следует разделять на быстроизнашивающиеся элементы, критически важные элементы для восстановления работы и дополнительный складской запас. Подшипники, ремни, датчики, пневматические компоненты, цанги, вакуумные уплотнения и электрические устройства не имеют одинаковой срочности замены. Полезный вопрос состоит в том, остановит ли отказавший элемент производство и можно ли его идентифицировать и заменить без специализированной юстировки или калибровки. Перечень запасных частей с номерами деталей, количествами и областью применения полезнее общего утверждения о наличии расходных материалов.
Наиболее сильное коммерческое предложение не обязательно является самым длинным документом. Это документ, который достаточно ясно определяет производственное обещание, инженерные границы, допущения по срокам и метод приемки, чтобы последующие обсуждения можно было разрешать на основе согласованных доказательств. Если неопределенность сохраняется, зафиксируйте ее как открытый технический вопрос до утверждения. Нерешенные вопросы не исчезают после заказа на закупку; обычно они возвращаются в виде задержек, запросов на изменения или споров о том, что станок должен был делать.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.