


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Сравнение кромкооблицовочных станков для ПВХ-кромки: соответствие клеевых систем производительности по панелям
Станок для облицовывания кромок ПВХ следует выбирать, исходя из ожидаемого потока панелей, а не только из желаемого внешнего вида кромки. На линии по производству корпусной или иной мебели кромкооблицовочный станок может выглядеть приемлемо во время короткого испытания, но стать узким местом производства, когда раскроенные панели непрерывно поступают с форматно-раскроечного станка, участка нестинга или сверлильной станции. Задержки при разогреве клея, медленное восстановление после обработки деталей размером с дверцы, частая смена цветов и время на очистку могут снизить полезную производительность задолго до того, как станок достигнет заявленной скорости подачи.
Практическое решение очевидно:EVA обычно является наиболее экономичным выбором для стабильного среднесерийного производства; PUR оправдан там, где критичны влагостойкость, термостойкость и высокая долговечность клеевого соединения; системы горячего воздуха подходят для отдельных применений с нулевым швом, но требуют строгого контроля материалов и процесса. Правильный выбор зависит от пикового количества панелей, поступающих на кромкооблицовочный станок, материала кромки, требуемой стойкости клеевого соединения и допустимого для линии объема простоев.
Начинайте с потока панелей, а не с номинальной скорости станка
Скорость подачи — лишь одна из составляющих производительности. Станок, рассчитанный на определенный диапазон метров в минуту, может не поддерживать такую производительность, когда операторы загружают смешанные мебельные детали, меняют цвета ПВХ, обрезают толстую кромку или останавливаются для обслуживания клеевой системы. Поэтому техническую оценку следует начинать с фактической схемы работы:
- Сколько панелей за смену необходимо облицевать кромкой, включая доработку и небольшие детали?
- Какова средняя длина периметра одной панели?
- Панели обрабатываются партиями по цвету и толщине или в заказах с высокой степенью смешения?
- Кромкооблицовочный станок получает равномерный поток или предшествующий раскрой создает периодические пики?
- Какой объем буферного пространства имеется до и после станка?
Линия, производящая повторяющиеся боковины и дверцы кухонных шкафов, может организовать детали по цвету и толщине кромки, позволяя системе с клеевой ванной эффективно работать длительное время. Мебельная мастерская, выполняющая индивидуальные заказы, напротив, может в течение одного дня обрабатывать белый, серый, древесный и темный ПВХ с частым переходом между тонкой кромкой 0,4 мм для задних поверхностей и ударопрочной кромкой 1–2 мм. Во второй ситуации время между заданиями может быть важнее максимальной скорости конвейера.
Подготовка панелей является частью того же расчета производительности. Сколы на меламиновой кромке, недостаточная прямоугольность или нестабильные размеры панелей вынуждают снижать скорость подачи и повышают риск появления видимых клеевых швов. Предшествующее раскройное оборудование, такое какBEAM SAW MJ6233, может обеспечить более предсказуемый поток кромкооблицовки, если его система точного позиционирования и стол с воздушной подушкой используются для подготовки МДФ, фанеры, ДСП или меламиновых панелей стабильного размера. Максимальная длина реза 3200 мм и скорость резания с частотным регулированием дают полезный контекст при сопоставлении производительности раскроя с мощностью последующих операций, однако кромкооблицовочному станку все равно требуется достаточная буферизация для компенсации смены партий и ручной обработки операторами.
EVA-расплав: практичный вариант для стабильного производства и контролируемых затрат
EVA остается наиболее распространенной клеевой системой, поскольку она привычна, широко совместима со стандартными мебельными панелями и сравнительно проста в управлении. Гранулы плавятся в клеевой ванне и наносятся на кромку панели перед прижатием полосы ПВХ. Это разумный базовый вариант для предприятий, производящих мебель для помещений, офисную мебель, гардеробные системы и компоненты шкафов в обычных условиях эксплуатации.
Ее основные преимущества — простота эксплуатации и приемлемая стоимость расходных материалов. Системы EVA доступны как для компактных станков с ручной подачей, так и для более автоматизированного производственного оборудования. Клей можно выбрать для различных цветов, открытого времени, вязкости и условий основания. На линии с предсказуемыми партиями клеевая ванна подходящего размера может поддерживать стабильный слой нанесения и хороший поток панелей.
Ограничения становятся заметны при частой смене производства. EVA, оставленный в ванне, может деградировать при длительном нагреве, особенно если станок работает лишь периодически. Обугленный остаток может влиять на подачу клея, создавать нестабильные линии склеивания и увеличивать объем работ по очистке. Станок, включенный заранее, но ожидающий панели, потребляет энергию и подвергает клей ненужному нагреву. Техническим специалистам следует уточнить, как быстро клеевая система достигает рабочего состояния, как изолирована ванна, регулируется ли температура по зонам и насколько легко операторы могут очищать зону нанесения.
У EVA также есть ограничения по условиям эксплуатации. Его соединение может размягчаться при повышенной температуре, а влагостойкость ниже, чем у правильно обработанного PUR-соединения. Это не делает EVA неподходящим для большинства видов корпусной мебели для помещений. Это означает, что ожидаемое конечное применение должно быть четко определено. Стандартный корпус шкафа и тумба для ванной не должны автоматически получать одну и ту же спецификацию клея.
Где часто теряется производительность EVA
В повседневной эксплуатации узкие места EVA часто связаны скорее с обработкой деталей, чем с химией клея. Тонкие узкие детали может быть сложно стабильно направлять. Смешанная толщина кромок может потребовать регулировки прижимной балки и узлов обрезки. Темный ПВХ на светлых панелях делает заметной даже небольшую неоднородность клеевого шва. При оценке станка для облицовывания кромок ПВХ проверяйте клеевой ролик, систему дозирования, прижимные ролики и узел предварительного фрезерования как единый процесс. Чистая, ровная кромка с равномерным клеевым слоем дает зоне прижима реальную возможность сформировать стабильное соединение.
PUR: более высокая устойчивость к внешним условиям, более строгая производственная дисциплина
PUR-расплав выбирают, когда готовая панель должна выдерживать более сложные условия: повышенную влажность, периодическое воздействие воды, высокие температуры или большую долговременную нагрузку на клеевой шов. Его обычно рассматривают для кухонной и ванных комнат мебели, коммерческих интерьеров и применений, где долговечность кромки является важным требованием к качеству. После реакции PUR с влагой образуется сшитое соединение, обладающее более высокой стойкостью, чем обычный EVA.
Это преимущество сопровождается иной нагрузкой на обслуживание. PUR реагирует с влагой, поэтому к обращению с клеем нельзя относиться небрежно. Система должна ограничивать воздействие влаги из окружающей среды, а работа с неиспользованным клеем должна выполняться согласно процедурам поставщика станка и клея. Очистить запущенные остатки PUR значительно сложнее, чем обычные загрязнения EVA. Руководитель производства может получить более высокие характеристики соединения, но потерять производительность, если у команды отсутствует повторяемая процедура остановки, продувки и очистки.
Производительность при использовании PUR следует оценивать с точки зренияполезного производственного времени, а не только скорости конвейера. Герметичный картридж или закрытая система подачи клея могут снизить риск загрязнения и обеспечить более чистую переналадку, но могут накладывать ограничения по формату расходных материалов. Системы PUR для работы с клеем в массе могут подходить для непрерывного производства, однако требуют более строгого контроля хранения, заправки и обслуживания. Лучшая конфигурация зависит от того, работает ли линия весь день по одной стабильной спецификации или обрабатывает более короткие партии с длительными периодами простоя.
При выборе PUR следует также учитывать особенности отверждения. Первичное удержание кромки после прижима не равно окончательным характеристикам сшитого клеевого соединения. Панели следует обрабатывать в соответствии с требованиями клеевого процесса до интенсивной последующей механической обработки, упаковки или воздействия внешней среды. Это особенно важно на высокопроизводительных линиях, где только что облицованные панели быстро перемещаются на возвратные конвейеры, сверлильные операции или сборку.
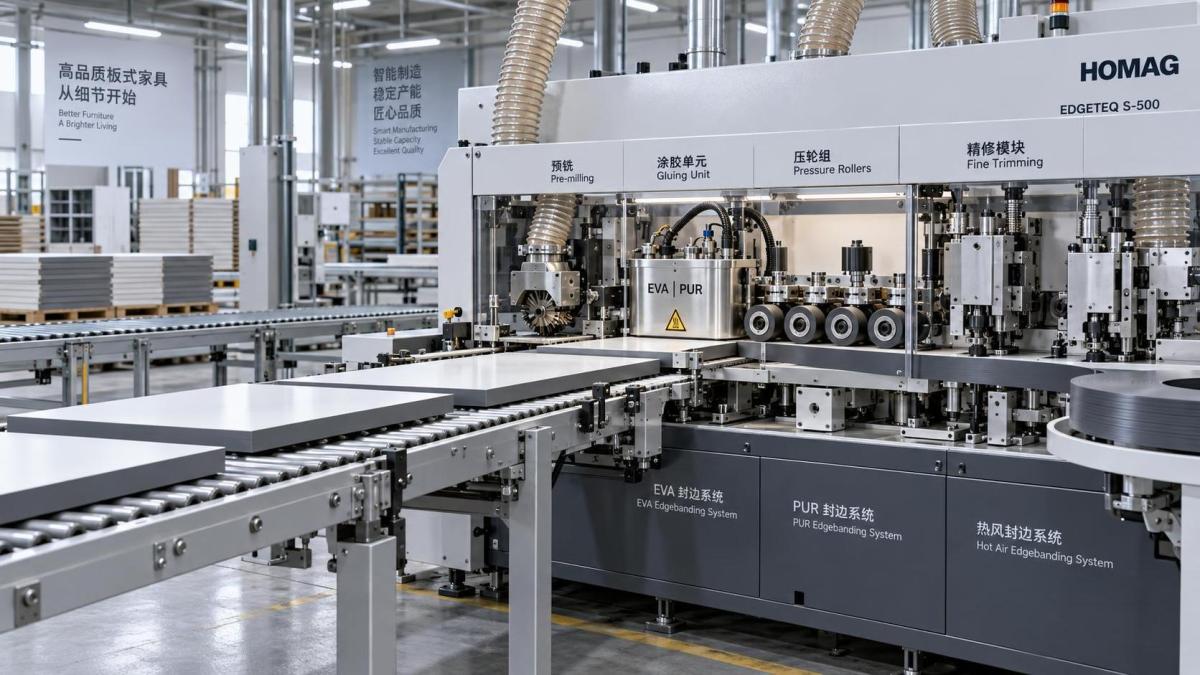
Склеивание горячим воздухом и ожидание нулевого шва
Системы кромкооблицовки горячим воздухом активируют функциональный слой на совместимом кромочном материале вместо нанесения отдельного клеевого слоя из ванны. Видимым результатом может стать очень узкий или почти невидимый шов, что привлекательно для премиальных дверей шкафов, глянцевых декоративных панелей и темных сочетаний кромки и панели, где линия клея EVA была бы более заметной.
Решение не должно основываться только на внешнем виде. Обработка горячим воздухом зависит от совместимой кромочной ленты, стабильной подачи энергии, точного прижима и чистых кромок панелей. Выбор материалов не является взаимозаменяемым: кромка ПВХ, предназначенная для стандартного нанесения EVA, может не работать должным образом в процессе с горячим воздухом. Перед тем как предполагать возможность отделки с нулевым швом, специалисты должны проверить спецификацию кромочной ленты, однородность функционального слоя, предполагаемый материал панели и доступные настройки станка.
Системы горячего воздуха могут сократить очистку, связанную с клеевой ванной, и исключить традиционный подбор цвета клея, но вносят другие чувствительные факторы. Подача энергии должна активировать функциональный слой без перегрева кромки или повреждения декоративных поверхностей. Скорость подачи, температура окружающей среды, состояние панели и толщина кромки влияют на технологическое окно. На линии с широким ассортиментом цветов панелей и материалов кромок эксплуатационное преимущество может быть значительным только при постоянной доступности совместимых лент и контроле данных заданий.
Для высокообъемной стандартной обработки корпусов дополнительные капитальные и материальные требования могут не улучшить готовое изделие настолько, чтобы оправдать изменения. Для видимых фасадов или проектов, где внешний вид шва определяет приемку, горячий воздух может быть подходящим решением. Главное — отделить визуальную спецификацию от общего предположения, что каждая панель требует одной и той же технологии.
Конфигурация станка определяет, сможет ли клеевая система поддерживать требуемую производительность
После выбора метода склеивания архитектура станка определяет, может ли он поддерживать планируемый поток панелей. Компактный односторонний кромкооблицовочный станок может быть достаточным, когда операторы загружают детали по одной, а производительность меняется в течение дня. Он становится менее подходящим, когда форматно-раскроечный станок или участок нестинга выпускает большие партии быстрее, чем оператор может ориентировать, проверить и подать их.
Смотрите не только на клеевой узел, но и на модули непосредственно до и после него. Предварительное фрезерование ценно, когда кромки после распила имеют небольшие сколы, неровности или вырывы ламинированного покрытия. Оно снимает небольшой слой материала для создания более однородной поверхности склеивания, но также повышает требования к обслуживанию инструмента и удалению пыли. На ДСП с меламиновым покрытием правильно настроенный узел предварительного фрезерования может предотвратить ошибочное принятие дефектов кромки за проблему с клеем.
Прижимные ролики должны точно удерживать ПВХ, пока клей остается в своем рабочем диапазоне. Торцевая обрезка, черновая обрезка, чистовая обрезка, циклевание и полировка затем определяют, может ли линия выпускать панель без ручной доработки. Высокая скорость подачи имеет ограниченную ценность, если детали выходят с острыми углами, разорванной пленкой, следами вибрации или избытком клея, требующим исправления на верстаке.
Автоматизацию следует соотносить с вариативностью. Настройка по штрихкоду, автоматическая регулировка толщины кромки, сервопозиционирование и хранение рецептов могут уменьшить ошибки в смешанном производстве. На стабильной повторяющейся линии эти функции могут главным образом снизить трудозатраты и время переналадки. В среде индивидуальных заказов они могут предотвратить превращение неправильных положений инструмента и нестабильных настроек давления в регулярные потери качества. Вопрос оценки состоит не в том, доступна ли автоматизация, а в том, устраняет ли она реальный источник вариаций в текущем ассортименте панелей.
Проведите реалистичное сравнительное испытание
Содержательное испытание должно включать панели, создающие наибольшие трудности, а не только чистые образцы. Используйте самый толстый и самый тонкий планируемый ПВХ, светлые и темные сочетания, узкие рейки, длинные боковины шкафов и панели с типичными кромками после распила. Пропустите достаточное количество деталей, чтобы оценить стабильность нагрева и нанесение клея после достижения станком нормального рабочего состояния.
- Подтвердите толщину панели, прямоугольность и состояние кромки перед подачей в станок.
- Зафиксируйте тип клея, настройку температуры, скорость подачи, спецификацию кромочной ленты и конфигурацию прижима.
- Проверьте соединение сразу после обработки, затем после соответствующего времени выдержки проверьте наличие отслоений, зазоров, выдавливания клея и повреждений углов.
- Оцените, какой объем вмешательства оператора требуется для настройки, очистки и устранения дефектов.
- Сравнивайте количество готовых панелей за рабочий час, включая перерывы, а не учитывайте только время движения по конвейеру.
Этот подход выявляет частую ошибку при покупке: выбор станка по его скорости в наилучшем случае без учета потерь, создаваемых реальной сменой заданий. Предпочтительный станок для облицовывания кромок ПВХ — тот, который стабильно производит приемлемые панели в требуемом производственном ритме с клеевым процессом, который команда обслуживания способна поддерживать. Системы EVA, PUR и горячего воздуха имеют свое обоснованное место, но только когда поведение клея, подготовка панелей, совместимость материалов и ежедневные рабочие схемы оцениваются как единая производственная система.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.