


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как оценить экспортёра деревообрабатывающего оборудования перед размещением заказа
Самая низкая заявленная цена на оборудование редко означает самый низкий риск при закупке. В деревообрабатывающем оборудовании реальные риски часто проявляются после внесения аванса: конфигурация станка отличается от утвержденной спецификации, критически важные компоненты недоступны, документация неполна для таможенного оформления или удаленная диагностика не позволяет устранить остановку производства. Поэтому оценка экспортера деревообрабатывающего оборудования должна включать проверку его способности контролировать всю цепочку — от технического определения и производства до отгрузки, поддержки при пусконаладке и поставки запасных частей.
Качественно оформленный веб-сайт, длинный список продукции и быстрые ответы на запросы цен не доказывают наличие такой способности. Оценка должна основываться на доказательствах: кто производит станок, как поставщик контролирует конфигурацию и качество, соответствует ли предлагаемое оборудование фактической заготовке и технологическому процессу, а также какие сервисные обязательства могут быть выполнены после отправки груза из порта.
Отделяйте коммерческую роль экспортера от его производственной ответственности
Термин экспортер деревообрабатывающего оборудования может описывать несколько различных бизнес-моделей. Производитель может напрямую продавать оборудование за рубеж; торговая компания может закупать его на нескольких заводах; либо экспортер может объединять станки, вспомогательное оборудование и компоненты сторонних производителей в единый комплект. Ни одна из этих моделей не является автоматически неподходящей. Риск возникает, когда покупатель предполагает наличие прямого производственного контроля там, где его нет.
На раннем этапе прямо уточните, какие операции выполняются собственными силами, а какие передаются на аутсорсинг. Для линии обработки панелей это различие важнее, чем для простого отдельного станка. Изготовление станин, механическая обработка конструкционных деталей, сборка электрических шкафов, настройка программного обеспечения, окончательная пусконаладка и упаковка могут выполняться разными сторонами. Поставщик, координирующий внешних партнеров, все еще может быть приемлемым выбором, но он должен быть способен указать ответственную сторону по каждой критически важной подсистеме и нести договорную ответственность за готовый станок.
Полезные материалы для проверки включают запись о регистрации компании, адрес завода, фотографии производственных помещений или видео в реальном времени, перечни оборудования, а также примеры собственной системы серийных номеров или заводских табличек поставщика. Они не заменяют формальный аудит, но помогают установить, имеет ли организация, выставляющая коммерческое предложение, реальную и устойчивую связь с источником производства.
Если возможен визит на предприятие, наиболее показательными зонами часто являются не выставочный зал. Осмотрите участок сборки, склад поступающих комплектующих, рабочие места по сборке электрических шкафов, зону тестовых запусков и участок отгрузки готовых станков. Обращайте внимание на базовую производственную дисциплину: идентифицируемые детали, производственные задания, записи инспекций, защищенное хранение электрических компонентов и четкий метод отделения завершенных станков от единиц, ожидающих доработки.
Оценивайте станок по производственной задаче, а не по описанию в каталоге
Деревообрабатывающее оборудование часто указывается в предложениях по категориям — кромкооблицовочный станок, фрезерный станок с ЧПУ, форматно-раскроечный станок, сверлильный станок, шлифовальный станок, — тогда как решение о покупке зависит от гораздо более узких технологических условий. Стандартный станок может быть технически работоспособным, но коммерчески неподходящим, если он не способен поддерживать требуемую производительность, качество поверхности, частоту переналадки или совместимость с материалами.
Технический запрос должен описывать заготовку и условия эксплуатации в измеримых параметрах. Для оборудования для обработки панелей это обычно включает материал плиты, диапазон толщины, минимальную длину и ширину, кромочный материал, метод нанесения клея, где применимо, целевую скорость подачи, требуемое качество отделки, ежедневные часы работы, интерфейс системы удаления пыли, электропитание и доступный сжатый воздух. Для обработки массива древесины не менее решающими могут быть направление волокон, диапазон влажности, вариативность заготовок, конфигурация режущего инструмента и защитные ограждения.
Не принимайте общие формулировки, такие как «подходит для мебельного производства», в качестве технического обязательства. Мебельное производство охватывает совершенно разные материалы и допуски. ДСП с меламиновым покрытием, MDF, фанера, массив древесины, лакированные плиты, акриловые панели, компакт-ламинат и композитные панели с алюминиевым сотовым заполнителем предъявляют различные требования к подаче, режущему инструменту, прижимным узлам, клеевым системам, торцеванию, циклеванию и удалению пыли.
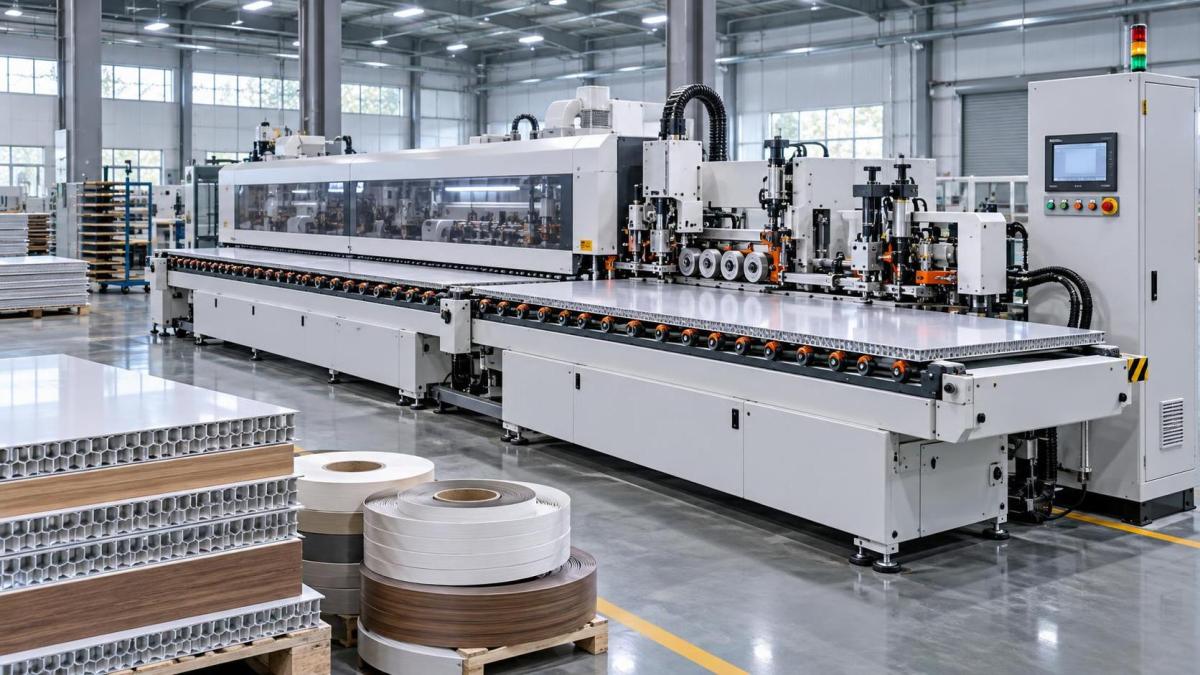
Например, предложение по кромкооблицовке панелей с алюминиевым сотовым заполнителем следует рассматривать как применение для конкретного материала, а не как обычную покупку кромкооблицовочного оборудования для мебельных плит. Предлагаемый кромкооблицовочный станок для алюминиевых сотовых панелей ZD450G предназначен для алюминиевых сотовых панелей и композитных плит, с диапазоном толщины плиты 10–60 мм, толщиной кромки 1,0–3,0 мм и скоростью подачи 13–23 м/мин. Эти показатели полезны только при сопоставлении с фактическими размерами панелей покупателя, материалом кромки, ритмом производства, доступной подачей воздуха 0,6 MPa, электрической нагрузкой 24 kW и монтажным пространством. Указанные габаритные размеры 10000 × 1000 × 1850 мм также влияют на планирование перевозки, планировку цеха, доступ для обслуживания и маршрут монтажа.
Запросите лист конфигурации, в котором указаны модель станка, каждый рабочий узел, номинальная мощность двигателей, система управления, критически важные фирменные компоненты, если они указаны, включенный инструмент, защитные устройства и дополнительные модули. Этот лист должен стать приложением к договору купли-продажи. Коммерческое предложение, описывающее станок только номером модели, оставляет слишком много возможностей для последующей замены компонентов.
Проверьте, можно ли продемонстрировать заявленные характеристики в репрезентативных условиях
Скорости подачи, установленной мощности и номинального диапазона обработки недостаточно для подтверждения пригодной к использованию производительности. Существенный вопрос заключается в том, может ли станок обрабатывать репрезентативные образцы с требуемым уровнем качества без многократной регулировки или недопустимых дефектов.
До оплаты предоставьте образцы материалов, если применение включает необычные плиты, декоративные поверхности, чувствительный шпон, алюминиевые композитные конструкции, специальную кромочную ленту или высокие требования к отделке. Заводские приемочные испытания должны проводиться на согласованном образце либо на четко определенном заменяющем материале. Видео полезно, но критерии приемки должны быть оформлены письменно до начала испытания.
Для обработки кромки критерии приемки могут включать выравнивание кромки, внешний вид клеевого шва при использовании клея, качество углов, следы торцевания, сколы, равномерность прижима, повреждение панели и повторяемость на нескольких заготовках. Для оборудования с ЧПУ оцените стабильность позиционирования, качество реза, выполнение траектории инструмента, вакуумное удержание, метод загрузки и совместимость программного обеспечения. Станок, который производит один приемлемый образец после значительной ручной настройки, не демонстрирует стабильную производственную способность.
Потребуйте от поставщика зафиксировать окончательные параметры настройки, использованные при испытаниях. Это имеет практическую ценность во время монтажа, поскольку позволяет отличить базовую настройку при пусконаладке от последующей настройки процесса, вызванной различиями местных материалов. Это также предотвращает распространенный спор, при котором станок считается «испытанным», но ни одна из сторон не может определить условия, при которых был достигнут результат.
Контроль качества — это процесс, а не фотография перед отгрузкой
Покупатели часто запрашивают инспекцию перед отгрузкой, и это разумно. Однако окончательная инспекция не может полностью компенсировать слабый контроль на предыдущих этапах. Важные дефекты могут быть скрыты внутри электрических шкафов, в прокладке пневматических линий, механической регулировке, параметрах программного обеспечения или замене компонентов, которую трудно выявить, когда станок уже упакован.
Спросите, как поставщик управляет качеством на нескольких этапах:
- Входной контроль двигателей, приводов, подшипников, пневматических деталей, электрических устройств и компонентов системы управления;
- Проверка размеров станин, направляющих, валов и обработанных деталей, где это применимо;
- Проверка электропроводки, маркировки, заземления и испытание шкафов;
- Испытания вхолостую и под нагрузкой перед упаковкой;
- Процедуры устранения несоответствий и повторных испытаний при их обнаружении.
Ответ должен подтверждаться записями, а не только заверениями. До оплаты остатка суммы запросите заводской отчет об испытаниях, серийный номер станка, электрическую схему, пневматическую схему, если применимо, перечень деталей, руководство по эксплуатации и упаковочный лист. Для оборудования, импортируемого на регулируемые рынки, документация о соответствии должна соответствовать точной поставляемой конфигурации. Общая декларация или сертификат, не относящиеся к фактической электрической системе, защитному ограждению или установленным опциям станка, обеспечивают ограниченную защиту.
Сертификацию следует оценивать внимательно. Требования различаются в зависимости от страны назначения и типа станка. Если применима маркировка CE, покупатель должен убедиться, что поставщик может предоставить соответствующую техническую документацию и декларацию для поставляемого оборудования; сама маркировка CE не является универсальным независимым сертификатом качества. Электрическое напряжение, частота, исполнение вилки, язык предупреждений, знаки безопасности и конфигурация аварийного останова должны быть подтверждены как часть заказа, а не рассматриваться как незначительные детали отгрузки.
Проверяйте прослеживаемость компонентов и контроль замен
Марки компонентов часто указываются в коммерческих предложениях, поскольку покупатели связывают их с надежностью и удобством обслуживания. Более важный вопрос — контролируется ли предлагаемый перечень компонентов. Предложение с указанием PLC, инвертора, сервопривода, подшипника или пневматического клапана имеет небольшую ценность, если договор допускает «эквивалентные» замены без одобрения покупателя.
Определите, какие компоненты являются критически важными и требуют письменного одобрения до замены. Обычно к ним относятся оборудование управления движением, системы PLC и HMI, шпиндельные двигатели, основные устройства электрической защиты, редукторы, прецизионные направляющие системы, вакуумные насосы, клеевые узлы и компоненты безопасности. Не каждый крепежный элемент или кабель нуждается в договорном контроле; цель состоит в защите деталей, влияющих на производительность, диагностику, сертификацию и местную доступность.
Запрашивайте номера деталей, а не только наименования брендов. Глобальный бренд может иметь продуктовые линейки с совершенно разными спецификациями. Записи номеров деталей также делают будущие запросы на запасные части более точными. При получении станка сопоставьте заводские таблички и установленные компоненты с утвержденной спецификацией материалов до начала монтажа.
Оценивайте экспортное исполнение до согласования окончательных условий оплаты
Компетентность в экспорте измеряется не только способностью поставщика оформить коммерческий инвойс. Крупное деревообрабатывающее оборудование требует правильной упаковки, надежной внутренней защиты, планирования габаритов, информации о подъеме и согласованности документов. Ошибка упаковки может повредить прецизионные узлы; неточный размер упаковки может повлиять на планирование перевозки; несоответствие описаний в инвойсе, упаковочном листе и транспортных документах может задержать таможенное оформление.
Для станка с длинной станиной или несколькими модулями подтвердите, будет ли он отгружаться полностью собранным, частично разобранным или размещенным в контейнере по секциям. Выбранный вариант влияет на время монтажа, работы по выравниванию и инструменты, необходимые в месте назначения. Получите размеры упаковок и массу брутто достаточно рано для запросов фрахтовых ставок и проверок доступа на объект. Корпус станка длиной 10 метров, например, является не только вопросом транспортировки: перед отправкой необходимо проверить маршрут разгрузки, проемы дверей, состояние фундамента и пространство для обслуживания.
Уточните согласованный Incoterm, указанное место или порт, обязанности по погрузке, ответственность за страхование груза и момент перехода риска. Эти условия должны соответствовать фактической схеме перевозки, а не копироваться из предыдущей покупки. Если станок требует деревянной упаковки, убедитесь, что ее решение соответствует правилам импорта страны назначения; при необходимости экспортер должен быть способен предоставить соответствующую упаковочную информацию.
Послепродажную поддержку следует проверять как действующую систему
Деревообрабатывающий станок не становится надежным только потому, что в предложении указан гарантийный срок. Покупателю необходимо знать, как будут диагностироваться неисправности при отказе датчика, аварийном сигнале привода, заклинивании плиты, нестабильном нанесении клея или потере регулировки отделочным узлом. Лучшее время для оценки — до размещения заказа, когда поставщик заинтересован в предоставлении конкретных ответов.
Спросите, кто предоставляет удаленную поддержку, на каком языке, по каким каналам и в какие рабочие часы. Запросите пример информации, обычно необходимой для диагностики: фотографии, коды аварий, снимки экрана HMI, ссылки на электросхемы или короткие видеозаписи. Компетентная сервисная команда должна быть способна объяснить последовательность диагностики, а не предлагать лишь общее обещание онлайн-помощи.
Планирование запасных частей заслуживает отдельного внимания. Поставщик должен определить рекомендуемые запасные части для пусконаладки, быстроизнашивающиеся детали и критически важные позиции, отказ которых остановит производство. Для кромкооблицовочного оборудования это могут быть определенные фрезы, цикли, элементы прижимных роликов, датчики, нагреватели, ремни или пневматические компоненты в зависимости от конфигурации. Для станков с ЧПУ это могут быть цанги, держатели инструмента, вакуумные расходные материалы, датчики и отдельные детали, связанные с приводом. Подходящий комплект запасных частей зависит от часов эксплуатации, возможностей местного сервиса и сроков поставки, а не от общего перечня.
Получите каталог запасных частей с ценами, привязанный к номерам деталей станка. Подтвердите, могут ли детали поставляться отдельно, как серийный номер и конфигурация используются для их идентификации, а также будут ли предоставлены резервные копии системы управления. Если для восстановления необходимы параметры, программы PLC или проекты HMI, условия владения и доступа должны быть ясными без нарушения законных мер поставщика по защите интеллектуальной собственности.
Используйте договор для преобразования заявлений в измеримые обязательства
Многие ошибки закупок начинаются с технически подробного обсуждения, за которым следует коммерчески расплывчатый заказ на покупку. Окончательный договор должен объединить эти два аспекта. В нем должны быть указаны точная модель и конфигурация, утвержденные чертежи, где применимо, перечень заготовок, электрические характеристики, включенный инструмент, документы, метод инспекции, условия поставки, требования к упаковке, гарантийные условия, обязательства по запасным частям и средства защиты при существенном несоответствии.
Приемка не должна определяться только как «станок работает нормально». Она должна ссылаться на согласованные условия испытаний и видимые требования к результату. В то же время избегайте установления обещаний по производительности, которые главным образом зависят от неконтролируемых переменных на стороне места назначения, таких как нестабильное электропитание, неподходящий сжатый воздух, плохое удаление пыли, необученные операторы или неутвержденный материал. Рабочее соглашение разграничивает контролируемую поставщиком производительность станка и зависящие от объекта условия пусконаладки.
Этапы оплаты должны сохранять возможности влияния до момента, когда доступно существенное подтверждение. Точная структура зависит от истории сделки и допустимого уровня риска, однако остаток суммы не должен выплачиваться только потому, что место на судне было забронировано. До перевода средств проверьте подписанный результат инспекции, окончательное подтверждение конфигурации, фотографии или видео идентифицированного станка, запись серийного номера, информацию об упаковке и проект документов.
Наиболее сильный экспортер не обязательно предлагает самый широкий каталог или самую агрессивную цену. Это тот, кто способен точно определить станок, продемонстрировать его применительно к предполагаемому процессу, документально оформить то, что будет поставлено, выполнить отгрузку без устранимой неоднозначности и поддерживать установленное оборудование посредством идентифицируемых деталей и ответственной технической коммуникации. Такой стандарт оценки превращает закупку оборудования из сравнения коммерческих предложений в контролируемое решение о непрерывности производства.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.