

Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как покупателям сравнивать поставщиков промышленного деревообрабатывающего оборудования?
Сравнение поставщиков промышленного деревообрабатывающего оборудования следует начинать с вопроса, более полезного, чем «Чьё коммерческое предложение самое дешёвое?»: Сможет ли предлагаемая машина надёжно обеспечивать требуемый результат в реальных производственных условиях? Низкая цена покупки может быстро потерять своё преимущество, если наладка занимает слишком много времени, панели требуют доработки, запасные части сложно получить или технические вопросы останавливают работу линии. Поэтому сравнение поставщиков должно связывать возможности оборудования, качество изготовления, соответствие применению и долгосрочную поддержку.
Начинайте с заготовки, а не с рекламного буклета поставщика. Массив древесины, фанера, MDF, ДСП, шпонированные панели, ламинированные плиты и материалы с покрытием предъявляют разные требования к резке, подаче, удалению пыли, зажиму и инструменту. Станку, хорошо работающему со стабильными мебельными панелями, могут потребоваться другие настройки, схемы подрезки или контроль подачи при обработке хрупкого шпона либо узких деталей из массива. Сравнение становится понятнее, когда каждый поставщик получает одинаковую производственную информацию: тип материала и диапазон толщин, размеры панелей, допуски готовых деталей, требования к качеству кромки, суточный выпуск, доступная площадь, электроснабжение и последовательность окружающего оборудования.
Сравнивайте станок, стоящий за спецификацией
Опубликованные технические характеристики полезны, но не раскрывают всей картины. Две форматно-раскроечные пилы могут иметь схожие заявленные длины реза и мощность двигателя, при этом значительно различаться по жёсткости рамы, конструкции направляющих, качеству шпинделя, конструкции прижимной балки, точности управления и удобству регулировки. То же относится к кромкооблицовочным станкам, CNC-фрезерным станкам, широколенточным шлифовальным станкам, сверлильным станкам и четырёхсторонним строгально-фрезерным станкам. Показатели производительности следует рассматривать вместе с конструкцией, позволяющей устойчиво поддерживать эти показатели.
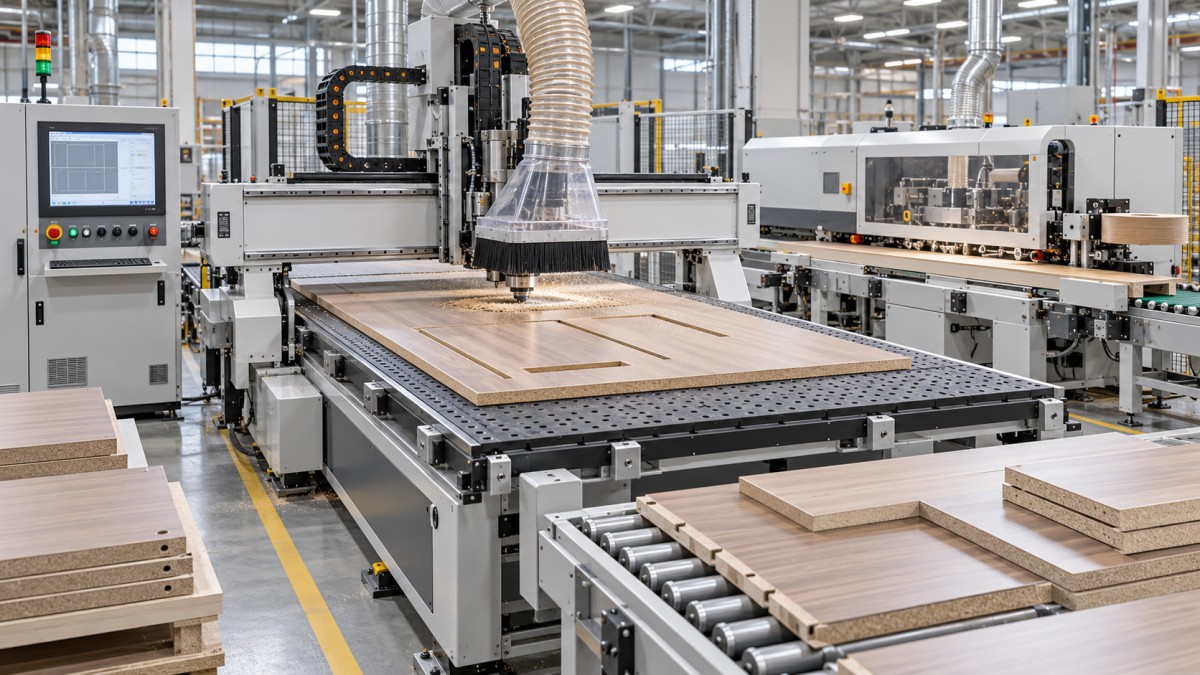
Запрашивайте сведения, раскрывающие, как оборудование изготовлено и регулируется. Для CNC-фрезерного станка актуальны вопросы о конструкции стола, зонировании вакуума, конфигурации шпинделя, системе привода, системе смены инструмента, зоне покрытия пылезащитного кожуха и способе базирования панели. Для кромкооблицовочного станка изучите подающий тракт, способ нанесения клея, прижимные ролики, торцовку, циклевание, полировку и доступность каждой точки регулировки. Поставщик, способный объяснить связь между этими компонентами и предлагаемым применением, предоставляет более полезные доказательства, чем тот, кто просто повторяет каталожные показатели.
Заявления о точности также требуют контекста. Повторяемость позиционирования, точность готовой детали и качество поверхности связаны между собой, но не являются взаимозаменяемыми показателями. Станок может стабильно позиционировать ось, однако деформированная панель, изношенная фреза, недостаточное вакуумное удержание, неправильная скорость подачи или неподходящее приспособление могут вызвать отклонения в готовой заготовке. Запросите методику измерения для каждого заявленного допуска и уточните, какие материал, инструмент, цикл и условия эксплуатации использовались. Это позволяет избежать распространённой ошибки: сравнения результата контролируемой демонстрации с допуском, который реально может поддерживаться в обычном производстве.
Ищите подтверждения производственной дисциплины
Производственный опыт имеет значение, когда он проявляется в видимых процессах, а не только в заявлении о годах работы компании. Полезными признаками являются упорядоченные процедуры сборки, прослеживаемость компонентов, документированные точки контроля, чёткая маркировка проводки, защищённая прокладка пневматических линий, доступные точки смазки и записи испытаний функций станка, влияющих на производство. Эти детали влияют на ввод в эксплуатацию и последующий поиск неисправностей.
Заводская проверка должна быть сосредоточена на конфигурации, указанной в коммерческом предложении. Обоснованно спросить, будет ли станок запущен и испытан перед отгрузкой, какие функции включены в это испытание и какие подтверждения могут быть предоставлены. Для оборудования с программируемым движением испытание должно охватывать типовые операции, а не только перемещение осей без заготовки. Для форматно-раскроечной пилы это может включать соответствие реза и подрезки. Для CNC-обрабатывающего центра это может включать работу смены инструмента, закрепление заготовки, точки базирования обработки и образец программы, соответствующий конфигурации.
Выбор компонентов заслуживает особого внимания, особенно там, где отказ может остановить всю линию. Двигатели, преобразователи частоты, контроллеры, подшипники, пневматические клапаны, датчики, редукторы, вакуумные насосы, устройства электрической защиты и компоненты линейного перемещения не обязательно должны быть одинаковыми на всех станках. Однако они должны соответствовать рабочему циклу и поддерживаться чёткой системой идентификации деталей. Коммерческое предложение, в котором названы критически важные компоненты, легче оценить, чем предложение с общими формулировками вроде «высококачественные электрические компоненты».
Ассортимент продукции может иметь значение, но только если он соответствует процессу
Широкий ассортимент ценен, когда производственный поток включает несколько взаимосвязанных операций. Раскрой панелей, нестинг, сверление, облицовывание кромок, шлифование и перемещение материалов влияют друг на друга. Поставщик, знакомый со всей последовательностью, с большей вероятностью выявит несоответствие, например когда шлифовальный станок становится узким местом после установки более быстрого CNC-фрезерного станка или когда кромкооблицовочный станок не имеет функций торцевой обработки, необходимых для выбранного кромочного материала.
Это не означает, что всё оборудование в мастерской должно поступать из одного источника. Узкоспециализированный поставщик может быть более сильным выбором для технически сложного процесса при условии чёткого распределения ответственности за интерфейсы. Важный пункт сравнения — понимает ли каждый поставщик, где его станок начинается и заканчивается в производственном потоке. Габариты станка, направление загрузки, высота выгрузки, положение патрубка аспирации, подключение сжатого воздуха, доступ к электрическому шкафу и сервисные зазоры — это практические детали, которые часто упускают из виду до монтажа.
Читайте коммерческие предложения с точки зрения состава поставки, а не только общей цены
Содержательное коммерческое предложение отделяет базовый станок от позиций, необходимых для его ввода в производство. Инструмент, запасные части, устройства загрузки, разгрузочные конвейеры, подключения аспирации, программные опции, защитные принадлежности, помощь при монтаже, упаковка, перевозка и условия ввода в эксплуатацию могут по-разному учитываться разными поставщиками. Отсутствующая позиция не всегда является проблемой, но она должна быть видна до размещения заказа.
Описания конфигурации должны быть достаточно конкретными, чтобы предотвратить последующие разногласия. «Автоматический кромкооблицовочный станок» — слишком общее определение, если требуемый процесс включает предварительное фрезерование, закругление углов, циклевание, фрезерование пазов, работу с PUR-клеем или обработку узких заготовок. «CNC-фрезерный станок» не устанавливает, включает ли комплект необходимую для предполагаемой работы мощность шпинделя, сверлильную группу, магазин инструмента, вакуумную систему, поддержку нестинга или постпроцессор программного обеспечения. Чем больше процесс зависит от конкретной функции, тем яснее эта функция должна быть отражена в техническом предложении.
Условия транспортировки и поставки заслуживают такого же внимания. Промышленное оборудование может прибыть одним блоком, несколькими модулями или отдельно упакованными принадлежностями. Уточните, как защищено оборудование, закреплены ли хрупкие узлы для перевозки, какие элементы снимаются для отгрузки и какое грузоподъёмное оборудование требуется в месте назначения. Поставщик должен быть способен предоставить габариты станка, транспортные габариты, примерные требования к погрузочно-разгрузочным работам и перечень подготовительных работ на площадке, не считая эти вопросы второстепенными.
Проверьте поддержку до того, как она понадобится
Послепродажное обслуживание проще всего оценить до покупки, когда технические вопросы показывают качество коммуникации. Задайте реалистичный вопрос о материале, инструменте, монтаже или настройках станка и оцените ответ. Полезный ответ выявляет недостающую информацию, объясняет вероятную причину и предлагает практическое следующее действие. Общее заверение в поддержке не показывает, как будет устранён производственный простой.
Техническую документацию следует рассматривать как часть сравнения. Руководства по эксплуатации, электрические схемы, пневматические схемы, где это применимо, графики технического обслуживания, перечни деталей, справочники сигналов тревоги и инструкции по настройке должны соответствовать поставляемой конфигурации. Чёткая документация снижает зависимость от памяти и упрощает обслуживающему персоналу поиск неисправности. Она также важна, когда оборудование передаётся внутри компании или в мастерскую приходит новый техник.
Поддержка запасных частей должна различать обычные расходные материалы и компоненты, критичные для предотвращения простоев. Пильные диски, ремни, фрезы, шлифовальные абразивы, клеевые ванны, прижимные ролики и фильтры имеют предсказуемые сроки замены. Датчики, приводы, модули управления, вакуумные компоненты и специализированные механические узлы могут требоваться реже, но способны немедленно остановить производство. Спросите, как обозначаются детали, какая информация требуется для их идентификации, доступны ли рекомендуемые стартовые запчасти и как проводится техническая диагностика до отправки замены.
Используйте демонстрации для выявления пробелов в применении
Демонстрация наиболее ценна, когда в ней используется типовая работа, а не идеализированный образец, выбранный поставщиком. Предоставьте чертежи или образцы деталей, включающие сложные элементы: узкие рейки, маленькие отверстия возле кромки, длинные пазы, хрупкие ламинированные поверхности, тяжёлые панели, профилированные детали или повторяющиеся схемы сверления. Цель состоит не в создании нереалистичного испытания, а в том, чтобы увидеть, соответствуют ли конфигурация станка и метод работы продукции, которая будет фактически выпускаться.
Во время демонстрации наблюдайте за полным циклом. Обратите внимание, как материал загружается и базируется, надёжно ли его удерживают зажимы или вакуумные зоны, где скапливается стружка, насколько быстро меняются настройки и требует ли готовая деталь ручной корректировки. Оцените выкрашивание, качество кромки, внешний вид соединения, равномерность шлифования, положение отверстий и повторяемость на нескольких деталях. Один приемлемый образец имеет ограниченную ценность, если регулировки сложны или результат меняется после прогрева станка.
Производительность следует оценивать как скорость процесса, а не как заявленную скорость. Станок, работающий быстро, но часто останавливающийся для очистки, регулировки клея, замены инструмента, корректировки программы или повторного позиционирования материала, может не подходить для разнообразного портфеля заказов. И наоборот, станок с меньшей максимальной производительностью может давать более стабильные результаты, если его легче настраивать, обслуживать и интегрировать с предшествующими и последующими операциями.
Сравнивайте техническую коммуникацию и управление проектом
Качество общения до заказа часто предсказывает качество последующей координации. Надёжные поставщики запрашивают чертежи, требования к процессу, электрические условия, ограничения планировки и сведения о материалах, поскольку эти факторы влияют на выбор станка. Они также должны выявлять допущения, а не оставлять их скрытыми в предложении. Когда требование выходит за рамки стандартной конфигурации, техническое последствие должно быть описано ясно: дополнительное оборудование, изменённое время цикла, дополнительный инструмент, изменённая потребность в инженерных коммуникациях или иной метод производства.
Для крупного оборудования или нескольких связанных станков до начала изготовления следует оформить единый письменный документ по составу поставки. В нём должны быть указаны номера моделей, включённые функции, требования к инженерным коммуникациям, поставляемые принадлежности, точки интерфейса, документация, ожидаемые условия приёмки, схема упаковки и сервисные контакты. Это не излишняя документация. Она предотвращает распространённую причину недовольства: каждая сторона предполагает, что принадлежность, подключение или рабочая функция были включены, поскольку они упоминались в более раннем обсуждении или на рекламном изображении.
Сравнение становится более надёжным, когда каждое предложение оценивается по одному и тому же описанию применения и одинаковым критериям приёмки. Самый сильный поставщик не обязательно тот, у кого самый длинный список дополнительных функций. Это тот поставщик, чьё оборудование, технические объяснения, состав поставки и условия поддержки остаются согласованными при сопоставлении с реальной заготовкой, производственным ритмом и условиями монтажа.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.