


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Как выбрать оборудование для производства дверей из массива и щитовых дверей
Выбирайте оборудование для производства дверей, исходя из конструкции двери и операций, определяющих ее конечное качество. Для дверей из массива дерева необходима точная подготовка стоек, поперечин, филенок и соединений. Качество щитовых дверей зависит от плоских облицовок, равномерной толщины сердцевины и рамы, контролируемого нанесения клея и подходящего цикла прессования. Для обоих типов дверей требуются раскрой по размеру, шлифование и обработка под фурнитуру, однако основные производственные ограничения у них различаются.
Начните с четко заданной спецификации двери: конструкция материала, габаритные размеры готового изделия, отделка поверхности, подготовка под фурнитуру и требуемый выпуск за смену. Станок может обеспечивать превосходную точность обработки деталей, но все равно не подходить для производства, если его рабочая зона не позволяет обрабатывать дверь максимального размера или его цикл нарушает ритм сборки. Если сначала определить технологический маршрут, оценивать характеристики отдельных единиц оборудования будет проще.
Конструкция определяет, где важна точность
В рамках этого сравнения под дверями из массива дерева подразумеваются главным образом рамочно-филенчатые конструкции, собранные из деталей из цельной древесины. Щитовые двери имеют плоские облицовки, приклеенные к периметральной раме и внутренней сердцевине. Сердцевина может быть выполнена из легкого сотового материала, деревянных реек или инженерной древесной плиты. Каждый из этих вариантов предъявляет свои требования к перемещению материалов, нанесению клея и прессованию.
Одного обозначения конструкции недостаточно. Для щитовой двери с деревянными закладными элементами и обкладками из массива все равно требуется обработка компонентов. Дверь из массива с облицованной инженерной панелью требует операций по перемещению и склеиванию панелей. Выбор оборудования должен основываться на фактической спецификации материалов и чертежах соединений.
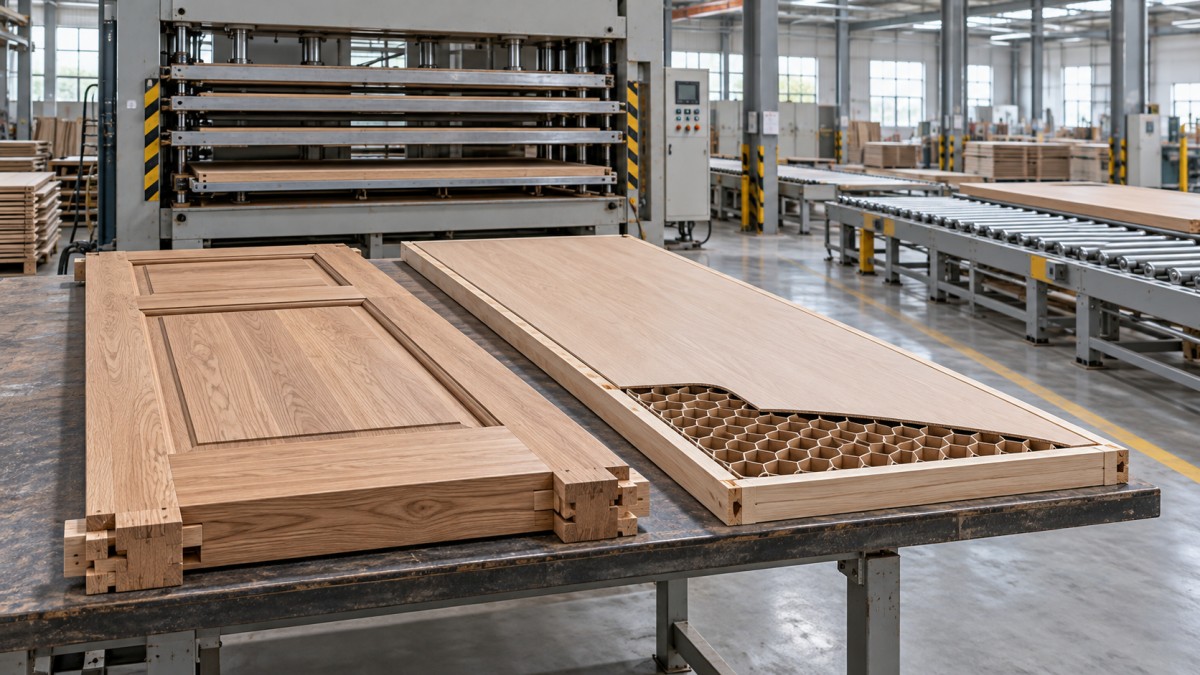
Постройте технологический маршрут для дверей из массива вокруг стабильных базовых поверхностей
Точные соединения начинаются с подготовленного материала. Продольный раскрой задает ширину деталей, а строгание по пласти и рейсмусование формируют базовые поверхности для последующей обработки. Подача покоробленной или скрученной древесины непосредственно на профильные станки переносит нестабильность материала на готовую деталь. Припуск на обработку должен быть достаточным для выправления заготовки, но при этом не должен приводить к недостаточным размерам поперечин или стоек.
Многопильный станок актуален, когда повторяющиеся полосы материала целесообразно распиливать одновременно. В описанииМногопильного станка моделей ZDF-120-300 и ZDF-150-300 указана максимальная ширина обработки 300 mm, а диапазон высоты обработки составляет соответственно 50–120 mm и 60–150 mm. Станок распускает одну заготовку на несколько полос за один проход. Эти размеры относятся к этапу подготовки древесины и не подтверждают пригодность станка для обработки полноширинных дверных заготовок.
Перед выбором оборудования для этого этапа уточните допустимые размеры заготовок, расположение пил, припуск на пропил и особенности подачи на образцах древесины, представляющих будущие производственные материалы. Несколько пропилов увеличивают суммарные потери материала, поэтому выход годных заготовок зависит от схемы раскроя, пороков древесины и требуемых размеров готовых деталей. Высокая скорость подачи малоэффективна, если последующий строгальный станок не справляется с образовавшимся потоком материала.
После подготовки материала выбор станка зависит от геометрии соединений. Для соединений на шип и проушину необходимо обеспечить совместимые позиционирование и оснастку для сопрягаемых деталей. Для соединений с профилированием и контрпрофилированием требуются согласованные фрезы и стабильные базовые поверхности. Обрабатывающий центр с ЧПУ обеспечивает гибкость при выпуске разных конструкций, тогда как специализированные станки подходят для повторяющихся операций с устойчивой номенклатурой деталей. Сравнивайте полные циклы обработки деталей, включая зажим и переустановку, а не только время резания.
Перемещение филенок также влияет на выбор оборудования для сборки. Если филенка из массива должна свободно перемещаться в пазах, зажим должен закрывать соединения рамы, не блокируя при этом филенку по ширине. Более сильный зажим не устранит несовместимость геометрии соединений или чрезмерный разброс влажности.
Оборудование для щитовых дверей должно контролировать весь склеиваемый пакет
При производстве щитовых дверей вместо отдельных соединений основное внимание уделяется равномерности толщины по всей большой поверхности. Рама, внутренние закладные элементы и сердцевина должны поддерживать облицовки на заданном уровне. Выступающая секция рамы или замочный блок, возвышающийся над поверхностью, создают локальные зоны повышенного давления; слишком малая сердцевина оставляет участки без опоры. Увеличение усилия прессования не обеспечивает надежного устранения ни одной из этих проблем.
Форматно-раскроечные станки или оборудование для раскроя по технологии nesting следует оценивать с учетом материала облицовок, размеров поступающих листов, требований к качеству кромки и условий перемещения. При резке и перемещении тонкие облицовки нуждаются в достаточной опоре. Декоративные поверхности также необходимо защищать от скользящего контакта, попавшего между деталями мусора и неправильного штабелирования.
Согласуйте нанесение клея с последовательностью сборки пакета
Вальцовый клеенаносящий станок подходит для совместимых плоских материалов и клеев, однако диапазон регулировки и требования к очистке не менее важны, чем номинальная ширина нанесения. Убедитесь, что выбранный клей можно равномерно наносить с требуемым расходом, не повреждая тонкие облицовки. Если в процессе используется клеевой валик или другая схема нанесения, испытания склеивания должны подтвердить достаточную площадь контакта и опору.
Рабочий производственный цикл начинается с нанесения клея. Подготовка облицовок, укладка сердцевины, выравнивание рамы и перемещение пакета в пресс должны укладываться в заданные условия сборки, указанные для клея. Более быстрый клеенаносящий станок может увеличить отходы, если сборка остается медленной, а детали с нанесенным клеем слишком долго ждут.
Выбирайте пресс с учетом требований к склеиванию и сердцевине
Для холодного и горячего прессования требуются разные клеевые системы и планирование цикла. В обогреваемом прессе необходимо учитывать контроль температуры и передачу тепла через пакет. Холодный пресс не имеет нагреваемых плит, но в зависимости от клея и условий процесса может требовать более длительного занятия оборудования. Выбор технологии нельзя основывать только на заявленном времени цикла без совместимой спецификации склеивания.
Усилие прессования необходимо оценивать с учетом площади загруженных изделий. При одинаковом суммарном усилии среднее давление на двери разных размеров или при разных схемах загрузки будет отличаться. Для заданного среднего давления необходимое усилие равно произведению давления на площадь загрузки; используйте согласованные единицы измерения. При этом жесткость и параллельность плит по-прежнему определяют, насколько равномерно усилие передается на пакет.
Легкие сердцевины создают дополнительное ограничение: давление, достаточное для склеивания, должно оставаться допустимым для прочности сердцевины на сжатие. Проверьте допустимый диапазон давления на фактическом сочетании облицовок, сердцевины, рамы и клея. Если на одной плите прессуются двери разной толщины, схему загрузки необходимо отдельно проверить: неравномерная высота пакетов препятствует стабильному контакту.
Общим отделочным станкам требуются разные возможности
Для обеих конструкций необходимы окончательное калибрование по размеру и подготовка под фурнитуру, однако условия обработки различаются. При профилировании деталей из массива направление волокон может меняться, а на углах возможно вырывание древесины. При обрезке щитовой двери инструмент проходит через сочетание облицовки, клея и материала кромки. Выбор инструмента, опоры и направления резания следует проверить на образцах изделий заданной конструкции.
Обработке кромок следует уделить отдельное внимание. Для обкладок из массива на щитовых дверях требуются приклеивание и последующая обрезка или профилирование. Кромкооблицовочный станок, предназначенный для тонкой кромки, не обязательно подходит для толстых деревянных обкладок. Перед выбором этой станции определите материал кромки, способ соединения, припуск на обрезку и требуемую геометрию углов.
При выборе оборудования для вырезов под замки, углублений под петли и других элементов фурнитуры сравните доступность обработки со всей спецификацией фурнитуры. Станок, точно сверлящий пласти, может потребовать отдельной настройки для глубоких вырезов с торца. Стабильные базы для позиционирования особенно важны при изменении направления открывания двери или при измерении положения фурнитуры от готовой кромки.
Производительность шлифования следует соотнести с припуском на отделку. При обработке деталей из массива необходимо сохранять профиль и контролировать появление следов поперек волокон. У шпонированных или облицованных тонким материалом щитовых дверей снятие материала ограничено. Широколенточный шлифовальный станок не может безопасно компенсировать существенные перепады толщины собранной двери, если для этого потребуется снять лицевой слой.
Рассчитывайте производительность исходя из ограничивающей операции
Скорость подачи станка — лишь один из факторов производительности. При подготовке массива для одной двери получают несколько деталей, часто требующих разных маршрутов обработки. При сборке щитовых дверей производительность ограничивают площадь и время прессования. Сравнение этих маршрутов по числу дверей в минуту на одной станции не учитывает объем работ на остальных этапах.
Для пресса полезно начать с расчета:
Теоретическая производительность, дверей в час = дверей за одну загрузку × 60 ÷ полное время цикла в минутах.
Включите в цикл загрузку, закрытие пресса, прессование, открытие и выгрузку. Если предусмотрено несколько проемов, учитывайте только те позиции, которые действительно можно загрузить и обработать при предлагаемой схеме эксплуатации. Затем учтите переналадки, простои и последующее перемещение изделий, чтобы установить достижимую цель по выпуску за смену.
При расчете производительности обработки компонентов переведите спецификацию дверей в количество поперечин, стоек и филенок. Разделите время резания и время настройки, особенно если для деталей разной ширины или профиля требуется менять инструмент. При небольших разнообразных партиях гибкий станок с более медленным циклом резания может превосходить специализированную линию, если он сокращает количество повторных настроек и перемещений.
Буферные зоны также должны быть организованы с учетом конкретных задач. Подготовленную древесину необходимо сортировать по сечению и состоянию. Для сборок с нанесенным клеем ограничено допустимое время выдержки, а только что спрессованные двери необходимо перемещать с учетом развития прочности соединения. Неорганизованные штабели между станками могут привести к повреждению поверхности, деформации или задержке сборки и свести на нет сбалансированный расчет производительности.
Используйте производственные испытания, чтобы устранить пробелы в спецификации
Приемочные испытания должны охватывать наиболее сложные условия предполагаемого производства. Включите формат максимального размера, древесину со сложным направлением волокон, облицовочный материал минимальной толщины и геометрию фурнитуры, требующую наибольшего доступа для обработки. Материалы для испытаний должны быть достаточно близки к предлагаемой производственной спецификации, чтобы результаты были показательными.
Фиксируйте результаты, непосредственно связанные с качеством дверей:
- Геометрия деталей: стабильность сечения, прямолинейность, прямоугольность и сопряжение соединений после обычного перемещения деталей.
- У спрессованных дверей измеряйте распределение толщины и плоскостность после установленного периода кондиционирования. Осмотрите поверхность на наличие проступающих контуров сердцевины или локальных углублений, а прочность склеивания оцените согласованным методом, подходящим для данной конструкции.
- Качество финишной обработки: повреждения кромок, положение фурнитуры, глубина вырезов и повторяемость баз позиционирования после переналадки.
- При оценке фактической производительности учитывайте обычные операции загрузки, выгрузки, регулировки инструмента и очистки.
Согласуйте допуски и методы измерения до начала испытаний. Измерения двери непосредственно после прессования нельзя напрямую сравнивать с измерениями после охлаждения и кондиционирования. Аналогично, измерения от разных базовых кромок могут скрыть ошибки позиционирования.
Требования к установке оборудования следует включить в окончательное сравнение, поскольку они влияют на возможность переноса результатов испытаний в производство. Уточните потребность в аспирации при предполагаемой нагрузке резания, требования к электропитанию и сжатому воздуху, доступ для обслуживания и пространство для перемещения длинномерных материалов. Для прессов также учитывайте доступ к плитам, очистку от клея и свободное пространство для загрузки.
В цехе, выпускающем двери из массива и щитовые двери, отдельные операции калибрования по размеру, шлифования и обработки под фурнитуру можно выполнять на общем оборудовании, если его производительность и способы фиксации подходят для обеих конструкций. Требования к подготовке древесины и склеиванию пакетов следует разделять там, где материалы нуждаются в разных условиях контроля. В окончательной спецификации необходимо связать каждый станок с конкретной операцией, допустимым диапазоном материалов, измеримыми требованиями к качеству и подтвержденным циклом обработки.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.