


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Покупка деревообрабатывающего оборудования в Китае: аудит фабрики и приемочные испытания
Покупка деревообрабатывающего оборудования в Китае может быть экономически оправданной, если цена оставляет запас на инспекцию, установку, оснастку и поддержку производства. Экономия становится гораздо менее привлекательной, если станок поставлен в неправильной конфигурации или не может обрабатывать ваши материалы с требуемым качеством и производительностью. До размещения заказа отделу закупок необходимо убедиться, что поставщик способен изготовить оборудование согласно спецификации, а отгружаемый станок сможет выполнять согласованные операции.
Аудит завода и приемочные испытания на заводе отвечают на разные вопросы. В ходе аудита проверяют, располагает ли поставщик производственными площадями, средствами контроля и техническими возможностями для стабильных поставок. Приемочные испытания проверяют соответствие готового станка требованиям заказа. Для стандартного оборудования такие проверки могут быть сравнительно узкими. К индивидуально сконфигурированным CNC-фрезерным станкам, автоматическим кромкооблицовочным станкам или интегрированным производственным линиям следует относиться внимательнее: ошибки в конфигурации после поставки могут обойтись дорого.
Определите, что именно вы покупаете, прежде чем оценивать завод
Полноценная инспекция начинается с технической спецификации заказа. Без нее поставщик и покупатель могут по-разному трактовать понятия «высокая точность», «тяжелый режим работы» или «готовность к производству». Станок может соответствовать описанию в каталоге, но при этом не подходить для ваших задач.
Опишите, какие операции должен выполнять станок: материалы, размеры деталей, диапазон толщины, требуемое качество поверхности, допустимые отклонения размеров и ожидаемый объем выпуска. Укажите сложные детали из производственной номенклатуры. Тонкие панели, мелкие детали, поверхности с покрытием и высокие требования к обработке кромок могут выявить ограничения, незаметные при простой демонстрации.
Затем отделите возможности станка от условий его эксплуатации. Указанная скорость подачи не показывает, сколько годных деталей оператор сможет произвести за смену. На фактическую производительность влияют загрузка, позиционирование, смена инструмента, настройка, выгрузка и очистка. Если объем выпуска важен для обоснования инвестиций, определите типовую последовательность операций и согласуйте метод ее хронометража.
В спецификации также должна быть указана поставляемая конфигурация. Зафиксируйте согласованное исполнение шпинделя или двигателя, интерфейсы оснастки, систему управления, программные функции, рабочие размеры, электропитание, подключения к системе аспирации и требования к сжатому воздуху, если они применимы. Укажите производителей и модели критически важных компонентов, если они существенно влияют на производительность, обслуживание или совместимость. Замены должны требовать письменного согласования.
Для поставщика деревообрабатывающего оборудования в Китае умение четко обсуждать эти детали — важный ранний показатель надежности. Поставщик, который уточняет конструкцию панелей, схемы раскроя, требования к клею или инженерным коммуникациям в цехе, помогает определить, подходит ли предлагаемое оборудование для конкретной задачи. Коммерческое предложение, в котором эти вопросы остаются нерешенными, следует считать предварительным.
В ходе аудита завода проследите, как контролируется качество
При посещении завода проследите весь путь оборудования — от поступления комплектующих до готового станка. Демонстрация в выставочном зале подтверждает, что станок работает, но мало говорит о том, как будут собраны, проверены и выпущены следующие машины.
Сначала выясните, кто и где будет производить оборудование. Уточните отношения между компанией, заключающей контракт, производственным предприятием и субподрядчиками, отвечающими за важные узлы. Экспортные компании могут сочетать собственное производство с закупкой компонентов или станков у сторонних поставщиков. Отделу закупок необходимо четкое распределение ответственности за качество, гарантийное обслуживание и техническую поддержку.
Во время аудита сосредоточьтесь на свидетельствах, связывающих производственные операции с конкретным станком:
- Входной контроль: Как проверяются закупленные компоненты и как исключается попадание в сборку неправильных или поврежденных изделий?
- Контроль сборки: Предусмотрены ли документированные проверки выравнивания, смазки, электропроводки, крепежа и других параметров, влияющих на работу?
- Измерения: Имеются ли подходящие измерительные приборы и записи, подтверждающие контроль их точности?
- Итоговый контроль: Можно ли связать заполненные контрольные листы, записи о неисправностях и корректирующих действиях с серийными номерами станков?
- Техническая поддержка: Может ли поставщик получить чертежи, сведения о компонентах и информацию о системе управления, необходимые для обслуживания поставленной конфигурации?
Попросите ознакомиться с небольшой выборкой документов и сопоставьте их с оборудованием в цехе. Подписанный акт осмотра имеет больший вес, если в нем указаны станок, проведенное измерение, допустимый предел и ответственное лицо. Общие контрольные листы, где напротив каждого пункта стоит отметка «соответствует», дают мало информации.
Обратите внимание на порядок работы с дефектами. Налаженный процесс позволяет выявить неудачную проверку, назначить корректирующее действие и подтвердить его результат до выпуска оборудования. Обнаружение проблемы во время сборки само по себе не повод отказываться от поставщика; гораздо серьезнее, если проблема теряется из виду.
В ходе аудита также проверьте готовность к сервисному обслуживанию. Узнайте, как по серийному номеру определить нужную запасную часть, для каких деталей требуется настройка и какая информация необходима для удаленной диагностики. Для программируемого оборудования уточните порядок доступа к резервным копиям параметров, лицензиям на ПО и процедурам восстановления. Зависимость от недокументированной конфигурации системы управления может превратить устранимую неисправность в длительный простой.
Удаленный аудит позволяет проверить документы и осмотреть отдельные операции, если поездка невозможна. Однако его возможности ограничены: оператор камеры сам определяет, что попадет в кадр. Для оборудования, отказ которого остановит производственную линию, независимая инспекция на месте может оправдать затраты. Предоставьте инспектору четкое техническое задание и убедитесь в его компетентности; обычная инспекция перед отгрузкой не обязательно включает оценку производительности станка.
Проводите приемочные испытания в условиях, близких к производственным
Приемочные испытания на заводе (FAT) следует проводить на станке, предназначенном для вашего заказа, в окончательной согласованной конфигурации. До начала испытаний запишите его серийный номер и конфигурацию. Если после испытаний будут заменены важные инструменты, программы или узлы, укажите, какие проверки необходимо повторить.
Согласуйте план испытаний до завершения изготовления станка. В нем должны быть указаны материалы, чертежи, оснастка, рабочие настройки, методы измерений, критерии приемки и материалы, подлежащие сохранению. Это не позволит превратить демонстрацию в последний момент в фактическое определение критериев приемки.
При деревообработке особенно важны образцы материалов, типичные для производства. На результат могут влиять состав панели, покрытие, влажность, клей и характеристики массива древесины. По возможности отправьте собственные материалы или согласуйте документированный аналог. Зафиксируйте различия, которые могут повлиять на применимость результатов к вашему производству.
Выбирайте проверки, выявляющие вероятные ограничения станка
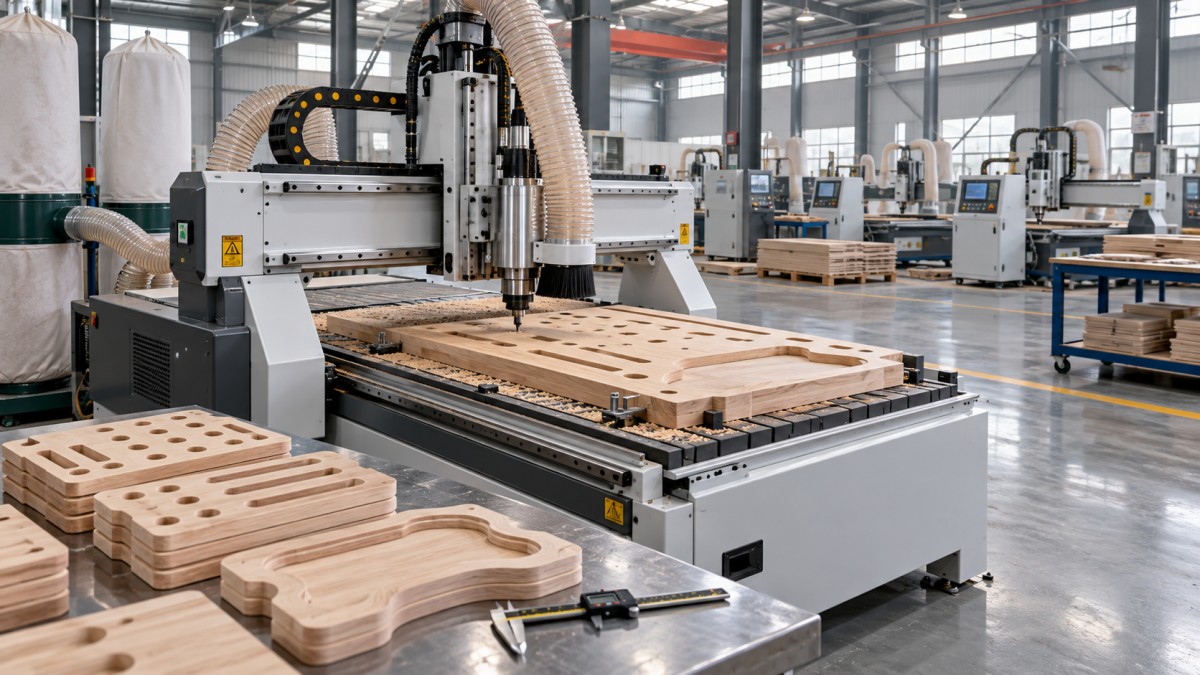
Для CNC-фрезерного станка полезно сочетать проверку размеров с обработкой элементов, требующих точного позиционирования, надежного закрепления заготовки и высокого качества поверхности. Включите в программу подходящие отверстия, карманы, контуры и повторяющиеся элементы, распределенные по рабочему полю. Оцените качество кромок и измеренные размеры. Деталь может соответствовать размерам, но при этом требовать чрезмерного шлифования или иметь повреждения, из-за которых ее нельзя передать на следующую операцию.
Для кромкооблицовочного станка используйте сочетания панелей и кромочных материалов, актуальные для ваших заказов. Оцените склеивание, торцевание, циклевание, обработку углов и видимые следы там, где соответствующие функции предусмотрены. Проверьте обработку материалов разной толщины и регулировку настроек. Чистая обработка одной простой панели не подтверждает производительность на всем заявленном диапазоне станка.
Для форматно-раскроечного станка проверьте размеры раскроя, прямоугольность и состояние кромки на листах типичных размеров и толщины. Если в предполагаемую работу входит пакетный раскрой, включите его в согласованные испытания. Для шлифовального оборудования оцените стабильность толщины и качество поверхности при заданных условиях обработки.
Это исходные рекомендации для протокола испытаний конкретного станка. Поставщик и покупатель должны согласовать измеримые пределы, соответствующие готовому изделию и последующим технологическим операциям. Для мебельных деталей, требующих точной сборки, могут быть нужны иные критерии приемки, чем для черновых заготовок, предназначенных для дальнейшей обработки.
Проверьте повторяемость результата и фактическую производительность
Одна успешно изготовленная деталь подтверждает результат только в конкретный момент. Потребуйте изготовить несколько деталей и провести непрерывный цикл достаточной длительности, чтобы оценить работу в предполагаемом режиме. Универсальной продолжительности испытаний для всех станков нет: определяйте ее с учетом процесса, ожидаемой загрузки и последствий нестабильной работы.
Определите границы хронометража при проверке производительности. Укажите, включает ли измеряемый цикл загрузку, позиционирование, обработку, выгрузку и необходимые регулировки. Подсчитайте количество годных готовых деталей и зафиксируйте брак, остановки, ручное вмешательство и изменения, внесенные во время цикла. Иначе заявленная производительность может отражать только самый быстрый этап цикла.
Компетентный персонал должен проверить ограждения, блокировки, аварийные остановы, сигнальные устройства и поведение станка при перезапуске, соблюдая надлежащие процедуры. Успешные FAT сами по себе не подтверждают соответствие всем требованиям рынка страны назначения. Применимые документы по безопасности и распределение обязанностей по подтверждению соответствия следует согласовать отдельно до заказа.
Сохраните результаты в пригодном для использования виде. По возможности оставьте измеренные данные, маркированные образцы деталей, фотографии, соответствующие настройки и видеозапись хода испытаний. Короткий смонтированный ролик может показать результат, но не объяснит, что происходило между выбранными фрагментами.
Свяжите результаты приемки с оплатой и отгрузкой
Инспекция имеет ограниченную коммерческую ценность, если договор купли-продажи не определяет, что происходит при неудовлетворительном результате. До внесения аванса согласуйте протокол испытаний, порядок доступа, ответственность за расходы на инспекцию и условия разрешения отгрузки. Предусмотрите процедуру разрешения споров по результатам измерений.
Разделите дефекты по влиянию на работу оборудования. Неисправность, связанная с безопасностью, отсутствие предусмотренной договором функции или неспособность обеспечить согласованную производительность должны препятствовать приемке до устранения и повторных испытаний. Незначительный косметический дефект можно внести в письменный перечень незавершенных работ, если обе стороны согласны с способом и сроком устранения. Не подписывайте безусловный акт приемки, пока остаются существенные нерешенные вопросы.
Согласованные в ходе переговоров этапы оплаты могут поддержать этот процесс. Размер и сроки платежей зависят от сделки, но договор должен указывать, какие подтверждающие документы необходимы для наступления срока каждого соответствующего платежа. Уточните, как изменения по запросу покупателя повлияют на цену, график и необходимость повторных испытаний.
Условия разрешения отгрузки должны также охватывать идентификацию станка, принадлежности, документацию и упаковку. Сверьте поставляемую оснастку и запасные части с согласованным перечнем. Убедитесь, что руководства, электрические схемы, инструкции по обслуживанию, а также согласованные программы или резервные копии параметров относятся именно к фактически поставляемому станку. Упаковка должна обеспечивать защиту от коррозии, фиксацию оборудования от смещения, защиту уязвимых узлов и необходимые условия погрузки и транспортировки.
Приемочные испытания на заводе не могут воспроизвести все условия на площадке покупателя. На работу оборудования могут влиять электропитание, аспирация, сжатый воздух, фундаменты, монтаж и подготовка операторов. Если результат существенно зависит от установки или интеграции, определите порядок приемочных испытаний на площадке и распределите ответственность за обеспечение необходимых условий.
В конечном счете решение о покупке должно учитывать затраты на достижение стабильного производства. При сравнении предложений включите в стоимость оборудования инспекцию, поездки или испытания сторонней организацией, оснастку, ввод в эксплуатацию, обучение и необходимые запасные части. Предложение с более низкой ценой и нерешенными вопросами по спецификации может повлечь большие совокупные затраты на завершение проекта, чем более подробное предложение.
До разрешения отгрузки отдел закупок должен иметь возможность связать каждое важное требование с подтверждающими данными: согласованной конфигурацией, измеренными результатами производства, решением по дефектам и информацией для обслуживания после прибытия станка. Если эта цепочка не завершена, оставшуюся неопределенность следует устранить, пока станок еще доступен на заводе.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.