


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Автоматический форматно-раскроечный станок или станок с подвижным столом для производства корпусной мебели
Автоматический форматно-раскроечный станок или форматно-раскроечный станок с подвижным столом для производства корпусной мебели
Выбор между автоматическим форматно-раскроечным станком и станком с подвижным столом может существенно повлиять на точность раскроя, производительность, трудозатраты и использование материала при производстве корпусной мебели. Автоматические системы предназначены для эффективной повторяющейся обработки листовых материалов, а станки с подвижным столом обеспечивают гибкость при выполнении различных задач раскроя. Оптимальный выбор зависит не столько от названия станка, сколько от ассортимента деталей мебели, состояния производственных данных и операций до и после раскроя.
При технической оценке вопрос состоит не просто в том, какой станок режет быстрее. Важно, способен ли весь процесс раскроя обеспечить корректно идентифицированные детали с соблюдением допусков и в темпе, который могут поддерживать остальные участки производства. Более высокий уровень автоматизации может выявить недостатки планирования и транспортировки материалов так же быстро, как и сократить объем ручного труда.
Чем различаются два процесса раскроя
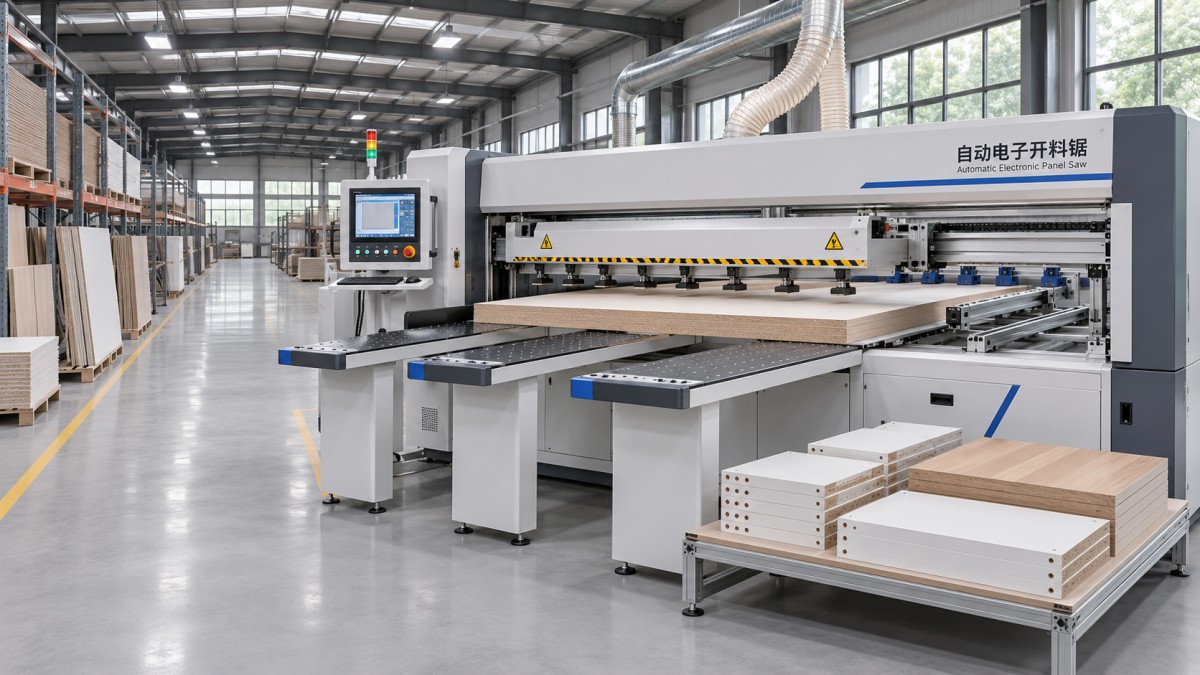
В типичной конфигурации автоматического форматно-раскроечного станка программируемый толкатель позиционирует материал для реза, а пильная каретка перемещается через лист или пакет листов. Оператор загружает материал, выбирает программу раскроя или получает ее, а затем обрабатывает готовые детали. В зависимости от конфигурации загрузка, маркировка и перемещение деталей на следующие операции также могут выполняться с поддержкой оборудования или автоматически.
На станке с подвижным столом оператор вручную направляет скользящую каретку, перемещая заготовку мимо пильного диска. Оператор устанавливает упоры и линейки, позиционирует материал и контролирует последовательность резов. Цифровые индикаторы или электроприводное позиционирование в некоторых моделях сокращают время наладки, но не делают любой станок с подвижным столом эквивалентом программируемого форматно-раскроечного станка.
Это различие важно, поскольку оборудование переносит трудозатраты на разные этапы процесса. При использовании автоматической системы больше усилий требуется на подготовительном этапе — при составлении карт раскроя и организации материалов. На станке с подвижным столом больше решений принимается непосредственно у оборудования, где опытный оператор может скорректировать последовательность по мере изменения задания.
Производительность зависит от схемы раскроя, а не только от времени цикла
Автоматический форматно-раскроечный станок часто подходит мастерским, где из целых листов изготавливают повторяющиеся детали корпусной мебели. После подготовки программы толкатель позиционирует лист для последовательных резов, поэтому оператору не нужно заново устанавливать упор для каждого размера. Если конструкция станка, пильный диск и материал допускают пакетный раскрой, можно одновременно обрабатывать несколько листов. Практические ограничения следует проверять с учетом указанной высоты реза и требуемого качества кромки: пакет, который физически помещается в станок, не обязательно будет раскроен качественно.
Преимущество может уменьшиться, если заказы включают множество материалов, частую смену толщины или небольшие партии нестандартных деталей. Станок может тратить на резание меньше времени, чем на ожидание нужной плиты, разделение деталей или устранение ошибок в программе. В свою очередь, оператор станка с подвижным столом может терять время на повторные измерения и настройку упоров, но быстро отреагировать, если потребуется изготовить нестандартную узкую панель или деталь на замену.
Сравнивайте производительность на примере типичного ассортимента заказов, а не по самому быстрому циклу, показанному на демонстрации. Учитывайте загрузку, выравнивание, раскрой, выгрузку, сортировку, маркировку и смену материала. Если карты раскроя подготавливаются на отдельном рабочем месте, учитывайте и эти трудозатраты. Полезный показатель — количество принятых и идентифицируемых деталей корпусной мебели, переданных на следующую операцию за смену, а не число ходов пилы в минуту.
Точность — свойство всей системы
Программируемый толкатель может сократить количество повторных ручных позиционирований, но не устраняет все источники ошибок. На готовую деталь влияют прямоугольность панели, выравнивание толкателя, прижим, состояние пильного диска, настройка станка, а также тепловые и механические изменения. На станке с подвижным столом столь же важны состояние каретки, калибровка упора, настройка ограничителей и действия оператора.
При производстве корпусной мебели точность размеров следует оценивать вместе с прямоугольностью и качеством кромки. Боковая панель может иметь правильный размер по одной стороне, но при этом создавать проблемы при сборке, если она не прямоугольная. Еще один важный фактор при раскрое плит с меламиновым покрытием — сколы, которые могут возникать даже при соблюдении размеров. На результат влияют выбор пильного диска, наличие подрезной пилы, режим подачи и поддержка заготовки.
Попросите поставщиков указать условия, при которых достигается заявленный допуск. Уточните, относится ли он к позиционированию, готовой детали или к обоим параметрам, а также предполагает ли он определенный материал, размер панели, направление реза или состояние оборудования. Для объективной приемки используйте предназначенную для производства плиту и измерьте несколько деталей в разных местах зоны раскроя, а не полагайтесь на один удачный образец.
Выход материала и идентификация деталей
Ни один из типов станков автоматически не гарантирует эффективное использование листа. Выход материала зависит от карты раскроя, полезных размеров листа, ширины пропила, направления текстуры или декора, дефектов кромки, а также от возможности хранить и повторно использовать остатки. Программное обеспечение для оптимизации может помочь эффективно разместить прямоугольные детали, но результат будет настолько надежным, насколько точны введенные размеры и ограничения.
Важен и тип схемы раскроя. Балочный форматно-раскроечный станок, как правило, выполняет последовательность прямых резов по доступному материалу; некоторые схемы вложенного раскроя, созданные для фрезерного станка с ЧПУ, не всегда можно напрямую перенести на такую последовательность. Убедитесь, что используемые программное обеспечение и станок обмениваются совместимыми файлами, а карта раскроя учитывает обрезные резы, ширину пропила и фактические размеры поставляемых листов.
Идентификация деталей заслуживает не меньшего внимания, чем выход материала. Похожие боковины, полки и царги корпусной мебели бывает трудно различить после раскроя, особенно если размеры отличаются незначительно. Печатные этикетки, четко обозначенные места укладки или организованный процесс ручной маркировки помогают предотвратить ошибки сортировки. Если автоматический станок выпускает детали быстрее, чем их успевают идентифицировать, видимый прирост скорости раскроя может обернуться задержками на кромкооблицовке или сборке.
В каких случаях станок с подвижным столом остается более гибким решением
Для различных задач в мастерской станок с подвижным столом часто оказывается практичнее: для подрезки отдельных деталей, раскроя небольших партий, изготовления деталей под углом или подгонки элементов при подготовке к монтажу. Его ценность заключается не только в меньшей сложности на начальном этапе. Оператор может принять обоснованное решение непосредственно у станка, если чертеж изменился или поврежденную деталь нужно заменить.
Такая гибкость требует квалифицированных операторов и последовательного соблюдения рабочих процедур. Ручная обработка крупных листов также может быть затруднительной, особенно если в мастерской нет надлежащей поддержки при подаче и выгрузке. Оцените, как будут загружаться самые тяжелые и крупные плиты, а не только то, соответствуют ли размеры стола расчетным требованиям на бумаге.
Выбор не обязательно должен быть взаимоисключающим. На мебельном производстве можно использовать автоматический станок для повторяющегося раскроя прямоугольных панелей и сохранить станок с подвижным столом для специальных резов и переделок. Экономическая целесообразность такой комбинации зависит от фактического объема заказов на нестандартные детали и доступной площади, а не от предположения, что каждой автоматизированной линии необходим второй станок.
Перед выбором станка проверьте весь производственный процесс
Узкое место на участке раскроя не всегда связано со станком. Плиты могут поступать на смешанных палетах, операторы могут тратить время на поиск остатков, а готовые детали — ждать кромкооблицовочный станок. Проследите путь материала от места хранения плит до следующей операции и зафиксируйте, где он накапливается. Если ограничение находится на последующем участке, более быстрый станок лишь увеличит очередь.
При сравнении коммерческих предложений или подготовке испытаний полезно проверить следующее:
- Диапазон материалов: максимальные и минимальные размеры панелей, толщина, масса, виды отделки поверхности и фактический ассортимент листов.
- Возможности раскроя: полезная длина и высота реза, минимальная практическая ширина полосы, варианты пильных и подрезных дисков, а также ограничения пакетного раскроя.
- Обработка материалов: направление загрузки, расположение операторов, поддержка крупных листов, место для выгрузки и доступ для погрузчиков или подъемного оборудования.
- Поток данных: порядок создания, проверки, передачи и изменения карт раскроя, а также их сопоставления с этикетками или номерами заказов.
- Требования к площадке: электропитание, сжатый воздух при необходимости, подключение и производительность системы аспирации, требования к фундаменту и доступ для технического обслуживания.
Запросите план размещения, на котором показана вся рабочая зона, а не только габариты станка. Длинной панели требуется пространство для подачи, поворота или выхода из зоны раскроя; техническому персоналу также нужен доступ к узлам оборудования. Проверьте требования к ограждениям, аспирации и электропитанию на соответствие применимым правилам рынка назначения и фактической конфигурации станка.
Сопоставьте стоимость владения с выполняемыми работами
Цена покупки — лишь отправная точка. Для автоматического форматно-раскроечного станка могут потребоваться вложения в программное обеспечение, монтаж, обучение, обработку материалов, аспирацию и запасные части. Станок с подвижным столом может требовать меньше интеграционных работ, но в его модели затрат также следует учитывать время оператора, повторные настройки, обслуживание пильного диска и вспомогательное оборудование, необходимое для безопасной обработки целых листов.
Для реалистичного сравнения рассчитайте годовую разницу в совокупных эксплуатационных затратах исходя из ожидаемой загрузки предприятия, ставок оплаты труда, расхода материалов и потерь материала. Разделите разницу в стоимости установленного оборудования на расчетную годовую экономию, чтобы получить ориентировочный срок простой окупаемости. Рассматривайте этот расчет как предварительную оценку, а не гарантию: загрузка, финансирование, простой и изменения ассортимента могут существенно повлиять на результат.
Также стоит выяснить, что произойдет, когда потребуется заменить элемент системы управления, датчик, пильный диск или изнашиваемую деталь. Уточните, какие запасные части рекомендуются, как их идентифицировать, какая поддержка предоставляется на языке эксплуатации и возможна ли удаленная диагностика. Станок, подходящий для карт раскроя, но не позволяющий оперативно выполнять техническое обслуживание, может плохо вписаться в производственную линию с жестким графиком.
Принимайте решение на примере типового задания
Перед заключением договора подготовьте пробную карту раскроя, отражающую обычное производство, а не идеальную партию. Включите распространенные типы плит, ограничения по направлению текстуры, мелкие детали, изменения количества и данные для идентификации, необходимые на последующих участках. Попросите каждого поставщика объяснить предлагаемую последовательность раскроя, ожидаемое количество ручных операций, а также детали и операции, не входящие в возможности станка.
Qingdao Zhongding Machinery Co., Ltd., производитель и экспортер деревообрабатывающего оборудования с более чем 20-летним опытом работы в отрасли, предлагает оборудование и комплексные решения для деревообработки, а также техническую поддержку и запасные части. Для обсуждения проекта полезнее всего подготовить данные об ассортименте продукции, типовые чертежи, план доступных площадей и требования к срокам поставки и сервисному обслуживанию, а не только целевой показатель производительности.
Выбирайте автоматизацию, если ее поддерживают повторяющийся раскрой панелей, надежные производственные данные и достаточная мощность последующих участков. Выбирайте станок с подвижным столом, если преобладают разнообразные резы и необходимость быстро выполнять ручные корректировки. В обоих случаях подтвердите решение измерениями качества деталей и оценкой всего рабочего процесса, прежде чем считать коммерческое предложение окончательной спецификацией.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.