


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Автоматические станки с ЧПУ для оптимизированного раскроя: расчет выхода материала и экономии трудозатрат
Запрос на капиталовложения в автоматический станок с ЧПУ для раскроя с оптимизацией должен начинаться с двух показателей, которые можно проследить до ежедневного производства: полезная площадь панели, получаемая с каждого листа, и оплачиваемые трудозатраты, исключаемые из процесса раскроя. Скорость подачи, мощность шпинделя и быстрый цикл загрузки имеют значение, но сами по себе не определяют окупаемость. Станок, который быстро режет, но формирует нерациональные карты раскроя, чрезмерные обрезки или требует повторяющихся прерываний на настройку, может свести на нет значительную часть своего кажущегося преимущества.
Модель затрат должна разделять выход материала и производительность труда до их объединения. Материал часто является крупнейшей регулярной переменной в производстве корпусной мебели, тогда как экономия труда в значительной степени зависит от текущего рабочего процесса: измеряются ли панели вручную, распиливаются ли партиями, маркируются ли на отдельном участке или многократно перемещаются между станками. Рассмотрение всей экономии как единой оценки затрудняет определение того, откуда фактически ожидается окупаемость.
Начинайте с полезного выхода, а не только с процента раскроя
Программное обеспечение для раскроя обычно указывает процент площади листа, отведённой под детали. Этот показатель полезен, но он не равен полезному выходу материала. Карта раскроя может показывать высокий коэффициент использования, оставляя при этом полосы, которые слишком узкие, неправильной формы, повреждены или неудобны для хранения до последующего использования. Финансовый расчёт должен различать теоретическую площадь остатка и обрезки, которые действительно будут использованы в будущем заказе.
Практический расчёт выхода начинается с чистой площади листа и вычитает площадь, которая не может стать реализуемыми деталями. Для каждого типа и толщины материала за репрезентативный производственный период фиксируйте следующее:
- Листы, выданные на участок раскроя, включая заменяющие листы, поданные после ошибки раскроя или повреждения лицевой поверхности.
- Готовые детали, принятые на следующей операции, измеренные по их запрограммированной площади, а не по габаритным прямоугольникам.
- Пригодные для повторного использования остатки, сохранённые в соответствии с установленным минимальным размером и идентифицированные по материалу, толщине, цвету и месту хранения.
- Отходы, образованные припусками на подрезку, шириной пропила или диаметром фрезы, припусками для вакуумного удержания, отбракованными деталями и непригодными обрезками.
Основной показатель:
Выход материала = (площадь принятых деталей + подтверждённая площадь пригодных для повторного использования остатков) / общая площадь выданных листов
Для сравнения инвестиций часть, относящуюся к остаткам, следует оценивать консервативно. Крупный прямоугольный обрезок распространённой белой меламиновой плиты может иметь реальное будущее применение. Узкий кусок декоративного покрытия с малым объёмом потребления следует считать отходом, если его повторное использование не подтверждено производственным планом. Присвоение полной стоимости каждому оставшемуся куску — один из наиболее распространённых способов завысить экономию от оптимизации раскроя.
Особого внимания заслуживают ширина пропила и зазоры для инструмента. Форматно-раскроечный станок и фрезер не расходуют материал по одной и той же схеме. При фрезеровании диаметр фрезы, разгрузка внутренних углов, перемычки, припуски типа «луковая кожица» и чистовые проходы по контуру влияют на фактическое расстояние между компонентами. Небольшие зазоры, умноженные на плотную раскладку, могут заметно изменить количество деталей на лист. Параметры раскроя, используемые для оценки, должны соответствовать размерам фрез и стратегии обработки, предполагаемым для производства, а не идеализированной демонстрации программного обеспечения.
Геометрия деталей имеет такое же влияние. Прямоугольные боковины шкафов и полки часто раскраиваются эффективно; фигурные боковины, изогнутые двери, вырезы под мойки и декоративные панели с подбором текстуры создают ограничения, снижающие свободу компоновки. Заявленный выход, основанный преимущественно на прямоугольных деталях, не следует использовать для прогнозирования ассортимента, в котором преобладают неправильные формы. Правильное сравнение использует фактические карты раскроя по заказам или стабильную историческую структуру производства, включая сложные детали, создающие неудобные остатки.
Преобразуйте экономию листов в обоснованную стоимость материала
После измерения выхода рассчитывайте эффект по материалу на уровне листа, а не применяйте процент улучшения к общим затратам на закупки. Разные плиты имеют различную стоимость, размеры, требования к качеству поверхности и потенциал повторного использования. MDF, древесно-стружечные плиты, фанера, компакт-ламинат и готовые декоративные плиты следует оценивать отдельно. Объединение их в одну среднюю цену листа может исказить результат, если дорогой материал составляет лишь небольшую долю объёма раскроя.
Понятный подход заключается в сравнении количества листов, необходимых для одного и того же перечня принятых деталей при текущем процессе и при предлагаемом процессе оптимизации раскроя:
Экономия материала за производственный период = (количество листов при текущем процессе - количество листов при предлагаемом процессе) x полная стоимость одного листа
Полная стоимость должна включать не только цену по счёту, если эти дополнительные расходы существенны для производства. При наличии подтверждающих записей можно учесть фрахт, защитную упаковку, внутренние потери при обработке и расходы на утилизацию отходов. Не добавляйте предположительные значения для предотвращённых дефицитов запасов, репутации качества или будущего роста объёмов. Эти эффекты могут быть реальными, но их следует оценивать отдельно от прямого расчёта выхода.
При сравнении объём выпуска должен оставаться постоянным. Если предлагаемый станок производит больше деталей вследствие роста выпуска, общие расходы на материалы могут увеличиться, даже если расход на один шкаф или заказ снизится. Полезным показателем является расход материала на определённую единицу: на комплект шкафа, на квадратный метр принятых панелей или на производственную партию. Это предотвращает ошибочное принятие большего объёма за сокращение отходов.
Потери выхода, которые программное обеспечение для раскроя не может устранить само по себе
Оптимизация не может восстановить материал, потерянный до того, как лист попадёт на стол. Изогнутые панели, сколы кромок, деформации, связанные с влагой, дефекты поверхности и неправильная идентификация плит могут привести к ручной браковке или отказу вложенных деталей на последующих операциях. При оценке станка следует проверять условия загрузки плит и вакуумного удержания наряду с алгоритмом оптимизации раскроя. Если панель смещается из-за того, что вакуумные зоны не соответствуют размеру листа или пористый материал недостаточно герметизирован, образующийся брак является проблемой управления процессом, а не компоновки.
Направление текстуры — ещё одно ограничение. Поворотные детали повышают свободу раскроя, однако двери, панели с облицовкой шпоном и визуально согласованные компоненты могут раскраиваться только в одной ориентации. То же относится к рисункам поверхности и направлению защитной плёнки. Убедитесь, что рабочий процесс программирования передаёт эти ограничения из чертежа или данных заказа в программное обеспечение для раскроя. Показатель выхода, полученный при свободном повороте деталей, чувствительных к направлению текстуры, недостижим в реальном производстве.
Экономия труда достигается за счёт исключения операций и времени ожидания
Экономию труда часто завышают, умножая число работников возле участка раскроя на предполагаемый процент сокращения. Более точный метод — хронометраж, отслеживающий партию от выдачи материала до маркированных деталей, готовых к следующей операции. Отдельно фиксируйте производительное время резания, ручную настройку, обработку листов, маркировку, сортировку, обслуживание станка, переделки и время ожидания в очереди.
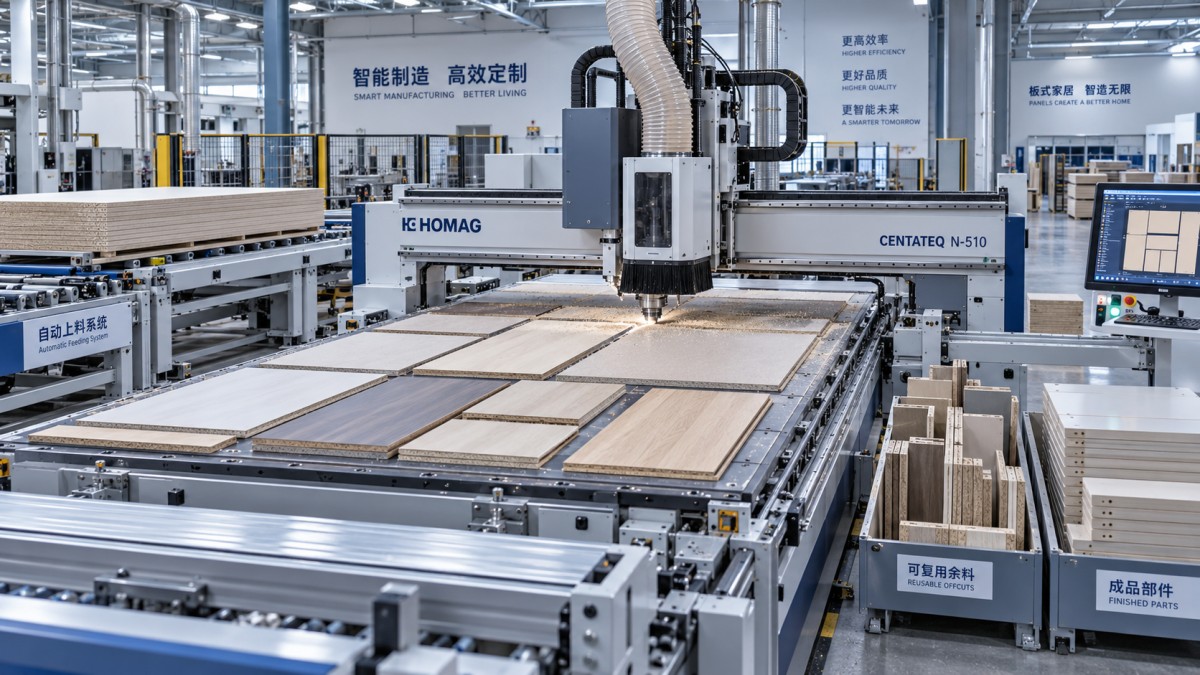
Автоматический станок с ЧПУ для раскроя с оптимизацией может сократить ручной труд несколькими способами: автоматической загрузкой листов, выбором программы по штрихкоду, сверлением и фрезерованием за один цикл, печатью этикеток и организованной разгрузкой. Ценность каждого механизма зависит от того, что он заменяет. Производство, уже использующее пильный центр с автоматической загрузкой, может получить ограниченное улучшение в ручной обработке листов, тогда как процесс, основанный на ручном распиле, фрезеровании по шаблонам и рукописных этикетках, имеет больше ручных операций, которые можно исключить.
По-разному используйте прошедшее время и трудозатраты. Участок раскроя с оптимизацией может сократить общее время прохождения партии, но всё же требовать оператора во время загрузки и разгрузки. И наоборот, автоматизированная загрузка может сократить часы непосредственной обработки, в то время как общее время выполнения остаётся ограниченным кромкооблицовкой или сборкой. Экономия труда должна отражать часы, действительно высвобожденные из процесса или перераспределённые на измеримую производственную работу. Учёт времени работы шпинделя без оператора как устранённого труда приводит к вводящему в заблуждение результату.
Сменная структура также меняет расчёт. Станок, позволяющий существующей команде выполнить тот же объём в обычные часы, может устранить сверхурочную работу; это является измеримой выгодой, если сверхурочные являются регулярными и документированными расходами. Если выпуск остаётся неизменным, а персонал нельзя сократить или перераспределить, прямой эффект на фонд оплаты труда может быть ограниченным, даже если рабочий процесс становится менее физически трудоёмким. Эти результаты следует разделять.
Используйте стабильные допущения для сравнения эксплуатационных затрат
Прирост по материалам и труду необходимо сопоставить с затратами, возникающими при новом процессе раскроя. Особенно легко недооценить оснастку. Раскрой с фрезерованием по вложенным картам использует компрессионные фрезы, фрезы с нижним или верхним резом, свёрла и, возможно, угловые агрегаты в зависимости от материала и потребностей обработки. Срок службы инструмента зависит от абразивности плиты, удаления стружки, настроек шпинделя, глубины резания и наличия слоёв ламината или клея. Модель затрат должна использовать наблюдаемое потребление инструмента при сопоставимых фрезерных работах, а затем пересматриваться после получения данных пусконаладочного периода.
Учитывайте электроэнергию, сжатый воздух, где применимо, потребление вакуумного насоса, мощность аспирации, плановое техническое обслуживание, подписки на программное обеспечение или соглашения о поддержке, а также запасные расходные материалы. Эти расходы следует сравнивать с фактическими эксплуатационными затратами текущего раскройного оборудования, а не считать полностью новыми затратами. Вакуумный насос может требовать значительной мощности, однако устранение нескольких отдельных станков и времени их простоя меняет общую картину.
Условия установки могут изменить как производительность, так и затраты. Габариты станка — лишь одна часть требований. Пути подачи и вывода листов, доступ для погрузчика, расположение вакуумного насоса, воздуховоды системы удаления пыли, электропитание и пространство для сортировки компонентов влияют на достижимый цикл. Ограниченное пространство для разгрузки создаёт скрытое узкое место: станок завершает раскрой, но операторы не могут без прерывания убрать детали и подготовить следующий лист. Планировку следует проверять с использованием панели наибольшего размера и наиболее сложной ожидаемой карты раскроя, а не по чертежу пустого помещения.
Стройте модель окупаемости на общей производственной базе
Краткую годовую модель можно построить на основе производственных записей без выдумывания прогноза. Выберите репрезентативный период, включающий обычные вариации продукции, и переводите данные в годовой показатель только тогда, когда нагрузка достаточно стабильна для этого. Рассчитайте прямую экономию материалов за счёт сокращения количества листов, прямую экономию труда за счёт высвобождённых часов и изменения регулярных эксплуатационных затрат. Сопоставьте их с инвестициями на установленное оборудование, включая станок, оборудование для загрузки или разгрузки, оснастку, подготовку площадки, время обучения и интеграционные работы, необходимые для запуска производства.
Чистая годовая выгода = экономия материалов + подтверждённая экономия труда + документированное сокращение сверхурочных - дополнительные годовые эксплуатационные затраты
Простой срок окупаемости = инвестиции на установленное оборудование / чистая годовая выгода
Это уравнение намеренно простое. Оно делает допущения видимыми и позволяет рассматривать альтернативные сценарии, не маскируя слабые исходные данные в сложной финансовой модели. Создайте базовый сценарий на основе текущих производственных записей, затем проверьте допущения, оказывающие наибольшее влияние: выход материала, использование высвобождённых трудовых часов, расход инструмента и долю работ, пригодных для раскроя с оптимизацией. Результат, остающийся приемлемым при меньшем, чем ожидалось, улучшении выхода, более убедителен, чем результат, зависящий от идеальных карт раскроя и полной загрузки с первой недели.
Производительность следует рассматривать отдельно от экономии. Дополнительная пропускная способность имеет ценность только при наличии достаточного спроса и способности последующих операций её освоить. Если кромкооблицовка, сверление, отделка или сборка уже ограничивают выпуск, более быстрый раскрой может создать большую очередь, а не увеличить количество готовой мебели. Перед отнесением выручки или маржи на дополнительную мощность станка необходимо рассчитать время производственного маршрута после раскроя.
Проверьте расчёт на репрезентативных производственных файлах
Наиболее полезное техническое сравнение использует реальные данные заказов, а не типовую демонстрационную карту раскроя. Предоставьте разнообразный набор карт раскроя, включающий распространённые детали шкафов, мелкие детали, крупные панели, элементы с чувствительностью к направлению текстуры и любые регулярно повторяющиеся сложные формы. Для каждого файла документируйте материал, толщину, размер листа, спецификацию фрезы, требуемые операции и ограничения по качеству. Обработайте одинаковые исходные данные по предлагаемым правилам программирования и сравните результат с текущим количеством выданных листов и произведённых принятых деталей.
Наблюдайте не только за компоновкой на экране. Подтвердите время, необходимое для импорта данных, подготовки программы, загрузки листа, обработки карты раскроя, маркировки деталей, снятия компонентов, работы с обрезками и восстановления после смены инструмента или дефекта листа. Эти детали показывают, может ли смоделированное сокращение труда повторяться в разных сменах. Они также выявляют зависимости программирования, которые могут потребовать дисциплинированной подготовки данных до того, как станок обеспечит ожидаемый выход.
Обоснованное инвестиционное решение не требует заявления об одной универсальной величине экономии. Оно требует прослеживаемой связи между фактическим спросом на детали, поведением материала, содержанием работ и условиями предполагаемой установки. Когда эти входные данные измеряются последовательно, ценность оптимизации раскроя становится видна в сокращении расхода листов, уменьшении количества ручных операций и модели затрат, которая сохраняет полезность после ввода станка в производство.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.