


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Оценка послепродажной поддержки деревообрабатывающего оборудования на экспортных рынках
При поставке деревообрабатывающего оборудования за границу возможности послепродажного обслуживания следует оценивать как часть самой машины. Форматно-раскроечный станок, кромкооблицовочный станок, станок с ЧПУ для раскроя nesting, широколенточный шлифовальный станок или четырёхсторонний строгальный станок могут соответствовать заявленной спецификации, но всё же привести к дорогостоящей остановке производства, если инструкции по монтажу неясны, неисправность системы управления невозможно диагностировать дистанционно или распространённая изнашиваемая деталь недоступна в нужный срок.
Практический вопрос заключается в том, остаётся ли поддержка доступной после отгрузки, таможенного оформления, монтажа на площадке и в первые месяцы производства. Надёжная оценка рассматривает процесс реагирования поставщика, техническую документацию, систему запасных частей, метод дистанционной диагностики и способность работать с фактическими электрическими условиями, материалами и условиями эксплуатации в месте назначения. Послепродажная поддержка деревообрабатывающего оборудования на мировом рынке наиболее эффективна, когда эти элементы связаны между собой, а не предлагаются как отдельные обещания.
Начните с вероятного пути возникновения неисправности
Качество поддержки становится очевидным, когда неисправность описывается, начиная с самой машины. Полезная сервисная система должна различать проблему механической регулировки, проблему электропитания, неисправность пневматической системы, ошибку параметров, повреждённый компонент и технологическое условие, вызванное заготовкой. Эти категории требуют различных действий. Отправка запасной части для машины, которой требуется лишь регулировка скорости подачи, приводит к потере времени; предоставление общих рекомендаций по эксплуатации при выходе из строя привода или энкодера оставляет производство остановленным.
При оценке уточните, как принимается и направляется сервисный запрос. Ответ должен указывать информацию, необходимую до начала диагностики: модель станка, серийный номер, изображение экрана контроллера, код аварийного сигнала, короткое видео неисправности, обрабатываемый материал, состояние инструмента, текущие рабочие настройки и недавние изменения в станке или производственной линии. Это не административная формальность. Перегрузка шпинделя на фрезерном станке с ЧПУ может быть вызвана неподходящей программой резки, затупившимся инструментом, неправильным зажимом инструмента, недостаточной аспирацией, слабым вакуумным удержанием или неисправностью электропривода. Сам по себе аварийный сигнал не устанавливает причину.
Время реакции также должно быть определено тщательно. Подтверждение получения сообщения отличается от технически полезного ответа. Важным показателем является время до момента, когда квалифицированный специалист сможет сузить круг причин неисправности, запросить необходимые подтверждения и указать следующее действие. Для сложного оборудования удалённый сеанс с контроллером или структурированная последовательность поиска неисправностей обычно ценнее быстрого, но неопределённого ответа.
Оценивайте поддержку с учётом условий установленного оборудования
Экспортируемые станки работают в условиях, которые могут существенно отличаться от условий заводских испытаний. Напряжение, частота, конфигурация фаз, качество заземления, стабильность сжатого воздуха, запылённость окружающей среды, влажность и доступная производительность аспирации влияют на ввод в эксплуатацию и надёжность. Для машины, рассчитанной на определённую электрическую конфигурацию, до отгрузки необходим чёткий процесс переоборудования или подтверждения параметров. Неразрешённое несоответствие может позднее проявиться в виде ложных аварий инвертора, нестабильной работы сервоприводов, перегрева или преждевременного отказа электрических компонентов.
Поэтому поддержка при монтаже должна охватывать не только сборочные чертежи. Для обрабатывающего центра с ЧПУ комплект для установки должен учитывать требования к фундаменту или полу, выравнивание станка, электрическое подключение, подготовку воздуха, вакуумные трубопроводы, интерфейсы аспирации, проверку смазки, калибровку инструмента, процедуры базирования осей и проверку защитных устройств. Для кромкооблицовочного станка объём поддержки должен ясно определять, как настраивать температуру клея, прижимные ролики, узлы торцевания и снятия свесов, цикли и условия подачи заготовки для выбранного кромочного материала.
Различия материалов не менее важны, чем условия инженерных сетей. Плита с меламиновым покрытием, ДСП, MDF, фанера, массив древесины, шпонированные панели, детали с акриловой кромкой и пиломатериалы с переменной влажностью ведут себя по-разному. Сколы кромки, дефекты клеевого шва, следы прижога, шлифовальные царапины и отклонения размеров могут возникать из-за материала, режущего инструмента, параметров обработки или регулировки оборудования. Документация по поддержке, которая рассматривает каждую проблему качества как дефект станка, недостаточна для производственных условий.
Компетентный процесс поддержки связывает расследование неисправности с конкретным применением. Например, плохая адгезия кромки требует внимания к подготовке торца плиты, типу клея, состоянию клеевой ванны, температуре, количеству нанесения, давлению, температуре панели и совместимости с кромочной лентой. Замена ролика без проверки этих взаимосвязей может временно изменить результат, не устранив источник проблемы.
Документация — это сервисный инструмент, а не приложение к поставке
Руководствам часто уделяют мало внимания при коммерческом сравнении, однако их качество влияет как на время запуска, так и на будущую зависимость от сервиса. Комплект документации должен соответствовать поставленной конфигурации, а не типовой линейке продукции. Руководство для стандартной машины менее полезно, если поставленный агрегат оснащён другим контроллером, дополнительной сверлильной группой, интерфейсом автоматической загрузки, нестандартным двигателем, специальной системой безопасности или электрическими компонентами для конкретного региона.
Оцените, включает ли документация понятные электрические и пневматические схемы, идентификацию деталей, точки смазки, интервалы технического обслуживания, инструкции по работе с контроллером, толкование аварийных сигналов, процедуры регулировки и спецификации расходных материалов. Особенно полезны покомпонентные чертежи, когда они связывают позиционные номера с информацией для заказа. Обозначения вроде «подшипниковый узел» недостаточно, если несколько узлов различаются диаметром вала, ориентацией, положением датчика или уровнем ревизии.
Качество перевода заслуживает внимания, поскольку неоднозначные инструкции создают предотвратимые сервисные обращения. Технический язык должен точно указывать компонент, действие, направление и условие безопасности. Формулировка «отрегулируйте надлежащим образом» не даёт надёжной основы для восстановления настройки ножевого вала, прижимной балки, цепной направляющей или кронштейна датчика. Хорошая инструкция указывает, что именно регулируется, какая опорная поверхность используется, какое условие подтверждает правильность регулировки и требуется ли предварительно отключить питание.
Готовность запасных частей должна соответствовать критичности станка
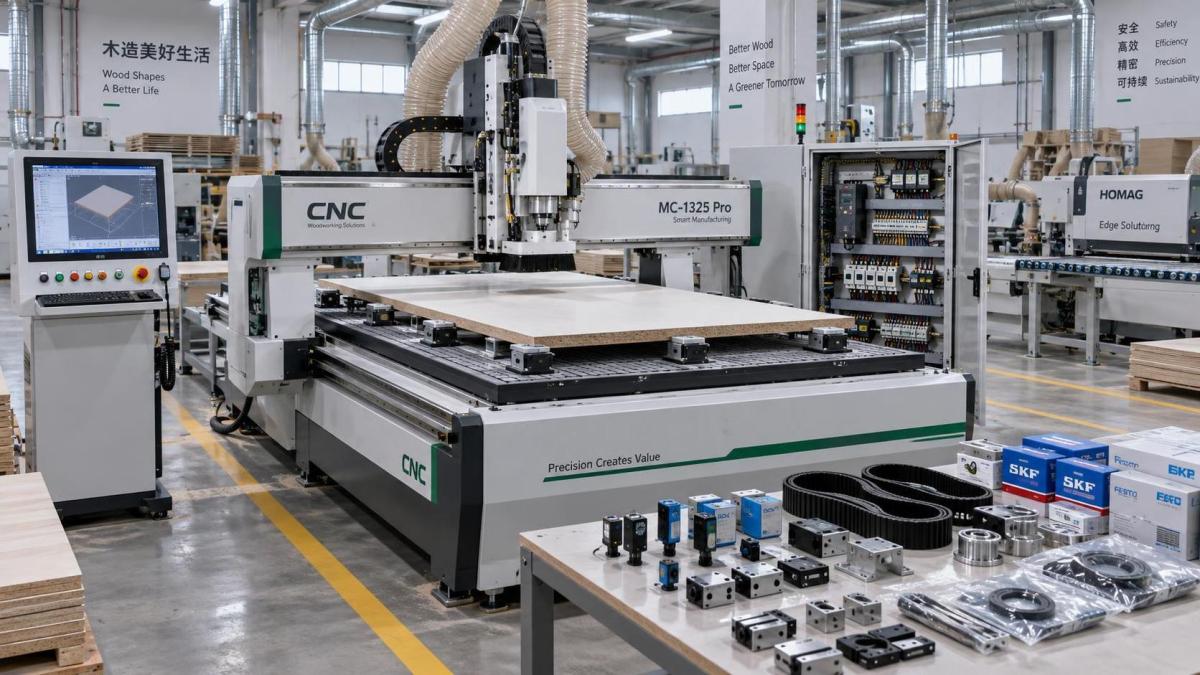
Обещание поставки запасных частей мало что значит без стратегии по запчастям. Полезно различать расходные материалы, предсказуемо изнашиваемые элементы, компоненты, критически важные при отказе, и узлы с длительным сроком поставки. Пильные диски, фрезы, шлифовальные ленты, ножи циклей, смазочные материалы, фильтры и некоторые прижимные ролики обычно являются планируемыми рабочими расходными материалами. Датчики, контакторы, электромагнитные клапаны, предохранители, пневматические фитинги, ремни, цепи, подшипники, концевые выключатели и некоторые принадлежности приводов могут быть относительно небольшими деталями, но сильно влиять на время простоя. Основные шпиндели, сервоприводы, редукторы, вакуумные насосы, модули управления и специализированные электронные платы требуют иного подхода к планированию.
Подходящий первоначальный комплект запасных частей зависит от типа станка, интенсивности производства, технической сложности и срока доставки до места установки. Простому ручному или полуавтоматическому станку может требоваться только целевой набор изнашиваемых деталей и базовых электрических компонентов. Автоматизированная линия с сервоосями, сканированием штрихкодов, обработкой материалов и связанными системами управления создаёт больше потенциальных точек прерывания. Хранить на площадке все возможные компоненты редко целесообразно, однако отсутствие критически важных деталей может превратить незначительную неисправность в длительную остановку.
Идентификация деталей требует особого внимания, если станки модернизировались с течением времени. Фотография вышедшего из строя компонента может вводить в заблуждение, если похожие компоненты имеют разные номинальные напряжения, протоколы связи, схемы монтажа или требования к прошивке. Перед выдачей замены следует совместно использовать серийный номер, электрическую схему, маркировку компонента и запись о конфигурации станка.
У дистанционной поддержки есть ограничения, которые следует признать заранее
Видеозвонки, обмен сообщениями, снимки экрана контроллера и удалённый доступ позволяют быстро решить многие проблемы. Они эффективны для проверки параметров, интерпретации аварийных сигналов, проверки состояния датчиков, процедур базирования осей, настроек программного обеспечения, проверки смазки и выполнения регулировок под руководством специалиста. Дистанционная диагностика также хорошо работает, когда станок имеет стабильное сетевое подключение, а персонал на площадке может безопасно предоставить требуемые наблюдения.
Однако дистанционная поддержка не может физически измерить биение шпинделя, восстановить повреждённый клеевой узел, выровнять длинный конвейер, заменить вышедший из строя редуктор или установить, сместилась ли станина станка при транспортировке, без достаточных подтверждений с площадки. При оценке следует выяснить, как организуется выездное вмешательство, когда дистанционная диагностика достигает своего предела. Важные вопросы включают наличие местных технических ресурсов, порядок эскалации сложных неисправностей, подготовку, требуемую перед визитом, и ответственность за поездки, инструменты, подъёмное оборудование и запасные части.
Удалённый доступ должен регулироваться чёткой процедурой. Контроллер станка может содержать производственные программы, размеры заготовок и рабочие настройки, которые не следует изменять без должного контроля. Необходимо согласовать, кто разрешает доступ, как фиксируются изменения, должен ли станок быть остановлен во время вмешательства и как сохраняются исходные параметры. Действие по поддержке, которое восстанавливает работу, но не оставляет следов изменённых настроек, может позднее создать сложную проблему качества.
Ввод в эксплуатацию показывает реальный стандарт сервиса
Предотгрузочные испытания демонстрируют, что станок работал до упаковки. Они не доказывают, что он будет правильно работать после установки на другом предприятии. Ввод в эксплуатацию должен подтвердить поставленную конфигурацию, готовность электрических и пневматических систем, функции безопасности, смазку, направление движения, калибровку, настройку инструмента и качество выпускаемой продукции. В процессе приёмки по возможности следует использовать репрезентативные заготовки, особенно когда важны качество поверхности, точность сверления, качество кромки или повторяемое позиционирование.
Критерии приёмки должны быть практичными и связанными с предполагаемым процессом. Для форматно-раскроечного станка они могут включать качество реза, перпендикулярность, повторяемость позиционирования упора и стабильность системы перемещения панелей. Для станка с ЧПУ для раскроя nesting они могут включать стабильность опорных точек, надёжность смены инструмента, эффективность вакуумного удержания, точность обработки на репрезентативном плитном материале и чистую аспирацию в зоне резания. Для шлифовального станка важным наблюдением может быть равномерность поверхности по ширине панели, а не просто вращение шлифовальной ленты.
Проблемы, выявленные при вводе в эксплуатацию, следует документировать с доказательствами и разделять на транспортные повреждения, недостатки монтажа, ошибку конфигурации, производственный дефект и технологическую регулировку. Объединение этих категорий в одну претензию задерживает решение, поскольку каждая из них имеет свой путь исправления. Вмятина на корпусе, неправильно подключённый двигатель, отсутствующий параметр программного обеспечения и вырывы материала, вызванные неподходящей фрезой, не являются равнозначными сервисными случаями.
Сравнивайте сервисные обязательства в операционных терминах
Коммерческие формулировки, такие как «пожизненная поддержка» или «быстрое реагирование», следует преобразовать в операционные вопросы. Доступна ли поддержка через определённый канал? Ведутся ли записи о станках по серийным номерам? Могут ли технические специалисты ясно общаться на рабочем языке, используемом для монтажа и поиска неисправностей? Обрабатываются ли сервисные запросы в соответствующие рабочие часы и существует ли путь эскалации при остановке производства? Предоставляет ли поставщик обновлённые чертежи или записи параметров после изменений конфигурации?
- Контакт службы поддержки, способный идентифицировать конфигурацию поставленного станка, полезнее, чем общий контакт отдела продаж, который лишь пересылает сообщения.
- Письменные инструкции по регулярному техническому обслуживанию снижают зависимость от экстренной связи и помогают легче распознавать повторяющиеся симптомы.
- Для автоматизированного оборудования уточните, охватывает ли объём сервиса интерфейсы с загрузчиками, разгрузчиками, аспирационным оборудованием, системами штрихкодов и вышестоящими системами управления производством или только основной станок.
- Условия отправки деталей следует обсуждать с точки зрения упаковки, таможенных документов и отслеживаемой идентификации, поскольку даже срочно отправленный компонент не сможет восстановить производство, если его задержит неполный пакет документов.
Наиболее надёжное сравнение строится вокруг реалистичных сценариев прерывания работы, а не общих заявлений о сервисе. Рассмотрите отказ датчика приближения во время производственной смены, нестабильный вакуум на столе для раскроя nesting, аварийный сигнал контроллера после сбоя электропитания, плохую адгезию клея на недавно внедрённой плите или повреждённый шпиндель, обнаруженный после длительной эксплуатации. Для каждого сценария достоверный путь поддержки должен показывать, какие доказательства требуются, кто диагностирует проблему, какие детали могут быть задействованы, что можно сделать на площадке и что произойдёт, если первое решение не сработает.
Долгосрочную ценность легче оценить, когда послепродажная поддержка рассматривается как операционная система с учётом записей, технической логики, дисциплины в работе с деталями и путей эскалации. Такой подход показывает, подготовлена ли поддержка к условиям, в которых деревообрабатывающее оборудование действительно обеспечивает окупаемость: повторяющемуся производству, меняющимся материалам, ограниченной допустимости простоев и оборудованию, которое должно продолжать работать ещё долго после прибытия поставки.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.