


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Стоит ли инвестировать в двухфункциональные кромкооблицовочные станки PUR/EVA для ориентированных на экспорт линий обработки плит?
Время:Sep 12, 2026
Автор:
Количество просмотров:
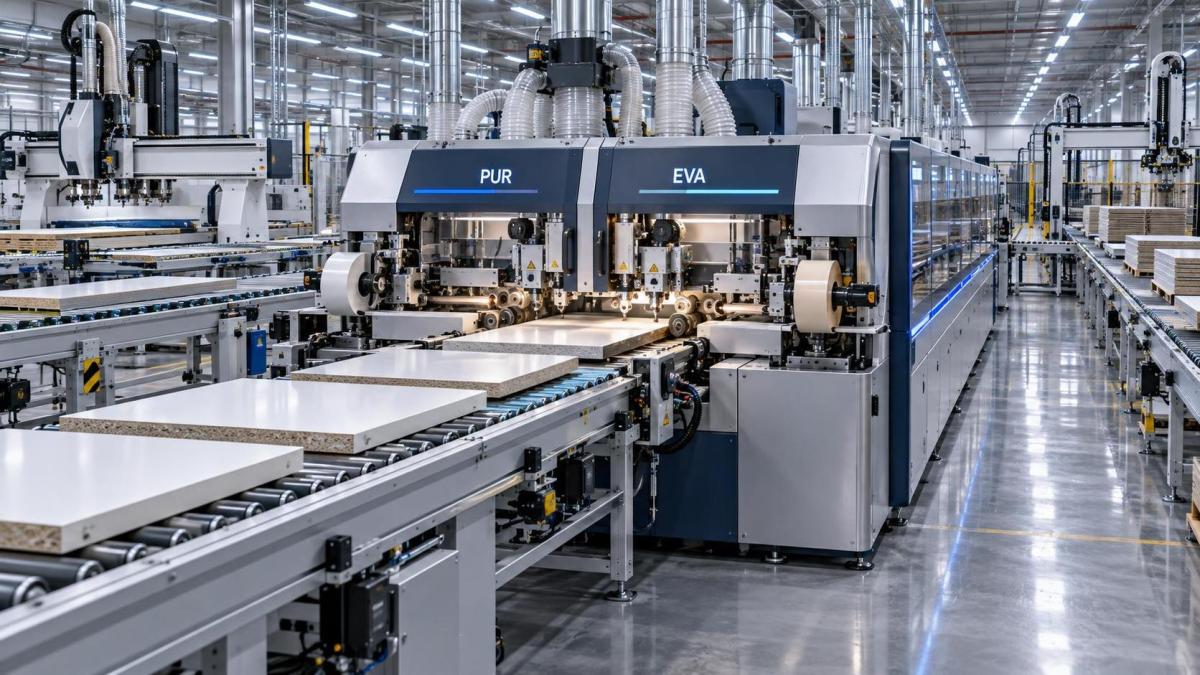
Для экспортно-ориентированных производителей плит вопрос заключается не в том, обеспечивает ли кромкооблицовка PUR или EVA лучшие результаты по отдельности, а в том, действительно ли один станок, работающий с обеими клеевыми системами, существенно повышает эффективность линии, стабильность качества и долгосрочный контроль затрат при выполнении разнообразных международных заказов.
Двухфункциональные кромкооблицовочные станки — это не просто устройства «два в одном». Они представляют собой определённый операционный компромисс: часть максимальной производительности, которую каждая клеевая система обеспечивает на специализированных станках, обменивается на большую гибкость, более быструю реакцию на изменения заказов и снижение зависимости от нескольких станков, операторов и процедур обслуживания. Оправданность такого компромисса зависит не столько от теоретических возможностей, сколько от того, как кромкооблицовка встроена в фактический рабочий процесс экспортно-ориентированной линии по производству плит, где разнообразие материалов основы, требования к склеиванию, обусловленные климатом, ожидания в отношении сертификации и нестабильность размеров партий определяют реальную рентабельность инвестиций.
Основная ценность заключается в устранении переналадки клеевой системы как узкого места — и речь идёт не только о времени на замену клеевых бачков или очистку сопел, но и о последующих последствиях: задержках повторной калибровки, потерях материала при пробных запусках, нестабильной адгезии кромки на первых панелях новой партии и нерешительности операторов при переключении между высокопрочным PUR для кухонных шкафов, поставляемых в Северную Европу, и быстросхватывающимся EVA для мебели в плоской упаковке, предназначенной для Юго-Восточной Азии. На практике двухфункциональные станки сокращают такие переходы с 20–45 минут, типичных для полной перенастройки на отдельных установках, до менее чем 8 минут — при условии, что конструкция станка обеспечивает термическую стабильность, изоляцию клеевых контуров и автоматическое восстановление параметров.
Однако техническая осуществимость не равна эксплуатационной пригодности. Два критически важных ограничения определяют, где двухфункциональные системы успешны, а где их возможности ограничены.
Первое — это вариативность материала основы и условий окружающей среды. Клей PUR требует точного контроля температуры (обычно 110–125°C), контроля влажности и увеличенного времени прижима для достижения полного сшивания. EVA работает при более низких температурах (90–110°C), с более коротким временем выдержки и допускает более высокую влажность окружающего воздуха. Двухсистемный станок должен обеспечивать строгое термическое разделение между клеевыми контурами и предотвращать перенос остаточного тепла из режима PUR в режим EVA, иначе клей EVA преждевременно деградирует, вызывая образование нитей, плохую текучесть или преждевременное схватывание в сопле. Станки, использующие общие зоны нагрева или упрощённое термическое зонирование, часто не соответствуют этому требованию, особенно при быстром переключении в обоих направлениях. Результатом становится не снижение производительности, а нестабильная прочность склеивания в пределах одной производственной партии, что превращается в риск несоответствия требованиям при поставках на рынки со строгими стандартами EN 14322 или ANSI A208.1.
Второе — структура объёмов производства. Двухфункциональные станки обеспечивают наибольшую рентабельность инвестиций на линиях с частыми переходами между малыми и средними партиями — например, при производстве 300 панелей из меламиновой древесно-стружечной плиты для немецких кухонь на одной неделе, а затем 800 панелей из ламинированного HPL MDF для австралийской офисной мебели на следующей. В таких условиях использование двух отдельных кромкооблицовочных станков означает, что один из них простаивает более 40% времени, тогда как другой подвергается непропорциональному износу. Двухфункциональная установка работает непрерывно, распределяя амортизацию, энергопотребление и расходы на обслуживание на большее количество оплачиваемых часов. Но если линия более 85% времени работает с одним типом клея — например, исключительно с PUR для экспорта высококачественной корпусной мебели, — дополнительную сложность, более высокую начальную стоимость (обычно на 25–38% выше сопоставимого односистемного станка) и несколько меньшую пиковую производительность становится трудно оправдать.
Существуют и скрытые затраты, связанные с квалификацией операторов и соблюдением технологической дисциплины. Работа в двухфункциональном режиме требует более строгого соблюдения последовательности операций: проверки выбора типа клея перед загрузкой, подтверждения стабилизации температуры перед запуском, проверки калибровки давления прижима для каждой толщины материала основы и контроля ширины нанесения клея с учётом плотности плиты. Пропуск одного шага не приводит к «отказу» станка — он производит панели, которые проходят визуальный контроль, но через несколько месяцев не выдерживают испытаний на ускоренное старение или проверок сопротивления отслаиванию. Поэтому обучение, документация SOP и функции блокировки параметров являются неотъемлемыми требованиями, а не дополнительными удобствами.
Подход к обслуживанию также различается. Системы PUR требуют тщательной ежедневной очистки для предотвращения накопления отверждённых остатков в соплах и шестерённых насосах; системы EVA нуждаются в регулярной замене фильтров и контроле вязкости. Двухфункциональная конструкция должна обеспечивать независимый доступ к каждому клеевому контуру без разборки общих компонентов. Станки с пересекающимися точками обслуживания, где очистка одной системы требует частичной разборки другой, увеличивают время простоя и повышают риск перекрёстного загрязнения. Надёжность в реальных условиях зависит от архитектуры обслуживания, а не только от качества изготовления.
Наконец, для экспортных линий совместимость с автоматизацией до и после станка важнее, чем для внутренних производств. Панели, проходящие через CNC-раскрой, профилирование кромок и автоматизированное штабелирование, редко останавливаются для ручной проверки клея. Двухфункциональные станки, интегрированные с отслеживанием материалов под управлением PLC, могут автоматически загружать параметры для конкретного клея на основе спецификаций панелей, считываемых по штрихкоду, что снижает человеческий фактор и обеспечивает действительно безлюдную работу со смешанными партиями. Автономные установки без открытых протоколов связи (Modbus TCP, OPC UA) могут технически переключать типы клея, но остаются не связанными с более широкой логикой MES, что ограничивает их масштабируемость на предприятиях, соответствующих принципам Industry 4.0. Итак, оправданы ли такие инвестиции? Не во всех случаях — но всё чаще для экспортёров, сталкивающихся с тремя сходящимися факторами давления: ростом затрат на рабочую силу в ключевых производственных регионах, сокращением сроков поставки со стороны глобальных ретейлеров и более строгой ответственностью за качество после поставки. Когда один станок снижает долю брака при смене клея на 1,2% в смешанных партиях, сокращает среднее время настройки на 6,4 минуты при каждом переходе и увеличивает среднюю наработку между отказами на 18% благодаря интеллектуальному управлению температурой и изолированным клеевым контурам, срок окупаемости сокращается — особенно с учётом предотвращённых капитальных затрат на вторую специализированную установку, а также связанных с ней площади, коммунальных ресурсов и распределения операторов.
В конечном счёте решение основывается на сопоставлении текущих и прогнозируемых профилей заказов с возможностями станка, а не с заявлениями в рекламных материалах. Если ваш экспортный ассортимент включает ≥3 различных сочетаний материала основы и клея в месяц, обслуживает ≥2 климатические зоны с разными требованиями к влажности и температуре и работает в условиях независимых аудитов качества, двухфункциональная кромкооблицовка превращается из варианта в эксплуатационную необходимость. Если ваша линия выполняет стабильные высокообъёмные производственные кампании с одним клеем и минимальными вариациями, более простой и надёжный односистемный подход остаётся более экономичным выбором.
Важно не владеть самым передовым станком, а обеспечить, чтобы каждый цикл кромкооблицовки предсказуемо способствовал своевременным, соответствующим требованиям и прибыльным поставкам. Для этого необходимо сопоставлять технологию с реальными условиями рабочего процесса, а не только с химией клея.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.