


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
3-осевые и 5-осевые станки с ЧПУ для деревообработки: для каких деталей мебели нужны те и другие?
Выбирайте 3-осевой станок с ЧПУ для обработки древесины, если режущий инструмент может достигать нужных участков с фиксированного направления, а для обработки остальных сторон достаточно удобного переустановления детали. Этому условию соответствуют плоские панели шкафов, полки, дверцы и многие детали сложной формы из массива дерева. Рассмотрите возможность 5-осевой обработки, если наклонные соединения, глубокие контуры или меняющееся направление поверхностей затрудняют доступ инструмента либо требуют слишком большого числа отдельных установок.
Для обработки скульптурного сиденья стула не обязательно нужны пять осей. И наоборот, прямоугольная мебельная деталь может выиграть от их применения, если в ней есть соединения под несколькими сложными углами. Для технической оценки удобно начать с производственных чертежей: какие поверхности нужно обрабатывать, как инструмент будет к ним подходить и как деталь будет надежно фиксироваться на протяжении всего процесса.
Отделяйте форму поверхности от доступа инструмента
3-осевой фрезерный станок перемещает инструмент по осям X, Y и Z, сохраняя фиксированную ориентацию шпинделя во время обработки. На нем можно выполнять карманы, контуры, пазы и трехмерный рельеф. При подходящих фрезах и траекториях инструмента можно также обрабатывать многие криволинейные поверхности. Поэтому понятия «трехмерная деталь» и «необходимость пяти осей» не равнозначны.
Ограничения возникают, когда инструменту нужно подходить с другого направления. Неподвижный вертикальный шпиндель не может напрямую обрабатывать все боковые отверстия, поднутрения или наклонные врезные соединения. Может потребоваться переустановка заготовки, специальное приспособление или совместимая агрегатная головка. Каждый вариант влияет на зазор, точность и время обработки.
В 5-осевом станке добавлены два поворотных движения, реализуемые головкой, столом или их комбинацией. Благодаря этому инструмент и заготовка могут располагаться под разными углами друг к другу. Однако наличие пяти осей не гарантирует доступ ко всем элементам детали за одну установку. Доступ по-прежнему ограничивают диапазон поворота, размер шпиндельной головки, длина инструмента, положение приспособления и рабочая зона станка.
Также важно определить, нужна ли для конкретной задачи позиционная или одновременная обработка. При позиционной обработке, которую часто называют обработкой 3+2, поворотные оси устанавливают инструмент под нужным углом, после чего резание выполняется линейными осями. При одновременной 5-осевой обработке ориентация меняется прямо во время резания. Для многих наклонных мебельных соединений достаточно позиционирования; непрерывное движение может потребоваться для более сложной обработки поверхностей.
Какие мебельные детали подходят для каждой конфигурации?
Панели шкафов, полки и плоские дверцы
Для мебельных деталей из листовых материалов 3-осевая обработка — хороший отправной вариант. Для раскроя контуров, фрезерования пазов и четвертей, выборки углублений под петли и сверления с открытой стороны обычно не требуется наклонный шпиндель. Подходящая схема раскроя позволяет объединить эти операции, сохраняя опору для панелей по всей поверхности стола.
В данном случае на производительность могут сильнее влиять загрузка листов, вакуумное закрепление, сверлильное оборудование, смена инструмента и выгрузка, а не количество осей. Станок, сконфигурированный для обработки панелей, может лучше подходить для производства, чем 5-осевой станок, дополнительные движения которого почти не влияют на фактическую последовательность операций.
Для сверления кромок и обработки противоположной стороны требуется отдельная оценка. Базовый вертикальный шпиндель не обеспечивает горизонтальное сверление лишь потому, что деталь плоская. Для этой задачи может подойти совместимый сверлильный блок, агрегатная головка, вторая установка или отдельная операция. Прежде чем относить такие детали к определенной категории станков, сравните весь процесс.
Декоративные панели, молдинги и фасады сложной формы
Рельефные профили, резной декор и неглубокий рельеф часто можно обрабатывать на 3-осевом станке. Инструмент следует за изменением высоты по оси Z, сохраняя вертикальную ориентацию. На качество поверхности влияют геометрия фрезы, шаг между проходами, направление волокон, состояние инструмента и устойчивость заготовки, а также характеристики станка.
Возможности 5-осевого станка становятся более актуальными, если глубокие элементы создают проблемы с зазорами, боковые стенки мешают держателю инструмента или конструкция содержит элементы под нависающей поверхностью. Наклон может улучшить доступ или позволить использовать более короткую фрезу. Однако он не гарантирует доступ к каждой выемке: для некоторых элементов все равно потребуются специальный инструмент или другой способ изготовления.
Скульптурные сиденья стульев
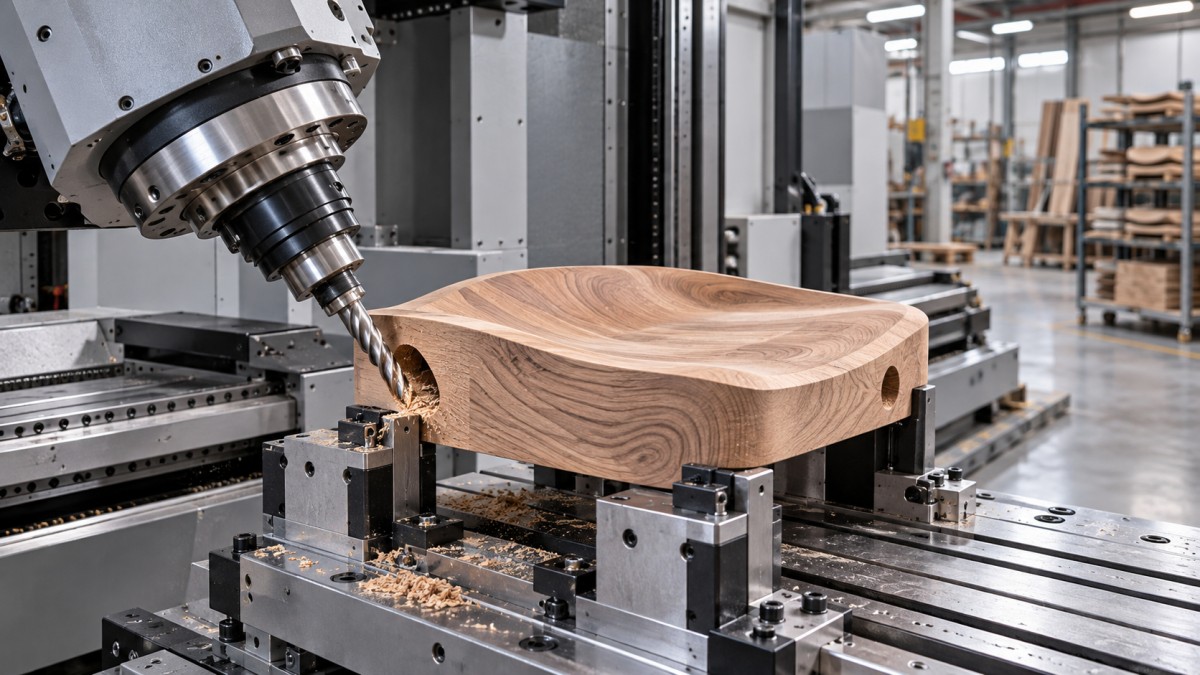
Открытую поверхность сиденья чашеобразной формы часто можно черново и чистово обработать на 3-осевом фрезерном станке. Шаровая фреза следует контуру без изменения угла шпинделя. Если требуется обработать и нижнюю сторону, для второй установки можно использовать позиционирующее приспособление.
Пять осей становятся более оправданными, если у сиденья есть крутые переходы, глубокие боковые контуры или места соединения ножек и спинки расположены под разными углами. Обработка таких элементов за меньшее число установок может улучшить взаимное позиционирование и сократить время на перемещение деталей. Целесообразность такого решения зависит от того, насколько часто эти особенности встречаются в ассортименте продукции.
Чистовую обработку поверхности следует проверять отдельно. Наклон инструмента может сместить зону резания от центра шаровой фрезы и улучшить условия резания на некоторых поверхностях. На результат по-прежнему влияют направление волокон, выбор фрезы, направление подачи и вибрация. Сама по себе 5-осевая траектория инструмента не устраняет необходимость шлифования и не исключает вырыв волокон.
Изогнутые спинки и каркасы стульев сложной формы
Изогнутую спинку можно обработать на 3-осевом станке, если к ее поверхностям можно подойти с одного направления или после простой переустановки. Детали, вырезанные из изогнутых заготовок или клееных сборок, следует оценивать в их фактическом положении при обработке, включая требования к опоре.
Сложная кривизна, боковые соединения и элементы, расположенные вокруг узкого каркаса, повышают ценность 5-осевой обработки. Станок может обрабатывать несколько типов соединений, оставляя деталь на одном приспособлении. Это особенно полезно, когда взаимное расположение соединений определяет качество сборки стула.
Длинные и тонкие детали создают еще одно ограничение: под действием сил резания они могут прогибаться. Дополнительные оси не компенсируют недостаточную опору. Приспособление, обеспечивающее доступ ко всем сторонам, но вызывающее вибрацию спинки, может дать худший результат, чем тщательно поддерживаемая деталь при дополнительной установке.
Ножки, царги и соединения под углом
Прямые царги с карманами и профилями на доступных поверхностях обычно подходят для 3-осевой обработки. Конические ножки также можно обрабатывать с помощью специальных приспособлений и тщательно спланированных переустановок. Для деталей, в которых преобладают тела вращения, стоит сравнить токарный станок или подходящую конфигурацию с поворотной осью, прежде чем сразу переходить к 5-осевому обрабатывающему центру.
Наклонные врезные соединения, раздвинутые под углом ножки и соединения на нескольких сторонах дают более веские основания для изменения ориентации детали. При позиционной 5-осевой обработке инструмент можно установить в направлении подхода к каждому соединению, не используя отдельный наклонный кондуктор для каждого элемента.
Важно определить, должна ли меняться ориентация во время резания. Для врезного соединения, обрабатываемого под фиксированным сложным углом, может быть достаточно позиционной обработки. Для непрерывного контура сложного каркаса может потребоваться одновременное движение. Это различие влияет на возможности системы ЧПУ, требования к CAM, трудоемкость программирования и тестовую задачу для поставщика.
Учитывайте количество установок и операции между ними
Экономическая ценность пяти осей часто заключается в сокращении переустановок. Однако сокращение числа установок нужно оценивать по сравнению с практически осуществимым процессом на 3-осевом станке, включая приспособления и вспомогательное оборудование, которые действительно будут использоваться.
Для каждой типовой детали перечислите направления обработки и операции между ними. Учтите снятие зажимов, удаление стружки с базовых поверхностей, поворот детали, установку к упорам, проверку положения и возобновление производства. При повторении этих действий в каждой партии даже короткие операции механической обработки могут требовать значительных затрат времени на обслуживание.
При каждой переустановке также возникает риск ошибки позиционирования. Это важно, если соединение на одной стороне должно точно совмещаться с элементом, обработанным с другой стороны. Обработка обоих элементов за одну установку может уменьшить один из источников погрешности, хотя итоговая точность по-прежнему зависит от калибровки станка, работы поворотных осей, инструмента и закрепления детали.
В то же время специальное приспособление может сделать вторую установку быстрой и повторяемой. Для стабильной группы изделий это может сохранить экономические преимущества 3-осевого оборудования. Предприятие, выпускающее широкий ассортимент стульев с меняющейся конструкцией, может выше оценить программируемое изменение ориентации, поскольку оно сокращает потребность в специализированных приспособлениях.
Проверяйте доступность инструмента с учетом приспособления в модели. Зажим, который хорошо работает под вертикальным шпинделем, может мешать наклонной головке. Нижняя сторона детали остается недоступной в местах контакта с опорой, поэтому возможность выполнить все за одну установку следует проверять по полному чертежу детали.
Сравните производительность и стоимость изготовления готовых деталей
Одного времени резания шпинделем недостаточно для принятия решения. Полноценное сравнение охватывает загрузку, позиционирование, обработку, переустановку, контроль, выгрузку и оставшиеся ручные операции. Следует также учесть программирование и подготовку приспособлений с учетом ожидаемого размера партии.
5-осевая обработка может сократить время на обслуживание, но потребовать расчета траекторий, проверки столкновений или более осторожных перемещений рядом с зажимами. 3-осевой станок может эффективно выполнять простые операции с панелями, требуя при этом дополнительного труда для обработки сложных деталей из массива дерева. Баланс зависит от состава обрабатываемых деталей.
Оценивайте следующие факторы затрат в совокупности:
- Размер и периодичность партий: При повторяющихся партиях затраты на специальные приспособления и программирование распределяются на большее число деталей. Частое изменение конструкции повышает ценность гибкой настройки ориентации.
- Ручные операции после обработки: Учитывайте сверление, обрезку, подгонку и шлифование, необходимые для получения детали приемлемого качества.
- Программирование и проверка: Убедитесь, что команда может создавать надежные траектории инструмента и проверять их для предлагаемой конфигурации станка.
- Закрепление и инструмент: Учитывайте приспособления, агрегатные головки, держатели, вылет фрезы и смену инструмента, необходимые для каждого варианта процесса.
- Производственная мощность: Проверьте, не будут ли сложные детали стульев занимать станок, необходимый для крупносерийной обработки панелей.
Может подойти смешанная стратегия производства. Панели можно обрабатывать на оборудовании, настроенном для раскроя и сверления, а сложные детали из массива дерева — на станке с более широкими возможностями изменения ориентации. Назначение всех деталей на самый универсальный станок может занять его мощности, не обеспечив соразмерной выгоды.
Примите решение по результатам испытания на типовой детали
Запросите пробную обработку по производственным чертежам и из фактического материала. Выберите детали, представляющие как типовые операции, так и геометрию, ради которой рассматривается инвестиция: например, обычную панель, контурное сиденье и элемент каркаса с соединениями под сложными углами. Внешне эффектная резьба может мало рассказать об основных производственных ограничениях предприятия.
В рамках испытания следует определить предлагаемое приспособление, перечень инструмента, ориентации обработки и оставшиеся операции. Попросите уточнить, использует ли продемонстрированный процесс одновременное пятиосевое движение, позиционирование, агрегатные головки или ручную переустановку. Все эти подходы могут быть применимы, но требования к их эксплуатации различаются.
Для более сложных деталей проверьте:
- Не задевают ли шпиндельная головка и держатель инструмента заготовку и зажимы на протяжении всего цикла.
- Остается ли положение соединений одинаковым после снятия и повторного закрепления детали.
- Не появляются ли при резании вырыв волокон, следы вибрации или труднодоступные для чистовой обработки участки.
- Собираются ли готовые соединения правильно, без незапланированной ручной подгонки.
- Включает ли указанное время цикла обычную загрузку, переустановку и смену инструмента.
Система CAM и постпроцессор также должны соответствовать фактической кинематике станка. Для пятиосевой обработки проверьте, как в предлагаемой конфигурации реализованы управление центром инструмента, симуляция станка, ограничения поворотных осей и проверка столкновений. Эти функции влияют на надежность переноса программы с экрана на станок.
Выбирайте три оси, если к требуемым поверхностям есть доступ, а оставшиеся установки экономичны, стабильны и повторяемы. Выбирайте пять осей, если изменение ориентации инструмента решает регулярно возникающие проблемы доступа или сокращает затраты на обслуживание и сложность приспособлений настолько, что это оправдывает дополнительные инвестиции. Наиболее убедительное подтверждение — полный маршрут от заготовки до мебельной детали приемлемого качества, включающий сложные соединения и чистовую обработку.
Отправить запрос
Мы будем рады сотрудничеству и готовы развиваться вместе с вами.