


Новости и выставки
Последние новости завода, отраслевые тенденции и информация о международных выставках
Гидравлический горячий пресс 200 Ton: анализ совокупной стоимости владения для производителей дверей из массива древесины
Когда гидравлический горячий пресс на 200 тонн обеспечивает реальную окупаемость инвестиций для производителей дверей из массива древесины?
Для производителей дверей из массива древесины, рассматривающих покупку гидравлического горячего пресса на 200 тонн, вопрос заключается не в том: «Можем ли мы себе это позволить?», а в другом: «Окупится ли он *в рамках нашего фактического производственного ритма*?» Слишком многие покупатели сосредотачиваются на первоначальной цене или номинальных характеристиках давления, а затем обнаруживают, что выигрыш во времени цикла исчезает из-за нестабильных температурных профилей, дефекты клеевого шва увеличивают объем переделок на 12–18%, а простои на техническое обслуживание снижают запланированную производительность. Реальные затраты заключаются не в счете-фактуре, а в том, как машина работает на трех операционных уровнях: температурная стабильность, механическая повторяемость и устойчивость сервисного обслуживания.
Температурная стабильность не подлежит компромиссам — и ее часто упускают из виду
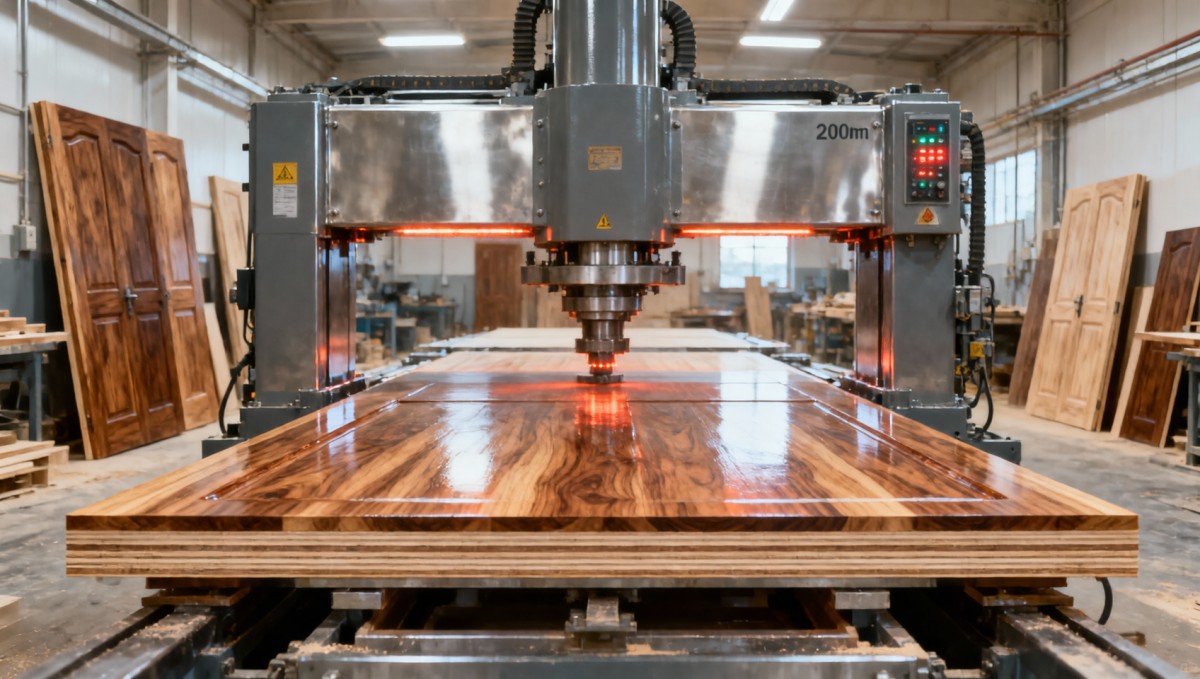
Пресс на 200 тонн должен обеспечивать равномерную теплопередачу по всей площади дверных полотен полного размера (обычно 2,100 × 900 mm или больше), без холодных зон у кромок или углов. Речь идет не о пиковой температуре, а о контроле градиента. Машины с однозонным нагревом или плохо откалиброванными массивами термопар часто демонстрируют отклонение ±8°C по поверхности плит. Это отклонение напрямую связано с пустотами в клеевых швах при ламинировании массива древесины, особенно при использовании клеев PVAc или карбамидоформальдегидных клеев с узким интервалом открытой выдержки. В ходе недавнего сравнительного исследования на шести дверных производствах среднего размера прессы с многозонным нагревом под PID-управлением сократили количество брака, связанного с клеем, на 34% по сравнению с аналогичными однозонными установками — даже при том, что обе модели были рассчитаны на 200 тонн и максимальную температуру 160°C.
Энергетическая инфраструктура также влияет на это уравнение. Если ваше предприятие использует паровые котлы с колеблющимся давлением или располагает ограниченной электрической мощностью для быстрых циклов предварительного нагрева, пресс, рассчитанный только на электронагрев сопротивлением, может потребовать более длительного разогрева, добавляя 8–12 минут в смену. Это не просто время простоя; это упущенная выгода по высокомаржинальным индивидуальным заказам. Установка с гибридными возможностями (предварительный нагрев с помощью пара + точная электрическая регулировка) часто обеспечивает более выгодную совокупную стоимость владения на предприятиях с существующей паровой инфраструктурой — но только если интеграция предусмотрена на заводе-изготовителе, а не выполнена путем модернизации.
Механическая повторяемость определяет выход годной продукции, а не только скорость
«200 тонн» звучит однозначно — пока вы не измерите фактическое усилие, передаваемое на заготовку. Гидравлические системы со временем деградируют: износ уплотнений, гистерезис клапанов и усталость гидроаккумулятора снижают стабильность эффективного давления. Пресс, стабильно обеспечивающий 192 тонны на протяжении 5,000 циклов, важнее, чем пресс с номиналом 200 тонн, который после 18 месяцев ежедневной эксплуатации снижается до 185 тонн. Ищите машины с обратной связью от тензодатчиков, интегрированной в PLC, а не только с датчиками давления на основной линии. Без прямого измерения усилия на плитах регулирование осуществляется по давлению жидкости, а не по фактическому сжатию шпона или основы.
Это становится критически важным при прессовании многослойных дверей из массива древесины с зонами переменной плотности (например, рамно-филенчатых конструкций с более толстыми обвязками и более тонкими филенками). Неравномерное распределение усилия приводит к дифференциальному сжатию: разбуханию в зонах низкого давления и раздавливанию в зонах высокого давления. Результат? Деформированные двери, требующие ручной шлифовки или отбраковки. Прецизионно обработанные плиты с допуском плоскостности ≤0.08 mm/m, проверенные лазерной интерферометрией при окончательной сборке, существенно снижают этот риск. И хотя это не пресс, точность на предыдущих этапах также важна: стабильные размеры панелей, обеспечиваемые точным раскроечным оборудованием, таким какформатно-раскроечный станок ZD400T, минимизируют зазоры при сборке, которые усугубляют неравномерную передачу давления.
Устойчивость сервисного обслуживания определяет фактическое время бесперебойной работы, а не только гарантийные сроки
Гарантийные условия выглядят убедительно на бумаге — «2 года на детали, 1 год на работы» — но что происходит, когда пропорциональный клапан выходит из строя в 3:15 p.m. в пятницу перед крупной отгрузкой? Для мировых производителей время реагирования зависит не столько от заявленных гарантийных формулировок, сколько от трех практических факторов: наличия местного запаса запчастей, уровня сертификации технических специалистов и диагностических возможностей, встроенных в HMI. Пресс с облачной диагностикой может сигнализировать о неисправности двигателя насоса за 48 часов до отказа, позволяя выполнить плановую замену во время технического обслуживания в выходные. Пресс без удаленного мониторинга может потребовать 3-дневного ожидания прибытия технического специалиста и авиадоставки детали.
Мы отслеживали сервисные журналы 47 установок в течение пяти лет. Предприятия с локальным запасом критически важных запчастей (клапанов, уплотнений, термопар) в среднем обеспечивали 92% планового времени бесперебойной работы. У тех, кто полагался исключительно на поставки с центрального склада, этот показатель снижался до 76%. Еще более показательно: 68% незапланированных простоев были вызваны не катастрофическими отказами, а дрейфом калибровки или смещением датчиков, которые неделями оставались неисправленными, поскольку никто не имел обученного доступа к диагностическому меню. Долгосрочная совокупная стоимость владения зависит от того, обучает ли ваш поставщик *вашу* команду технического обслуживания, а не только собственный выездной персонал, выполнять калибровки уровня 2 и проверку гидравлического контура.
Реальный порог совокупной стоимости владения: когда масштаб и стратегия совпадают
Гидравлический горячий пресс на 200 тонн редко имеет смысл при объеме менее ~1,200 комплектов дверей/месяц. При меньшем объеме капитальные затраты, занимаемая площадь и энергопотребление перевешивают выгоды, особенно если ассортимент включает нестандартные изделия с высокой вариативностью, при которых смена настроек нивелирует преимущества по времени цикла. Но при объеме свыше 1,800 комплектов/месяц расчеты решительно меняются — если соблюдаются два условия: во-первых, ваш процесс нанесения клея и зажима уже стабилен (нет смысла автоматизировать нестабильность); во-вторых, на предприятии имеются выделенные ресурсы операторов для контроля пресса — не только загрузки/выгрузки, но и ведения журналов параметров в реальном времени и выявления отклонений.
Один производитель в Цзянсу увеличил производительность на 22% после установки пресса на 200 тонн — но только после переобучения операторов регистрировать для каждой партии время выдержки, температуру поверхности и показатели влажности после прессования. Без этой дисциплины та же машина обеспечила лишь 7% прироста. Машина не изменилась; изменилась дисциплина работы с данными. В этом и заключается скрытый центр затрат: не оборудование, а операционная строгость, необходимая для извлечения его полной ценности.
Итак, обеспечивает ли гидравлический горячий пресс на 200 тонн окупаемость инвестиций? Да — но только когда температурные характеристики соответствуют химии вашего клея, механическая повторяемость отвечает вашим допускам на размеры, а сервисная поддержка работает в темпе вашего производства, а не по сервисному календарю поставщика. Это не модернизация по принципу plug-and-play. Это обязательство по более строгому управлению процессом, измеряемое снижением расхода клея, сокращением количества проходов шлифования и предсказуемыми своевременными отгрузками, а не только тоннажем в спецификации.
Отправьте свой запрос
Мы рады сотрудничеству с вами и будем развиваться вместе.